





De behuizing van het industriële robotgewricht is het dragende kernonderdeel van het precisietransmissiesysteem, dat rechtstreeks de herhaalde positioneringsnauwkeurigheid en operationele stabiliteit van de robot bepaalt. ShowyMetal biedt op maat gemaakte CNC-freesdiensten voor 7075 aluminiumlegering of roestvrij staal. Door gelijktijdige bewerking op vijf assen en verfijnde oppervlaktebehandeling wordt het geïntegreerde precisiegieten van de planetaire tandwielholte in de behuizing en de externe montageflens gerealiseerd, waardoor robotfabrikanten structurele onderdelenondersteuning krijgen met een hoge stijfheid, een laag gewicht en een sterke batchconsistentie.
Specificaties en aanpassingsmogelijkheden
Met het oog op het uitstekende streven naar gewichtsvermindering en sterkte van robotverbindingen, is de materiaalkeuze van dit onderdeel voornamelijk gemaakt van een 7075 aluminiumlegering van luchtvaartkwaliteit, waarbij rekening wordt gehouden met zowel het lichtgewicht als de trillingsweerstand. Voor hoge belasting of speciale anticorrosievereisten kan ook 316L roestvrij staal of 45# staal worden gebruikt. De verwerkingsafmetingen bestrijken meestal het lengte-, breedte- en dieptebereik van 50 mm tot 500 mm, en de toleranties worden strikt gecontroleerd. De lineaire maattolerantie kan gewoonlijk ± 0,01 mm bereiken en de ruwheid van het pasoppervlak wordt binnen Ra0,4 μm geregeld, waardoor de transmissiefout die wordt veroorzaakt door de ingrijpingsspeling van de tandwielen effectief wordt verminderd.
- Materiaalkwaliteit:7075-T65 aluminiumlegering, 304/316L roestvrij staal, 45# staal, 42CrMo, ondersteunt aanpassing van verschillende technische kunststoffen.
- Verwerkingsgrootte:De totale envelopgrootte is 50-500 mm en speciaal gevormde structuren kunnen volledig worden aangepast volgens 3D-tekeningen.
- Tolerantienormen:De normale tolerantie is ± 0,02 mm en het precisie-pasoppervlak kan ± 0,01 mm bereiken.
- Oppervlaktebehandeling:Anodiseren (10-20 μm), harde oxidatie, zandstralen, zwart maken, draadtrekken en microboogoxidatie, enz., het uiterlijk is vrij van krassen en onzuiverheden.
Toepasselijke industrieën en typische toepassingsscenario's
De schaal wordt veel gebruikt in de industriële productie van robotlichamen, intelligente logistieke sorteersystemen, geautomatiseerde medische beeldvormingsapparatuur en hoogwaardige halfgeleiderapparatuur. De kernwaarde ligt in het oplossen van het probleem van schaalvervorming veroorzaakt door complexe bewegingen van gewrichten. De vijfassige bewerking van het interne tandwielsteunasgat en het externe flenspositioneringsoppervlak wordt voltooid door middel van één klemming, waardoor de cumulatieve fout veroorzaakt door meervoudige positionering wordt verminderd en de soepelheid van de werking van het reductiemiddel wordt verbeterd. De hoogglansafwerking van de buitenkant zorgt er ook voor dat deze voldoet aan de strenge eisen voor visuele schoonheid en roestpreventie van hoogwaardige geautomatiseerde productielijnen.
Configuratie van kernprocessen en productieapparatuur
Precisiebewerking is afhankelijk van de afstemming van de nauwkeurigheid van de apparatuur en de proceslogica. Op basis van 72 CNC-apparatuur met verschillende specificaties heeft het productieteam procesplannen op maat gemaakt voor verschillende schaalstructuren. Voor verloopbehuizingen met meerdere ruimtelijke kruispunten of hoekige asgaten aan de binnenkant moet een vijfassig bewerkingscentrum worden gebruikt voor het snijden van verbindingen. De zijranden van het gereedschap passen in de bolvormige spouwmuur om blinde vlekken te voorkomen; voor constructies die worden gedomineerd door roterende lichamen, wordt een CNC-centreermachine of een draai-freesmachine gebruikt voor het synchroon draaien van de binnen- en buitencirkels om de coaxialiteit te verbeteren. Wat de kwaliteitscontrole van het uiterlijk betreft, wordt voor de positionering een speciaal armatuur gebruikt. Na verwerking van de interne kenmerken wordt het externe oppervlak omgedraaid en verwerkt. Het snijpad en de spilsnelheid worden strikt gecontroleerd om ervoor te zorgen dat het oppervlak van de schaal na anodisatie een uniforme hoogglans vertoont zonder enig sinaasappelschileffect of spaanverbrijzeling.
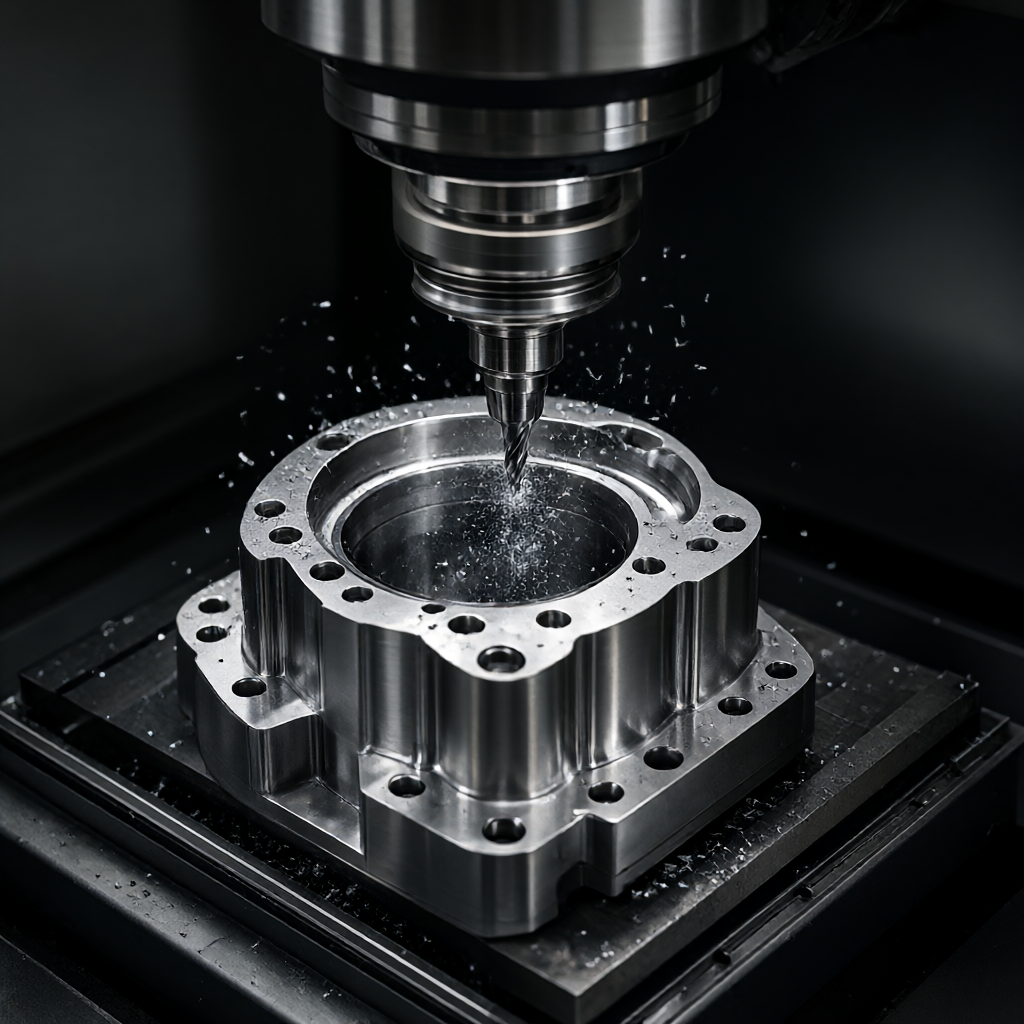
Vergelijking van oplossingen: gecombineerde bewerking van vijfassig frezen en draaien-frezen
| Contrasterende afmetingen | Vijfassig frezen | Gecombineerde bewerking van draaien en frezen |
|---|---|---|
| Toepasselijke onderdeelkenmerken | Bevat complexe speciaal gevormde holtes, schuine asgaten en niet-roterende oppervlaktestructuren | Hoofdzakelijk cilindrisch oppervlak, vereist één klemming om het inwendig, uitwendig en eindfrezen te voltooien |
| Coaxialiteitscontrole | Afhankelijk van de positionering van het armatuur en vereist een strikte ontwerpbasisconversie | Draaien en frezen zijn geïntegreerd om op natuurlijke wijze een hoge coaxialiteit tussen het asgat en de buitenste cirkel te garanderen. |
| Verwerkingsefficiëntie | Frequente gereedschapswissels, geschikt voor afzonderlijke onderdelen met complexe structuren of kleine en middelgrote batches | Eén enkele werkbalk voltooit meerdere processen, waardoor de doorlooptijd aanzienlijk wordt verkort |
| Uiterlijk kwaliteitscontrole | Veelzijdig snijden vereist strikte controle van de markeringen op het oppervlak | Bij continu draaien kan de oppervlakteafwerking gemakkelijker Ra0,4μm of hoger bereiken. |
Inspectiesysteem en batchlevertijd
Kwaliteit is de basis van de productie. Van de opslag van ruwe materialen tot de verzending van eindproducten worden vijf niveaus uitgevoerd. Inkomende materiaalinspectie maakt gebruik van een spectrometer om de materiaalsamenstelling en metallografie te controleren; tijdens de eerste artikelbevestigingsfase verifiëren ingenieurs en kwaliteitsinspecteurs gezamenlijk driedimensionale coördinaatrapporten; procesinspecties controleren willekeurig de diepte en bijpassende afmetingen van sleutelasgaten op proportionele basis; Vóór verzending wordt een volledige inspectie uitgevoerd, waarbij de nadruk ligt op het gebruik van optische projectoren en ruwheidsmeters om de oppervlaktekwaliteit te controleren. De levertijd voor massaproductie wordt doorgaans binnen 15-25 dagen geregeld, de bemonsteringscyclus is kort en het R&D-team kan snel reageren op ontwerpwijzigingen. Het productieplanningssysteem kan flexibel worden aangepast aan de multi-frequentie projectknooppunten van klanten.
Veelgestelde vragen (FAQ)
Wat is de tolerantie van het precisie-pasvlak van het verloopstukhuis?
Door de samenwerking tussen het vijfassige bewerkingscentrum en de uiterst nauwkeurige armatuur wordt de maattolerantie van het pasoppervlak doorgaans binnen ± 0,01 mm geregeld en kunnen de cilindriciteit en coaxialiteit worden aangepast aan de specifieke vereisten van de tekeningen.
Hoe kunt u er na het verwerken van de diepe holte in de schaal voor zorgen dat er geen messporen achterblijven?
Door gebruik te maken van een neerwaartse freesstrategie en veelzijdige snijgereedschappen, gecombineerd met een strategie van kleine snedediepte en grote gereedschapsvoeding, wordt de oppervlaktekwaliteit verbeterd terwijl de stijfheid wordt gegarandeerd. Nadat de verwerking is voltooid, worden de moeilijk te bewerken dode hoeken verfijnd.
Hoe lang duurt de rijscyclus gewoonlijk?
Conventionele structurele prototyping heeft een kortere cyclus. Procesanalyse en bewerkingsafspraken kunnen doorgaans binnen 3-5 werkdagen worden voltooid, en een DFM-beoordelingsrapport van het 3D-model kan binnen 48 uur worden verstrekt.
Hoeveel dagen duurt de doorlooptijd voor massaproductie?
Gebaseerd op de bestaande productiecapaciteit van 72 eenheden, wordt de levering van grote volumes doorgaans binnen 15-25 dagen voltooid, afhankelijk van de structurele complexiteit en vereisten van het oppervlaktebehandelingsproces.
Kunt u een geanodiseerde zwarte behandeling bieden voor de behuizing van 7075 aluminiumlegering?
Het ondersteunt conventionele anodisatiekleuren zoals zwart en militair groen, en de filmdikte wordt geregeld op 10-20 μm, wat kan voldoen aan de eisen van corrosieweerstand en visuele uniformiteit, en ter bevestiging kleurenkaartvergelijking kan bieden.
Krijg oplossingen op maat
Als u een nieuwe generatie reductiekastbehuizingen ontwikkelt, of te maken krijgt met schommelingen in de kwaliteit van het uiterlijk van de massaproductie, bent u van harte welkom om tekeningen of 3D-modellen in te dienen bij het engineeringteam. Op basis van specifieke structurele kenmerken zullen we DFM-suggesties geven, waaronder betere materiaalkwaliteiten, verdeling van procesroutes, gereedschapsoptimalisatie en kwaliteitsborging van het uiterlijk, om u te helpen de R&D-verificatiecyclus te verkorten. Stuur onmiddellijk tekeningen voor een nauwkeurige schatting.



