Specificaties en verwerkingsmogelijkheden
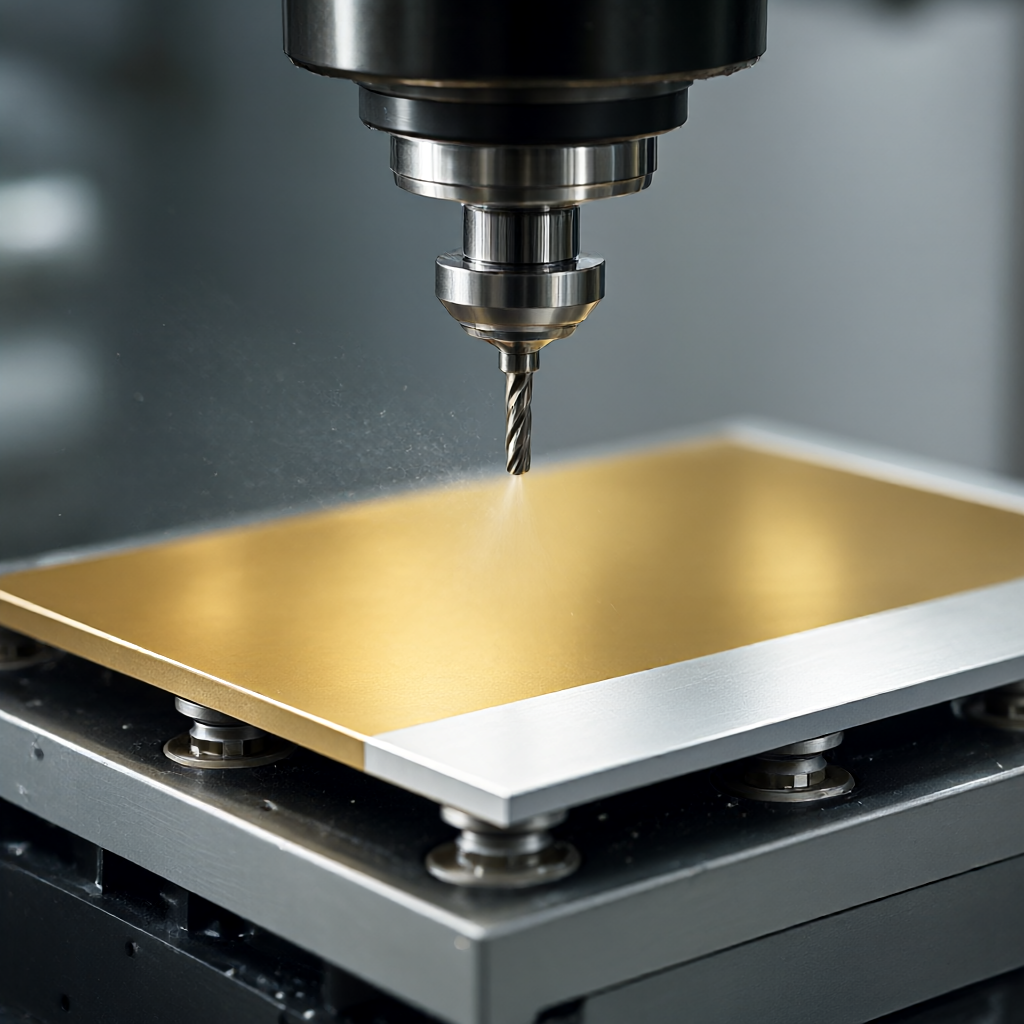
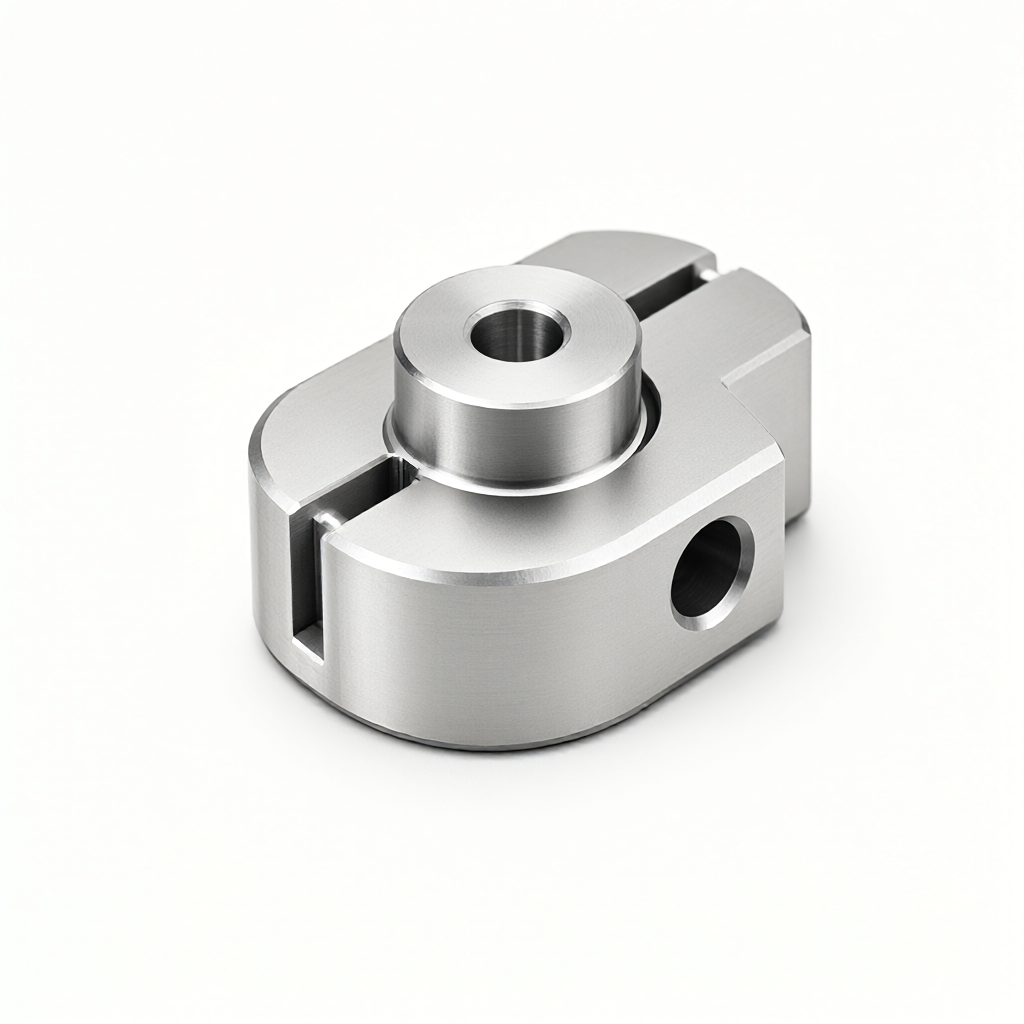
Deze op maat gemaakte CNC-onderdeel 5G-basisstation warmteafvoer koper-aluminium composietplaat is geïntegreerd tussen de radiofrequentiemodule van het 5G-basisstation en de digitale eenheid en is verantwoordelijk voor de taak om snel warmte af te voeren tijdens hoogfrequente signaaloverdracht. ShowyMetal biedt one-stop-CNC-verwerkingsdiensten voor koper-aluminiumcomposietmaterialen, waarbij aanpassing van verschillende diktes, afmetingen en gatenindelingen volgens tekeningen wordt ondersteund om een evenwicht tussen efficiëntie van warmteafvoer en structurele sterkte te garanderen.
- Materiaalkwaliteit: Koper-aluminium composietplaat (Cu/Al), de typische dikte van de koperlaag is 1,0-2,0 mm en de aluminiumlaag is 3,0-10,0 mm. Het aandeel kan indien nodig worden aangepast; het ondersteunt ook de afzonderlijke verwerking van puur aluminium 6061/7075 of paarse koperplaat.
- Maatbereik: Plaatlengte × breedte 50×50 mm tot 400×400 mm, dikte 5,0-25,0 mm; minimale verwerkingsfunctie 0,3 mm, minimale wanddikte 0,5 mm
- Tolerantie vermogen: Vlakheid ≤0,05 mm, gatpositie ± 0,02 mm, totale maattolerantie tot ± 0,01 mm (sleutelcontactoppervlak)
- oppervlakte behandeling: Aluminium oppervlak is geanodiseerd (natuurlijke kleur/zwart, filmdikte 10-25μm), gezandstraald, draadtrekken; koperoppervlak blijft originele kleur of vertind/vernikkeld om oxidatie te voorkomen; composiet interface is geïsoleerd (optioneel)
- Verwerkingscapaciteit: 3-assig/4-assig/5-assig CNC-frezen, ondersteuning van complexe koelribben, positionering van gaten, verzonken gaten en doorlopende gaten in één keer; CNC draaien voor koellichaamonderdelen met ronde/speciaal gevormde as
- Gewicht referentie: 100 x 100 x 10 mm Het typische gewicht van een koper-aluminium composietpaneel is ongeveer 420 g (koperlaag 1,5 mm + aluminiumlaag 8,5 mm, dichtheidsgewogen berekening)
Dit warmteafvoerende koper-aluminium composietpaneel wordt voornamelijk gebruikt in de volgende scenario's:
- 5G-basisstation digitale eenheid (DU): Geïnstalleerd op de achterkant van de RF-zendontvangermodule, bevestigd aan de achterkant van de eindversterkerchip (PA), en introduceert snel warmte in het aluminium structurele frame via de hoge thermische geleidbaarheid van koper (~400 W/m·K)
- Millimetergolf AAU (actieve antenne-eenheid)
- : In scenario's met hoge dichtheid vervangt het traditionele luchtgekoelde radiatoren en ondersteunt het de uitbreiding van de warmteafvoer door vloeistofkoeling/faseverandering.
- Op voertuig gemonteerde 5G-module (V2X): Geïntegreerd in de OBU-eenheid, aanpasbaar aan -40℃~85℃ temperatuurcyclus van autokwaliteit, ontwerp van de thermische uitzettingscoëfficiënt van koper en aluminium om thermische stress te verminderen
Uiterlijkkwaliteit en batchconsistentie
Koellichamen worden vaak blootgesteld of geïnstalleerd in compacte holtes, en oppervlaktedefecten kunnen gemakkelijk een bron van klachten worden. Het onderscheid van ShowyMetal ligt in de controle op het uiterlijk: tijdens het hele CNC-verwerkingsproces worden luchtpistoolblazen en vacuümzuigen gebruikt om spaankrassen te voorkomen; Vóór het anodiseren wordt een 100% visuele inspectie van het uiterlijk uitgevoerd om ongelijkmatige oxidatie, verschroeiing en witte filmdefecten te elimineren; kleurconsistentie tussen batches wordt vastgelegd door de parameters van dezelfde batch oxidatiebadvloeistof. Van de 72 CNC-machines worden de koelplaatplaten geproduceerd in speciale machines en lijnen om oppervlakteverschillen veroorzaakt door modelwijzigingen te verminderen en een consistent uiterlijk van meer dan 5.000 stuks in één batch te garanderen.
Proces en apparatuur
De moeilijkheid bij het verwerken van koper-aluminium composietpanelen ligt in het grote hardheidsverschil tussen de twee materialen, en de snijparameters moeten zorgvuldig worden gecontroleerd. Met behulp van een 5-assig bewerkingscentrum wordt het gereedschapspad vooraf gesimuleerd om oversnijden van de koperlaag te voorkomen; de composietplaat wordt eerst gepositioneerd en vervolgens gefreesd om kromtrekken te voorkomen. Belangrijkste processen: snijden → boren (koperen oppervlak/aluminium oppervlak stap voor stap) → frezen van koelribben (diepte 0,3-2,0 mm) → C-hoek afschuinen → reinigen → anodiseren → opnieuw testen. De uitrusting omvat 3-assige/4-assige/5-assige bewerkingscentra, CNC-draaibanken en centreermachines, gecombineerd met vacuümadsorptiearmaturen om ervoor te zorgen dat de plaatvervorming 10⁹Ω bedraagt, geïsoleerd type