





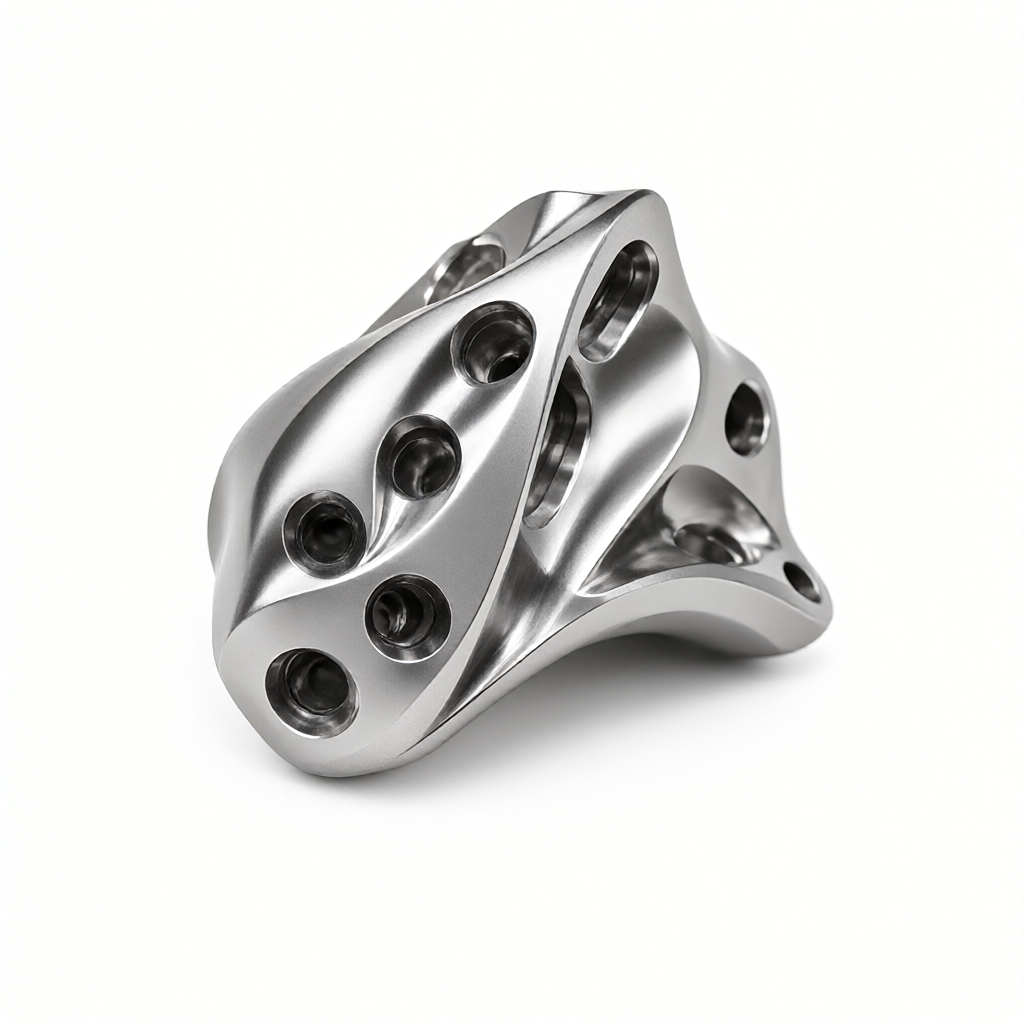
Vijfassige CNC-precisiebewerking van onderdelen van titaniumlegering voor medische apparaten
Als reactie op de strenge eisen voor biocompatibiliteit op implantaatniveau en dimensionale stabiliteit op het gebied van medische hulpmiddelen, biedt ShowyMetal 5-assige CNC-precisiebewerkingsdiensten, waarmee specifiek tolerantiecontroleproblemen worden opgelost voor onderdelen van titaniumlegeringen op complexe gebogen oppervlakken, diepe holtestructuren en fijne kenmerken. We gebruiken medische titaniumlegeringsmaterialen zoals Ti-6Al-4V. Door middel van meerassig frezen en strikte compensatiestrategieën voor thermische vervorming zorgen we ervoor dat de tolerantie van de belangrijkste pasvlakken stabiel is binnen ±0,01 mm, waardoor wordt voldaan aan de assemblagebehoeften van mainframes voor medische apparatuur, chirurgische robotactuators en precisiediagnostische modules.
Specificaties en verwerkingsmogelijkheden
Onderdelen van titaniumlegeringen voor medische apparaten hebben meestal asymmetrische gebogen oppervlakken of dunwandige structuren, en het is moeilijk voor apparatuur met één as om stijfheid en ruimtelijke interferentie in evenwicht te brengen. Ons 5-assig bewerkingscentrum kan complexe oppervlaktebewerkingen in één opstelling voltooien, waardoor de ophoping van fouten als gevolg van nulpuntconversie wordt verminderd. Hieronder volgen de typische technische specificaties en verwerkingsparameters van deze categorie onderdelen:
- Materiaalkwaliteit:Ti-6Al-4V (TC4), puur titanium (Gr.5); dichtheid 4,43 g/cm³, treksterkte 930-1000 MPa, uitstekende sterkte bij hoge temperaturen en corrosiebestendigheid.
- Maatbereik:Typische afmetingen van de onderdeelomhulling variëren van 50×50×50 mm tot 300×200×200 mm; ondersteuning van kleine batches, meerdere variëteiten en grootschalige massaproductie.
- Tolerantieklasse:De tolerantie van de belangrijkste pasvlakken kan ± 0,01 mm bedragen; het algemene structurele oppervlak kan ± 0,05 mm bereiken; de geometrische tolerantie (vlakheid, coaxialiteit) wordt gecontroleerd volgens de tekeningvereisten.
- Oppervlakteafwerking:Precisiefreesoppervlak Ra 0,4-0,8 μm; spiegeleffect kan worden bereikt door slijpen en polijsten; voldoet aan de eisen van medische apparaten voor het beheersen van bacteriegroei en stressconcentratie veroorzaakt door oppervlakteruwheid.
- Oppervlaktebehandeling:Zandstralen, passiveren, anodiseren (voor uiterlijke onderdelen), elektrolytisch polijsten; alle verwerkingsprocessen worden uitgevoerd in een schone omgeving of een onafhankelijke afgesloten ruimte om kruisbesmetting te voorkomen.
- Aanpassingsmogelijkheden:Ondersteunt DFM-analyse op basis van STEP/IGES-tekeningen om gereedschapspaden en klemoplossingen te optimaliseren om ervoor te zorgen dat dunne wanden niet worden vervormd en duidelijke kenmerken hebben.
Toepasselijke industrieën en typische toepassingen
De toepassing van precisieonderdelen van titaniumlegeringen op het gebied van de medische technologie strekt zich uit van afzonderlijke structurele onderdelen tot hoogwaardige kerncomponenten. De onderdelen die wij verwerken dienen hoofdzakelijk voor de volgende gesegmenteerde scenario’s:
- Chirurgische robot:Wordt gebruikt voor gewrichtsmodulebehuizingen, aandrijfasbussen en eindeffectorklemmen. Dergelijke onderdelen vereisen een extreem hoge reproduceerbaarheidsnauwkeurigheid en een laag gewicht, en 5-assige bewerking kan een uniforme speling garanderen voor beweging over meerdere assen.
- Diagnostische beeldapparatuur:Houder voor MRI-sonde, houder voor CT-buis. De hoge magnetische permeabiliteitseigenschappen van een titaniumlegering (bijna niet-magnetisch) maken het tot een ideaal structureel materiaal in een sterke magnetische veldomgeving, en de tolerantie heeft rechtstreeks invloed op de beeldstabiliteit.
- Implanteerbare apparaten:Cardiale stentconnectoren, abutments voor tandheelkundige implantaten. Dergelijke onderdelen stellen extreem hoge eisen aan de oppervlakteafwerking en chipvrije verwerking, en het verwerkingsproces moet chipresten en microscheurtjes strikt controleren.
- Precisie microscopische instrumenten:Endoscopische gewrichten, scharnieren van chirurgische pincetten. De hoge specifieke sterkte van de titaniumlegering wordt gebruikt om de afmetingen te verkleinen en tegelijkertijd de levensduur tegen vermoeiing te garanderen. Tolerantiecontrole houdt rechtstreeks verband met het openings- en sluitgevoel en de levensduur.
Proces- en apparatuurvoordelen
Anders dan gewone CNC-fabrikanten hebben we een gesloten regelsysteem voor het testen van materiaalprocessen geïntroduceerd bij de verwerking van titaniumlegeringen voor medische apparaten. De titaniumlegering heeft een lage thermische geleidbaarheid (ongeveer 6,1 W/m·K) en warmte hoopt zich gemakkelijk op tijdens het snijden, wat gemakkelijk gereedschapsslijtage en thermische vervorming van het werkstuk kan veroorzaken. Ons cluster met 72 CNC-apparatuur is uitgerust met een koelsysteem en een snelle elektrische spindel, geoptimaliseerd voor materialen met hoge temperaturen en moeilijk te snijden materialen.
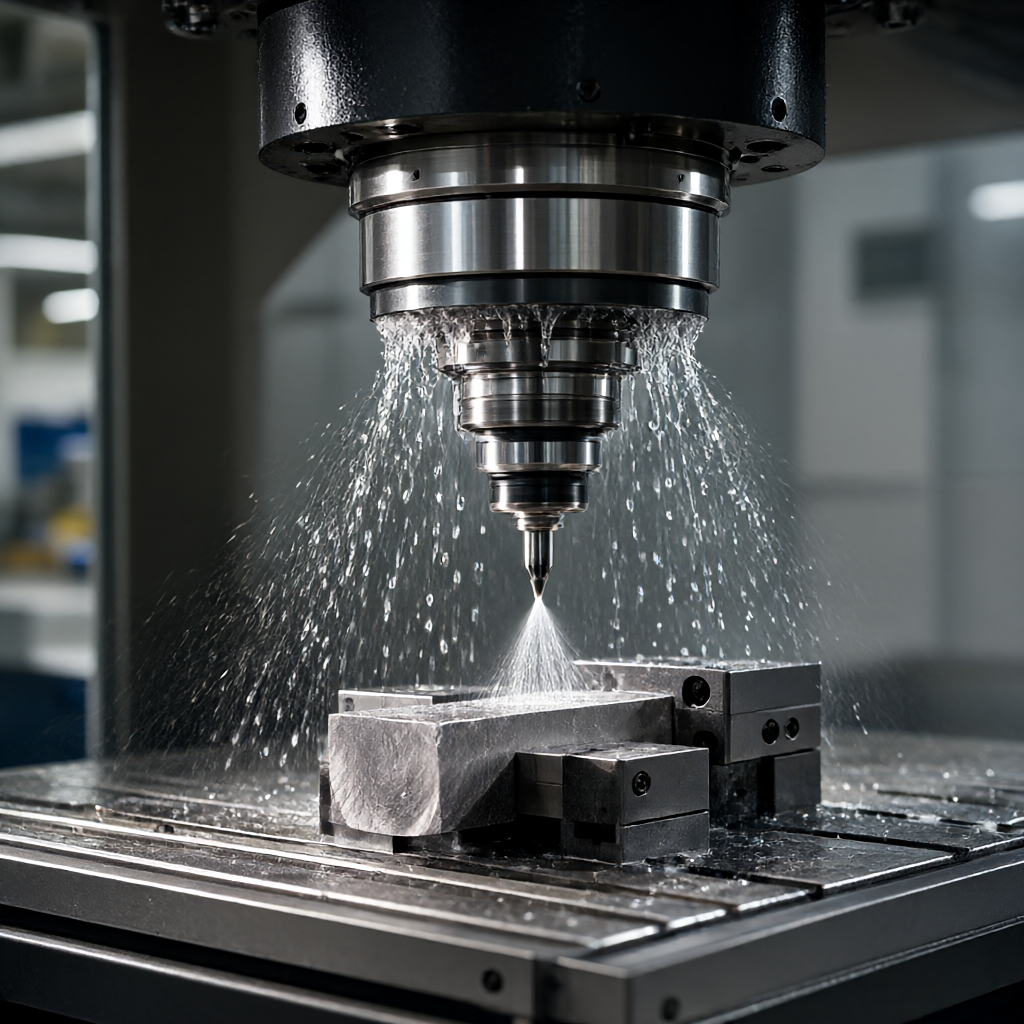
Strategie voor gelijktijdige bewerking met 5 assen
Voor titanium onderdelen met diepe holtes of steile zijwanden maakt de 5-assige machine gebruik van real-time aanpassingen aan de gereedschapsstand om de gereedschapshouder weg te houden van het bewerkte oppervlak, waardoor interferentie wordt vermeden en het gebruik van vingerfrezen met een kortere diameter mogelijk is. Dit verbetert niet alleen de oppervlaktekwaliteit (vermindert trillingssporen), maar, nog belangrijker, vermindert het aantal klemtijden en verbetert de benchmarkuniformiteit tot ±0,01 mm niveau. Voor dunwandige onderdelen met een slankheidsverhouding groter dan 3:1 wordt een adaptieve voedingsstrategie gebruikt om te voorkomen dat het gereedschap meegeeft.
Technologie voor compensatie van thermische vervorming
Bij de verwerking van medische precisiecomponenten kan het temperatuurverschil tussen kamertemperatuur en verwerkingsstatus leiden tot dimensionale afwijkingen op micronniveau. We gebruiken een werkplaatsomgeving met constante temperatuur (20 ± 2 ℃) in combinatie met meettechnologie op de machine om gereedschapslijtage en thermische drifttrends in realtime te monitoren, en dynamisch de verwerkingsgegevens te corrigeren om dimensionale consistentie bij massaproductie te garanderen.
Kwaliteitscontrole en batchconsistentie
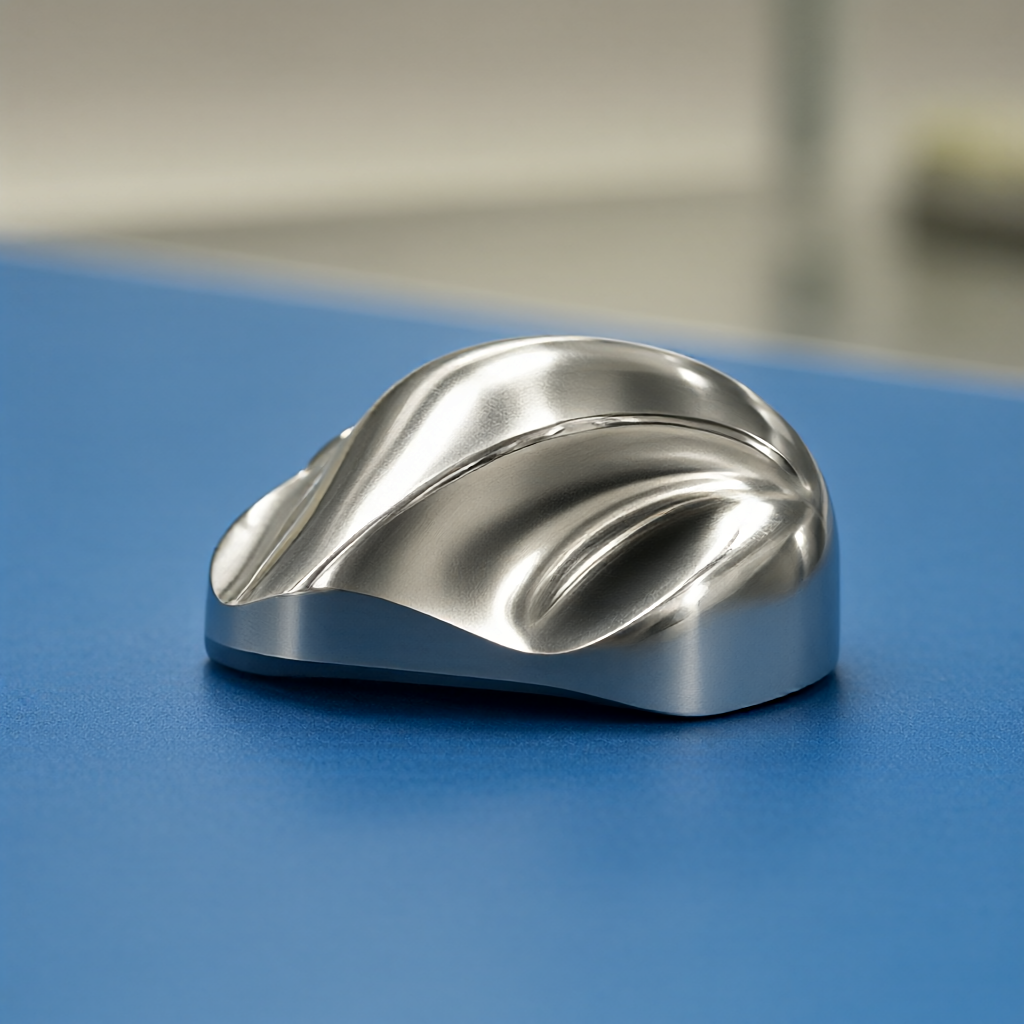
De medische hulpmiddelenindustrie stelt extreem hoge eisen aan ‘traceerbaarheid’. Ons kwaliteitscontroleproces loopt gedurende de gehele levenscyclus om ervoor te zorgen dat de gegevens van elke partij onderdelen volledig en traceerbaar zijn. De kwaliteit van het uiterlijk is het belangrijkste verschil tussen ons en gewone bewerkingsfabrieken: door de snijparameters en speciale gereedschappen te optimaliseren, elimineren we krassen, bramen en geoxideerde plekken die vaak voorkomen bij traditionele bewerkingen, en bereiken we een hoogglansafwerking of een uniform mat effect.
- Inkomende materiaalinspectie:Controleer het testcertificaat van de titaniumlegering om er zeker van te zijn dat de materiaalsamenstelling voldoet aan medische normen zoals ASTM F136 of F1472.
- Eerste artikelbevestiging (FAI):Rapporten op volledige grootte worden strikt in overeenstemming met AS9102 of door de klant gedefinieerde normen uitgevoerd, waarbij de nadruk ligt op het detecteren van de 2D/3D-afmetingen en geometrische toleranties van de belangrijkste pasvlakken.
- Procesinspectie:Gebruik een driedimensionale coördinatenmeetmachine (CMM) en ruwheidsmeter om procesinspecties uit te voeren om de verwerkingsstabiliteit te bewaken en systematische afwijkingen tijdig te detecteren.
- Volledige verzendingsinspectie:100% volledige inspectie van de belangrijkste kenmerken en willekeurige inspectie van niet-belangrijke kenmerken volgens AQL 2.5; wordt geleverd met een compleet CofC-gegevenspakket (Certificate of Conformance).
Maatwerkproces en levertijd
Voor verschillende stadia van R&D en massaproductie van medische hulpmiddelen bieden we flexibele responsmechanismen om ervoor te zorgen dat projectknooppunten niet worden gemist.
- Tekeningbeoordeling en DFM:Voltooi de procesevaluatie binnen 24 uur na ontvangst van de tekeningen en geef optimalisatiesuggesties over de trekhoek, minimale wanddikte en toegankelijkheid van het gereedschap om tolerantierisico's vanaf de bron te verminderen.
- Programmering en simulatie:Gebruik CAM-software voor botsingsvrije simulatie, optimaliseer snijtrajecten en genereer gestandaardiseerde bewerkingsprogramma's.
- Proefverificatie:De rapid prototyping-cyclus duurt 3-5 dagen; de CMM-inspectiegegevens worden teruggekoppeld naar ingenieurs om de haalbaarheid van de toleranties te verifiëren.
- Massaproductie:Snelle levering binnen 15-25 dagen; Tijdens deze periode wordt een strikte procesdiscipline geïmplementeerd om de consistentie van batch tot batch te garanderen.
- Oppervlaktebehandeling en verpakking:Gebruik vacuümverpakking en antiroestoliebehandeling om condensaatcorrosie en oxidatie tijdens verzending te voorkomen.
Vergelijking van materiaalopties: titaniumlegering versus roestvrij staal
In de vroege fase van het structurele ontwerp van medische hulpmiddelen heeft de materiaalkeuze rechtstreeks invloed op het tolerantiebehoud en de uiteindelijke kosten van het onderdeel. De volgende tabel vergelijkt de prestaties van twee veelgebruikte medische materialen bij precisiebewerking:
| Functiedimensie | Titaniumlegering (Ti-6Al-4V) | Roestvrij staal (316L) |
|---|---|---|
| Dichtheid (g/cm³) | 4.43 (lichtgewicht heeft duidelijke voordelen) | 7,98 (ongeveer 1,8 keer het gewicht van titanium) |
| Moeilijkheidsgraad bij het snijden | Hoog (slechte thermische geleidbaarheid, gemakkelijk aan het mes te plakken) | Medium (taai, gemakkelijk te verwerken) |
| Behoud van tolerantie | Thermische vervorming moet strikt worden gecontroleerd en de mate van terugvering is groot. | Kleine thermische vervorming en goede maatvastheid |
| biocompatibiliteit | Extreem hoog (bij voorkeur implantatiekwaliteit) | Goed (vaak gebruikt voor externe apparaten) |
| Oppervlakte-uiterlijk | Er kunnen zich verwerkingssporen voordoen en deze vereisen fijn polijsten | Het spiegeleffect is gemakkelijk te bereiken en heeft een hoge consistentie |
| Toepasselijke scenario's | Implantaten, lichtgewicht structurele onderdelen | Vloeistofleidingen, corrosiebestendige containers, algemene structuren |
Opmerking: Voor niet-implanteerbare apparaatomhulsels met hoge uiterlijke eisen heeft 316L roestvrij staal meer voordelen wat betreft kosten en consistentie van uiterlijk; en voor componenten die uitstekende lichtgewicht- en implantaatveiligheid nastreven, is een titaniumlegering de onvermijdelijke keuze. ShowyMetal kan DFM-adviezen geven op basis van uw specifieke tolerantie- en uitstralingseisen.
Veelgestelde vragen (FAQ)
Vraag 1: Wat is de tolerantie van onderdelen van titaniumlegering voor medische apparaten?
A: Voor belangrijke pasvlakken kan ons 5-assig bewerkingscentrum, gecombineerd met een omgeving met constante temperatuur en inspectie op de machine, de tolerantie stabiel binnen ± 0,01 mm controleren. Voor niet-kritieke structurele oppervlakken wordt dit doorgaans binnen ±0,05 mm geregeld om aan de montagevereisten te voldoen. De specifieke waarde moet door DFM worden geëvalueerd op basis van de complexiteit van het onderdeel en de batchgrootte.
Vraag 2: Hoe voer ik een oppervlaktebehandeling uit na de verwerking van een titaniumlegering om de consistentie van het uiterlijk te garanderen?
A: Wij bieden processen voor passivering, elektrolytisch polijsten en micro-boogoxidatie. Voor medische apparaten hebben we speciaal de verhouding tussen de zandstraaldeeltjesgrootte en de passivatieoplossing geoptimaliseerd om ervoor te zorgen dat de oppervlaktekleur en ruwheid (Ra) van onderdelen in dezelfde batch zeer consistent zijn, waardoor veelvoorkomende kleurverschillen en vlekkerige vlekken worden geëlimineerd.
Vraag 3: Hoe lang duurt de rijscyclus? Ondersteunt het het wijzigen van tekeningen?
A: De normale rijscyclus duurt 3-5 dagen. Als de tekeningen verwerkingsrisico's met zich meebrengen (zoals diepe holtes, dunne wanden), zullen we het plan op de tweede dag met u bevestigen via video of foto's en vervolgens de programmeer- en verwerkingsfasen ingaan om verspilling van cycli met hoge schrootpercentages te voorkomen.
Vraag 4: Wat is de doorlooptijd en minimale bestelhoeveelheid voor massaproductie?
A: De doorlooptijd voor massaproductie bedraagt gewoonlijk 15-25 dagen, afhankelijk van de bestelhoeveelheid. We ondersteunen een minimale bestelling van 1 stuk, maar voor medische R&D-projecten met kleine batches en meerdere variëteiten wordt aanbevolen om een strategie voor "proefproductie in kleine batches" (zoals 50-100 stuks) te hanteren om de processtabiliteit te verifiëren.
Vraag 5: Verstrekt u materiaalcertificaten en traceerbaarheidsdocumenten voor kwaliteit?
EEN: Ja. We bieden een hittenummerrapport (MTC) en eindproductinspectierapport (CofC) voor elke partij staven van titaniumlegering. Alle inspectiegegevens worden minimaal 10 jaar gearchiveerd en bewaard, en voldoen aan de eisen van het FDA- of MDR-systeem voor traceerbaarheid van de toeleveringsketen.
Ontvang een offerte op maat
Het succes van een project voor medische hulpmiddelen hangt af van de nauwkeurige implementatie van elke kleine tolerantie. Als u op zoek bent naar een bewerkingspartner die complexe titaniumonderdelen kan verwerken met strikte traceerbaarheid van de kwaliteit, neem dan vandaag nog contact met ons op. Stuur uw 3D-tekeningen (STEP/IGES-formaat) en technische specificaties, en ons engineeringteam zal binnen 24 uur reageren met gedetailleerde proceshaalbaarheidsanalyses en DFM-suggesties om u te helpen uw onderzoeks- en ontwikkelingscyclus te verkorten en een succesvolle massaproductie te garanderen.



