





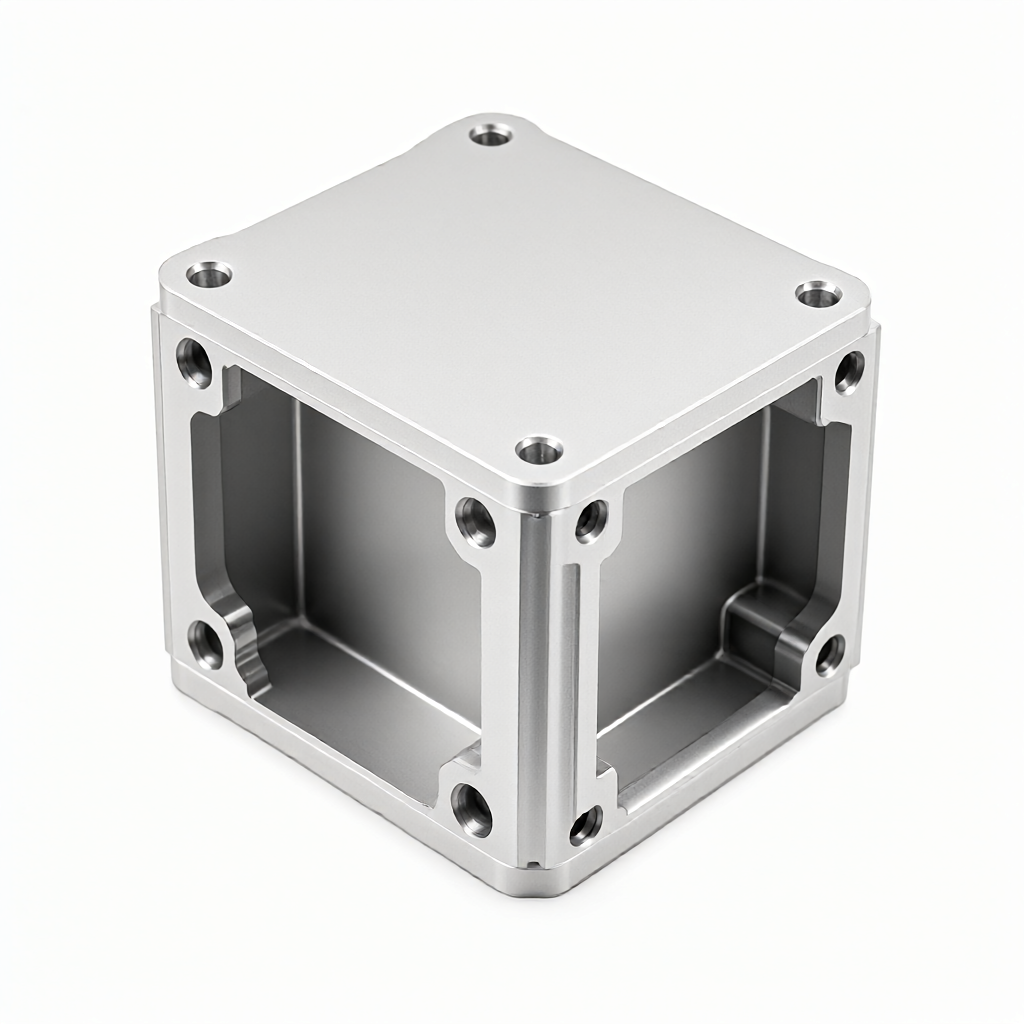
De eisen op het gebied van vermogendichtheid en warmteafvoerefficiëntie voor aandrijfmotoren van nieuwe energieauto’s stijgen jaarlijks. Het gepersonaliseerde aluminium-huis, vervaardigd met 3/4/5-as CNC-freesen, bepaalt rechtstreeks de isolatieafstand, de dichtheid van de koelkanaals en de structurele stijfheid van de motor. ShowyMetal biedt CNC-freeswerkzaamheden in aluminium 6061/6063 met een tolerantie van ±0.01 mm en een oppervlakteschuurwaarde tot Ra0.4μm. We ondersteunen behandelingen zoals anodisering en straalschuurwerk, wat voldoet aan de eisen voor consistentie bij hoge volumes en de uitstraling van het product.
Specificaties van het motorhuis en CNC-verwerkingsmogelijkheden
Voor de hoofdlagerkasten, achterdeksels, warmteafvoerelementen en geïntegreerde behuizingen van controller-eenheden van aandrijfmotoren in nieuwe energieauto’s (waaronder synchrone permanente magneetmotoren en inductiemotoren) zijn de kernverwerkingsparameters en procesconfiguratie als volgt:
- Materialen:Aluminiumlegering 6061-T6 (algemene keuze, evenwicht tussen sterkte en verwerkbaarheid), 6063-T5 (voor warmteafvogeribbles of uitgaande onderdelen, gevoelig voor anodiseren), 7075-T6 (voor zwaar belaste structurele onderdelen met hoge vereisten tot gewichtsreductie). Er kunnen ook koperlegeringen of technische kunststoffen (PEEK/PC) op maat worden geleverd voor isolerende componenten.
- Groottebereik:Maximale verwerkingsafstand is ca. 800×500×300 mm, dekkend voor gangbare behuizingen van motoren met enkele of dubbele aandrijving. Typische wanddikte ligt tussen 1.5 en 3.0 mm; minimale afmetingen van details kunnen op basis van de tekening worden aangepast.
- Nauwkeurheidseisen:Tolerantie van ±0.01 mm voor kritieke passeerteilen (zoals lagerkamers en rotorpositie); coaxialiteit ≤0.005 mm; oppervlakteschuurwaarde Ra0.4μm (fijnfreeswerk). Na anodisering kan een spiegelgladde hoogglansfinish worden bereikt.
- Oppervlakbehandeling:Anodiseren (natuurkleur/zwart/goud, laagdikte 10-25μm), straalschuurwerk (geëvenificeerde matte finish), gezaagd (verticale textuur), galvanisatie (nikkel/chroom, vereist corrosiebestendigheidsanalyse). Alle behandelingen kunnen continu uitgevoerd worden na het CNC-proces, wat logistieke risico’s en contaminatie beperkt.
- Maatwerkcapaciteit:Ondersteuning van productie op basis van tekeningen (STEP/IGS/PDF) of prototypes voor matrijsvorming. Tijdens de DFM-fase worden freescycles geoptimaliseerd om vervorming van dunne wanden te verminderen en wordt ruimte gereserveerd voor de ontluchting van koelkanalen.
Toepasselijke sectoren en typische assemblagescenario’s
Deze onderdelen worden rechtstreeks gemonteerd binnen de aandrijfunit van de nieuwe energieauto en vervullen de volgende functies:
- Afdichting van stator/rotorkamers:Het huis fungiert als de primaire afdichtingsvlakken van de motor en zorgt in combinatie met de voorkant- en achterdeksels voor IP67-beschermingsniveaus, zodat koelvloeistoffen of stof niet in de wikkelingen terechtkomen.
- Electromagnetische afscherming en warmteafvoer:Aluminium geleidt het magnetisch circuit en biedt een pad voor warmtegeleiding. Samen met geïntegreerde waterkoelplates of lucht-koelribbles zorgt dit voor het transport van wikkelwarmte naar het koelsysteem.
- Structurele belasting:Verdraagt koppelmomenten, trillingen en schokken van het wegdek tijdens start/stop. De vereiste stijfheid voorkomt een verschuiving van de lagerprespanning die tot ruis leidt.
- Trend in geïntegreerde ontwerpen:Nieuwe generatie motoren voor 800V-hogespanningsplatformen bewegen richting een integratie van huis-controller-variator. Meerassige CNC-verwerking stelt het mogelijk om meerdere kamers en ongevoegde interface-eenheden in één stap te vervaardigen.
Beheer van uitstraling en consistentie in serie
Motorhuizen hebben doorgaans een zwart of zilverkleurig anodiseerde afwerking en gaan direct op de assemblagelijn. Uitgevers op het oppervlak beïnvloeden de imago van de complete levertijd rechtstreeks. ShowyMetal beschouwt de afwerking als de centrale standaard voor levering:
- Hoog glanscontrole:Na fijnfreeswerk, geen freesrichtingen of herstel-afspiegelingen; uniforme anodisatielagdikte, kleurverschil ΔE ≤1.5 (binnen hetzelfde lot).
- Geen kras of gebreken:Gebruik van zachte zuigplaat of vacuümklem voor belading/afzetting om metalen krassen te vermijden; de pre-anodisatie zuurwas en pomsluitprocedure zijn gescheiden, om vlekken en strepen te voorkomen.
- Consistentie in serie:72 CNC-machines met standaard gemakkelijke programma’s en toolcompensatiesystemen zorgen voor een CPK ≥1.33 voor cruciale maten in loten van 500 tot 5.000 stuks, met een passersnelheid van steekproeven voor afwerking ≥99.5%.
- Inspectiemethoden:Driecoördinaat (CMM) inspectie van cruciale gaten en vlakheid; ruwheidsmeter om Ra-waarden te valideren; kleurmeter om de afwerking te vergelijken met standaard-kleurstalen; gegevens worden geleverd met de partij.
Procesapparatuur, capaciteit en kwaliteitsinspectieprocedure
Er wordt een meervoudig-passage composietverwerkingspad gebruikt om de nauwkeurigheid van complexe structuren bij één klem te waarborgen:
- Verwerkingsmachines:5-as machining centers voor complexe holtes en ongevoegde interfaces; 4-as draaibanken voor rotatievormen; 3-as snelle freeswerkzaamheden voor het optimaliseren van warmteafvogeribbles. De combinatie van 72 machines maakt een naadloze overgang van prototypering naar massaproductie mogelijk.
- Kwaliteitsinspectieprocedure:Spoolanalyse van ingekomen materialen (verificatie van Al-Si-Mg-gehalte) → eerste artikelconflicteratie (volledige CMM-maten) → in-proces stalen (steekproef van cruciale gaten elke 2 uur) → volledige controle bij levering (100% cruciale maten + volledige visuele controle + meting van anodisatielagdikte).
- Capaciteit en levertijd:Loten van 15 tot 25 dagen (inclusief oppervlakbehandeling), prototypering in 3 tot 5 dagen, in lijn met de SOP-tijdplanning van de autofabrikant. Ondersteuning van JIT-aflevering aan de aangegeven line-side opslag.
Verjgelijking: CNC-freesen vs. hogedruk gietwerk
| Dimensie | CNC frezen (aluminium staaf/plaat) | Hogedruk gietwerk (ADC12) |
|---|---|---|
| Tolerantiecontrole | ±0,01 mm, geen verdere fijnbewerking nodig | ±0,05-0,1 mm, kritieke gaten vereisen CNC-uitwerkingsfase |
| Materialsterkte | Trekteigenschappen van 6061-T6 ≈310 MPa | Trekteigenschappen van ADC12 ≈250 MPa |
| Startkosten | Geen maaikosten, alleen verspanprogramma | Maaikosten van 300.000-800.000 CNY, doorlooptijd 4-8 weken |
| Toepasselijk volume | 1-5000 stuks (kleine series/pilotage/omschakelde onderdelen) | Meer dan 5000 stuks (grote massaproductie) |
| Ontwerpvrijheid | Kan onregelmatige koelkanaalsystemen en dunne wanden (≥1,5mm) bewerken | Beperkt door ontgrepingshoeken, gevoelig voor luchtbellen en krimpgaten |
| Leveringssnelheid | Prototyping 3-5 dagen, bulk productie 15-25 dagen | Maak 4-8 weken + proefgieten 2-4 weken + massaproductie 30-45 dagen |
| Visuele consistentie | Geen gietlijmen, gelijke anodisering | Scheidslijnen en flash vereisen achteraf slijpen |
Gesloten: Voor de prototyping van nieuwe platforms, lage tot middelhoge volumes (<5000 stuks/jaar) of modellen met strikte eisen aan de sterkte en lichtgewicht eigenschappen van het behuizing, biedt CNC frezen een voordeel qua levertijd, sterkte en visuele consistentie. Hogedruk gieten is geschikt voor platforms met een productie van miljoenen per jaar en die zeer kostgevoelig zijn. ShowyMetal kan op basis van uw jaarlijkse PPAP-planning een DFM-evaluatie bieden en een optimale fabricagepad aanbevelen.
FAQ: Veelgestelde vragen over inkoop en engineering
Hoe nauwkeurig kunnen de toleraties van de kritieke gaten van de motorgehousen zijn?
De tolerantie voor kritieke pasvlakken zoals lagermontagegaten en rotorpositioneringspinnen kan stabiel worden beheerd op ±0,01 mm, met een coaxialiteit ≤0,005 mm; niet-kritieke vlakken hebben een tolerantie van ±0,05 mm. Alle kritieke maten worden geleverd met een rapport van de driecoördinaatinspectie.
Welke oppervlaktebehandelingen zijn er beschikbaar? Wat is de dikte van de anodisatielaag?
Ondersteunt anodiseren (laagdikte 10-25μm, kleuren: natuurgrijs/zwart/goud), straalzanden (Ra3.2-6.3μm mat), satijnfinish, galvaniseren (nikkel/chroom). De laagdikte en zoutmisttest-eisen (doorgaans ≥48u) moeten voor de oxidatie worden bevestigd.
Hoe lang is de prototyping doorlooptijd? Kunnen de SOP-data van de OEM worden behaald?
De standaard prototyping doorlooptijd is 3-5 werkdagen (inclusief CNC + oppervlaktebehandeling), met de mogelijkheid tot spoedlevering van de eerste stuk binnen 48 uur. Ondersteunt JIT-levering en biedt de PPAP-documentenpakket (inclusief materiaalcertificaten, rapporten met volledige maten, visuele normen) volgens de IATF 16949-eisen.
Wat is de levertijd voor bulkproductie? Wat is de minimale bestelaantal?
De levertijd voor bulkproductie (500-5000 stuks) is 15-25 dagen, inclusief oppervlaktebehandeling en volledige inspectie. Er is geen minimumorderaantal; ook 1 stuk kan worden aangenomen, maar hoe groter de reeks, hoe lager de unitkosten; het wordt aanbevolen dat de eerste order ≥100 stuks is om de kosten voor hulpmiddelen en klemmen te spreiden.
Kan er op basis van klanttekeningen gepersonaliseerd worden? Welke bestandsformaten worden ondersteund?
Ondersteunt STEP, IGS, X_T, PDF-tekeningen. Tijdens de DFM-fase beoordeelt de ingenieur de haalbaarheid van de snijgereedschap, het risico op vervorming van dunne wanden en de positie van de dichtheidsvlakken voor koelstromen, en geeft optimalisatiesuggesties (zoals toevoegen van procesribben, aanpassen van het positioneringsreferentiepunt), waarna het verspanprogramma wordt opgestart na bevestiging.
Stuur tekeningen voor een DFM-evaluatie en offerte
Upload het 3D-model of de 2D-tekening van de motorgehousen, vermeld de materialen specificatie, eisen voor oppervlaktebehandeling en het jaarlijkse vereiste volume. Het engineerings team zal binnen 24 uur reageren met DFM-advies en bulkproductieoffertes. ShowyMetal is gespecialiseerd in de op maat gemaakte preciez CNC-onderdelen, gesteund door 72 machines voor snelle levering, waarbij de uitstraling en consistentie van de bulkproductie bestand is tegen verificatie door de OEM.



