





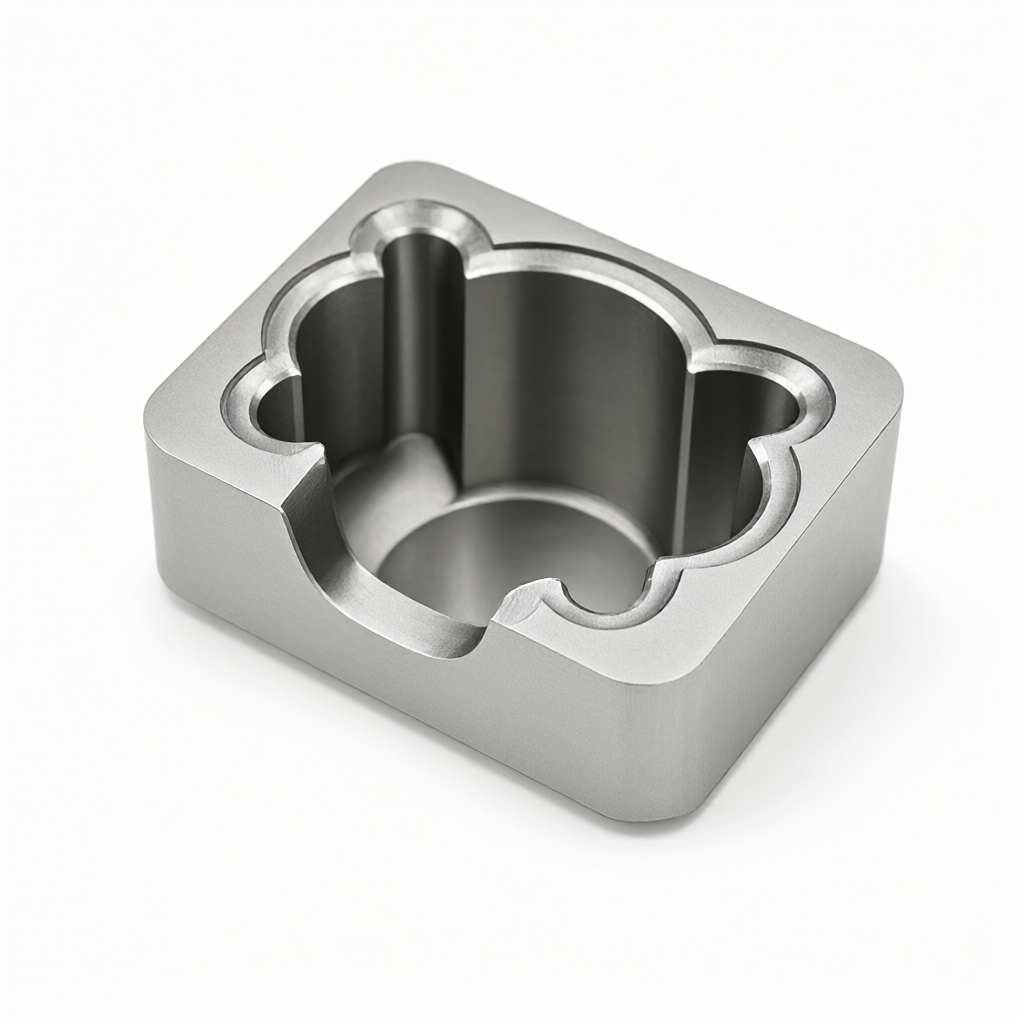
Tarkassa CNC-jyrsinnässä syväontelokäsittelyssä huono lastunpoisto ja työkalun kuluminen ovat kaksi keskeistä kipukohtaa, jotka rajoittavat mittojen vakautta ja pinnan laatua. Kun koneistussyvyys ylittää 50 mm ja reiän halkaisija on alle 15 mm, lastun kerääntyminen voi helposti johtaa toissijaiseen leikkaukseen ja epänormaaliin työkalun kulumiseen. Tämä artikkeli keskittyyCNC-jyrsintä syväontelokäsittelyKäytännön vaikeudet analysoidaan, lastunpoistostrategia ja työkalun kompensointilogiikka analysoidaan sekä käytännön prosessireferenssit insinööreille ja hankinnoille.
Syvän ontelon koneistuksen vikamekanismi ja lastunpoistostrategia
Syväontelojyrsintä on korkean kuvasuhteen koneistusskenaario. Kun työkalun pituuden ja halkaisijan suhde ylittää 6:1, karan sivuttaisvoima saa työkalun tärisemään voimakkaasti, eivätkä lastut pääse tasaisesti poistumaan kapeassa ontelossa muodostaen "lastupohjan".
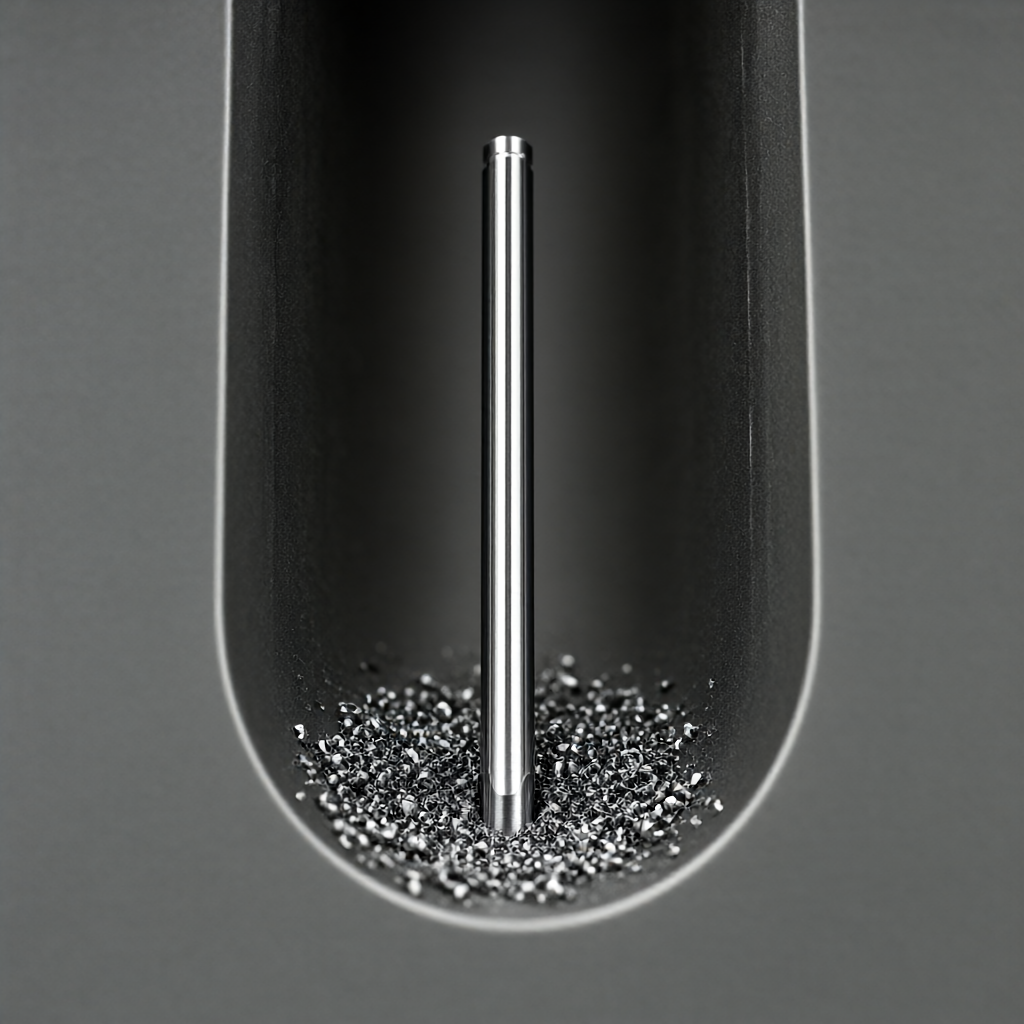
- toissijainen leikkausvaikutus: Purkamattomat lastut vedetään jälleen leikkausalueelle, mikä johtaa työkalun halkeamiseen, työkappaleen pinnan naarmuihin ja toleranssin ulkopuolisiin mittoihin.
- Jäähdytyshäiriö: Lastujen kerääntyminen estää leikkausnesteen pääsyn leikkausalueelle, ja paikallinen lämpötilan nousu aiheuttaa työkappaleen lämpömuodonmuutoksia, mikä vaikuttaa lopulliseen toleranssiin.
Yllä olevien ongelmien ratkaisemiseksi on rakennettava aktiivinen lastunpoistostrategia. mieluumminKorkeapaineinen minimivoitelu (MQL)taiPakkoruiskutusjäähdytys, nosta leikkausnesteen painetta 70-100 bariin, syöksy suunnallisesti työkalun ja työkappaleen kosketusalueelle ja käytä nesteen virtausenergiaa lastujen työntämiseen pois ontelosta. Helposti kiinnittyville materiaaleille, kuten alumiinille ja titaanille, on käytettävä öljypitoista leikkausnestettä lastujen tarttumisen estämiseen.
Työkalun kompensointiparametrit ja syöttösuunnittelu
Työkalun kompensointi ei ole yksinkertainen numeerinen korjaus, vaan dynaaminen säätöprosessi syvän ontelon skenaarioissa. CAM-ohjelmistossa seuraavat parametrit on optimoitava:
| Parametrikohde | Matalan ontelon koneistus (syvyys<30mm) | Syvän ontelon käsittely (syvyys>50mm) | Tekninen perusta |
|---|---|---|---|
| Karan nopeus | 12000-16000rpm | Vähennä 8000-12000 rpm | Pienennä pyörimisnopeutta vähentääksesi työkalun sivuvoimaa ja vaimentaaksesi tärinää |
| Syöttö kierrosta kohti | 0,1-0,15 mm/kierros | Nostettu 0,2-0,35 mm:iin/kierros | Lisää lastun paksuutta, parantaa lastunpoiston tasaisuutta ja estää "raapimista" |
| Työkalun pidikkeen kiinnitys | Normaali elastinen istukka | lämpökutisteholkki | Lisää työkalunpitimen jäykkyyttä ja eliminoi pitkien työkalun ylitysten aiheuttama taipuma |
| Jäähdytysmenetelmä | Perinteinen ruiskujäähdytys | Korkeapaineinen suuntaruiskutus (>70 bar) | Roskien pakotettu huuhtelu ontelosta toissijaisen leikkauksen estämiseksi |
Syöttöpolun suunnittelussa tulee välttää perinteistä samankorkuista spiraalileikkausta. Syvien onteloiden pohjalle suositellaan käyttöäTasainen polkutaikalanruoto-askelstrategia, jolloin työkalu purkaa pohjalastut ilmaleikkauksen (Peck) kautta ennen kovaa leikkaamista. Samaan aikaan CAM-ohjelmiston "sirunpoiston optimointi"-moduuli kytkeytyy päälle automaattisesti lisäämään sisäänvetotoimintoa syvän ontelon kulmissa jättäen tilaa roskille.
Materiaalin ominaisuuksien vaikutus lastunpoistoon ja kompensointiin
Erilaisten teknisten materiaalien leikkausominaisuudet määräävät suoraan lastunpoistostrategian onnistumisen tai epäonnistumisen. Alumiinilla (kuten 6061-T6) on hyvä taipuisuus ja se on helppo tarttua työkaluun muodostaen "kasvaimia", joten se on yhdistettävä klooria sisältäviin leikkausnesteisiin tai äärimmäisen paineen lisäaineita; titaaniseoksella (TC4) on huono lämmönjohtavuus ja lämpötila leikkausvyöhykkeellä on keskittynyt, joten syöttönopeutta on vähennettävä ja jäähdytystä on vahvistettava; ruostumattomalla teräksellä (304/316) on korkea lujuus ja vahva tahmeus, ja lastut ovat nauhamaisia ja voivat helposti kietoutua työkalun ympärille, joten työkalu, jossa on suuri lastunmurtaja ja korkeapainejäähdytys, on kytkettävä päälle.
Teknisten muovien (kuten PEEK, PEI) kohdalla sulan tarttuminen on herkkä leikkaamisen aikana. Ei sovellu korkeapaineisten vesisuihkujen käyttämiseen. Sen sijaan tulisi käyttää kuivaleikkausta tai kaasu-neste-sekoitetun huuhtelua estämään hopeajuovia muovipinnalle.
Työkalun valinnassa suositellaan syväontelotyöstöä.Pieni reunasädeTyökaluissa harakulman on oltava välillä 20°-30° leikkausvoimien vähentämiseksi ja lastun käpristymisen edistämiseksi. Jos käytetään kovametallityökaluja, on suositeltavaa passivoida leikkuureunat (esim. 15-20 μm), jotta työkalun kyky vastustaa lohkeilua jaksoittaisessa leikkauksessa paranee.
Syvän ontelon koneistuksen toleranssin valvonta- ja hyväksymisstandardit
Syväontelotyöstön mittapysyvyys ei riipu pelkästään työstökoneesta vaan myös suljetun silmukan prosessista. Kun syvyys ylittää 50 mm, työkalun jäykkyyden vaikutus Z-suunnan mittaan on otettava huomioon. Ohjelmoinnissa on suositeltavaa varata marginaali 0,05-0,1 mm.PuoliviimeistelyjyrsintäPoista stressin keskittyminen ennen käyttöäHieno jyrsintä(Leikkaussyvyys< 0.1mm)达到最终公差。
- Mitattoleranssi: Perinteisen alumiiniseoksen syvä ontelo voi olla ± 0,02 mm; titaaniseoksesta ja ruostumattomasta teräksestä valmistettu syvä ontelo on suositeltavaa säätää ±0,05 mm:iin. Jos vaaditaan ±0,01 mm, on käytettävä lisäkorjauksia tai hiontajälkikäsittelyä.
- pinnan karheus: Optimoimalla syötön ja nopeuden yhteensopivuus, pohjapinta voi hienojyrsinnän jälkeen saavuttaa Ra 0,8-1,6 μm; jos vaaditaan Ra 0,4 μm, tarvitaan ylimääräinen hienohionta tai kemiallinen kiillotusprosessi.
Hyväksymisen aikana on käytettävä kolmiulotteista koordinaattimittauskonetta (CMM), joka suorittaa täysimittaisen ontelon syvyyden, reiän sijainnin ja pohjapinnan tasaisuuden tarkastuksen. Tarkista sokeareikien kohdalla, onko pohjassa "leihdyttäviä" vaikutuksia tai mikrohalkeamia. Ulkonäkötarkastuksessa tulee keskittyä sivuseinien naarmujen tarkistamiseen, jotta pinnan viimeistely vastaa ulkonäön laatuvaatimuksia.
Usein kysytyt kysymykset (FAQ)
Kuinka välttää työkalun halkeilu CNC-jyrsinnän syvän ontelon käsittelyn aikana?
Karan kierrosluvun alentamiseksi ja kierroskohtaisen syöttömäärän lisäämiseksi on käytettävä suuria harakulma- ja mikroreunaviilaustyökaluja. Yhdessä lämpökutistuvan työkalunpitimen kanssa jäykkyyttä parannetaan, jotta varmistetaan tasainen lastujen purkaminen ja estetään toissijaisen leikkauksen aiheuttamat iskut.
Mikä on korkeapaineinen jäähdytyspaine, joka tarvitaan syväontelokoneistukseen?
Onteloissa, joiden syvyys on yli 50 mm, on suositeltavaa, että leikkausnesteen paine asetetaan alueelle 70-100 bar ja ruiskutussuutin on kohdistettava työkalun leikkuureunaan käyttämällä nesteen virtausenergiaa lastujen työntämiseen pois käsittelyalueelta.
Mitä minun tulee tehdä, jos lastujen poistaminen on vaikeaa ruostumattoman teräksen syväontelotyöstössä?
Valitse työkalu, jossa on suuri lastunmurtaja ja suuri kulmakulma, ja vähennä leikkausnopeutta sopivasti. Yhdessä äärimmäisen paineen lisäaineita sisältävän leikkausnesteen ja korkeapainejäähdytyksen kanssa se estää nauhamaisten lastujen kiertymisen työkalunpitimen ympärille ja varmistaa jatkuvan ja vakaan käsittelyn.
Kuinka varmistaa ±0,01 mm:n tarkkuus syvän ontelon pohjassa?
Syvien onteloiden pohjapintojen perinteisen CNC-jyrsinnän tarkkuus on enimmäkseen ±0,02 mm. Jos vaaditaan ±0,01 mm, tarvitaan kaksivaiheinen puolitarkkuusjyrsintä ja hienojyrsintä. Hienojyrsinnän lastuamissyvyys on alle 0,05 mm. Työkalun kulumisen kompensointi on huomioitava ja hienohiontaprosessi on lisättävä tarvittaessa.
Tarvitaanko leikkausnestettä teknisten muovien syväontelokoneistukseen?
Useimmat tekniset muovit (kuten PEEK) eivät sovellu käytettäväksi korkeapaineisten vesisuihkujen kanssa, mikä voi helposti aiheuttaa materiaalin turpoamista tai hopeajuovia. Lastunpoistoon käytetään yleensä kuivaleikkausta, ilmapuhallus- tai ilma-nestesekoitusmenetelmiä ja valitaan työkalut, joilla on suuri harakulma ja korkea sileys.
Päätelmä ja telakointi käsittelyvaatimuksiin
CNC-jyrsintä syväontelokäsittely on keskeinen skenaario tarkan valmistuskyvyn testaamiseksi. Tieteellisen lastunpoistostrategian, kohtuullisen työkalun kompensoinnin ja tiukan toleranssin suljetun silmukan avulla työkalun hävikkiä voidaan vähentää tehokkaasti ja erän konsistenssia parantaa. ShowyMetalilla on 72 CNC-konetta (mukaan lukien 3/4/5 akselit), jotka tukevat alumiinin, teräksen, titaanin, teknisten muovien ja muiden materiaalien syväontelokäsittelyä. Toleranssi voi olla ±0,01mm, pintakäsittely on Ra0,4μm ja erätilaukset voidaan toimittaa nopeasti 15-25 päivässä. Jos kohtaat syvän ontelon, ohutseinäisten tai korkeakiiltoisten osien käsittelyn haasteita, olet tervetullut toimittamaan piirustuksia ja teknisiä vaatimuksia, ja annamme prosessin optimointiehdotuksia ja tarkkoja tarjouksia DFM-kokemuksen perusteella.



