





Titaaniseosten lämpömuodonmuutoksen fyysinen mekanismi ja prosessikipukohdat
Titaaniseosten (kuten Ti-6Al-4V) kimmokerroin on vain 50 % teräksestä, ja sen lämmönjohtavuus on heikko, mikä vaikeuttaa leikkaamisen tuottaman lämmön haihtumista nopeasti. Paikallinen lämpötilan nousu voi nousta yli 300°C, jolloin työkappale palautuu elastisesti (periksi) tai plastisesti muotoutuu. Perinteisessä alumiiniteräksen käsittelyssä huomiotta jätetyt lämpövaikutukset aiheuttavat suoraan mittapoikkeamia titaaniseoksille. Tyypillisiä vikatiloja ovat: tasaisuuspoikkeama yli 0,02 mm, huokosten halkaisijan laajeneminen ja vääntyminen jännityksen vapautumisen jälkeen. Insinöörien on kiinnitettävä huomiota itse materiaalin "matalien lämpötilojen haurauden" ja käsittelyn lämpösyklin päällekkäisiin vaikutuksiin.
Yleinen vikatilan analyysi
- lämpö jäännösjännitys: Nopea jäähtyminen johtaa pinnan kovettumiseen ja sisäiseen vetojännitykseen, mikä voi aiheuttaa helposti mikrohalkeamia.
- elastinen palautuminen: Kun leikkausvoima on vapautettu, työkappale pomppii kohti työkalua, jolloin ura tai reikä jää liian pieneksi.
- Työkalujen liiman kuluminen: Diffuusiokulumista tapahtuu titaanin ja leikkuutyökalujen välillä korkeissa lämpötiloissa, mikä aiheuttaa pinnan karheuden heikkenemistä.
Työkalumateriaalin ja leikkausparametrien optimointistrategia
Ensimmäinen puolustuslinja muodonmuutosten hallitsemiseksi on leikkausvoiman ja kitkalämmön vähentäminen. On suositeltavaa käyttää kobolttipitoista kovametallia (K-tyyppi) tai umpikovametallijyrsintä, jonka leikkuureuna on päällystetty TiAlN- tai AlCrN-pinnoitteella. Keskeisten parametrien tulee olla huomattavasti pienempiä kuin tavanomaisten metallien: syöttönopeutta suositellaan säädettäväksi 0,1-0,2 mm/z, ja leikkausnopeus säädetään 50-100 m/min työkalun halkaisijan mukaan. Kuivaleikkaus pahentaa lämmön kertymistä. On suositeltavaa käyttää korkeapaineista minimimäärävoitelua (MQL) tai täyttä märkäjäähdytystä. Leikkuunesteen on tunkeuduttava voimakkaasti ja päästävä suoraan leikkausalueelle jäähtyäkseen nopeasti.
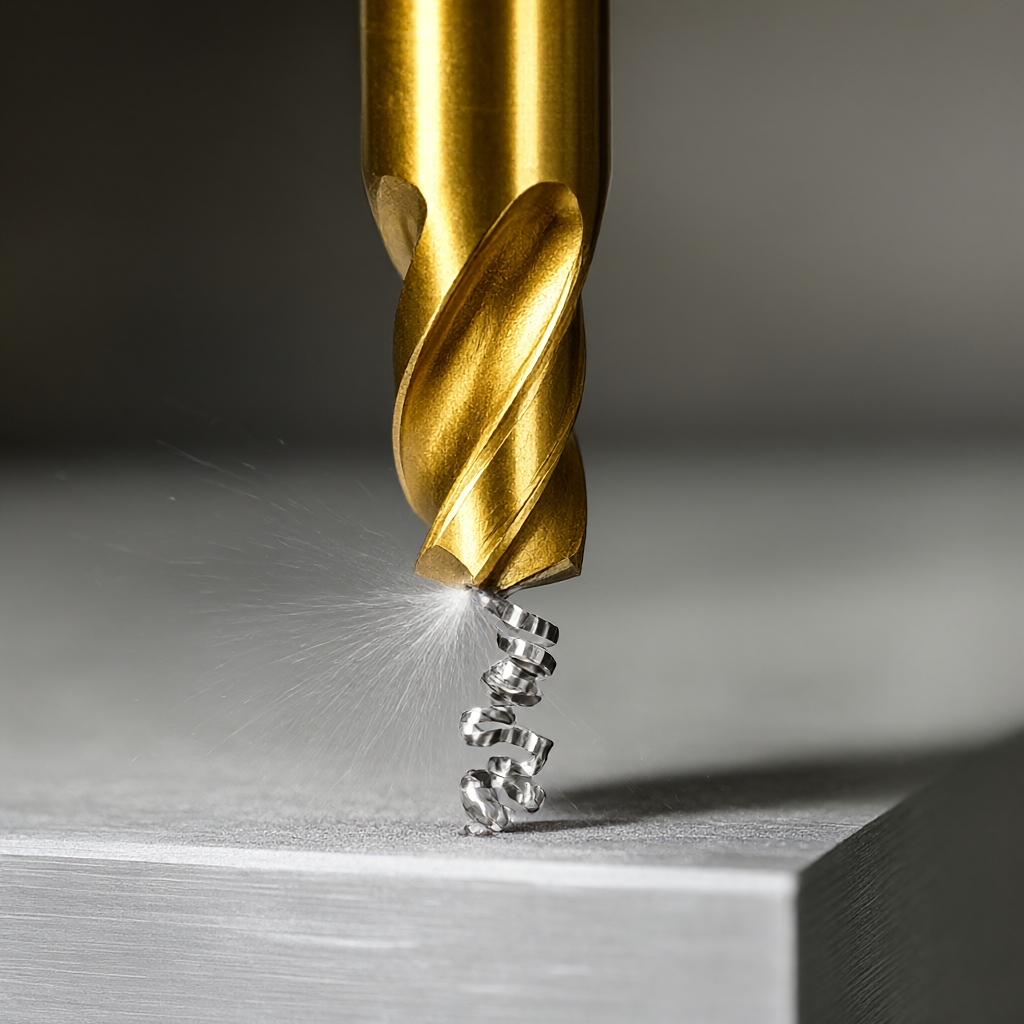
5-akselisessa koneistuksessa profilointistrategiaa "pieni askeletäisyys, useita työkaluratoja" käytetään pitämään sivutyökalun tartunta alle 0,3 kertaa työkalun halkaisijaan verrattuna, mikä voi vähentää suuresti radiaalista voimaa ja estää muodonmuutoksia. Ohutseinäisissä rakenteissa tulee käyttää kaksipuolista vuorottelevaa jyrsintäprosessia jäännösjännityksen tasapainottamiseksi.
Valaisinsuunnittelu- ja lämpökompensointitekniikan käytäntö
Joustava kiinnitys on avain muodonmuutosten estämiseen. Titaaniseoksella on alhainen kovuus (HRC 32-36) ja se on altis painaumalle mekaanisen puristuksen aikana. Suunnittelussa on suositeltavaa käyttää tyhjiöadsorptiota, pneumaattisia pehmeitä kynsiä tai erityisiä räätälöityjä työkaluja. Jos käytetään mekaanista puristinta, on lisättävä tyyny (kuten kupari- tai alumiinitiiviste) paineen hajottamiseksi. Tärkeämpää on lämpökompensointi: työstön jälkeen työkappaleen on jätettävä seisomaan yli 24 tuntia, minkä jälkeen voidaan suorittaa hienohionta tai tarkastus, kunnes jännitys on tasapainossa ja lämpötila on vakaa, muuten lämpömuodonmuutostietoja ei voida jäljittää.
Erilaisten käsittelyteknologiaratkaisujen vertailu
| Prosessin tyyppi | Sovellettavat skenaariot | Edut | Rajoitukset/riskinhallinta |
|---|---|---|---|
| 5-akselinen samanaikainen jyrsintä | Monimutkaiset kaarevat pinnat, ilmailun rakenneosat | Kertakäyttöinen kiinnitys, korkea tarkkuus, mikä vähentää kumulatiivisia virheitä | Tarvitaan monimutkaista ohjelmointia, ja työkalujen häiriöt vaativat simulaatiovahvistuksen. |
| CNC-sorvaus (keskityskone) | Kapea akseli ja pienet akselin osat | Hyvä tuki, pieni muodonmuutos, nopea rytmi | Monimutkaisia sivupintoja ei voida käsitellä vain pyöriville rungoille |
| Langan leikkaus (EDM) | Kova titaaniseos, monimutkainen osa | Ei leikkausvoimia, ei lämpövaikutteista aluetta (HAZ) | Alhainen tehokkuus, mikrokaaripalovammat vaativat toissijaista kiillotusta |
Titaaniseoksessa oleville osille, joilla on monimutkaiset muodot ja korkeat tarkkuusvaatimukset, ShowyMetal käyttää yleensä 5-akselista karkeajyrsintää ylimäärän poistamiseksi, toimii yhteistyössä keskityskoneen tai 4-akselisen hienosorvauksen kanssa avaimen mittojen määrittämiseksi ja lopulta läpäisee kolmen koordinaatin tarkastuksen. Tämä hybridiprosessipolku tasapainottaa tehokkaasti tehokkuutta ja geometrisia toleransseja.
Pintakäsittelyn vaikutus mittatarkkuuteen
Anodisoidun kalvon paksuus on yleensä 15-25 μm. Jos malliin ei ole varattu marginaalia, kalvo aiheuttaa osan koon toleranssin ulkopuolella. Piirustuksia tehtäessä on suositeltavaa ilmoittaa selvästi "mitat ennen hapetusta" tai "mitat hapettumisen jälkeen". Hiekkapuhallus on sama kuin galvanointi, ja prosessin marginaali on varattava 0,05–0,1 mm. Lisäksi korkeakiiltoinen pintakäsittely edellyttää itse perusmateriaalin Ra:n olevan alle 0,8 μm, muuten rakenne ei heijastu, joten työkalukuvion hallinta etujyrsinnässä on ratkaisevan tärkeää.
Laaduntarkastus ja erän yhdenmukaisuuden valvonta
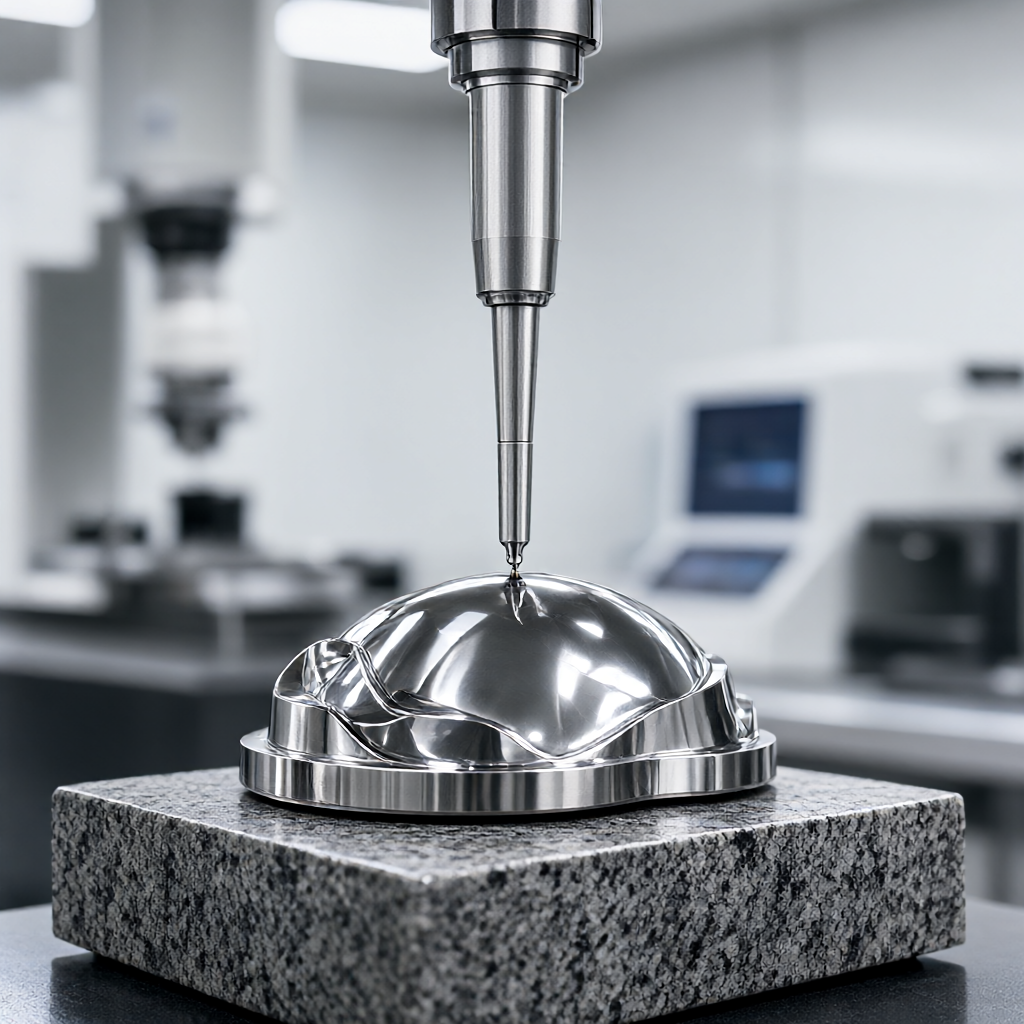
Materiaalin kovuuden vaihtelut titaaniseoserien välillä voivat johtaa leikkausparametrien hienosäätöön. Kun ShowyMetal toteuttaa massatuotantoa, se noudattaa tiukasti ensimmäistä artikkelin vahvistusprosessia: kolmiulotteisen koordinaattimittauskoneen (CMM) avulla tarkastetaan täysikokoinen ja yhdistämällä se karheusmittariin pinnan kunnon arvioimiseksi. Lämpömuodonmuutosten osalta 100 % tarkastus suoritetaan ennen lähetystä tietojen jäljitettävyyden varmistamiseksi. Ilmailu-avaruuskäyttöön tarkoitetuissa sovelluksissa jokaisessa materiaalierässä on Mill Cert varmistaa, että elementin sisältö vastaa ASTM- tai AMS-standardeja.
Usein kysytyt kysymykset (FAQ)
Kuinka lämpökäsitellä titaaniseosta stressin poistamiseksi käsittelyn jälkeen?
Stressiä lievittävä hehkutus (550-650°C 2 tuntia) suoritetaan yleensä ennen viimeistelyä. Jos se on kuitenkin valmis, se on lämmitettävä hitaasti matalassa lämpötilassa vanhentamalla (350 °C) jäännösjännityksen vähentämiseksi ja suoran sammutuksen aiheuttaman halkeilun välttämiseksi.
Kuinka välttää "veitsen antaminen" -ilmiö, kun jyrsitään titaaniseosta?
Järjestelmän jäykkyyden parantaminen (kiinteillä työkaluilla), syöttönopeuden pienentäminen arvoon 0,05–0,1 mm/z ja pienempien sivukytkentöjen (kuten 0,05 mm) käyttäminen useisiin ajoihin viimeistelyn aikana voivat tehokkaasti estää elastisen palautumisen.
Voiko titaaniseoksesta valmistettuja osia galvanoida ja galvanoida suoraan?
Ei suositella. Titaanipinnan passivointikalvo on erittäin vahva, pinnoitteen tarttuvuus on heikko ja se on alttiina vetyhaurastumiselle. Sen sijaan käytetään yleensä tyhjiöhaihdutusta (PVD) tai anodisointia. Jos galvanointi on tarpeen, on ensin suoritettava peittaus ja kemiallinen nikkelipinnoitus.
Miksi titaaniseoksisen jäähdytysnesteen merkkiä ei voida vaihtaa mielellään?
Titaani on herkkä kloridille ja voi helposti aiheuttaa jännityskorroosiohalkeamia. On käytettävä klooritonta koostumusta, ja erot rasvan koostumuksessa eri merkkien välillä vaikuttavat pinnan mikroskooppiseen laatuun. On suositeltavaa säilyttää jäähdytysnesteen sakeus samassa erässä.
Kuinka varmistaa johdonmukaisuus 72 laitteen välillä massatuotannossa?
Standardoitujen käyttömenettelyjen (SOP) ja työkalun käyttöiän hallintajärjestelmien ansiosta jokainen kone suorittaa samat leikkausparametrit ja jäähdytysvirtauksen. Käytä kolmen koordinaatin tietojen palautetta työkalun kompensointiarvon säätämiseen varmistaaksesi, että eri koneilla valmistettujen osien kokojakauma (Cpk) on vakaa.
Päätelmät ja yhteistyöohjeet
Titaaniseoksesta valmistettu CNC-jyrsintä ei ole vain leikkausongelma, vaan myös termodynamiikan ja materiaalitieteen systemaattinen suunnittelu. Leikkauslämmön tarkalla ohjauksella, kiinnittimen jäykkyyden optimoinnilla ja tiukoilla jälkikäsittelymenetelmillä voidaan saavuttaa ±0,01 mm:n tarkka valmistus eri tarkoituksiin. ShowyMetalilla on 72 CNC-laitteen klusteri, joka tukee yhden luukun toimitusta suunnittelun DFM-ehdotuksista lopulliseen anodisointiin. Erätoimitusaika 15-25 päivää voi täyttää useimpien projektisolmujen tarpeet. Jos sinulla on korkea sileys tai monimutkainen kaarevan pinnan vaatimukset titaaniseoksesta rakenneosille, voit toimittaa piirustuksia tai 3D-malleja prosessin arviointia ja tarjousta varten.



