





Lentokoneen moottorin kiinnikkeiden viisiakselinen CNC-työstö: topologian optimointirakenteen käsittelyn mukautuvuus
Topologian optimointi ja viisiakselisen koneistuksen tekniset kipupisteet
Kantavana ydinkomponenttina lentokonemoottorin kannakkeella on erittäin korkeat vaatimukset painon ja lujuuden väliselle tasapainolle. Perinteinen suunnittelu perustuu usein empiiriseen yrityksen ja erehdyksen käyttöön, kun taas topologian optimointitekniikka käyttää algoritmeja materiaalien automaattiseen jakamiseen tietyissä kuormitus- ja reunaolosuhteissa kevyiden mutta monimutkaisten "orgaanisten" rakenteiden luomiseksi. Tämäntyyppiset rakenteet sisältävät yleensä vaihtelevia poikkileikkauksia, monimutkaisia kaarevia pintoja ja syviä onteloita, mikä tuo valtavia haasteita perinteiselle kolmiakseliselle CNC:lle: rajoitettu työkalun kääntötila, suuri häiriöriski ja suuri jäännösjännitys. Hankintainsinöörien keskeinen ongelma on: kuinka matemaattiset optimointimallit muunnetaan fyysisiksi kokonaisuuksiksi, joita voidaan valmistaa ja varmistaa erän johdonmukaisuus. Käsittelysoveltuvuuden varhaisen arvioinnin puute (DfM) johtaa usein suunnittelun uudelleenkäsittelyyn tai käsittelyn epäonnistumiseen.
Miksi viisiakselinen vivusto on luotettava ratkaisu monimutkaisiin kiinnikkeisiin
Topologisesti optimoitujen erikoismuotoisten pintojen edessä viisiakselisilla työstökeskuksilla on merkittäviä etuja. Kolmea lineaarista akselia X, Y ja Z sekä kahta kiertoakselia A ja B ohjaamalla työkalun asentoa voidaan säätää reaaliajassa optimaalisen leikkauskulman ylläpitämiseksi. Tämä on ratkaisevan tärkeää ohutseinäisten kannattimien jyrsinnässä: se voi välttää työkalun sivureunojen häiriöt, vähentää ylitystä, vähentää tärinää ja saavuttaa tasaisemman pinnanlaadun. Kriittisten turvakomponenttien, kuten moottorin kiinnikkeiden, pinnan eheys vaikuttaa suoraan väsymisikään. Lisäksi viisiakselinen koneistus voi saavuttaa "yhden leikkauksen loppuun", vähentää kiinnityskertojen määrää, vähentää kumulatiivisia paikannusvirheitä ja varmistaa ±0,01 mm:n korkean tarkkuusvaatimuksen tärkeimmille rakennemitoille. Ostajille viisiakselisten ominaisuuksien toimittajan valinta on keskeinen päätös, jotta vältetään useiden kiinnitysten aiheuttama muodonmuutosriski.
Materiaalin valinta ja leikkausparametrien asetus
Yleisimmin käytettyjä materiaaleja lentokoneen kiinnikkeissä ovat korkeita lämpötiloja kestävät metalliseokset (kuten Inconel 718) tai lujat alumiiniseokset (kuten 7075-T6). Molemmilla on täysin erilaiset prosessivaatimukset. Alumiiniseoksilla on nopea leikkausnopeus, mutta ne ovat taipuvaisia tarttumaan, joten on käytettävä teräviä työkaluja; korkean lämpötilan metalliseokset ovat kovia ja sitkeitä, niillä on voimakkaat leikkausvoimat ja ne ovat alttiita kovettumaan, mikä vaatii hidasta, suuria syöttöjä ja voimakasta jäähdytystä. Parametriasetuksessa työkalun käyttöiän simulointi on yhdistettävä. Esimerkiksi kun käsitellään 7075 alumiiniosaa, syöttönopeus millimetriä kohti voi olla 0,2-0,5 mm ja karan nopeus on 10 000-15 000 rpm; Inconel 718:ssa suositellaan syöttönopeuden pienentämistä 0,05-0,1 mm:iin ja nopeuden säätämistä 2000-4000 rpm:iin. Oikea parametrien yhdistelmä määrää suoraan prosessoinnin tehokkuuden ja pinnan karheuden (tavoite Ra0,4-0,8μm), ja se on myös keskeinen indikaattori arvioitaessa toimittajien teknistä syvyyttä.
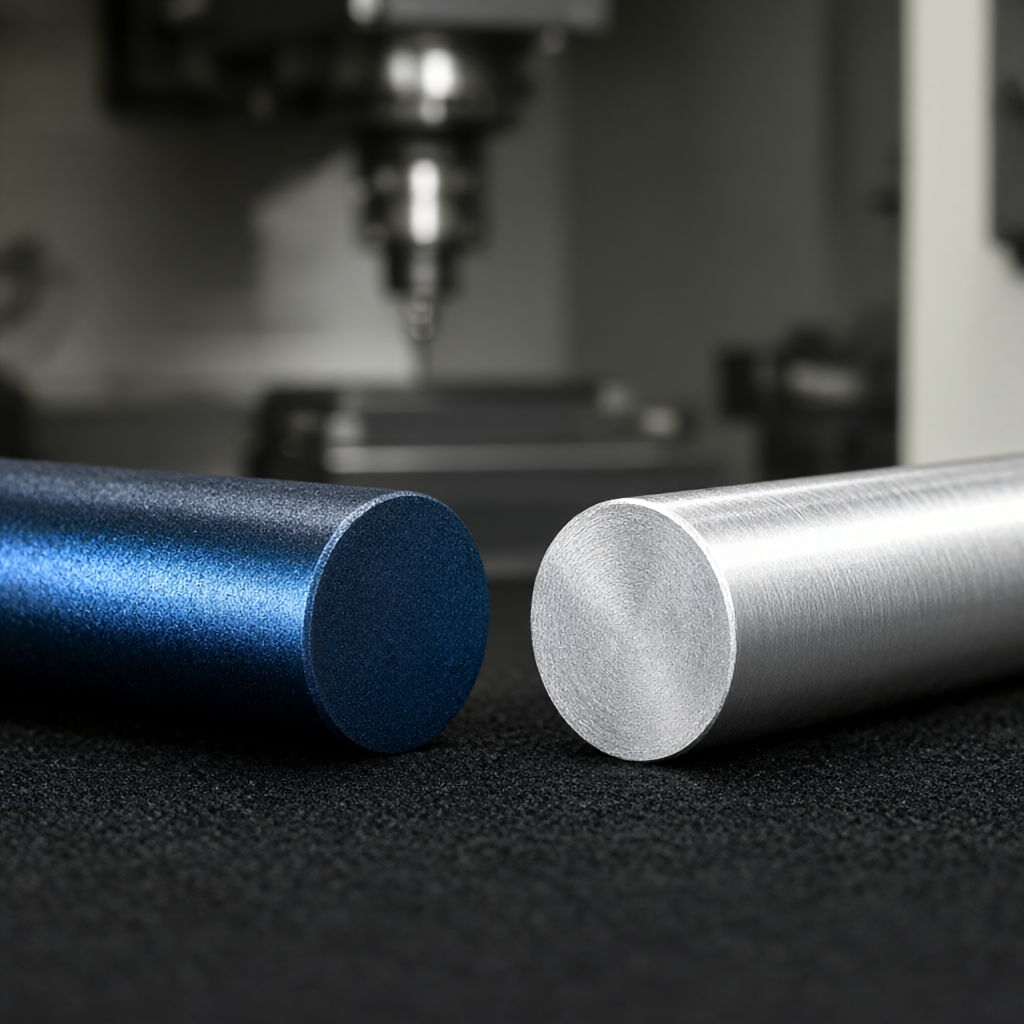
Prosessisuunnitelmien vertailu: karkean ja hienon ja kerrosleikkauksen yhdistelmä
Termisen muodonmuutoksen hallitsemiseksi ja tehokkuuden parantamiseksi käsittelystrategian valinta on erityisen kriittinen. Seuraavassa on kahden yleisen prosessireitin vertailu:
| Prosessisuunnitelma | Ominaisuuden kuvaus | Sovellettavat skenaariot | Edut | Haitat/riskit |
|---|---|---|---|---|
| Karkea ja hieno yhdessä puristuksessa | Viimeistele jyrsintä välittömästi sen jälkeen, kun olet poistanut jyrsintävaran ilman uudelleenkiinnitystä keskeltä. | Eräkannattimet, joilla on korkeat tarkkuus- ja johdonmukaisuusvaatimukset | Paikannusvirhe on pieni, ei tarvitse kalibroida uudelleen ja sykliaika on nopea. | Työstökoneiden jäykkyysvaatimukset ovat erittäin korkeat, ja jäännösjännityksen vapautuminen voi aiheuttaa paikallisia muodonmuutoksia. |
| Kerroksellinen puoliviimeistely | Ensin rouhitaan 0,5-1 mm:n etäisyydelle valmiista tuotteesta. Kun jännitys on vapautettu, hienoksi jauhaa kokoon. | Kestävä kannake erittäin monimutkaisella rakenteella ja epätasaisella seinämänpaksuudella | Pieni lämpömuodonmuutos, hyvä mittapysyvyys, korkea pinnanlaatu | Kun prosessien määrä kasvaa, kustannukset nousevat, ja jokaiselle kerrokselle jäävää määrää on valvottava tiukasti. |
Massatuotannossa, jos rakenne on suhteellisen tasainen, suositellaan "karkeaa ja hienoa puristusta kerralla" toimitusajan lyhentämiseksi; jos kyseessä on topologian optimoinnista johtuvia erittäin ohutseinäisiä alueita, on käytettävä "kerroksista puoliviimeistelyä", jotta vältetään lopullisen koon romahtaminen varaamalla jännityksenpoistokerros. Tämä päätös vaikuttaa suoraan tuottoon ja yksikkökustannuksiin.
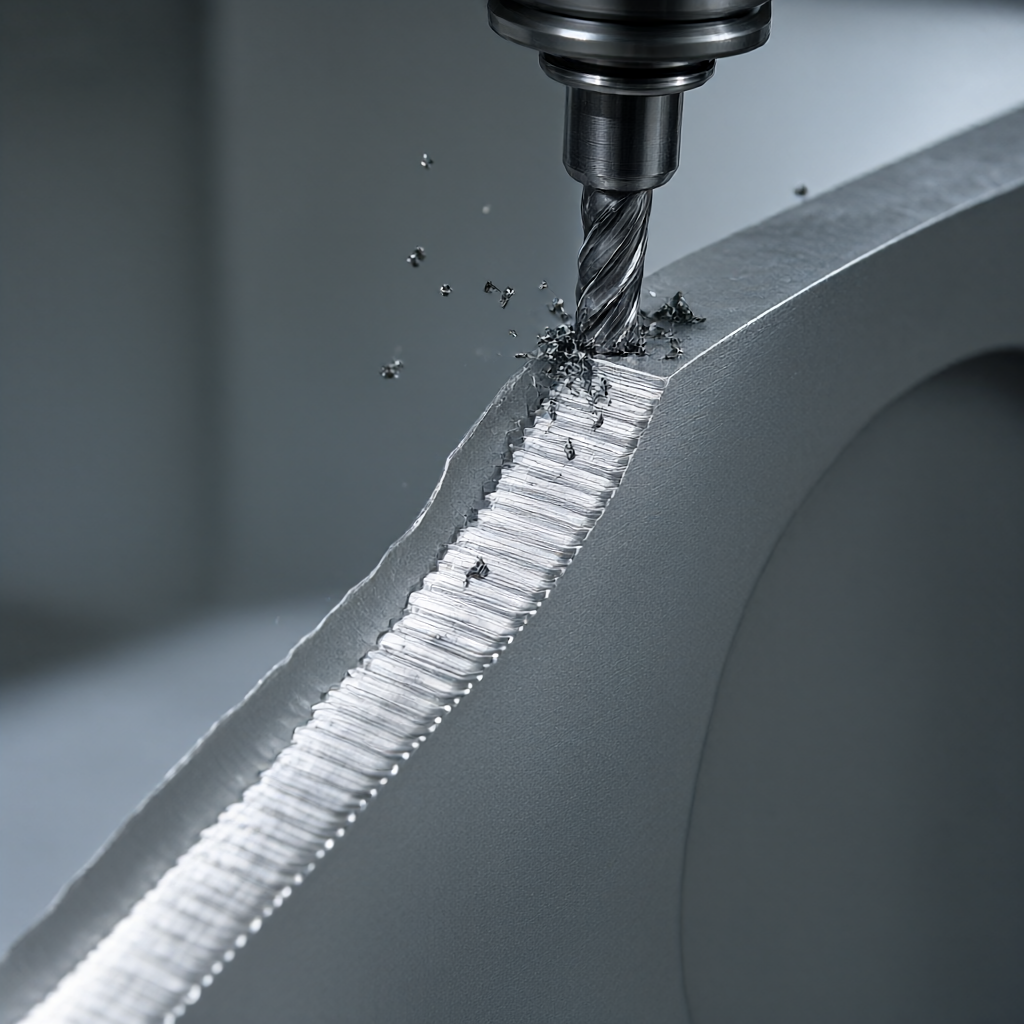
Prosessin mukautuvuus ja DFM-optimointistrategia
Topologian optimoinnin mallitulostus ei yleensä sovellu suoraan käsittelyyn. Insinöörien on suoritettava DFM (Design for Manufacturing) -tarkastus. Ensimmäinen on "minimileikkausleveyden" tarkistus sen varmistamiseksi, että kapein kohta on suurempi kuin 0,5 kertaa työkalun halkaisija. Muussa tapauksessa on käytettävä mikrotyökalua, mikä lisää huomattavasti tärinän riskiä. Toinen vaihe on "saavutettavuusanalyysi", jolla tarkistetaan, pääseekö työkalu syvän ontelon pohjaan turvallisesti törmäyksen välttämiseksi. Lopuksi on "fileen siirtyminen". Topologisissa rakenteissa on usein terävät kulmat, ja R0,5-R1,0 mm:n siirtymäviile on lisättävä väkisin jännityksen keskittymisen estämiseksi ja työkalun käyttöiän pidentämiseksi. Erinomaiset CNC-toimittajat toimittavat DFM-raportit ennen lainaamista, osoittavat nämä mahdolliset riskit ja antavat muutosehdotuksia. Tämä on tärkeä perusta arvioitaessa heidän teknisiä valmiuksiaan.
Laaduntarkastus- ja hyväksymisstandardit
Ilmailutukien hyväksyttävyys ei riipu pelkästään koosta, vaan myös rakenteellisesta ja pinnan eheydestä. Keskeisiä havaitsemismenetelmiä ovat:
- Koordinaattimittaus (CMM): Avainten yhteensopivuuspintojen, aukkojen ja asentojen tarkkuuden on oltava ±0,01 mm.
- Karkeusmittari: Pintakäsittelyn tulee olla Ra0,4-0,8 μm ilman selviä veitsen ja tärinän jälkiä.
- Silmämääräinen tarkastus: Tarkista, ettei siinä ole mikroskooppisia halkeamia, tarttumista tai pinnan naarmuja.
- CT-skannaus (tarvittaessa): Sisäisillä suljetuilla rakenteilla varustetuissa kannattimissa on tarkastettava, että niissä ei ole sisäisiä kutistumisreikiä tai sulkeumia.
Kuinka varmistaa erän johdonmukaisuus?
Luota laitteiden vakauteen ja prosessinhallintaan. Tuotantolinjat, joiden mittakaava on yli 72 yksikköä, pystyvät toimittamaan erätoimituksia. Ensimmäisen artikkelin vahvistuksen, prosessin tarkastuksen (SPC-valvonnan) ja täydellisen lähetyksen tarkastuksen avulla mittavaihteluita hallitaan X3σ:ssä. Viisiakselisten työstökoneiden käyttäminen erittäin tarkkojen kiinnitysten kanssa voi merkittävästi vähentää manuaalisten kiinnityserojen aiheuttamia eräkohtaisia poikkeamia.
Kuinka pitkä on tavanomainen toimitusaika?
Varmistusjakso on lyhyt ja voi vastata projektin solmuja. Massatuotanto voidaan yleensä toimittaa nopeasti 15-25 päivässä materiaalin vaikeudesta ja prosessin monimutkaisuudesta riippuen. DFM-tarkistukset etukäteen voivat lyhentää merkittävästi seurantaviestintää ja työskentelyaikaa.
Mitä vaikeuksia korkean lämpötilan metalliseosten käsittelyssä on?
Suurimmat vaikeudet ovat työkarkaisussa ja työkalujen kulumisessa. On tarpeen käyttää erikoispinnoitettuja työkaluja (kuten AlCrN) ja optimoida jäähdytysmenetelmiä (kuten minimivoitelu MQL). Vaatimukset työstökoneiden jäykkyydelle, lämpöohjaukselle ja parametrien virheenkorjauskokemukselle ovat erittäin korkeat. Tehtaat, joilla ei ole kokemusta, ovat alttiita työkalun rikkoutumiseen tai mittapoikkeamiin.
Voidaanko erityisiä pintakäsittelyjä räätälöidä?
Tukee erilaisia pintakäsittelyjä, kuten anodisointia, hiekkapuhallusta, galvanointia ja langanvetoa. Topologian optimointirakenteen monimutkaisen pinnan vuoksi erityistä huomiota on kiinnitettävä oksidikalvon paksuuden tasaisuuteen, jotta vältetään syvän ontelon osien epätäydellinen hapettuminen, mikä vaikuttaa korroosionestokykyyn.
Mikä on vähimmäistilausmäärä?
Pienen erän räätälöinti on tuettu, ja vähimmäistilausmäärä on yleensä 1 kappale. CNC-prosessoinnin etuna on, että se ei vaadi muotin avaamista ja soveltuu T&K-varmentamiseen ja pienieräkoetuotantoon. Sen jälkeen se voidaan vaihtaa saumattomasti massatuotantoon.
Päätelmät ja toimintasuositukset
Topologian optimointi antaa lentokoneen moottorin kiinnikkeille erinomaisen kevyen potentiaalin, mutta vain valmistajat, joilla on viisiakselinen CNC-työstö, syvä DFM-kokemus ja tiukat laadunvalvontajärjestelmät, voivat muuttaa ne luotettaviksi fyysisiksi osiksi. Kumppania etsittäessä on suositeltavaa keskittyä sen prosessisimulaatiokykyyn, monimutkaisten rakenteiden ratkaisuihin ja eräyhteensopivuuden valvontatapauksiin. Jos sinulla on käytössäsi monimutkainen kannakkeen suunnittelumalli, voit toimittaa piirustuksia, ja annamme sinulle ilmaisen prosessoinnin sopeutumiskyvyn arvioinnin ja DFM-ehdotuksia, jotka auttavat sinua ottamaan ensimmäisen askeleen kohti korkean suorituskyvyn komponenttien käyttöönottoa.



