





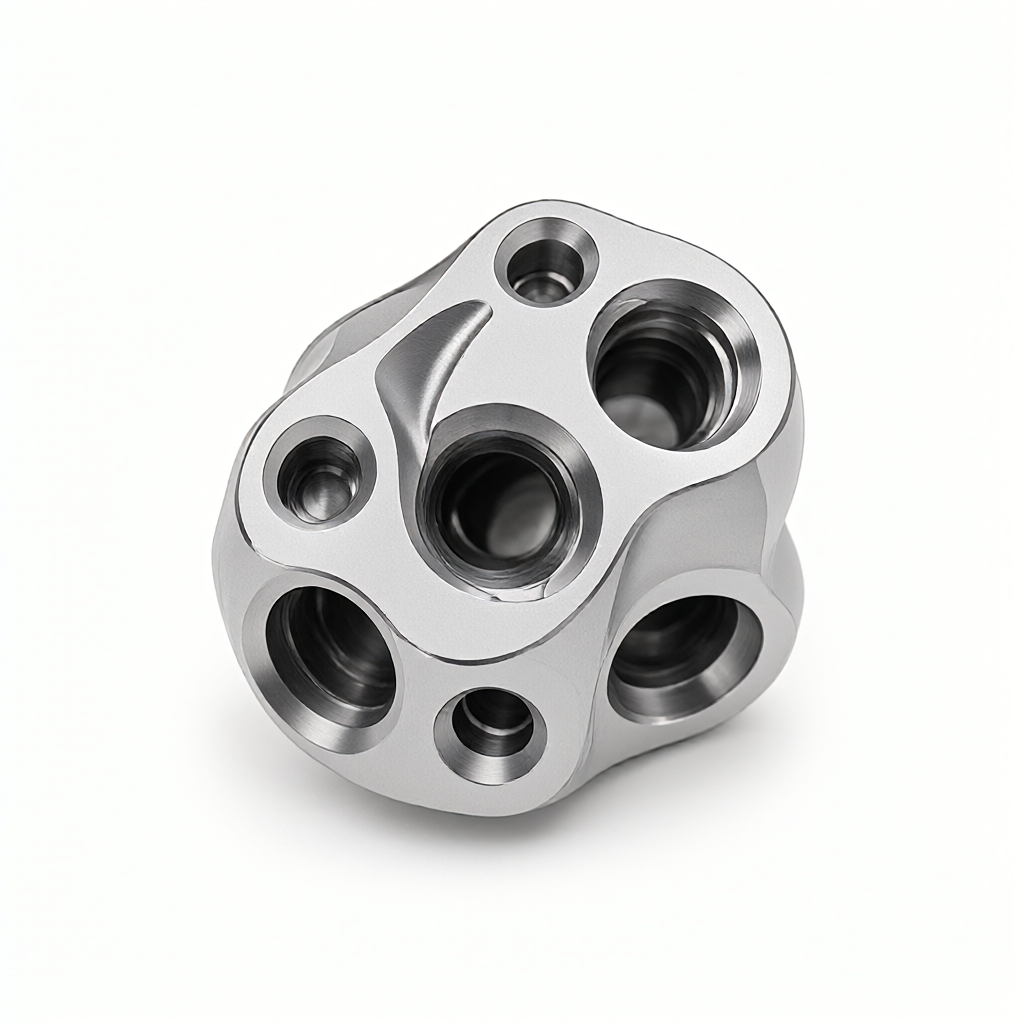
Tarkkuusventtiilisydämien viisiakselisen CNC-työstön sisemmän reiän syvyys-halkaisijasuhteen ja työkalun hoikkuussuhteen haasteita
Pneumaattisissa, hydraulisissa ja puolijohdekaasupiirijärjestelmissäTarkkuusventtiilin ydinSe on ydinkomponentti nesteen päälle-pois- ja virtauksen säätelyssä. Sen käsittelyvaikeudet ovat keskittyneetViisiakselinen CNC-työstöVarsinkin kun käsitellään syviä onteloita ja erikoismuotoisia kaltevia reikiä.Sisäreiän syvyyden ja halkaisijan suhde (L/D)jaTyökalun hoikkasuhdeTästä aiheutuvia ongelmia ovat riittämätön jäykkyys, leikkausvärinä ja lastunpoiston vaikeus. Hankinta- ja T&K-insinööreille näiden kahden parametrin ymmärtäminen on tärkeääToleranssin vakausjapintakäsittelyVaikutus on keskeinen indikaattori arvioitaessa toimittajan todellisia prosessivalmiuksia. Jos luotat vain piirustuksiin ja jätät huomioimatta työkaluradan kompensointistrategian prosessipolulla, se johtaa usein erän yhdenmukaisuuden epäonnistumiseen tai toimitusviiveeseen.
Sisäreiän syvyyden ja halkaisijan suhteen fyysiset rajoitukset venttiilin sydämen tarkkuuteen
Venttiiliytimet vaativat yleensä reiän syvyyden ja halkaisijan suhteen (L/D) 3:1 tai jopa 5:1 tai enemmän. Kun L/D ylittää 3,Viisiakselinen CNC-työstöCNC:n poraus- ja kalvausprosessit kohtaavat merkittäviä haasteita:
- Työkalun taipuma ja työkalun tuotto:Hoikkasuhteen kasvaessa työkalun elastinen muodonmuutos paineen alaisena kasvaa eksponentiaalisesti. Kun L/D=4, tavanomaisia jäykkiä tukia käytettäessä, mittapoikkeamat halkaisijan suunnassa voivat ylittää toleranssiikkunan ±0,01 mm.
- Lämmön kertyminen ja lämpömuodonmuutos:Syväreikätyöstössä leikkauslämpöä on vaikea johtaa varren läpi, mikä johtaa paikalliseen lämpötilan nousuun, mikä puolestaan aiheuttaa jäännösjännitystä työkappaleeseen ja kutistuman muodonmuutoksia jäähtymisen jälkeen.
- Sirujen tukkeutumisen vaara:Erityisesti ruostumatonta terästä tai titaaniseosmateriaaleja käsiteltäessä reiän pohjalle voi helposti kertyä lastukäpristymiä, jolloin työkalu halkeilee tai jopa rikkoutuu.
Siksi DFM-vaiheessa (Design for Manufacturability) insinöörien on selvennettävä L/D:n yläraja. Esimerkiksi Ø6 mm:n venttiilisydänreiässä, jos syvyys ylittää 24 mm (L/D=4), on suositeltavaa käsitellä se osissa tai käyttää porausprosessia yksittäisen porauksen sijaan kumulatiivisen virheen hallintaan.
Työkalun hoikkasuhde ja leikkausparametrien sovitusstrategia
Työkalun hoikkuussuhde (S/L) vaikuttaa suoraan jyrsinnän ja porauksen suorituskykyyn.pinnan karheusjaMittojen vakaus. olemassaViisiakselinen CNC-työstöKoneistuksessa käytetään yleisesti kaarevien pintojen ja aukkojen viistoon kuulakärkistä tai pyöreäkärkistä leikkuria, jonka S/L on yleensä 5:1 - 8:1.
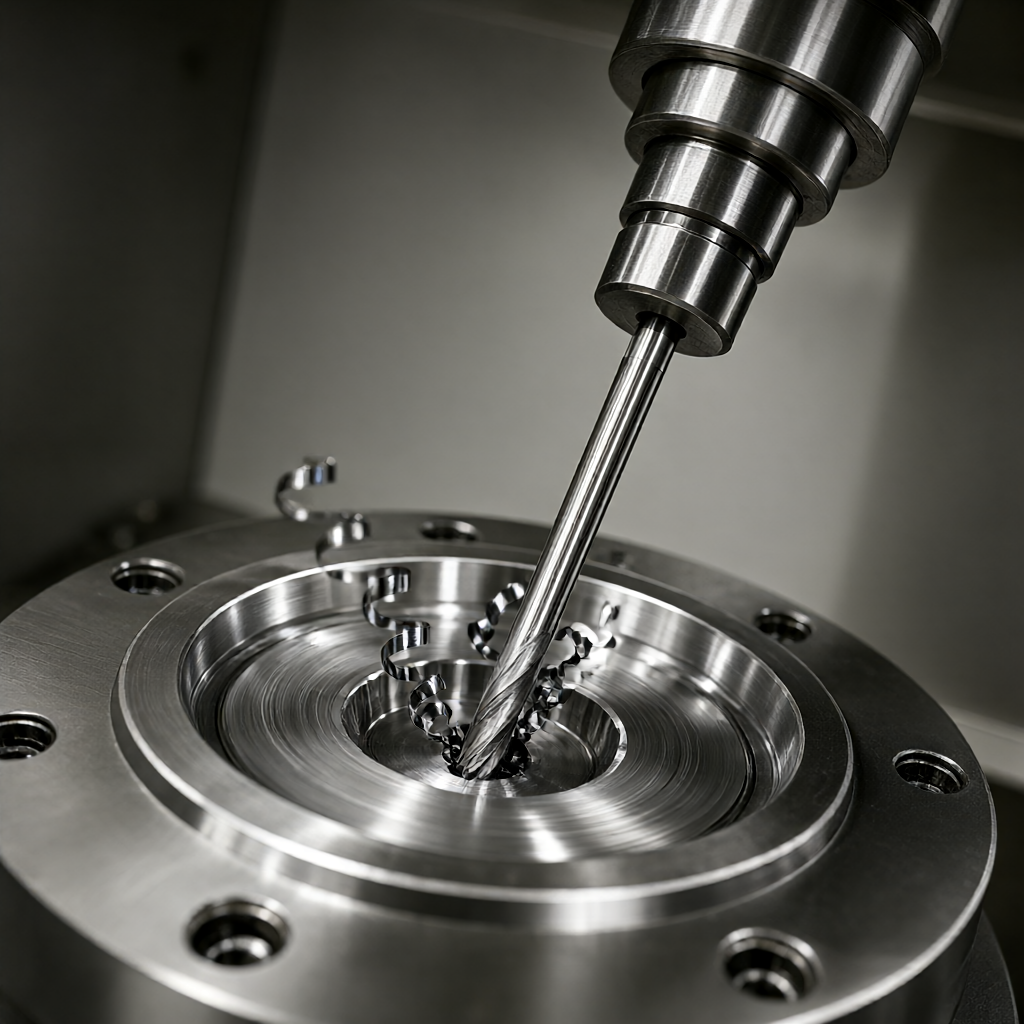
- Nopeuden ja syötteen optimointi:Korkean S/L-työkalujen on vähennettävä leikkausnopeutta (Vc) ja syöttöä (Fz) tärinän estämiseksi. Esimerkiksi kun alumiiniseosta 6061 käsitellään Ø4 mm:n kuulakärkisellä leikkurilla (S/L=6), Vc:tä suositellaan ohjattavaksi nopeudella 60–80 m/min perinteisen 200 m/min sijaan.
- Työkalujen pinnoitteet ja geometria:PCD (monikiteinen timantti) tai CBN (kuutio boorinitridi) päällystettyjen työkalujen valitseminen voi parantaa jäykkyyden käyttöikää, mutta sen on vastattava karan lämpövirheen kompensointistrategiaa.
- Karan kartiovalinta:Syvien reiän käsittelyyn suositellaan erittäin jäykkää HSK- tai BT50-kartiokaraa, joka vähentää rajapinnan lämpöpoikkeaman vaikutusta reiän sijainnin tarkkuuteen.
Viisiakselinen kytkentäradan suunnittelu ja työkaluakselin ohjaus
Venttiilisydämissä on usein vinoja reikiä, umpireikiä ja monitahoisia asemointiominaisuuksia.Viisiakselinen CNC-työstöEtuna on, että se voi säilyttää työkalun parhaan työskentelykulman linkitettyjen pyörien avulla ja välttää roikkuvan leikkauksen pohjapinnalla. Avain on työkaluakselin ohjausstrategiassa (Tilt & Lead):
- Kiinteän lattian menetelmä (lattia normaali):Työkalu on aina kohtisuorassa työstöpintaan nähden ja soveltuu tasaisille ja suorille seinäpinnoille, mutta reiässä on alttiina leikkausjälkiä.
- Kiinteän puolen menetelmä (Side Normal):Työkalua kallistetaan 5°–10°, mikä voi parantaa reiän pyöreyttä ja pinnan viimeistelyä, mutta työkalun S/L-vaatimukset ovat tiukemmat.
- Dynaaminen kallistus:Säädä kaltevuuskulma automaattisesti työkalun asennon kaarevuuden mukaan, mikä sopii monimutkaisille kaareville pinnoille venttiiliytimille. CAM-ohjelmisto vaatii G5-akselin jatkuvan interpoloinnin.
Syville rei'ille, joiden L/D > 3, on suositeltavaa asettaa se viiden akselin ohjelmassaLeikkaus kerroksittainjaPoraus ja lastunpoistoJoka kerta kun se leikkaa 2–3 mm, se nousee 1 mm, jotta lastut eivät takerru. Samanaikaisesti tasalämpötilaisella leikkausnesteellä (paine 40–60 bar) huuhdellaan suoraan reiän pohjaa lämpömuodonmuutosriskin vähentämiseksi.
Materiaalin valinnan ja pintakäsittelyn vaikutukset syvän reiän vakauteen
Yleisesti käytettyjä materiaaleja venttiilisydämissä ovat ruostumaton teräs SUS316L, Inconel 718 ja laakeriteräs GCr15. eri materiaaleistalämmönjohtavuusjavahvuussuora vaikutusViisiakselinen CNC-työstöTyökalun kuluminen ja työkappaleen muodonmuutos:
| Materiaaliluokka | Tyypillinen L/D-raja | Tärkeimmät vaikeudet | Suositeltava jälkikäsittely |
|---|---|---|---|
| SUS316L | 3,5–4,0 | Suuri sitkeys, helppo tarttua veitseen | Hiekkapuhallus + passivointi |
| Inconel 718 | 2,5–3,0 | Korkea kovuus ja alhainen lämmönjohtavuus | Tyhjiölämpökäsittely + elektrolyyttinen kiillotus |
| GCr15 | 3,0–3,5 | Suuri lämpökäsittelyn muodonmuutos | hionta + hionta |
Erityishuomautus: Ruostumattomasta teräksestä valmistetun venttiilisydämen syvän reiän käsittelyn jälkeen jäännösjännitys voi helposti aiheuttaa reiän muodon siirtymisen. Suositellaan lisäämistä karkean jyrsinnän jälkeenAikatehokas stressinpoistoProsessi (480℃/2h), sitten viimeistely ja lopputarkastus. Pintakäsittelyn kannalta anodisointi soveltuu alumiiniventtiilien ytimiin, mutta ei tehoa ruostumattomaan teräkseen; Jos vaaditaan korkeaa viimeistelyä, elektrolyyttinen kiillotus voi pienentää Ra:n alle 0,2 μm:n, mutta painaa kokoa 0,02–0,05 mm, ja kompensaatiomäärä on varattava CAM-ohjelmassa.
Testausmenetelmät ja hyväksymiskriteerit
Syvien reikien ja vinojen reikien tarkkuuden tarkastus ei voi perustua pelkästään kolmen koordinaatin (CMM) pisteen havaitsemiseen, vaan se on yhdistettäväPneumaattinen mittauslaitejaOptinen vertailu:
- Reiän syvyys ja sijainti:Käytä Rayn tai Keyencen pneumaattisia antureita L/D-suhteen ja koaksiaalisuuden mittaamiseen reaaliajassa suositellulla toleranssilla ±0,005 mm.
- Pinnan karheus:SJ-2100-sarjan karheusmittaria käytettäessä näytteenottopituus on 1,25 mm, venttiilisydämen tiivistyspinnan Ra on oltava ≤0,4 μm ja tiivistymättömän pinnan ≤0,8 μm.
- Geometrinen toleranssi:Viistoreiän pyöreys ja sylinterimäisyys skannataan laserprofilaattorilla pistepilven muodostamiseksi ja poikkeamaa verrataan CAD-malliin.<0.01 mm 判定合格。
100 % täysimittainen tarkastus suoritetaan ennen lähetystä, ja CMM-raportti ja karheuskartta on liitetty. Erätilauksissa on suositeltavaa, että kun asiakas on vahvistanut ensimmäisen kappaleen, avainten reikien paikat tarkastetaan satunnaisesti 50 kappaleen välein ja laaditaan SPC-ohjaustaulukko työkalujen kulumissuuntausten seuraamiseksi.
Usein kysytyt kysymykset ja prosessien välttämisehdotukset
Q1: Kuinka varmistaa venttiilisydämen L/D=4 syvän reiän yhtenäisyys massatuotannossa?
käyttääViisiakselinen CNC-työstöKerroksellinen poraus- ja kalvausstrategia, lastunpoisto 2 mm:n välein ja koaksiaalisuuden kiinnitysrajoitukset. Poranterä vaihdetaan 200 kappaleen välein erässä, jotta vältetään kärkien kuluminen ja reiän halkaisijan asteittainen laajeneminen.
Q2: Mitä minun tulee tehdä, jos hoikka työkalu, jonka S/L=8 tärisee nopean jyrsinnän aikana?
Pienennä karan nopeutta vakaalle keila-alueelle (kysely työkaludynamiikkatietokannan kautta) tai vaihda lyhytreunaiseen työkaluun kaksivaiheista koneistusta varten. Jos on käytettävä pitkää työkalua, on tarpeen lisätä välituki tai vähentää leikkauspaksuutta (ap) alle 0,5 mm:iin.
Q3: Ruostumattomasta teräksestä valmistetun venttiilin ytimen käsittelyn jälkeen aukkoon tulee purseet ja jännityspitoisuus. Miten ne poistetaan?
Suoritetaan 0,5 mm:n kuulakärkisellä leikkurillaJäysteenpoisto ja viisto, kulma 15°–30°, syöttö Fz=0,02 mm/kierros. Vältä viiloja ja muuta manuaalista trimmaamista, jotta pinnan viimeistely ja mittatarkkuus eivät vahingoitu.
Kysymys 4: Mitkä ovat pääasialliset syyt viistoreiän sijoitteluvirheeseen viisiakselisessa kytkennässä?
Pääasiassa työstökoneen C-akselin lämpöpoikkeaman, työkappaleen kiinnitysmuodonmuutoksen ja työkalun akselin kompensointipoikkeaman vuoksi. On suositeltavaa esilämmittää karaa 30 minuuttia ennen koneistusta, käyttää hydraulista laajennuspuristinta jousipuristimen sijasta ja ottaa käyttöön työkalun kärjen säteen kompensoinnin dynaaminen päivitystoiminto CAM:ssa.
Kysymys 5: Kuinka arvioida, onko toimittajalla todellisia viiden akselin syväreikien käsittelykykyjä?
Vaaditaan samat materiaali- ja L/D-parametrit.Ensimmäinen artikkelin tarkastusraportti, mukaan lukien CMM-pistepilvitiedot ja karheuskartta. Tarkkaile, onko siinä vakiolämpötilan työpaja, pneumaattinen mittauslaite ja työkalun kulumisen hallintaprosessi. Pintakäsittelyohjeistamme voit varmistaa, ovatko jännityksenpoisto- ja kiillotusprosessit valmiit.
Päätelmät ja toimintasuositukset
Tarkkuusventtiilin ydinViisiakselinen CNC-työstöMenestys riippuuSisäreiän syvyyden ja halkaisijan suhdejaTyökalun hoikkasuhdeHieno ohjaus sen sijaan, että luottaisi pelkästään laitteiden määrään. L/D-rajojen selkeyttäminen, työkalun valinta ja kompensointistrategiat DFM-vaiheessa voivat vähentää merkittävästi eräriskejä. Jos venttiilisydämessäsi on syviä reikiä ja ohuita piirteitä, joiden L/D > 3 tai S/L > 6, on suositeltavaa lähettää 3D-piirustukset ja materiaaliluokat. 72 CNC-laitteen klusterin ja ±0,01 mm:n tarkkuusominaisuuksien perusteella voimme tarjota prosessipolun arvioinnin ja nopean tarjouksen varmistaaksemme vakaan toimituksen ja laadun.



