





Työkalusuunnittelun perusperiaatteet CNC-suurten osien käsittelyssä
Tarkassa CNC-osien mukauttamisessa,Suuri CNC-käsittelySuurin haaste ei ole itse leikkaaminen, vaan se, kuinka varmistaa, että suuri työkappale pysyy yhtenäisenä kiinnityksen, sorvauksen ja myöhempien prosessien aikana. Alumiiniseos- tai teräsrakenneosissa, joiden pituus ylittää 500 mm tai paino yli 50 kg, perinteiset kolmileukaiset istukat tai yksinkertaiset painelevyt aiheuttavat usein jännitysmuodonmuutoksia, jotka vaikuttavat lopulliseen mittatoleranssiin (tavallisesti vaativat vaihteluväliä ±0,01–±0,05 mm).
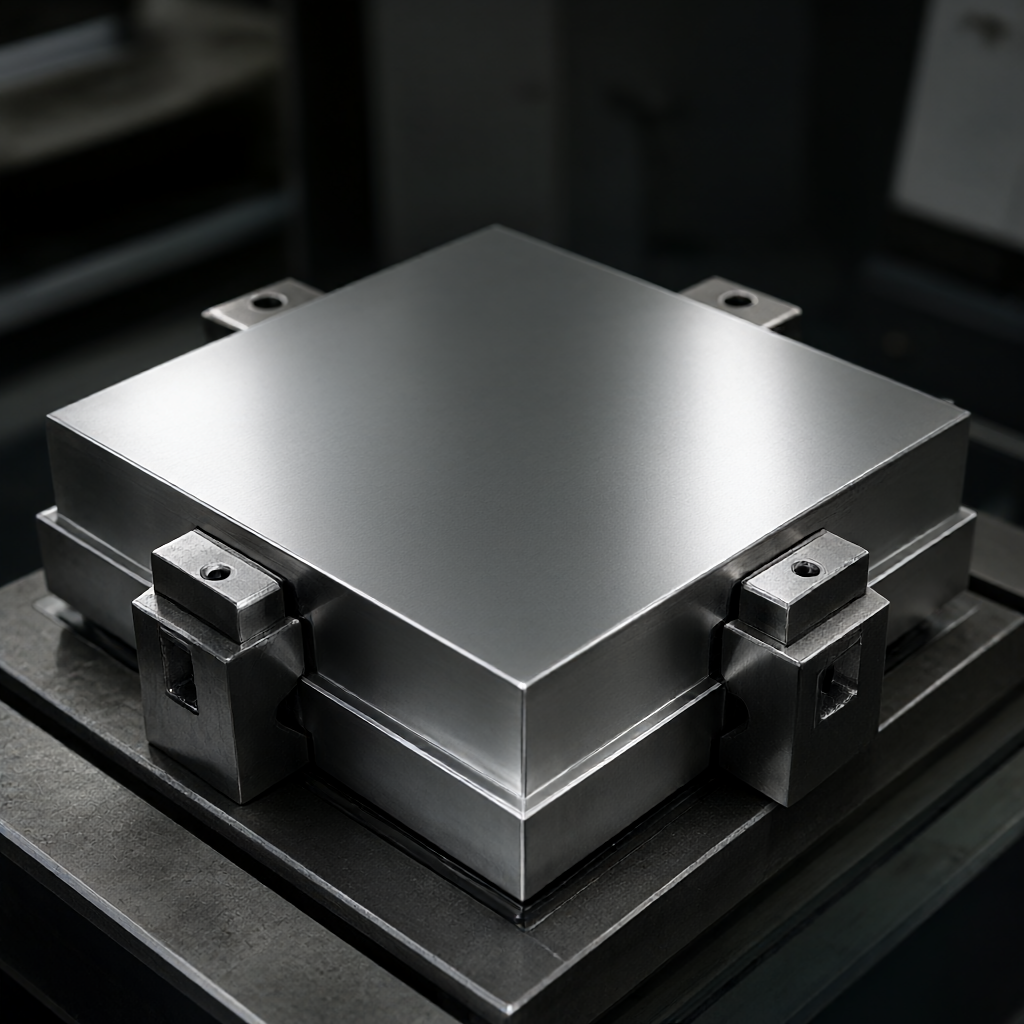
Työvaatesuunnittelun ydin on "tuen ja väistymisen" tasapainossa. Ohutseinäisille suurille osille suositellaan pistekoskettimien käyttöä pintakoskettimien sijasta adsorptiovoimien aiheuttaman vääntymisen vähentämiseksi. Lämpölaajenemiskerroin on simuloitava suunnittelun aikana (alumiini noin 23 μm/m·K, teräs noin 12 μm/m·K), ja 0,1–0,2 mm:n asennusrako on varattu, jotta osia ei voida poistaa tai mittoja ei voida sietää leikkauslämmön kertymisen vuoksi. Lisäksi itse työkalun tulee olla riittävän jäykkä, ja sen luonnollisen taajuuden tulee välttää karan leikkaustaajuutta. Yleensä suositellaan, että työkalun luonnollinen taajuus on yli 30 % korkeampi kuin leikkausherätystaajuus, jotta vältetään resonanssin aiheuttama pinnan tärinä.
Vertailukonversio ja toissijainen kiinnitysstrategia
Suurien osien käsittely vaatii usein useita prosesseja, kuten ensin pohjapinnan jyrsimistä ja sitten sivuseinien ja yläpinnan kääntämistä ja käsittelyä. tähän aikaan,Toistettavuus vertailussatulee keskeinen indikaattori. Yhden lieriömäisen tapin sijasta suositellaan mukautettuja uritettuja kohdistustappeja tai nelisivuisia kohdistustappeja rajoittamaan kriittistä viittä kuudesta vapausasteesta. Suurille kuorille, joissa on sisäontelot, on suositeltavaa käsitellä ensin tärkeimmät ulkomitat jättäen 0,2 mm:n marginaali, sitten kääntää ja viimeistellä sisäpuoli ja lopuksi kiillottaa tai poistaa jäysteet tasaisesti.
Jos neliakselista tai viisiakselista samanaikaista käsittelyä käytetään monimutkaisten kaarevien pintojen käsittelyyn, on työkalujen suunnittelussa huomioitava työkalujen välttäminen. ShowyMetalin tarjoaman viisiakselisen koneistuskeskuksen osalta suosittelemme kommunikoimaan suunnittelijan kanssa piirustuksen tarkistusvaiheen (DFM) aikana työkalun häiriöalueen merkitsemiseksi. Ohuille kylkiluille (



