





Fleksibelt armaturvalg og tolerancekontrol til CNC-fræsning af multi-variety og små batchdele
modCNC fræsning af flere varianter og små partierI produktionsscenarier har traditionelle specialarmaturer ofte en lang design- og fremstillingscyklus og høje omkostninger pr. sæt, hvilket ofte resulterer i, at omskiftningstiden overstiger behandlingstiden. Brugen af fleksible fixturløsninger, såsom nulpunktspositioneringssystemer eller modulære bløde kløer, kan komprimere overgangstiden til minutter og forbedre udstyrets tilgængelighed betydeligt. Kernen er at balancere fastspændingsstivhed, positioneringsnøjagtighed og alsidighed for at sikre, at risikoen for deformation forårsaget af klemspændingsudløsning elimineres under kravet til behandlingsnøjagtighed på ±0,01 mm.
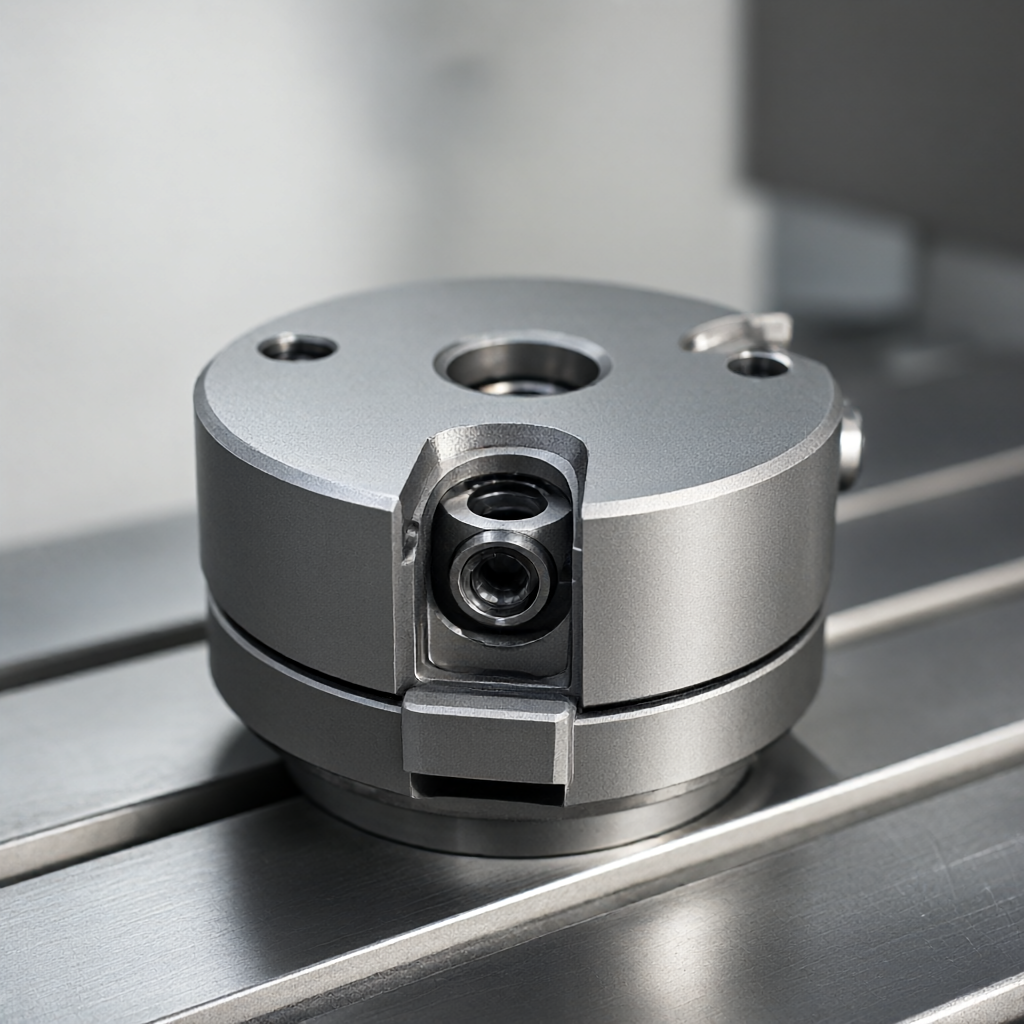
Fastspænding af smertepunkter og fejltilstande i multi-varietet og small batch produktion
I den lille batch-prøveproduktion varierer de geometriske former af delene meget, og batchstørrelsen er normalt mindre end 500 stykker. Hvis støbejernsarmaturen er tilpasset til hver model, efter at formomkostningerne er amortiseret, vil prisen på det enkelte stykke være ekstremt høj. Når manuel skruestik klemmer tyndvæggede dele, er lokal plastisk deformation forårsaget af koncentreret klemkraft ofte kilden til dimensionsafvigelser. Almindelige fejl omfatter: kumulativ fejl i mellemrummet mellem positioneringsstiften og positioneringshullet, klemkraftdæmpning forårsaget af elastisk træthed af fjederpatronen og systematisk afbøjning forårsaget af fejljustering af referenceplanet under typeskift.
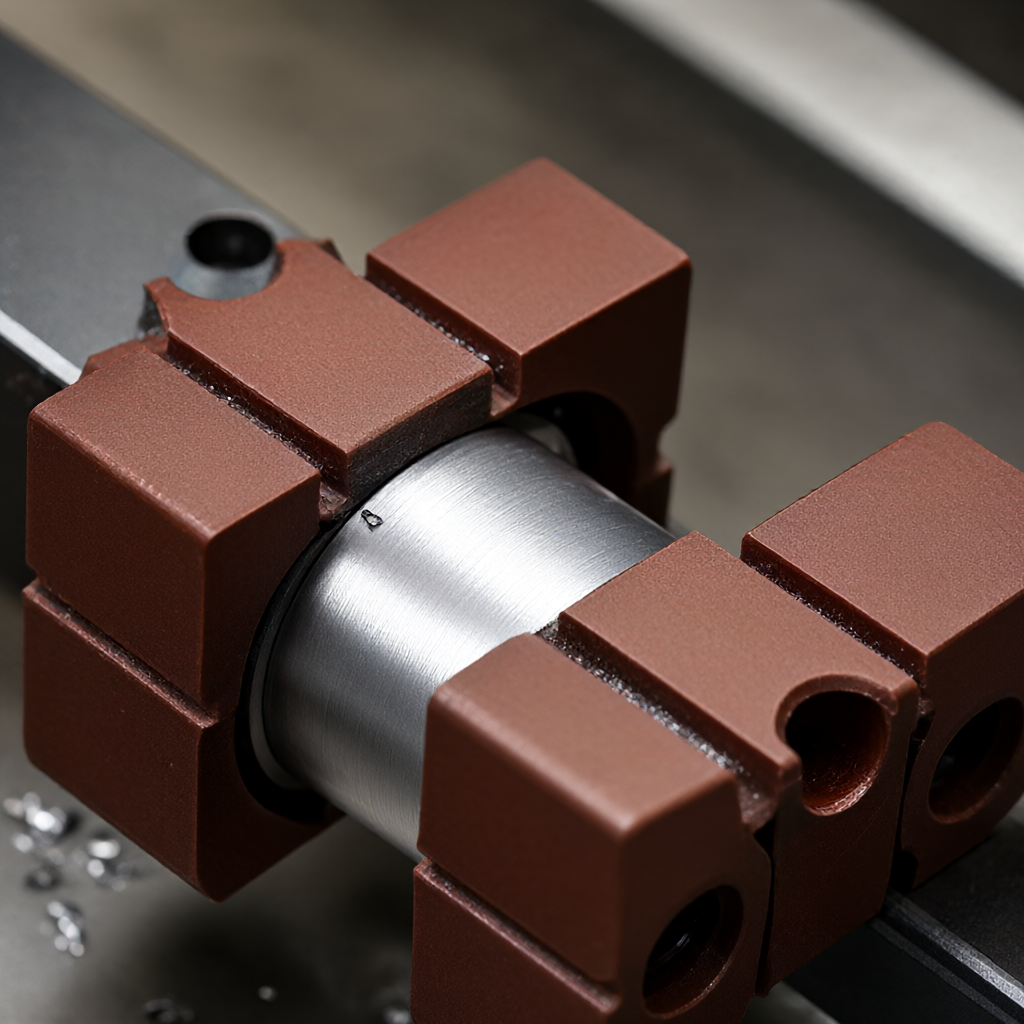
Løsningen er at skifte fra "tilpassede hårde begrænsninger" til "modulære bløde begrænsninger". Ved at introducere justerbare støtteflader og hurtigskiftende grænseflader kan den samme base tilpasses forskellige emnekonturer. Dette reducerer ikke kun armaturets lagertryk, men giver også ingeniører på stedet mulighed for hurtigt at justere procesruten baseret på tegningens DFM-anbefalinger.
Sammenligning af kernefordelene ved nulpunktspositioneringssystemer og modulære armaturer
De nuværende almindelige fleksible løsninger er opdelt i nulpunktspositioneringssystemer og quick-change modulkort. Nulpunktssystemet opnår positionering gennem en pneumatisk eller mekanisk selvlåsende mekanisme, og den gentagelige positioneringsnøjagtighed styres normalt inden for ±0,005 mm. Modulær blød fastspænding er afhængig af klipning og trimning af bløde kløer for bedre at passe til specifikke konturer. Det følgende er en sammenligning af nøgleparametre mellem de to løsninger:
| Dimensioner | Nulpunktspositioneringssystem | Modulær blød klo/hurtigskifteplade |
|---|---|---|
| Gentag positioneringsnøjagtighed | ±0,005 mm | ±0,01 mm til ±0,02 mm |
| Gældende emneegenskaber | Komplekse rumlige overflader, multi-proces kontinuerlig behandling | Roterende krop, enkel kontur, drejning og fræsekomposit |
| Skiftetid | 1-3 minutter/gang | 3-5 minutter/gang (inklusiv trimning af blød klo) |
| initial investering | Højere (kræver speciel hurtigskiftplade) | Medium (bløde kæber til gentagelig skæring) |
| Fastspændingsstivhed | Høj (metal-til-metal selvlåsende) | Medium (afhængig af hårdheden af blødt kæbemateriale) |
For dele med flere processer (såsom fræsning først og derefter drejning, eller 3-sidet bearbejdning), er nulpunktspositionering mere fordelagtig, fordi den sikrer konsistensen af koordinatsystemet mellem hver proces uden at genfinde kanterne. Ved bearbejdning af simple roterende kroppe er det mere økonomisk at bruge bløde kløer på CNC-drejebænke. Den bløde klosklipning skal være 1,5-2 mm for gentagen hærdning.
DFM Engineering Essentials for fleksibelt armaturdesign
Når man designer en fleksibel armatur, er det først nødvendigt at evaluere forholdet mellem spændekraften og skærekraften af emnet. For tyndvæggede aluminiumsdele anbefales det at indføre procesknaster eller forsænkningshuller i DFM-trinnet som et særligt positioneringsdatum for at undgå direkte at stole på den ydre cirkulære overflade til centrering. Fladheden af installationsoverfladen på nulpunkts-hurtigskiftspladen bør kontrolleres inden for 0,02 mm/300 mm, og der skal reserveres en spånfjernelseskanal for at forhindre spånophobning i at få positioneringsoverfladen til at hæve sig.
Med hensyn til tolerancefordeling vælges H7/f7 eller H7/g6 normalt for koordinationen mellem positioneringsstiften og positioneringshullet, hvilket ikke kun sikrer udskiftelighed, men også undgår installationsbelastning forårsaget af overspænding. Anvendes vakuumadsorption som hjælpeopspænding, skal adsorptionskraften designes til 1,5 gange den maksimale skærebelastning, og tætningen skal bekræftes ved vakuumtest før bearbejdning. Derudover skal vægten af armaturet være så let som muligt for at reducere belastningen på værktøjsmaskinens spindel eller arbejdsbord, hvilket er særligt vigtigt for 5-akset højhastighedsbearbejdning.
Vedligeholdelse af bearbejdningsnøjagtighed og kontrol af overfladekvalitet
Selvom fleksible armaturer er fleksible, kan de akkumulerede fejl i multi-link-grænseflader ikke ignoreres. I masseproduktion anbefales det tilfældigt at inspicere den fulde størrelse for hver 20 stykker og bruge en koordinatmålemaskine til at verificere positioneringskonsistensen. Hvis der konstateres dimensionsforskydning, bør man prioritere at kontrollere sliddet på nulpunkts-hurtigskiftspladen eller frigangen af positioneringsstiften i stedet for blindt at justere værktøjskompensationen.
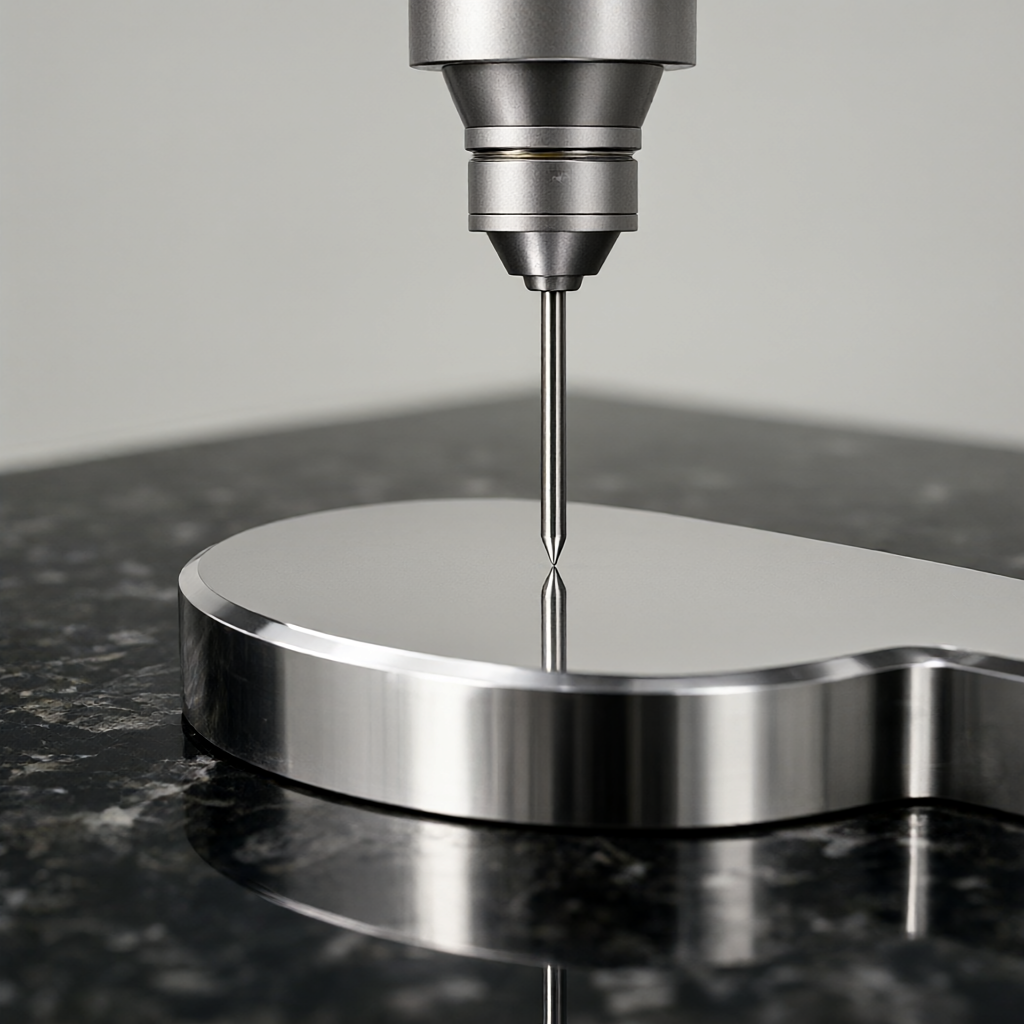
Under kravet om overfladefinish Ra0,4μm kan frigivelsen af klemspænding forårsage mikrodeformation. For højglans overfladeprodukter anbefales det at tilføje en spændingsaflastningsproces inden efterbehandling, eller at bruge polyurethanafstandsstykker ved spændedelen. Vores virksomhed udfører fuld inspektion før batchforsendelse, herunder optisk måling og ruhedsmålerinspektion, for at sikre, at udseendet er fri for ridser og defekter, og at batchens konsistens lever op til kundernes acceptstandarder.
Ofte stillede spørgsmål om teknik
Hvordan afbalancerer man fixturomkostninger og leveringstid i multi-variety og small-batch CNC fræsning?
Prioritet gives til den universelle nulpunktspositioneringsbase, som kan tilpasses forskellige dele ved at udskifte hurtigskiftpladen og positioneringskomponenterne. Fordelen ved en kort prototyping-cyklus er, at den kan planlægges i overensstemmelse med projektknudepunkter. 15-25 dages masseproduktionsleveringsperiode kræver, at armaturet har hurtige fejlfindingsfunktioner.
Kan positioneringsnøjagtigheden af det fleksible armatur stabilt nå ±0,01 mm?
Kan. Ved regelmæssigt at kalibrere nulpunktssystemet, kontrollere slidhastigheden af hurtigskiftpladen og kombinere nøjagtigheden af selve værktøjsmaskinen, kan den samlede systemfejl kontrolleres inden for området ±0,01 mm. Nøglen er at etablere et punktinspektionssystem og overvåge slitagen af positioneringsstifterne.
Hvordan forhindrer man klemning ved brug af fleksible klemmer til tyndvæggede dele?
Tilføj komprimerbar polstring til spændeoverfladen, eller reducer spændekraften og brug flere punkter med jævnt fordelt støtte. Under designfasen anbefalede DFM at tilføje proceshjælperibber for at forbedre emnets egen modstand mod deformation.
Når du behandler små akseldele på en centrifugalmaskine, hvordan samarbejder haletoppen og den fleksible armatur?
Selve centreringsmaskinen har høj stivhed. For dele med et stort kort diameterforhold kan haletoppen udelades og kun understøttes af den forreste værktøjsholder og det fleksible stop. For slanke dele skal haletoppen være udstyret med en flydemekanisme for at undgå overspænding.
Hvordan verificeres stabiliteten af fleksible armaturer i masseproduktion?
Opret SPC-proceskontroldiagrammer for at overvåge tendenser i kritiske dimensioner. Når der opstår en gennemsnitlig afvigelse, udløses en armaturinspektion med det samme for at kontrollere slidstatus for positioneringsstifter, hurtigskiftplader og bløde kløer, og der udføres en geninspektion i fuld størrelse i henhold til AQL-standarder.
Konklusioner i ingeniørpraksis og handlingsforslag
I CNC-fræsning af flere varianter og små batch-produktioner er fleksible armaturer nøglen til at bryde "effektivitet-omkostnings" dødvandet. Valget af nulpunktspositionering eller modulopbygget blød griber afhænger af delens geometriske kompleksitet og antallet af processer. Gennem raffineret DFM-design og streng procesinspektion kan det ikke kun sikre nøjagtigheden på ±0,01 mm, men også opnå hurtig levering på 15-25 dage. Det anbefales, at du sender os tegningerne og materialekravene (såsom 6061 aluminiumslegering, 304 rustfrit stål eller ingeniørplast), og vores ingeniører vil give dig et omfattende tilbud og procesforslag inklusive fixturløsninger og overfladebehandling (anodisering, sandblæsning osv.).



