





CNC-bearbejdningstoleranceindstilling: ±0,01 mm kerneprincipper for praktisk drift
I tilpasningen af præcise CNC-dele er styring af dimensionstolerancer på ±0,01 mm-niveau et nøglekrav til rumfart, medicinsk udstyr og avanceret automationsudstyr. Men jo strammere toleranceindstillingen ikke er, jo bedre. Det skal evalueres grundigt ud fra materialeegenskaber, procesveje og detektionsmetoder. For ingeniører og indkøbspersonale kan forståelsen af de faktiske begrænsninger på ±0,01 mm tolerance effektivt undgå kommunikationsbarrierer mellem designenden og fremstillingsenden, reducere omkostningerne til forsøg og fejl og sikre sammenhængen i masseproduktionen. ShowyMetal leverer præcisions-CNC-bearbejdningstjenester, der dækker 3/4/5-akset fræsning, drejefræsning af komposit og andre processer. Den understøtter en række forskellige materialer såsom aluminium, stål, rustfrit stål og ingeniørplast, med en nøjagtighed på op til ±0,01 mm og en overfladefinish på Ra0,4μm. Den er også udstyret med detekteringsfunktioner i fuld størrelse såsom tredimensionelle koordinater og optisk måling, hvilket giver pålidelige løsninger til højpræcisionstolerancekrav.
Nøglefaktorer, der påvirker realiseringen af ±0,01 mm tolerance
For at opnå en tolerancezone på ±0,01 mm, er det først nødvendigt at præcisere, at dette nøjagtighedsniveau normalt svarer til IT5-IT6 niveauer i ISO 286. Denne nøjagtighed afhænger ikke udelukkende af værktøjsmaskinens mærke, men er bestemt af "værktøjsmaskinens nøjagtighed + værktøjskompensation + materialeegenskaber + termisk deformationskontrol".
- Værktøjsmaskine stiv føringsskinne: Fleraksede bearbejdningscentre med høj præcision skal have stabile lineære føringer og forspændinger med kugleskruer og kræver normalt positioneringsnøjagtighed inden for ±0,005 mm, hvilket tjener som grundlag for efterfølgende behandling på mikronniveau.
- Værktøjsslid og kompensation: Ved fræsning af aluminium eller rustfrit stål vil værktøjskantslid direkte føre til dimensionsforskydning. Det er nødvendigt dynamisk at opdatere værktøjsforskydningsværdien gennem online værktøjslængdemåling eller regelmæssig optisk måling for at sikre ensartet bearbejdningstillæg.
- Materiale termisk stabilitet: Aluminium har en høj lineær ekspansionskoefficient, og skærevarme under bearbejdning kan let forårsage en lille deformation af emnet. Det er nødvendigt at optimere skæreparametrene (reducere tilførslen, øge kølevæsken) eller udføre efterbehandling og inspektion i et værksted med konstant temperatur (20±1℃) for at eliminere påvirkningen af termisk drift.
- Fastspændingsdeformationskontrol: Ved tyndvæggede dele eller slanke skafter kan stiv fastspænding let føre til elastisk deformation og tilbageslag efter løsning. Vakuumsugekopper, bløde kløer eller præcisionsværktøj er påkrævet for at minimere klemspændingen.
Procestilpasning af ±0,01 mm tolerance på forskellige materialer
Forskellige materialer reagerer forskelligt på spånform, skærekraft og varme. Procesparametre skal justeres i overensstemmelse hermed, ellers vil det være vanskeligt at opnå en stabil tolerance på ±0,01 mm.
- Aluminiumslegering (såsom 6061-T6, 7075-T6): God skæreevne, men nem at holde fast på kniven. Det anbefales at bruge lille værktøjsdiameter (≤3 mm) og højhastighedsfræsning (8000-12000 rpm) for at opretholde en skarp kant; efterbehandlingstillægget styres til 0,05-0,1 mm.
- Rustfrit stål (såsom 303, 316L): Høj trækstyrke, dårlig varmeledningsevne, tilbøjelig til at hærde. Det er nødvendigt at vælge et værktøj med en stor skråvinkel, reducere tilførselshastigheden og øge skærevæskestrømmen for at sprede varme; undgå intermitterende skæring og forhindre, at værktøjet fliser.
- Titaniumlegering (såsom Ti-6Al-4V): Høj kemisk aktivitet, let at forårsage diffusionsslid med skærende værktøjer ved høje temperaturer. Det er nødvendigt at reducere skærehastigheden betydeligt, bruge hårdmetal- eller CBN-værktøjer og styrke afkølingen; der skal reserveres mere end 0,1 mm til færdigdrejning/finfræsning.
- Teknisk plast (såsom POM, PEEK): Lav hårdhed, tilbøjelig til grater. Det er nødvendigt at undgå aflejringer forårsaget af højhastighedsskæring og bruge skarpe værktøjer med store aflastningsvinkler og negative skråvinkler; POM har god dimensionsstabilitet, men PEEK skal nøje kontrollere bearbejdningsgodtgørelsen for at forhindre termisk deformation.
Sammenligning af præcisions CNC-bearbejdningstolerancer og konventionelle toleranceløsninger
| Nøjagtighedsniveau | Typisk tolerancezone (mm) | Gældende proces | Detektion betyder | Batch-konsistens vanskeligheder | Gældende scenarier |
|---|---|---|---|---|---|
| Generel tolerance | ±0,1 ~ ±0,2 | 3-akset grovfræsning/generel drejning | Kaliber/mikrometer | Lav | Konstruktionsbeslag, skal |
| Højere tolerance | ±0,05 | Finfræsning/findrejning | Vernier skydelære/projektor | midten | Standard akseldele, gearemner |
| Flerakset koblingsdreje- og fræsemasse/centreringsmaskine | Koordinat (CMM)/Optik | høj | Luftfartsstrukturdele, medicinske implantater |
±0,01 mm toleranceskemaet har ekstremt høje krav til udstyrsstatusstabilitet, operatørfærdigheder og inspektionsfrekvens. Hvis designtegningerne ikke specificerer tolerancer, anbefales det, at ingeniører markerer ±0,05 eller ±0,02 på nøgleoverflader i stedet for blindt at markere ±0,01 for at balancere fremstillingsomkostninger og montageydelse.
±0,01 mm tolerance praktiske nøglepunkter og testspecifikationer
For at opnå ±0,01 mm i masseproduktionsstadiet skal der etableres lukket sløjfekontrol fra den første artikel til fuld inspektion.
- Første artikelbekræftelse (FAI): Det første stykke skal fuldføre CMM-inspektion i fuld størrelse og udstede en Cpk-rapport. Cpk-værdien skal være ≥1,33, før masseproduktion kan godkendes for at sikre, at proceskapaciteter opfylder tolerancekrav.
- Procesinspektion: Inspicer tilfældigt 1-2 stykker hver 2. time, og brug et mikrometer eller pneumatisk måleværktøj til at måle den kritiske huldiameter/skaftdiameter; hvis størrelsen på 3 på hinanden følgende stykker afviger i én retning, skal du straks standse maskinen for at kontrollere for værktøjsslid eller termisk deformation.
- Fuld forsendelsesinspektion: Udfør 100 % inspektion i fuld størrelse på nøgledimensioner på ±0,01 mm, behold måledata, sørg for ensartet størrelse af delene i hver batch, og reducer risiciene ved kundens samling.
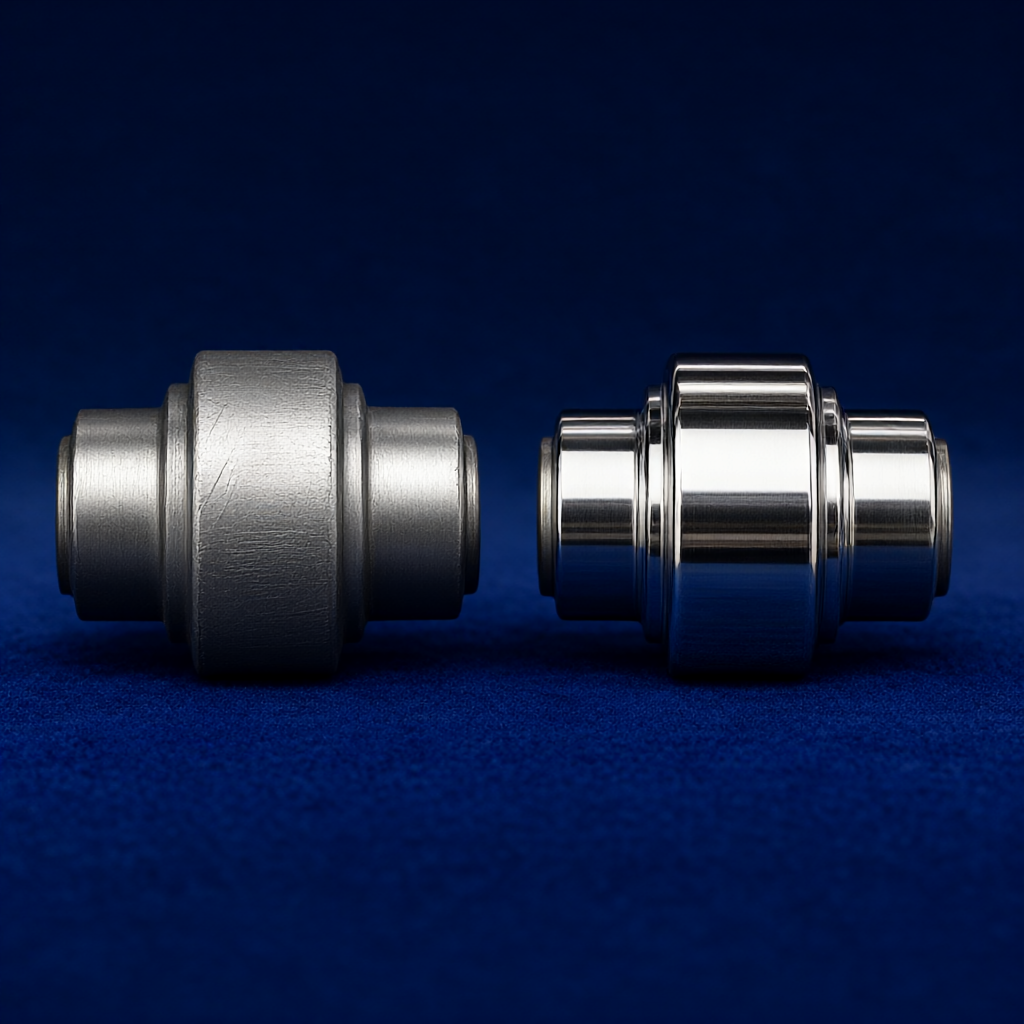
- Kontrol af overfladefinish: Tolerancen på ±0,01 mm er ofte ledsaget af finishkravet på Ra0,4μm eller endnu lavere. Præcisionsskæring + polering eller honeprocesser er påkrævet for at undgå krusningsmærker efterladt af værktøjsvibrationer, der påvirker overfladekvaliteten.
Almindelige fejltilstande og undgåelse af CNC-toleranceindstilling med høj præcision
- Skæring af værktøj: Forekommer for det meste i rustfrit stål/titaniumlegering efterbehandling, hvilket resulterer i øjeblikkelig dimensionsafvigelse. Undgåelse: Reducer tilspændingshastigheden, brug diamantrige belægningsværktøjer, og brug et mikrometer til at kontrollere værktøjsradius før efterbehandling.
- Termisk deformation rebound: Efter færdiggørelse detekteres emnet før afkøling i tide, og størrelsen er for lille; efter afkøling er størrelsen for stor. Undgåelse: Efter afslutning skal du placere den i et område med konstant temperatur i ≥30 minutter før testning, eller brug en berøringsfri lasersonde.
- Rester af klemspænding: Tyndvæggede dele fastspændes og løsnes derefter, hvilket resulterer i deformation af ovalitet. Undgåelse: Brug trepunkts vakuumadsorption eller tilpasset elastisk værktøj for at undgå lokalt højt tryk.
FAQ
Hvordan opretholder man ensartethed i masseproduktion med CNC-bearbejdningstolerance ±0,01 mm?
Det er nødvendigt at etablere en værktøjslevetidsovervågningsmekanisme for dynamisk at kompensere værktøjskompensation i henhold til klingelængden og slidmængden; implementere 100 % fuldskalainspektion af nøgledimensioner og verificere udstyrsstabilitet gennem proceskapacitetsanalyse med Cpk≥1.33.
Hvilke materialer er bedst egnede til ±0,01 mm tolerance?
Aluminiumslegering (6061/7075) og 303 rustfrit stål har god skærestabilitet og høj dimensionel konsistens; titanlegering og PEEK skal strengt kontrollere termisk deformation. Det anbefales at efterlade tilstrækkelig efterbehandlingsmængde og teste i et miljø med konstant temperatur.
Hvilket udstyr er nødvendigt for at detektere ±0,01 mm tolerance?
Nøgledimensioner kræver brug af en CMM (koordinatmålemaskine), pneumatisk måleinstrument eller optisk højpræcisionsprojektor; en ruhedsmåler bruges til at verificere Ra-værdien; alle måleværktøjer kræver regelmæssig sporbarhedskalibrering for at sikre, at målefejlen er meget mindre end tolerancezonens bredde.
Vil tolerancemærkningen på ±0,01 mm øge produktionsomkostningerne?
ja. Sammenlignet med ±0,1 mm reduceres bearbejdningsgodtgørelsen, skærehastigheden reduceres, og inspektionshyppigheden øges, hvilket resulterer i en stigning i arbejdstiden i et stykke og udstyrsbelægning. Det anbefales kun at markere vigtige funktionelle overflader og slappe af ikke-passende overflader til ±0,1 mm for at optimere omkostningerne.
Hvordan understøtter ShowyMetal præcisionstolerancetilpasning?
ShowyMetal giver 3/4/5-akset fræsning, drejning og fræsning kombineret og centrerende bearbejdning med en nøjagtighed på op til ±0,01 mm, Ra0,4μm; udstyret med CMM og optiske målesystemer, udfører det første stykke bekræftelse og 100% fuld forsendelsesinspektion; den understøtter DFM-anbefalinger og kan optimere tolerancefordelingen på designsiden for at sikre batchlevering og ensartet udseende på 15-25 dage.
afslutningsvis
±0,01 mm toleranceindstillingen er et systematisk projekt, der integrerer materialer, processer og test. Ved markering af tolerancer bør ingeniører kombinere materialets termiske stabilitet, maskinværktøjsnøjagtighed og monteringsfunktionelle krav for at undgå blind forfølgelse af ekstreme tolerancer; Når indkøbspersonale forbinder med leverandører, skal de afklare nøgledimensionsdetektionsmetoder og proceskapacitetskrav for at reducere batchkonsistensrisici. Hvis dit projekt involverer præcisionspasning, høj finish eller specialformede overflader, kan du sende tegningerne og materialelisten til ShowyMetals ingeniørteam for at få DFM-forslag og tolerancegennemførlighedsvurderinger for at sikre nøjagtig implementering fra prototype til masseproduktion.



