





Ved præcisions-CNC-fræsning af dybe kavitetsbearbejdning er dårlig spånevakuering og værktøjsslid de to centrale smertepunkter, der begrænser dimensionsstabilitet og overfladekvalitet. Når bearbejdningsdybden overstiger 50 mm, og huldiameteren er mindre end 15 mm, kan spånophobning let føre til sekundær skæring og unormalt værktøjsslid. Denne artikel fokuserer påCNC fræsning af dybe hulrumDe praktiske vanskeligheder analyseres, spånfjernelsesstrategien og værktøjskompensationslogikken analyseres, og der gives en praktisk procesreference for ingeniører og indkøb.
Fejlmekanisme og strategi for spånfjernelse ved bearbejdning af dybe hulrum
Dyb hulrumsfræsning er et bearbejdningsscenarie med højt aspektforhold. Når værktøjets længde-til-diameter-forhold overstiger 6:1, vil den laterale kraft af spindlen få værktøjet til at vibrere voldsomt, og spånerne kan ikke afgives jævnt i det smalle hulrum og danner et "spånleje".
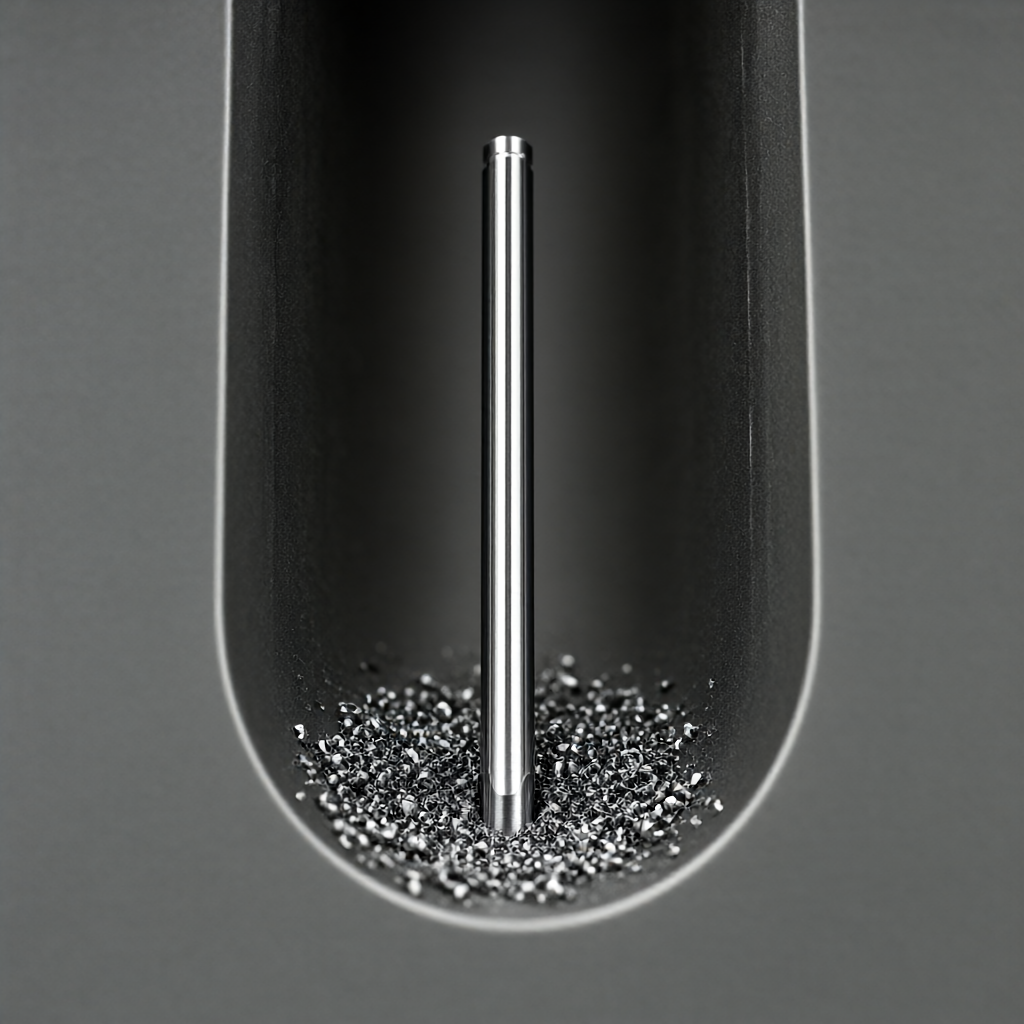
- sekundær skæreeffekt: Uafladede spåner trækkes ind i skæreområdet igen, hvilket resulterer i værktøjsspåner, ridser på emnets overflade og mål uden for tolerance.
- Kølingsfejl: Spånophobning forhindrer skærevæske i at trænge ind i skæreområdet, og lokal temperaturstigning forårsager termisk deformation af emnet, hvilket påvirker den endelige tolerance.
For at løse ovenstående problemer skal der konstrueres en aktiv chipfjernelsesstrategi. foretrækkesHøjtryks mindste mængde smøring (MQL)ellerForceret indsprøjtningskølingØg skærevæsketrykket til 70-100 bar, skynd retningsbestemt ind i kontaktområdet mellem værktøjet og emnet, og brug væskestrømningsenergien til at skubbe spånerne væk fra hulrummet. Til materialer, der er lette at klæbe, såsom aluminium og titanium, skal der anvendes olieholdig skærevæske for at hæmme spånvedhæftning.
Værktøjskompensationsparametre og foderplanlægning
Værktøjskompensation er ikke en simpel numerisk korrektion, men en dynamisk justeringsproces til scenarier med dybe kaviteter. I CAM-software skal følgende parametre optimeres:
| Parameterelement | Bearbejdning af lavt hulrum (dybde<30mm) | Dyb hulrumsbehandling (dybde>50 mm) | Teknisk grundlag |
|---|---|---|---|
| Spindelhastighed | 12000-16000 rpm | Reducer til 8000-12000 rpm | Reducer rotationshastigheden for at reducere værktøjets sidekraft og undertrykke vibrationer |
| Foder pr. omdrejning | 0,1-0,15 mm/omdr | Øget til 0,2-0,35 mm/omdr | Øg spåntykkelsen, forbedre glatheden af spånfjernelsen og forhindre "skrabning" |
| Værktøjsholder fastspænding | Standard elastisk borepatron | varmekrympespænde | Øg værktøjsholderens stivhed og eliminer afbøjning forårsaget af lange værktøjsudhæng |
| Kølemetode | Konventionel spraykøling | Højtryksretningsindsprøjtning (>70 bar) | Tvungen udskylning af snavs fra hulrummet for at forhindre sekundær skæring |
I planlægningen af fodervej bør den traditionelle spiralskæring med samme højde undgås. Til dybe hulrumsbunde anbefales det at brugeGlat vejellerfiskebens skridtstrategi, hvilket gør det muligt for værktøjet at udtømme bundspånerne gennem luftskæring (Peck) før kraftig skæring. Samtidig er "chipfjernelsesoptimering"-modulet i CAM-softwaren tændt for automatisk at øge tilbagetrækningen i hjørnerne af det dybe hulrum for at efterlade plads til affald, der kan udledes.
Effekt af materialeegenskaber på spånfjernelse og kompensation
Skæreegenskaberne af forskellige ingeniørmaterialer bestemmer direkte succesen eller fiaskoen for spånfjernelsesstrategien. Aluminium (såsom 6061-T6) har god duktilitet og er let at klæbe til værktøjet for at danne "tumorer", så det skal kombineres med skærevæsker, der indeholder klor eller additiver til ekstremt tryk; titanlegering (TC4) har dårlig varmeledningsevne, og temperaturen i skærezonen er koncentreret, så tilførselshastigheden skal reduceres, og afkølingen skal styrkes; rustfrit stål (304/316) har høj styrke og stærk klæbrighed, og spånerne er båndformede og kan nemt vikles rundt om værktøjet, så et værktøj med stor spånbryder og højtrykskøling skal være tændt.
For ingeniørplast (såsom PEEK, PEI) er smeltevedhæftning tilbøjelig til at forekomme under skæring. Det er ikke egnet at bruge højtryksvandstråler. I stedet bør der anvendes tørskæring eller gas-væske blandet udrensning for at forhindre sølvstriber på plastoverfladen.
Med hensyn til værktøjsvalg foretrækkes bearbejdning med dybe hulrum.Lille kantradiusVærktøj, skråvinklen skal være mellem 20°-30° for at reducere skærekræfter og fremme spånkrølning. Hvis der anvendes hårdmetalværktøj, anbefales det, at skærekanterne passiveres (f.eks. 15-20μm) for at forbedre værktøjets evne til at modstå spåntagning under intermitterende skæring.
Tolerancekontrol og acceptstandarder for bearbejdning af dyb kavitet
Den dimensionelle stabilitet af bearbejdning af dybe hulrum afhænger ikke kun af værktøjsmaskinen, men også af den lukkede sløjfe-proces. Når dybden overstiger 50 mm, skal virkningen af værktøjsstivhed på Z-retningens dimension tages i betragtning. Det anbefales at reservere en margen på 0,05-0,1 mm ved programmering.HalvfinfræsningEliminer stresskoncentration før brugFin fræsning(Skæringsdybde< 0.1mm)达到最终公差。
- Dimensionel tolerance: Det dybe hulrum i konventionel aluminiumslegering kan nå ±0,02 mm; det dybe hulrum af titanlegering og rustfrit stål anbefales at blive kontrolleret til ±0,05 mm. Hvis der kræves ±0,01 mm, skal der anvendes yderligere benchwork-reparationer eller slibeefterbehandling.
- overfladeruhed: Ved at optimere matchningen af foder og hastighed kan bundfladen efter finformaling nå Ra 0,8-1,6μm; hvis Ra 0,4μm er påkrævet, er en yderligere finslibning eller kemisk poleringsproces påkrævet.
Under accept skal en tredimensionel koordinatmålemaskine (CMM) bruges til at udføre fuldskalainspektion af hulrumsdybden, hulpositionen og bundfladens fladhed. Ved blinde huller skal du kontrollere, om der er en "flaring"-effekt eller mikrorevner i bunden. Udseendeinspektionen skal fokusere på at kontrollere for ridser på sidevæggene for at sikre, at overfladefinishen opfylder kravene til udseendekvalitet.
Ofte stillede spørgsmål (FAQ)
Hvordan undgår man værktøjsspåner under CNC-fræsning af dybe kavitetsbehandling?
Det er nødvendigt at bruge stor spånvinkel og mikro-kant filetværktøj for at reducere spindelhastigheden og øge tilspændingen pr. omdrejning. Kombineret med den varmekrympbare værktøjsholder er stivheden forbedret for at sikre jævn udledning af spåner og forhindre stød forårsaget af sekundær skæring.
Hvad er det højtrykskøletryk, der kræves til bearbejdning af dybe hulrum?
For hulrum med en dybde på mere end 50 mm anbefales det, at skærevæsketrykket indstilles i intervallet 70-100 bar, og indsprøjtningsdysen skal justeres med værktøjets skærkant, ved at bruge væskestrømsenergien til med kraft at skubbe spånerne væk fra forarbejdningsområdet.
Hvad skal jeg gøre, hvis det er svært at fjerne spåner ved bearbejdning med dybe hulrum af rustfrit stål?
Vælg et værktøj med en stor spånbryder og en stor spånvinkel, og reducer skærehastigheden passende. Kombineret med skærevæske, der indeholder ekstremtryksadditiver og højtrykskøling, forhindrer det strimmelformede spåner i at vikle sig rundt om værktøjsholderen og sikrer kontinuerlig og stabil forarbejdning.
Hvordan sikrer man ±0,01 mm nøjagtighed på bunden af et dybt hulrum?
Nøjagtigheden af konventionel CNC fræsning af dybe hulrums bundoverflader er for det meste omkring ±0,02 mm. Hvis der kræves ±0,01 mm, kræves en to-trins proces med semi-præcisionsfræsning og finfræsning. Skæredybden af finfræsning er mindre end 0,05 mm. Værktøjsslidkompensation skal overvejes, og der skal tilføjes en finslibeproces, hvis det er nødvendigt.
Er der behov for skærevæske til bearbejdning af dybe kaviteter af ingeniørplast?
De fleste ingeniørplaster (såsom PEEK) er ikke egnede til brug med højtryksvandstråler, som let kan føre til materialehævelser eller sølvstriber. Tørskæring, luftblæsning eller luft-væske-blandingsmetoder bruges normalt til at fjerne spåner, og der vælges værktøjer med store spånvinkler og høj glathed.
Konklusion og docking med behandlingskrav
CNC-fræsning af dybe kavitetsbehandling er et nøglescenarie for at teste præcisionsfremstillingsevner. Gennem videnskabelig strategi for fjernelse af spåner, rimelig værktøjskompensation og streng tolerance lukket sløjfe, kan værktøjstab effektivt reduceres og batchkonsistensen forbedres. ShowyMetal har 72 CNC-maskiner (inklusive 3/4/5 akser), der understøtter dyb hulrumsbehandling af aluminium, stål, titanium, ingeniørplast og andre materialer. Tolerancen kan nå ±0,01 mm, overfladefinishen er Ra0,4μm, og batchordrer kan leveres hurtigt på 15-25 dage. Hvis du står over for bearbejdningsudfordringen med dybe hulrum, tyndvæggede eller højglansdele, er du velkommen til at levere tegninger og tekniske krav, og vi vil give procesoptimeringsforslag og præcise tilbud baseret på DFM-erfaring.



