





Den fysiske mekanisme og proces smertepunkter ved termisk deformation af titanlegeringer
Elasticitetsmodulet for titanlegeringer (såsom Ti-6Al-4V) er kun 50% af stål, og dets varmeledningsevne er svag, hvilket gør det vanskeligt for varmen, der genereres ved skæring, at forsvinde hurtigt. Den lokale temperaturstigning kan nå mere end 300°C, hvilket får emnet til at restituere sig elastisk (at give efter) eller plastisk deformeres. Termiske effekter, der ignoreres i konventionel aluminiumsstålbehandling, vil direkte forårsage dimensionelle afvigelser på titanlegeringer. Typiske fejltilstande omfatter: fladhedsafvigelse på mere end 0,02 mm, udvidelse af porediameter og vridning efter spændingsudløsning. Ingeniører er nødt til at være opmærksomme på de overlejrede virkninger af "lavtemperatur-temperaturens skørhed" af selve materialet og den termiske behandlingscyklus.
Almindelig fejltilstandsanalyse
- termisk restspænding: Hurtig afkøling fører til overfladehærdning og indre trækspændinger, som let kan forårsage mikrorevner.
- elastisk genopretning: Efter at skærekraften er frigivet, springer emnet tilbage mod værktøjet, hvilket får rillen eller hullet til at være for lille.
- Værktøjsklæbende slid: Diffusionsslid forekommer mellem titanium og skærende værktøjer ved høje temperaturer, hvilket medfører, at overfladens ruhed forringes.
Værktøjsmateriale og skæreparameteroptimeringsstrategi
Den første forsvarslinje til at kontrollere deformation er at reducere skærekraft og friktionsvarme. Det anbefales at bruge koboltholdig hårdmetal (K-type) eller hårdmetalfræser, med skærekanten belagt med TiAlN eller AlCrN. Nøgleparametrene skal være væsentligt lavere end for konventionelle metaller: tilspændingshastigheden anbefales at blive kontrolleret til 0,1-0,2 mm/z, og skærehastigheden justeres til 50-100 m/min i henhold til værktøjets diameter. Tørskæring vil forværre varmeakkumulering. Det anbefales at bruge højtrykssmøring med minimumsmængde (MQL) eller fuld våd køling. Skærevæsken skal have høj indtrængning og nå skæreområdet direkte for hurtigt at køle ned.
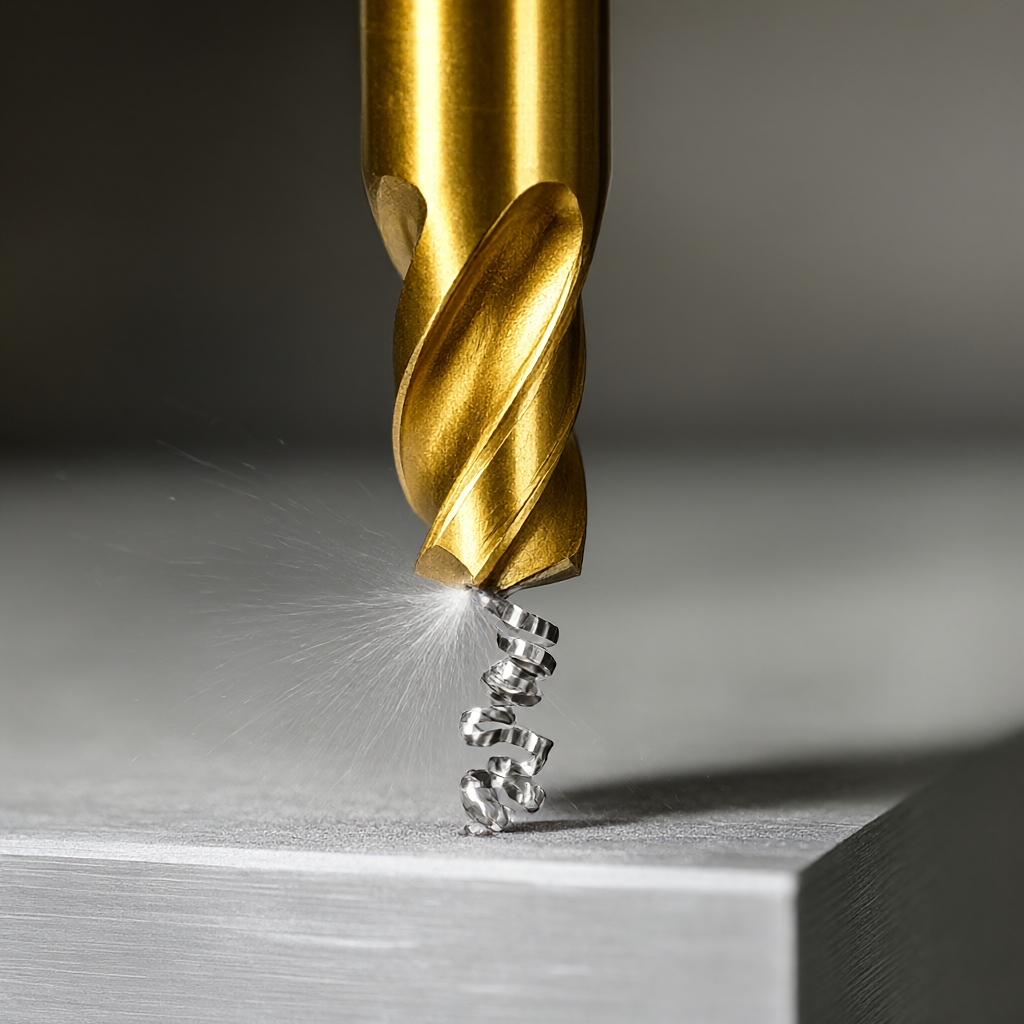
Ved 5-akset bearbejdning anvendes profileringsstrategien "lille skridtafstand, flere værktøjsbaner" for at holde sideværktøjsindgrebet mindre end 0,3 gange værktøjsdiameteren, hvilket i høj grad kan reducere den radiale kraft og undertrykke deformation. Til tyndvæggede strukturer bør der anvendes en dobbeltsidet alternerende fræseproces for at afbalancere resterende spænding.
Armaturdesign og termisk kompensation ingeniørpraksis
Fleksibel fastspænding er nøglen til at forhindre deformation. Titaniumlegering har lav hårdhed (HRC 32-36) og er tilbøjelig til fordybning under mekanisk fastspænding. I teknik anbefales det at bruge vakuumadsorption, pneumatiske bløde kløer eller specialtilpasset værktøj. Hvis der bruges en mekanisk klemme, skal en pude (såsom en kobber- eller aluminiumspakning) tilføjes for at sprede trykket. Hvad der er vigtigere er termisk kompensation: Efter bearbejdning skal emnet stå i mere end 24 timer, og derefter kan finslibning eller inspektion udføres, indtil spændingen er afbalanceret og temperaturen er stabil, ellers kan de termiske deformationsdata ikke spores.
Sammenligning af forskellige behandlingsteknologiske løsninger
| Procestype | Gældende scenarier | Fordele | Begrænsninger/Risikokontrol |
|---|---|---|---|
| 5-akset samtidig fræsning | Komplekse buede overflader, strukturelle dele til rumfart | Engangsopspænding, høj præcision, hvilket reducerer kumulative fejl | Kompleks programmering er påkrævet, og værktøjsinterferens kræver simuleringsverifikation. |
| CNC-drejning (centreringsmaskine) | Slankt skaft og små skaftdele | God støtte, lille deformation, hurtig rytme | Kun for roterende legemer kan komplekse sideflader ikke bearbejdes |
| Trådskæring (EDM) | Hård titanlegering, kompleks sektion | Ingen skærekræfter, ingen varmepåvirket zone (HAZ) | Lav effektivitet, mikrobueforbrændinger kræver sekundær polering |
Til titaniumlegeringsdele med komplekse former og højpræcisionskrav bruger ShowyMetal normalt 5-akset grovfræsning til at fjerne kvoten, samarbejder med en centreringsmaskine eller 4-akset findrejning for nøgledimensioner og består til sidst tre-koordinat-inspektion. Denne hybride procesbane balancerer effektivt effektivitet og geometriske tolerancer.
Effekt af overfladebehandling på dimensionsnøjagtighed
Tykkelsen af den anodiserede film er normalt 15-25μm. Hvis der ikke er reserveret margen i designet, vil filmen medføre, at delstørrelsen er uden for tolerance. Det anbefales tydeligt at angive "mål før oxidation" eller "mål efter oxidation" ved markering af tegningerne. Sandblæsning er det samme som galvanisering, og der skal reserveres en procesmargin på 0,05-0,1 mm. Derudover kræver højglans overfladebehandling, at selve grundmaterialets Ra er under 0,8 μm, ellers kan teksturen ikke reflekteres, så styringen af værktøjsmønsteret ved front-end fræsning er afgørende.
Kvalitetskontrol og batchkonsistenskontrol
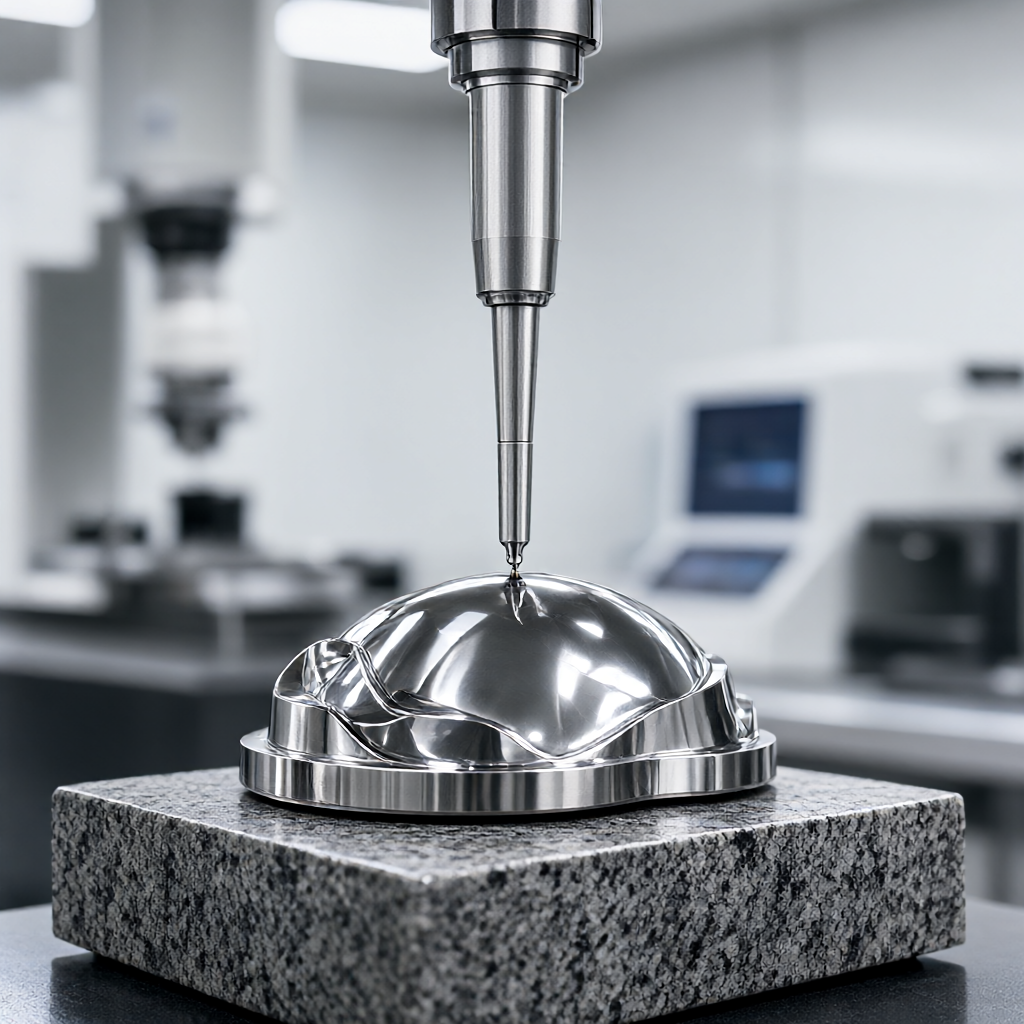
Udsving i materialets hårdhed mellem partier af titanlegeringer kan føre til finjustering af skæreparametre. Når ShowyMetal implementerer masseproduktion, følger den strengt den første artikelbekræftelsesproces: Brug af en tredimensionel koordinatmålemaskine (CMM) til at inspicere den fulde størrelse og kombinere den med en ruhedsmåler for at evaluere overfladens tilstand. For termisk deformation udføres 100 % inspektion før forsendelse for at sikre datasporbarhed. Til applikationer i rumfartskvalitet leveres hvert parti af materialer med et Mill Cert for at sikre, at elementindholdet opfylder ASTM- eller AMS-standarderne.
Ofte stillede spørgsmål (FAQ)
Hvordan varmebehandles titanlegering for at eliminere stress efter forarbejdning?
Afspændingsudglødning (550-650°C i 2 timer) udføres normalt før efterbehandling. Men hvis det er blevet færdigt, skal det langsomt opvarmes gennem ældning ved lav temperatur (350°C) for at lindre resterende stress og undgå revner forårsaget af direkte bratkøling.
Hvordan undgår man fænomenet "knivgivende" ved fræsning af titanlegering?
Forbedring af systemets stivhed (ved brug af integrerede værktøjer), reduktion af fremføringshastigheden til 0,05-0,1 mm/z og brug af mindre sideindgreb (såsom 0,05 mm) til flere gennemløb under efterbehandling kan effektivt undertrykke elastisk genopretning.
Kan titaniumlegeringsdele galvaniseres og galvaniseres direkte?
Ikke anbefalet. Passiveringsfilmen på titaniumoverfladen er ekstremt stærk, pletteringsvedhæftningen er dårlig, og den er tilbøjelig til at blive skør brint. Vacuum evaporation (PVD) eller anodisering bruges normalt i stedet for. Hvis galvanisering er nødvendig, skal bejdsning og strømløs fornikling udføres først.
Hvorfor kan mærket af titaniumlegeringskølevæske ikke ændres efter behag?
Titan er følsomt over for klorid og kan let forårsage spændingskorrosionsrevner. Der skal anvendes klorfri formel, og forskellene i sammensætningen af fedt mellem forskellige mærker vil påvirke overfladens mikroskopiske kvalitet. Det anbefales at opretholde konsistensen af kølevæsken i samme batch.
Hvordan sikrer man sammenhæng mellem 72 udstyrsdele i masseproduktion?
Gennem standardiserede driftsprocedurer (SOP) og værktøjslevetidsstyringssystemer udfører hver maskine de samme skæreparametre og køleflow. Brug tre-koordinat datafeedback til at justere værktøjskompensationsværdien for at sikre, at størrelsesfordelingen (Cpk) af dele produceret af forskellige maskiner er stabil.
Konklusion og samarbejdsvejledning
Titaniumlegering CNC fræsning er ikke kun et skæreproblem, men også en systematisk konstruktion af termodynamik og materialevidenskab. Gennem præcis styring af skærevarme, optimering af armaturets stivhed og strenge efterbehandlingsprocedurer, kan højpræcisionsfremstilling på ±0,01 mm opnås til forskellige formål. ShowyMetal har en klynge af 72 CNC-udstyr, der understøtter one-stop-levering fra design-DFM-forslag til endelig anodisering. Batch-leveringstiden på 15-25 dage kan opfylde behovene for de fleste projektknudepunkter. Hvis du har høj glathed eller komplekse buede overfladekrav til strukturelle dele af titanlegering, er du velkommen til at levere tegninger eller 3D-modeller til procesevaluering og tilbud.



