





I produktionen af præcisions-CNC bearbejdet gennem huller bestemmer afgratningsprocessen direkte monteringsnøjagtigheden, elektriske sikkerhed og udseendekonsistensen af delene. For ingeniørindkøb fører forsømmelse af afgratningsprocessen ofte til fastklemning og ridser af kabler i masseproduktion eller påvirker den efterfølgende vedhæftning af plettering. Som en CNC-producent, der fokuserer på massetilpasning, leverer ShowyMetal one-stop-tjenester fra 3-akset/5-akset fræsning til CNC-drejning. Den kombinerer overfladebehandlinger som anodisering og sandblæsning for at sikre, at blændetolerancen er inden for ±0,01 mm, overfladefinishen når Ra0,4μm, og kantkvaliteten efter gratfjernelse er fuldt kontrolleret.
Kerneteknisk værdi og fejlrisiko for afgratningsproces
Grater er ikke kun visuelle defekter, men også funktionelle farer. Ved bearbejdning med gennemgående huller får skærekræfterne materialet til at rive i stykker i stedet for at forskydes fuldstændigt, hvilket skaber mikroskopiske metalbuler. Hvis det ikke fjernes effektivt, kan det forårsage følgende problemer:
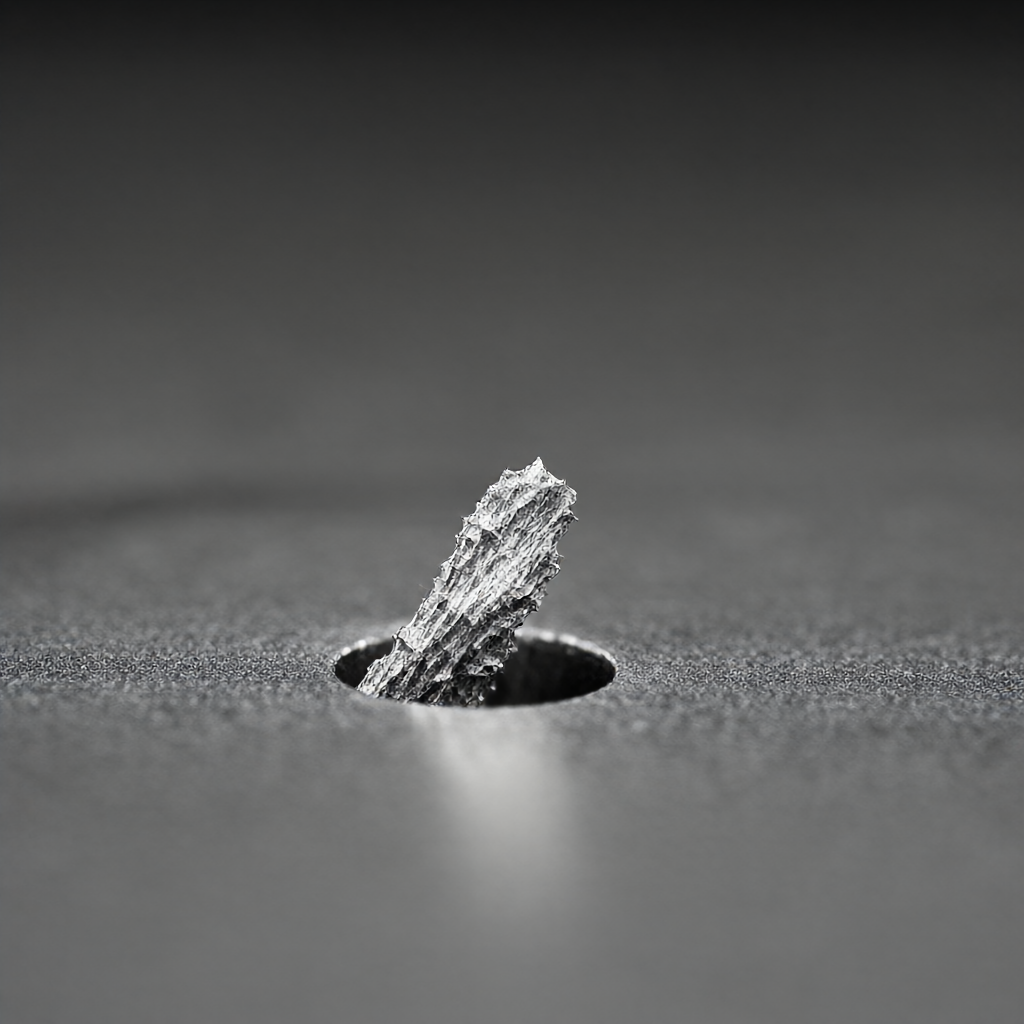
- Samlingsinterferens:Grater sætter sig fast i de sammenkoblende dele, øger samlingsmodstanden og forårsager endda gevindglidning.
- Elektrisk kortslutning:I halvleder- eller kommunikationsudstyr kan ikke-fjernede kobber- eller aluminiumsgrater forårsage kortslutninger mellem printkortlag.
- Dårlig belægning:Elektrolyt er let at akkumulere ved graterne, hvilket får belægningslaget til at skrælle eller have ujævn tykkelse.
- Stress koncentration:Skarpe kanter bliver kilder til udmattelsesrevner, hvilket reducerer levetiden.
Derfor skal afgratning være en standardproces i CNC-bearbejdningsprocessen, snarere end en eftertanke.
Sammenligning af almindeligt anvendte afgratningsprocesløsninger og teknologivalg
Procesudvalget varierer betydeligt for forskellige materialer (aluminium, stål, rustfrit stål, messing, ingeniørplast) og hulstørrelser. Følgende tabel sammenligner de gældende scenarier og fordele og ulemper ved de tre almindelige løsninger:
| Procestype | Anvendelige materialer | Fordele | Begrænsninger og noter |
|---|---|---|---|
| Mekanisk afgratning | Høj effektivitet, kan automatiseres online; velegnet til masseproduktion | Hårdmetal skærende værktøjer er tilbøjelige til at blive slidt; tyndvæggede dele kan blive deformeret | |
| Stål, aluminium (skal skelnes strengt) | Behandler svært tilgængelige lumengrater; ensartet overflade | Restrisiko for korrosion; streng vandvask påkrævet; højt pres på miljøbeskyttelsen |
Valgforslag:For ShowyMetals batchordrer til højglansoverflader er mekanisk afgratning kombineret med ultralydsrensning en almindelig kombination; for præcisionsluftfartsdele er vibrationsafgratning bedre; for plastdele med flere hulrum prioriteres evaluering af sprøjtestøbningsprocesoptimering for at reducere behovet for efterfølgende afgratning.
Praktiske nøglepunkter ved online-afgratning i CNC-gennem hulbehandling
Online afgratning (afgratning under bearbejdning) integrerer afgratningshandlingen i CNC-programmet for at reducere sekundær fastspænding. Nøgleparametre omfatter:
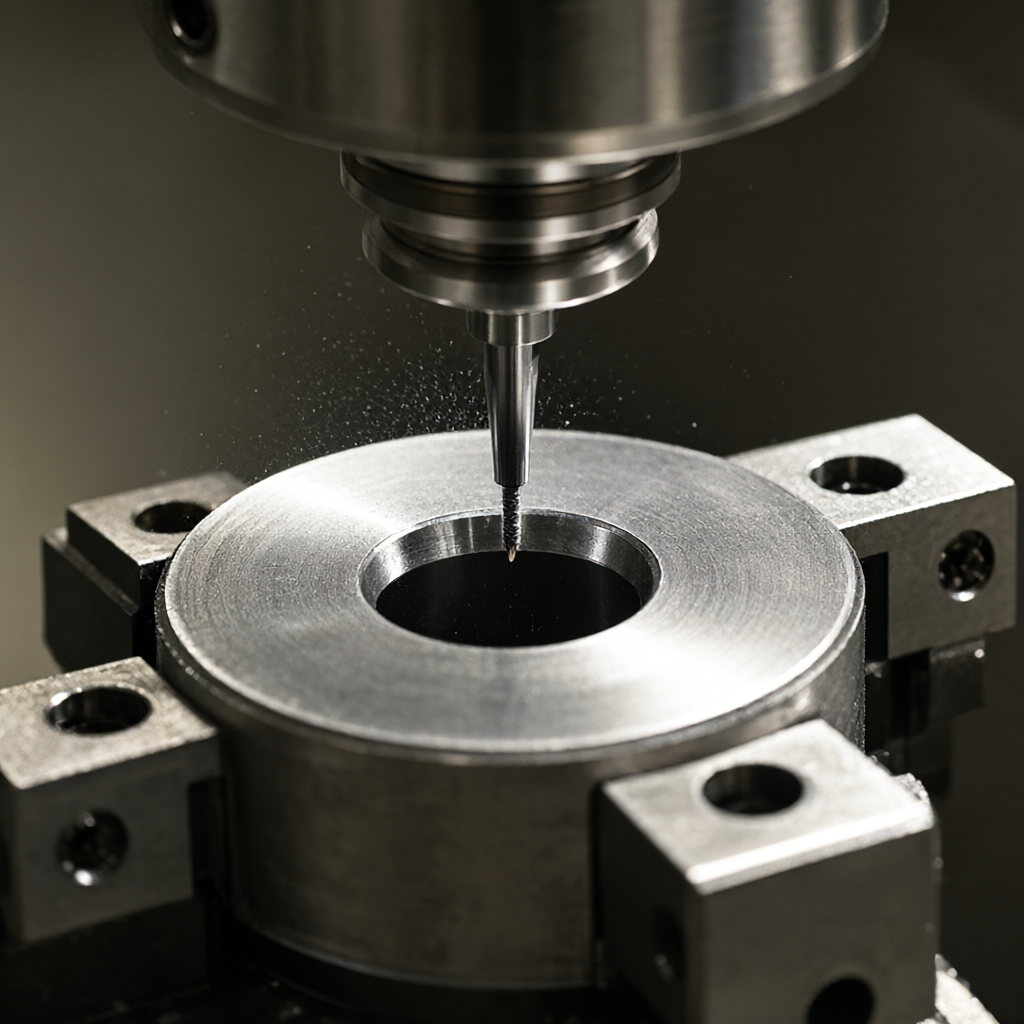
- Valg af værktøj:Brug en kugleskærer eller en speciel afgratningskniv med en radius, der er lidt mindre end huldiameteren for at undgå at beskadige hulvæggen.
- Hastighed og foder:Afgratningshastigheden er sædvanligvis 50%-70% af efterbehandlingshastigheden, og tilspændingshastigheden er reduceret til 30% for at forhindre skrammelmærker.
- Værktøjsstidesign:Design en cirkulær afgratningsværktøjsbane til kanten af hullet i stedet for en simpel lige linjeskæring. Dybe huller skal skæres i flere gange, og fjern 0,02-0,05 mm hver gang.
- Kølevæskestyring:Sørg for, at spånerne skylles helt ud for at undgå sekundære grater forårsaget af spånophobning.
For flersidede gennemgående huller, der behandles i 5-akser, skal værktøjsinterferens beregnes på forhånd, og værktøjsbanens gennemførlighed skal verificeres ved hjælp af efterbehandlingsprogrammer.
Forskelle i afgratningsprocesser for forskellige materialekvaliteter
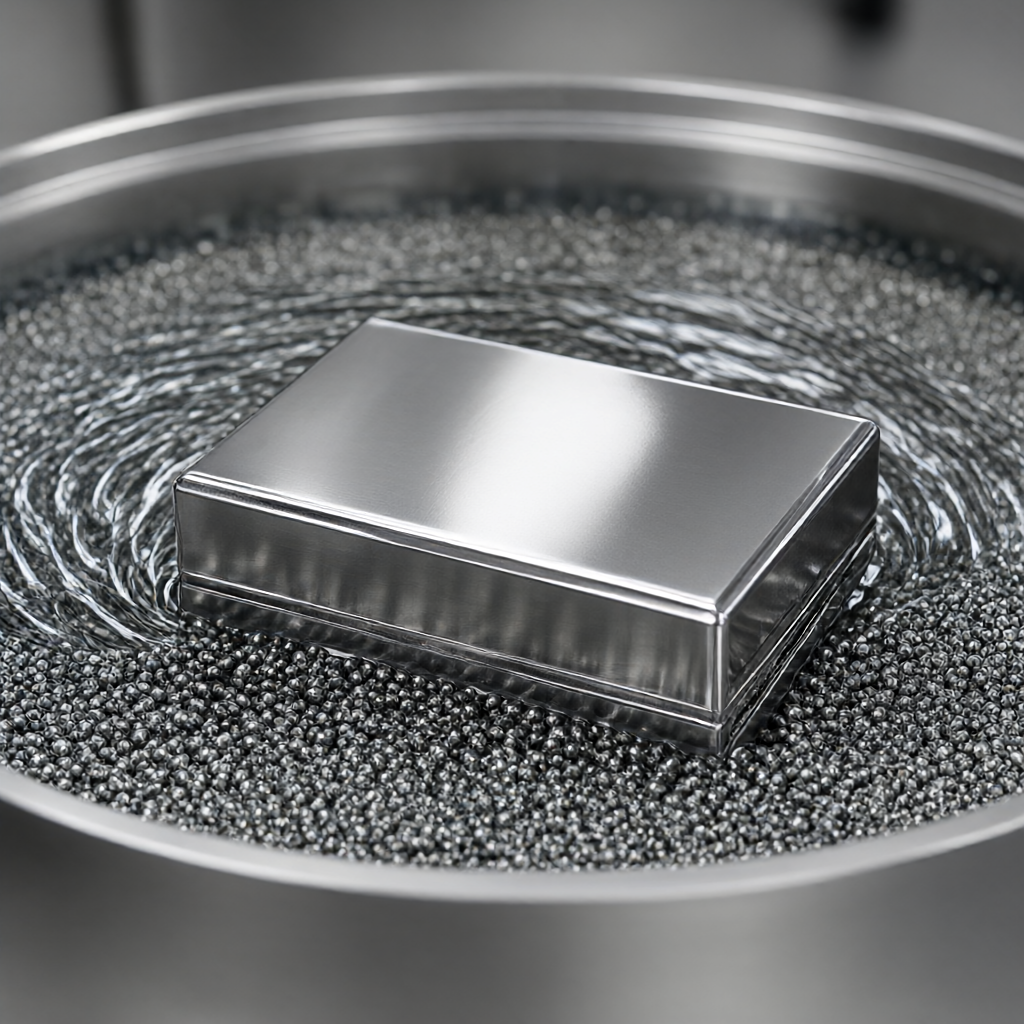
Materialeegenskaber bestemmer sværhedsgraden ved afgratning. Aluminiumslegeringer (såsom 6061-T6) har høj sejhed, er tilbøjelige til lange filamentøse grater og kræver lav tilførselsskæring; rustfrit stål (såsom 304/316L) har høj hårdhed, lav varmeledningsevne og er let at klæbe til kniven, hvilket kræver høj hastighed + tilstrækkelig afkøling; messing (C360) er let at behandle, men let at deformere, og afgratningen skal være skånsom. Graterne af ingeniørplast (såsom PEEK og nylon) er fibrøse, og mekanisk polering er tilbøjelig til elektrostatisk adsorption. Det anbefales at kombinere vibrationer eller lavtemperaturafgratning. ShowyMetal understøtter tilpasning af en række materialer, og procesparametre justeres individuelt af ingeniørteamet baseret på materialekvalitet og batchkarakteristika.
Kvalitetsinspektion og acceptstandarder efter afgratning
Afgratningseffekten kan ikke baseres på visuel inspektion alene, men skal testes kvantitativt:
- Visuel inspektion:Tjek åbningen med et forstørrelsesglas over 40x, og der er ingen synlig bule.
- Inspektion af taktile/følermåler:Brug en 0,05 mm følemåler til at glide langs hullet uden nogen følelse af hængende ledning; for præcisionsdele kan du røre let ved det med fingrene (handsker er påkrævet for at undgå oliepletter).
- Højdemåler måling:For nøgleoverflader, brug en overfladeruhedsmåler til at måle åbningens kantprofil for at sikre, at Ra-værdien opfylder kravene i tegningen (normalt ≤ Ra0,8μm).
- Funktionstest:Prøv at samle de tilhørende dele, og mål om frigangen er inden for designtolerancen.
ShowyMetal er udstyret med tredimensionelle koordinater, optiske mål og ruhedsmålere og udfører fuld inspektion eller AQL tilfældig inspektion før forsendelse for at sikre batchkonsistens.
Almindelige afgratningsfejltilstande og undgåelsesløsninger
Almindelige afgratningsfejl i produktionen omfatter:
- Burrester:Årsag: værktøjspassivering, fodring for hurtigt. Undgåelse: Regelmæssig værktøjsinspektion og optimering af skæreparametre.
- Forstørrelse/reduktion af åbning:Årsag: For stor afgratningskraft forårsager elastisk deformation. Undgå: skær let, foder flere gange, og mål umiddelbart efter afgratning.
- Overfladeridser:Årsag: Det mekaniske afgratningsværktøj springer, eller spånerne skraber tilbage. Undgåelse: Brug styreringe, forbedre køling og skylning, og vibrer afgratningsmedier, så de passer til partikelstørrelsen.
Hvordan vælger man afgratningsproces baseret på hulstørrelse?
Lille blænde (20 mm) har høj mekanisk effektivitet og er velegnet til online afgratning.
Hvad er de vigtigste forskelle i afgratningsparametre for aluminium- og ståldele?
Aluminiumsdele kræver lav fremføring og høj hastighed for at forhindre klæbning og grater; ståldele kræver større tilbageskæringsvolumen og kølevæsketryk for at afskære hårde grater. Specifikke parametre skal referere til materialeleverandørens data og bekræfte det første stykke.
Vil afgratning påvirke overfladefinishen Ra-værdien?
Korrekt udført afgratning vil ikke forringe finishen væsentligt, men hvis værktøjsbanen er ukorrekt udformet, eller rotationshastigheden er for lav, kan der opstå støjmærker, hvilket får Ra-værdien til at svinge. Første artikelinspektion er påkrævet for at bekræfte, at Ra-værdien er i overensstemmelse med ±0,1μm tolerancezonen.
Hvordan sikrer man ensartet afgratning i masseproduktion?
Stol på CNC-programmet til at låse værktøjskompensation, fikse inspektionspunkter (såsom måling af hulprofilen for hver 50 stykker), bruge automatiserede værktøjsfixturer til at reducere menneskelige forskelle og få kvalitetsafdelingen til at udføre procesinspektioner.
Skal alle gennemgående huller afgrates?
For ikke-parrende overflader, ikke-ledende overflader og ikke-udseende visningsflader, hvis grathøjden er inden for montagetolerancen og ikke har nogen funktionel påvirkning, kan en spormængde af grat beholdes for at reducere omkostningerne efter godkendelse af kundens tekniker, men det skal være tydeligt markeret på tegningen eller styklisten.
For at opsummere er afgratning en vigtig del af den lukkede kreds af CNC-bearbejdningskvalitet. Kun ved at vælge passende processer, kontrollere parametre og udføre strenge inspektioner kan vi sikre transformationen af dele fra "forarbejdede" til "virkelig brugbare". ShowyMetal giver fuld processupport fra DFM-forslag til batchlevering. Hvis du har spørgsmål om afgratningsprocessen af gennemgående huldele eller har brug for at vurdere tegninger, bedes du angive detaljerede specifikationer og materialekrav. Vi vil give en procesplan og tilbud baseret på ingeniørerfaring.



