CNC-behandling af blinde huller: bundrensningsbehandling
Rodrensning af endefræsere med lige skaft: balancen mellem præcision og effektivitet
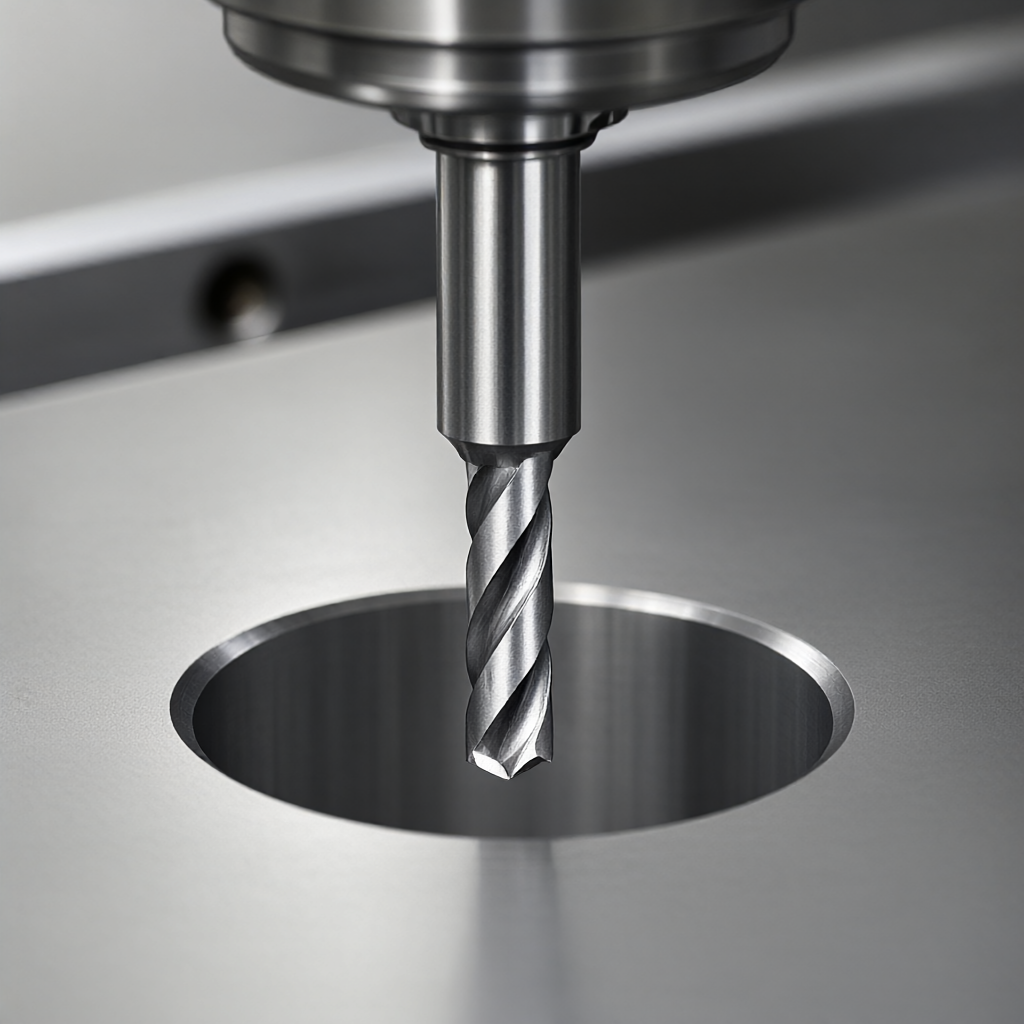
For blinde huller med en diameter større end 6 mm er bundfræsning ved hjælp af en endefræser med lige skaft den almindelige løsning. Kernen er, at værktøjsdiameteren skal være mindre end huldiameteren for at efterlade lateral undvigelsesplads. Normalt bruges en fræser med en huldiameter på 50%-70%, såsom et φ10mm blindhul med en φ5-6mm fræser. Nøgleparameteranbefalinger:Nærbillede af afsluttende fræseproces i bunden af et blindt hul med en lige skaft endefræser
Spindelhastighed: Beregnet i henhold til Dmin-formlen anbefaler Al6061-materialet 3000-5000 rpm, og ståldele skal reduceres til 2000-3000 rpm.
Fremføringshastighed: f/z = 0,05-0,1 mm/tand, fremføringen kan reduceres til 50% i rodrensningsstadiet for at beskytte værktøjsspidsen.
Skæredybde: Efterlad en skæremængde på 0,1-0,2 mm for at undgå direkte hård rengøring og reducere termisk deformation.
Fordelene ved denne løsning er lave omkostninger og stærk kompatibilitet, men den er begrænset af værktøjets billedformat. Når huldiameteren er lille, eller dybden er stor, er kniven med lige skaft tilbøjelig til at vibrere, hvilket får overfladeruheden Ra-værdien til at stige.
Kuglenæseskærer og kuglenæsefræser: Scenarier for små hul og store dybder
Til lavvandede huller med en diameter på 3-6 mm eller dybe huller med en dybde på mere end 5 gange værktøjslængden er en kuglespidsfræser et bedre valg. Kuglenæseskærerens bueegenskaber gør det muligt at skære langs bundens overfladekontur for at opnå "kuglefræsning" rodrensning.
Nøglepunkter i stiplanlægning for kuglenæseskærer
Når du bruger en kuglenæseskærer til at rense roden, skal den nederste overflade af kuglenæsen (R-værdipositionen over midten af kuglen) bruges som nulpunkt i Z-retningen. "Kuglehovedets bundoverfladebehandling"-tilstand skal indstilles i CAM-softwaren for at undgå direkte at kalde boldens centerkoordinater. Hvis Z-akseforskydningen er beregnet forkert, vil toppen af kuglehovedet ridse hulvæggen, hvilket er den hyppigste årsag til uheld ved småhulsrodrensning.
Bore- og anboringscenter kombineret med drejning og fræsning: rodrensningsstrategier for forskelligt udstyr
Der er betydelige forskelle i implementering af rodrensning for forskellige procesruter:
Sammenligning af rodrensningsløsninger til blinde huller
Procestype
Gældende blændeområde
Anbefalede knive
Vigtigste fordele
Vigtigste begrænsninger
3/4/5 akset fræsning
φ3 - φ100mm
Lige skaft endefræser/kuglenæseskærer
Kan fuldføre mangefacetteret rodrensning med én fastspænding, med høj præcision
Dybe huller skal udskiftes med kortere værktøjer, hvilket er lidt mindre effektivt.
CNC drejning
φ10 - φ300 mm
Diamantspids kniv / kuglenæse knivholder
Velegnet til blinde huller i roterende kroppe, god stivhed, intet udhæng
Kun for akseldele kan specialformede huller ikke bearbejdes
planlægning
φ1 - φ12mm
Mikrodiameter kuglenæsekniv/diamantkniv
Velegnet til præcisions bittesmå blinde huller med lille udløb
Begrænset af styrebøsningens slaglængde er billedformatet begrænset
For rotationssymmetriske dele er rodrensningseffektiviteten for drejebænke meget højere end for fræsemaskiner, fordi stivheden af værktøjsholderens fastspænding giver mulighed for større skærevolumen. Ikke-roterende dele skal stole på fræsning. På dette tidspunkt kan 5-akset kobling løse rodrydningsproblemet med parallelle huller eller skrå overflader ved sidefræsning af hældningsvinklen.
Effekt af materialeegenskaber på rodrensningsprocessen
Duktiliteten og hårdheden af forskellige materialer bestemmer direkte valget af rodrensningsværktøjer.
Aluminiumslegering og titanlegering
Højstyrke aluminiumsmaterialer såsom Al7075 er nemme at klæbe til kniven. Når du renser rødderne, skal du bruge et værktøj med en stor bagvinkel og bruge højtryksluft til at blæse spåner. På grund af titanlegeringens dårlige termiske ledningsevne er temperaturen i skærezonen høj. Det anbefales at bruge coatede værktøjer og reducere fremføringshastigheden for at forhindre, at værktøjsspidsen fliser.Sammenligning af materialeegenskaber af aluminiumslegering og titanlegering rodrensningsmaterialer
Rustfrit stål og ingeniørplast
Effekten af rodrensning afhænger ikke kun af dybden, men også af overfladekvaliteten. Det anbefales, at accept inkluderer følgende indikatorer:
FAQ
Hvor meget fejl er normalt for CNC-blindhulsrensning?
Normalt er en 0,1-0,2 mm margin reserveret til processen og fjernes med en rodrensningskniv. Den endelige dimensionsfejl kontrolleres til ±0,02-0,05 mm, hvilket er inden for det normale batchtoleranceområde, afhængigt af udstyrets nøjagtighed og fastspændingsstivhed.
Hvorfor er blinde huller med lille diameter nemme at bryde?
Den lille huldiameter begrænser værktøjets diameter, og det overdrevne billedformat resulterer i utilstrækkelig stivhed. Løsninger omfatter brug af en kortere rodrenser, reduktion af fremføringshastigheden eller brug af en centreringsmaskine til efterbehandling for at reducere udhæng.
Er det nødvendigt at bore groft, før rødderne ryddes?
Skal være groft bearbejdet. Brug først et centerbor til at lokalisere, brug derefter et bor med lidt større diameter eller endefræser til at fjerne det meste af kvoten, og til sidst skal du bruge en rodrenser til at fjerne bunden. Direkte rodrensning vil medføre, at værktøjet bliver overbelastet eller deformeret på grund af for stort skærevolumen.
Hvordan undgår man sværtning af aluminiumsdele efter rodrensning?
Dette er en klassisk "spånopbygning" eller oxidationsplet. Det er nødvendigt at udføre affedtningsprocessen umiddelbart efter rodrensning og bruge absolut ethanol eller specielt affedtningsmiddel til at rense, og derefter hurtigt udføre anodisering eller tætningsbehandling.
Hvad er den væsentlige forskel mellem rodrensning og fræsning af blinde huller i drejede dele?
Drejning er radial skæring, som er afhængig af værktøjsholderens stivhed og er velegnet til roterende blindhuller med stor diameter, og overfladeteksturen er i en enkelt retning; fræsning er flerkantet skæring, velegnet til ikke-roterende legemer, men værktøjsmærkerne skal kontrolleres. De to kan ikke blandes med knive.
Konklusioner og anbefalinger til handling
Blindhulsrodrensning er ikke blot "boring til bunden", men et systematisk projekt, der involverer værktøjsvalg, CAM-sti, materialeegenskaber og detektionsmetoder. For dele med krav til udseende eller funktionelle tætningskrav kan klare rodrensningsinstruktioner (såsom "bundplan, Ra0.8") reducere kommunikationsomkostningerne betydeligt. Hvis dit projekt involverer komplekse blinde via strukturer, eller du har brug for at balancere batchkonsistens og hurtig levering, anbefales det at sende tegningerne til ingeniørteamet. Vi kan levere forslag til rodrensningsprocesser baseret på DFM og sikre, at hele processen fra prototype til masseproduktion er gennemført inden for 15-25 dage gennem en matrixproduktionsplan på 72 enheder.
Send din STEP / DWG / PDF-tegning, så vender vores ingeniører tilbage inden for 2 timer med et detaljeret tilbud inkl. gratis DFM-analyse og procesrådgivning — uden forpligtelse.
Send din STEP / DWG / PDF-tegning og få et detaljeret tilbud med gratis DFM-analyse og procesrådgivning inden for 2 timer. Ingen minimumsordre — fra 1 stk.