





Kerneprincipper for værktøjsdesign i CNC-bearbejdning af store dele
I præcision CNC dele tilpasning,Stor CNC-behandlingDen største udfordring er ikke selve skæringen, men hvordan man sikrer, at det store emne forbliver ensartet under opspænding, drejning og efterfølgende processer. For konstruktionsdele af aluminiumslegering eller stål, hvis længde overstiger 500 mm eller vægt overstiger 50 kg, forårsager traditionelle tre-kæbepatroner eller simple trykplader ofte spændingsdeformation, hvilket påvirker den endelige dimensionstolerance (som normalt kræver et område på ±0,01 mm til ±0,05 mm).
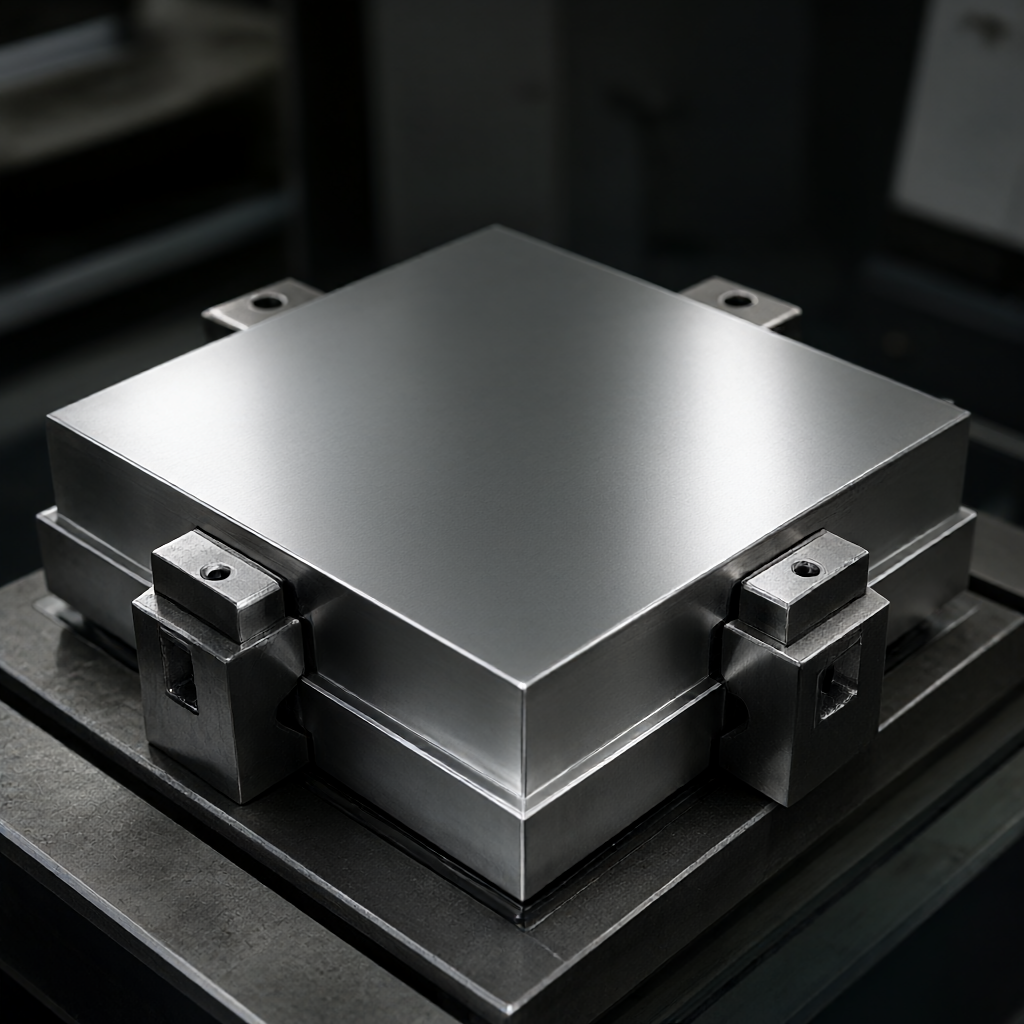
Kernen i design af arbejdstøj ligger i balancen mellem "støtte og give efter". Til tyndvæggede store dele anbefales det at bruge punktkontaktstøtter i stedet for overfladekontakter for at reducere forvridning forårsaget af adsorptionskræfter. Den termiske ekspansionskoefficient skal simuleres under design (aluminium er ca. 23 μm/m·K, stål er ca. 12 μm/m·K), og der er reserveret et monteringsmellemrum på 0,1 mm-0,2 mm for at forhindre, at delene ikke kan fjernes, eller at dimensionerne er uden for tolerance på grund af varmeakkumulering af skæring. Derudover skal selve værktøjet have tilstrækkelig stivhed, og dets naturlige frekvens bør undgå spindelskæringsfrekvensen. Det anbefales sædvanligvis, at værktøjets naturlige frekvens er mere end 30 % højere end skære-excitationsfrekvensen for at undgå overfladestøj forårsaget af resonans.
Referencekonvertering og sekundær fastspændingsstrategi
Bearbejdning af store dele kræver ofte flere processer, såsom fræsning af bundfladen først og derefter vending og bearbejdning af sidevæggene og topfladen. på dette tidspunkt,Benchmark repeterbarhedblive en nøgleindikator. I stedet for en enkelt cylindrisk stift anbefales brugerdefinerede rillede lokaliseringsstifter eller firesidede lokaliseringsblokke for at begrænse de kritiske fem af de seks frihedsgrader. For store skaller med indvendige hulrum anbefales det først at bearbejde de ydre hovedmål, efterlade en margin på 0,2 mm, derefter vende og afslutte det indvendige og til sidst polere eller afgrate dem ensartet.
Hvis 4-akset eller 5-akset samtidig bearbejdning bruges til at behandle komplekse buede overflader, skal værktøjsundgåelse overvejes i værktøjsdesignet. For det femaksede bearbejdningscenter, der leveres af ShowyMetal, anbefaler vi, at du kommunikerer med ingeniøren under tegningsgennemgangen (DFM) for at markere værktøjsinterferensområdet. Til tynde ribben (



