Kernelogikken i CNC-bearbejdning og slibning af hårdmetal
Hårdheden af hårdmetal (wolframcarbid) er så høj som HRA 89-94, hvilket gør det svært for traditionelle skærende værktøjer at skære effektivt. Derfor er den sammensatte procesvej "grov slibning + finslibning" almindeligt anvendt i industrien. I scenarier til tilpasning af præcisionsdele kan CNC-slibemaskiner kombineret med specielle slibebånd/slibeskiver balancere materialefjernelseshastighed (MRR) og dimensionsstabilitet. Hvis restspænding og termisk deformationskontrol ignoreres, kan efterfølgende monteringstolerancer nemt overstige tolerancerne. Denne artikel analyserer de praktiske nøglepunkter ved slibesamarbejde i hårdmetal ud fra de tre dimensioner procesvej, parametervindue og overfladeintegritet, hvilket hjælper ingeniører med at undgå almindelige fejl i DFM-stadiet.
Valg af procesvej: hvorfor vælge slibning i stedet for skæring
Materialeegenskaber begrænser forarbejdningsmetoder
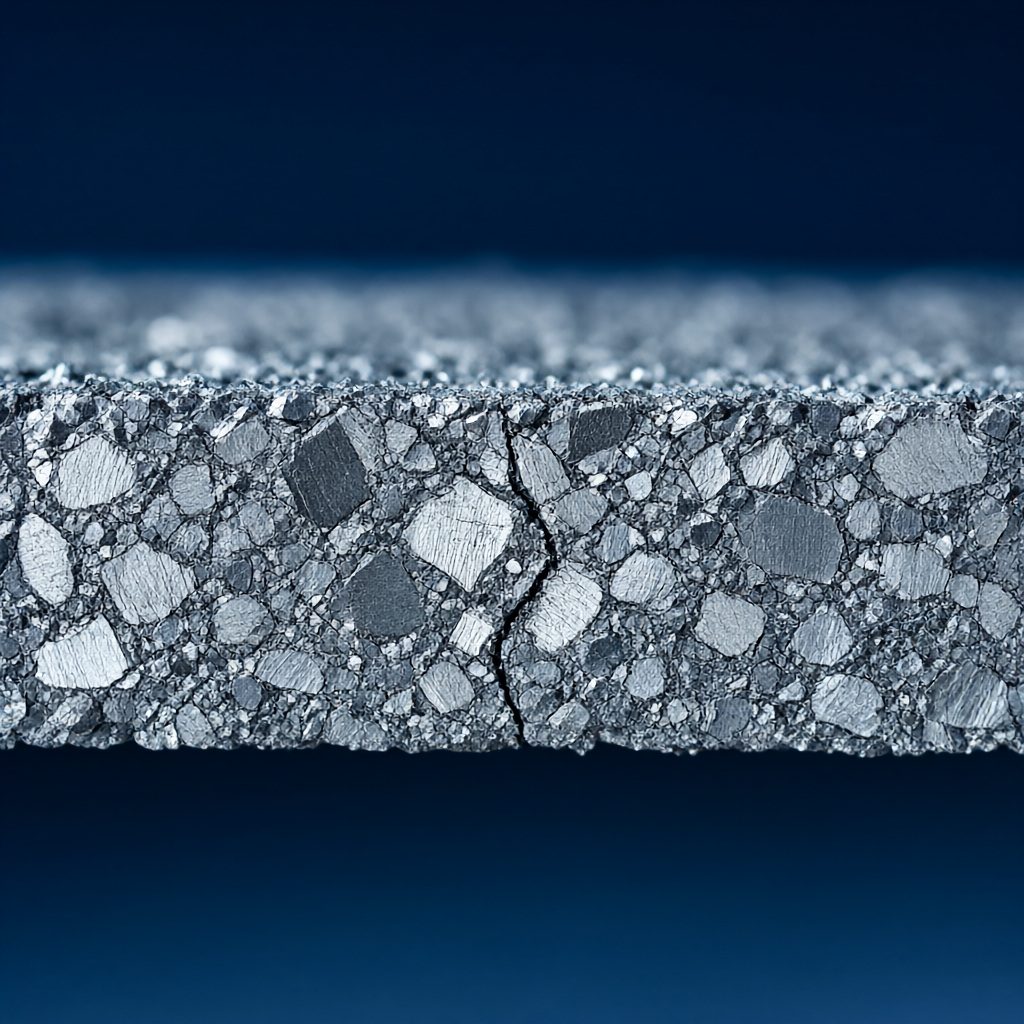
Hårdmetal er sammensat af wolframkarbidkorn og kobolt/nikkelbindemiddel. Den har lav brudsejhed og er tilbøjelig til kantafslag og revneudbredelse under skæring. I modsætning hertil er slibning en mikroskæring-ekstruderingskompositproces, og skæretykkelsen af et enkelt slibekorn er ekstremt lille (normalt