





Vstupní bod pro pětiosé CNC obrábění dílů turbostroje: od tuhého po vřeteno
V oblasti turbosoustrojí, jako jsou lopatky leteckých motorů, oběžná kola plynových turbín a ventily přesných čerpadel,Pětiosé CNC obráběníJe to základní cesta k řešení složitých povrchů. Mnoho inženýrů a kupujících má však tendenci upadnout do nedorozumění při dotazech: dívají se pouze na pětiosé funkce obráběcího stroje a ignorují hluboký dopad analýzy dynamické tuhosti a výběru vřetena na kvalitu povrchu. Tento článek kombinuje zkušenosti ShowyMetal s hromadnou výrobou na shluku 72 CNC zařízení a poskytuje hloubkovou analýzu toho, jak zajistit rozměrovou přesnost a konzistenci šarže ±0,01 mm při požadavku na vysokou povrchovou úpravu Ra0,4 μm prostřednictvím dynamického vyhodnocení tuhosti a přesného výběru vřetena.
Výzvy v oblasti dynamické tuhosti v oblasti turbomachining dílů
Součásti Turbomachinery jsou obvykle vyrobeny ze slitin titanu (např. Ti-6Al-4V), vysokoteplotních slitin nebo přesné nerezové oceli. Tyto materiály mají vysokou tuhost, špatnou tepelnou vodivost a jsou náchylné k vibracím při řezání. Tradiční statické indikátory tuhosti (jako je tuhost stolu obráběcího stroje) nemohou plně předpovědět kvalitu povrchu při vysokorychlostním obrábění.
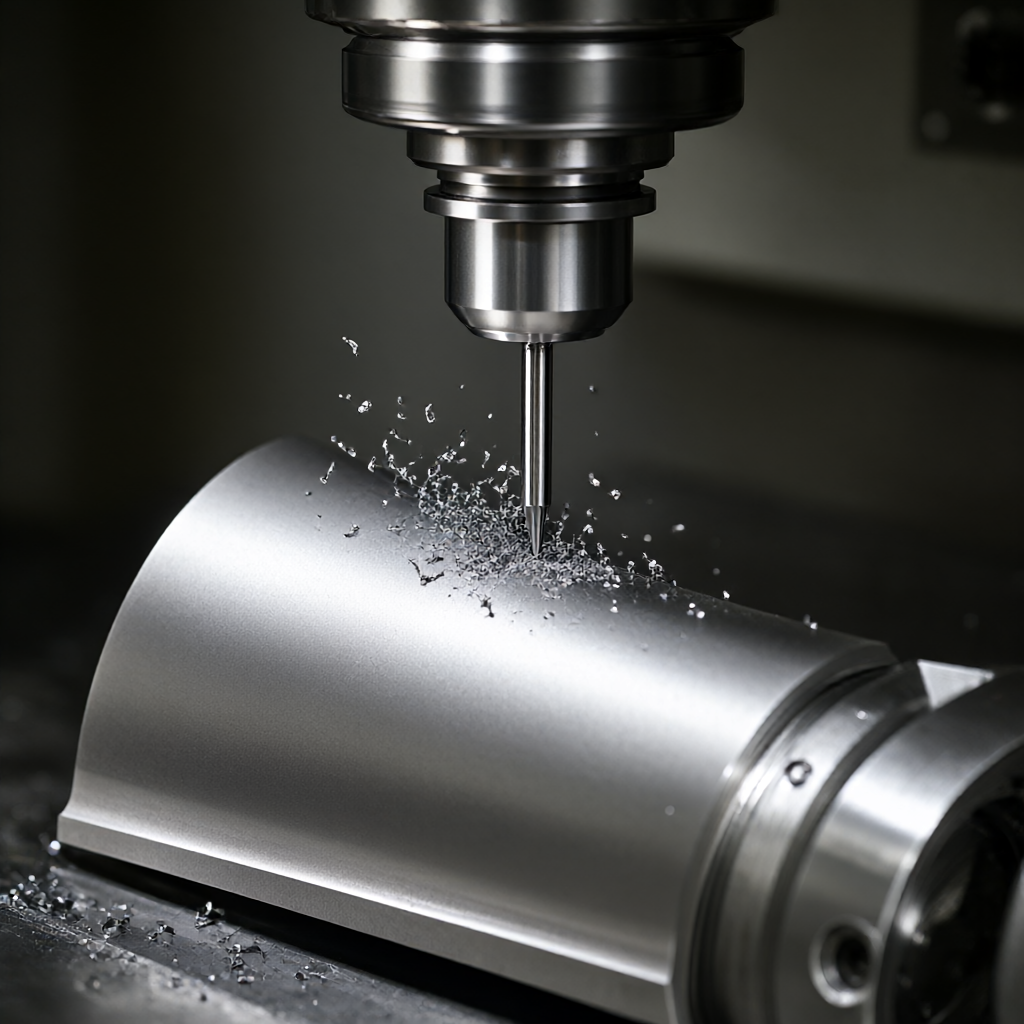
- Dynamická modální analýza:Potřebujeme identifikovat vlastní frekvence systému obráběcí stroj-obrobek-nástroj. Pokud se vřeteno otáčí blízko této frekvence, dojde k rezonanci, která způsobí zvýšení hloubky vzoru nástroje a dokonce i mikro třísky.
- Deformace tenkostěnných dílů:Turbínové lopatky nebo oběžná kola mají často extrémně tenkou tloušťku stěny a míra přechodné deformace způsobené řeznými silami může překročit toleranční pásmo ±0,01 mm. Obráběcí stroje s nedostatečnou dynamickou tuhostí povedou k efektu „výtěžnosti nástroje“, což má za následek rozměrový posun.
Pro kupující je důležitější potvrdit, zda má dodavatel schopnosti simulace obrábění založené na FEM (analýza konečných prvků), než se jednoduše zeptat „lze to udělat?“ To přímo určuje rychlost průchodu prvního výrobku a stabilitu šarže.
Rozhodující vliv volby vřetena na přesnost obrábění
Vřeteno je srdcem pětiosého obráběcího stroje a jeho charakteristiky tepelného prodloužení a vlastní frekvence přímo určují limit zpracování. Ve fázi dokončování dílů turbostroje se výběr vřetena musí zaměřit na následující parametry:
Řízení nárůstu teploty vysokootáčkového vřetena
Vysokorychlostní řezání (otáčky vřetena > 24 000 ot./min) může vyvolat značné tepelné efekty. Doba tepelné stabilizace běžných vzduchem chlazených nebo olejem chlazených vřeten je 4-6 hodin, přičemž obrábění turbínových kol je často potřeba dokončit v krátkých dávkách. Olejem chlazené vřeteno s konstantní teplotou používané společností ShowyMetal může řídit tepelné prodloužení do 5 μm, čímž účinně kompenzuje rozměrový posun.
Vyhýbání se přirozené frekvenci a rezonanci
Při výběru je nutné se vyhnout vlastní frekvenci obrobku. Pokud je vlastní frekvence vřetena příliš nízká (např. nižší než 100 Hz), snadno se při vysokých rychlostech posuvu indukují vibrace. Pro tenkostěnné části turbíny se doporučuje použít vřeteno s vlastní frekvencí > 200 Hz a systém držáků nástrojů s vysokou tuhostí, aby byla zajištěna plynulost trajektorie při 3osém/5osém spojení.
Porovnání a použitelné scénáře různých řešení konfigurace vřetena
Podle velikosti šarže a požadavků na přesnost dílů turbostroje jsme porovnali dvě hlavní řešení konfigurace vřetena pro konstrukční výběr:
| Kontrastní rozměry | Vysokorychlostní elektrické vřeteno (Direct Drive) | Mechanické vřeteno (řemenový/hřídelový pohon) |
|---|---|---|
| Maximální rychlost | 20 000 - 40 000 ot./min | obvykle< 12,000 RPM |
| Použitelný typ zpracování | Dokončování, vrtání a frézování dutin o malém průměru (Ra0,4-0,8μm) | Hrubé obrábění, čelní plocha s velkým průměrem, úběr s vysokou pevností |
| Tepelná stabilita | Potřeba spolupracovat se systémem konstantní teploty, tepelná deformace je malá | Tepelná deformace je velká a vyžaduje konstantní teplotu po dlouhou dobu |
| dynamická tuhost | Vysoká, vhodná pro tenkostěnné díly | Extrémně vysoká, vhodná pro hrubé obrábění s vysokými požadavky na odolnost proti vibracím |
| konzistence šarže | Vysoká, málo ovlivněná teplotou | střední, je nutná častá kalibrace tepelného prodloužení |
Inženýrské rady:U vysoce přesných dávkových dílů, jako jsou oběžná kola turbín, se doporučuje přijmout strategii „oddělování hrubého povrchu“: použijte mechanické vřeteno nebo vysoce výkonné vřeteno pro rychlý úběr materiálu a poté přepněte na vysokorychlostní elektrické vřeteno pro finální dokončování. Tato strategie zachovává výhody dynamické tuhosti a zároveň zajišťuje jakost povrchu.
Optimalizace pětiosých drah nástroje z pohledu DFM
Vynikající dynamická tuhost pochází nejen z obráběcího stroje, ale také ze strategie dráhy nástroje. Při obrábění dílů turbomachinery v pěti osách optimalizuje technický tým ShowyMetal následující podmínky prostřednictvím kontroly DFM (Design for Manufacturability):
- Limit axiálního posuvu:V tenkostěnných oblastech omezte axiální hloubku řezu nástroje, aby nedošlo k deformaci způsobené místní koncentrací napětí. Například řiďte krok posuvu v ose Z v rozmezí 0,1 mm.
- Optimalizace úhlu natočení vřetena:Vyhněte se kolizi mezi nástrojem a sloupem obráběcího stroje a zároveň udržujte osu vřetena v lepším rozsahu tuhosti (většinou má lepší tuhost úhel výkyvu mezi 30° a 60°).
- Prázdné oddělení tahů:Použijte funkci 5osého propojení k optimalizaci zdvihu naprázdno, zkrácení doby bez řezání a snížení hromadění tepelného driftu obráběcího stroje při nízkých rychlostech.
Ověřením interference mezi dráhou nástroje a kinematikou obráběcího stroje pomocí simulačního softwaru lze chybu obrábění kontrolovat v teoretickém rozsahu. Tento druh předtechnické analýzy je klíčem k zamezení „škrábancům“ nebo „rozměrovým odchylkám“ v hromadné výrobě.
Kritéria přijetí: Jak určit, zda dynamická tuhost splňuje standardy
Jako kupující by měl být dodavatel při přijímání dílů turbostroje kromě konvenční zprávy o rozměrech (zprávy CMM) povinen poskytnout následující dynamická data o kontrole na základě procesu:
- Rozložení drsnosti povrchu:Podívejte se nejen na průměrnou hodnotu Ra, ale také na konzistenci distribuce Ra na náběžné hraně, odtokové hraně lopatky a kolem chladicích otvorů. Požadavek Ra0,4μm znamená, že rozdíl mezi vrcholy a údolími musí být přísně kontrolován.
- Analýza geometrické tolerance:U oběžného kola se zaměřte na kontrolu rovinnosti (Flatness) a souososti. Nedostatečná dynamická tuhost se často projevuje jako deformace hran a odchylka geometrické tolerance bude výrazně vyšší než u běžných dílů.
- Mikrometalografické vyšetření:U dílů z vysokoteplotní slitiny je nutné zkontrolovat, zda se na řezné ploše nenacházejí mikrotrhliny nebo vrstvy reologie plastu, což jsou stopy zanechané řezným teplem a dynamickými vibracemi.
ShowyMetal má kontrolní metody, jako jsou souřadnicové měřicí stroje, optická měření a drsnoměry, a může vydávat zprávy o kvalitě v souladu se systémem ISO 9001 podle 100% inspekce nebo norem AQL, což zajišťuje, že každý dodaný díl turbomachinery odolá kontrole z hlediska dynamické tuhosti.
FAQ
Jak vyvážit efektivitu a dynamickou tuhost při obrábění dílů turbín s pětiosým CNC?
Obvykle se používá strategie "hrubé-jemné oddělování". Upřednostněte efektivitu ve fázi hrubování pomocí nástrojů s velkým průměrem a nižšími rychlostmi; upřednostněte tuhost ve fázi dokončování, zvyšte otáčky vřetena na více než 20 000 ot./min a snižte hloubku řezu na 0,1–0,2 mm, abyste potlačili vibrace.
Jaké jsou důsledky tepelného prodloužení vřetena při obrábění lopatek turbíny z titanové slitiny?
Tepelné prodloužení může způsobit rozměrový posun osy Z, typicky mezi 10-20μm. Bez konstantní regulace teploty nebo kompenzace bude tloušťka čepele mimo toleranci nebo tloušťka náběžné hrany bude nedostatečná. Doporučuje se, aby dodavatelé měli online funkce kompenzace tepelné chyby nebo prostředí dílny s konstantní teplotou.
Jak zajistit konzistenci vzhledu (bez škrábanců) při hromadné výrobě dílů turbostrojů?
Klíč spočívá v dynamickém vyvážení držáku nástroje (pod úrovní G0,25) a optimalizaci úhlu hřbetu nástroje. ShowyMetal přísně zavádí potvrzení prvního výrobku a kontrolu procesu během hromadné výroby a odstraňuje vadné výrobky prostřednictvím 100% kontroly, aby byla zajištěna kvalita vzhledu s vysokým leskem a bez poškrábání.
Je možné obrábět náboj turbíny frézou-soustružením namísto pětiosého frézování?
U symetrických dílů nábojů kol má soustružnicko-frézovací frézování vysokou účinnost a dobrou tuhost. Složité asymetrické povrchy ostří však stále vyžadují pětiosé frézování. ShowyMetal má kombinovaná soustružnicko-frézovací a pětiosá obráběcí centra, která dokážou vybrat nejekonomičtější cestu procesu na základě geometrických charakteristik součásti.
Při poptávce, kromě výkresů, jaké parametry musím poskytnout?
Doporučuje se uvést jakost materiálu (jako je Inconel 718, Ti-64), množství šarže, cílovou toleranci (jako je ±0,01 mm), drsnost povrchu (jako je Ra0,4μm) a požadavky na povrchovou úpravu (jako je eloxování). Tyto informace pomáhají dodavatelům rychle vyhodnotit rizika dynamické tuhosti a poskytnout přesné dodací lhůty.
Závěr a výzva k akci
Pětiosé CNC obrábění dílů turbostroje není jen soubor parametrů obráběcích strojů, ale také systematické inženýrství dynamické analýzy tuhosti, výběru vřetena a optimalizace dráhy nástroje. ShowyMetal spoléhá na výhody clusteru 72 CNC zařízení a bohaté zkušenosti s inženýrským dokováním, aby poskytl přesné díly s vysokou povrchovou úpravou a stálostí šarže během 15-25 dnů od dodání.Pokud hledáte partnera, který dokáže vyřešit problémy s deformací složitých zakřivených povrchů a tenkostěnných dílů, zašlete prosím své CAD výkresy a podrobné technické požadavky a náš inženýrský tým vám do 24 hodin poskytne návrhy a nabídky DFM na základě posouzení dynamické tuhosti.



