






Základem vyhýbání se důlkům při CNC obrábění z hliníkové slitiny je vyhnout se strukturám, které mohou způsobit zlomení řezného nástroje, deformaci obrobku nebo nestabilitu tolerance během fáze návrhu. Technickým zadavatelům a inženýrům může pochopení „Design for Manufacturability (DFM)“ ušetřit týdny přepracování, než se jednoduše soustředit na jakosti materiálu. Běžné hliníkové materiály jako 6061-T6, 7075-T6 nebo 5052 mají vynikající řezný výkon. Pokud jsou však ve struktuře hluboké drážky, tenké stěny nebo složité vnitřní rohy, je snadné způsobit stopy chvění, deformaci uvolněním napětí a dokonce zlomení nástroje během sériové výroby. Tento článek poskytne hloubkovou analýzu pěti typů vysoce rizikových struktur, poskytne konkrétní omezení velikosti, alternativy a kritéria přijatelnosti, která vám pomohou identifikovat rizika před vydáním výkresů a zajistí, že lze stabilně dosáhnout požadavku na toleranci ±0,01 mm.
Struktura hluboké dutiny a hluboké drážky: neviditelná past průměru nástroje a poměru stran
Při frézování z hliníkové slitiny jsou hluboké kapsy a hluboké drážky oblasti s vysokým výskytem, které způsobují chvění nástroje. Délka vyložení nástroje je omezena tuhostí. Když poměr hloubky drážky k průměru nástroje (L/D) překročí určitou prahovou hodnotu, vychýlení nástroje ve směru hloubky řezu se prudce zvýší, což způsobí zhoršení drsnosti povrchu na více než Ra 3,2μm a dokonce kolaps nástroje. Obvykle se doporučuje, aby L/D bylo řízeno v rámci 3:1. Pokud L/D dosáhne více než 5:1, je nutné upravit parametry řezání nebo změnit cestu procesu.
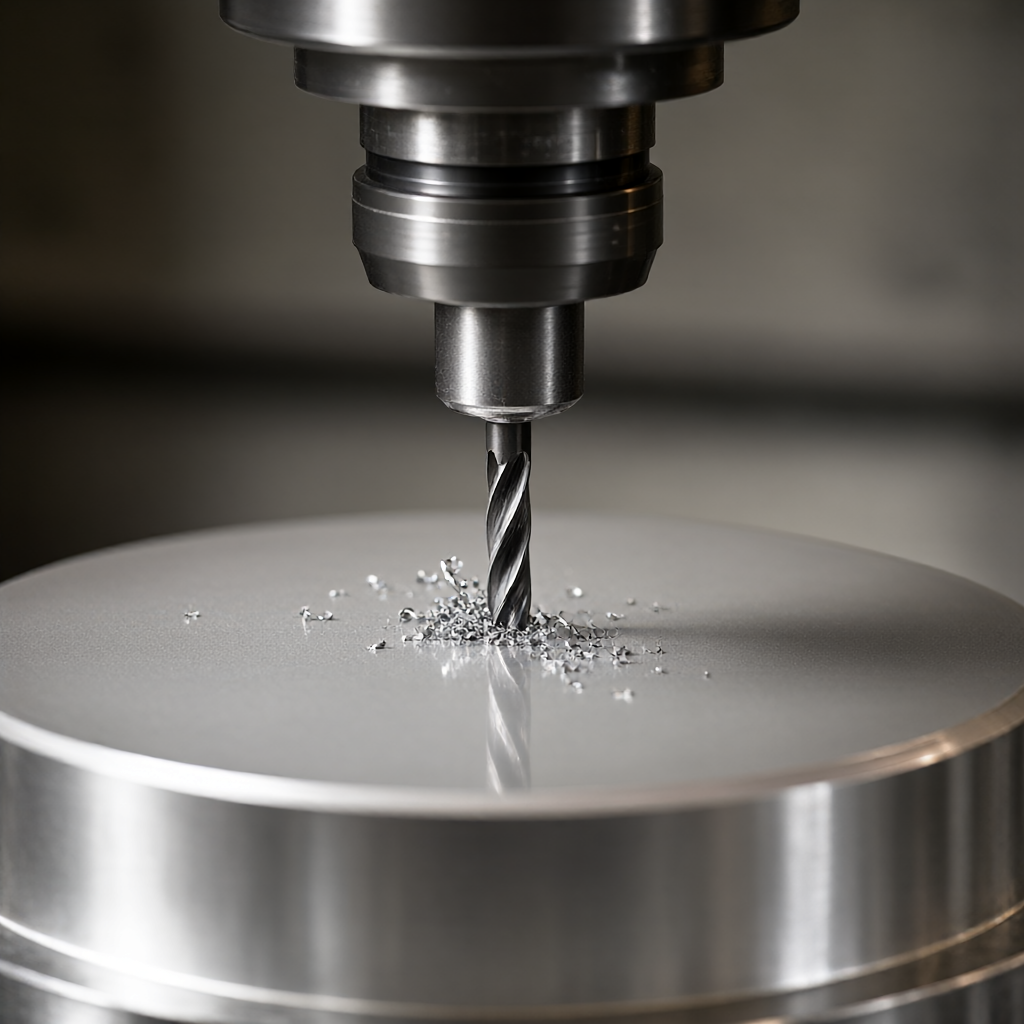
Omezení a alternativy strukturálních parametrů
- Omezení poměru stran: Pro standardní stopkové frézy pro zpracování hlubokých drážek se doporučuje L/D ≤3. Pokud potřebuje být hlubší, mělo by být použito hrubovací obrábění s ponecháním okraje (0,5-1,0 mm) a pro dokončování by měl být použit krátký nástroj.
- Limit šířky slotu: Šířka drážky by neměla být menší než 1,2 násobek průměru nástroje, jinak nástroj nemůže být stabilně vycentrován a je náchylný k bočnímu vychýlení.
- alternativní: U slepých děr nebo dutin, které jsou příliš hluboké, můžete zvážit soustružení (pokud má rotační symetrii) nebo elektroerozivní (EDM) obrábění boční stěny a následné CNC dokončování spodního povrchu.
| L/D poměr | Hlavní rizika | Navrhovaná protiopatření |
|---|---|---|
| ≤ 3 | Pravidelné řezání, nízké riziko | Standardní vysokorychlostní frézování s použitím 4- nebo 5břitých stopkových fréz s mírnými rychlostmi posuvu |
| 3–5 | Objevují se stopy po vibracích a snižuje se hladkost | Oddělte hrubování a dokončování, ponechte okraj 0,1-0,2 mm pro dokončování a snižte rychlost. |
| > 5 | Riziko zlomení nástroje je extrémně vysoké a oválnost stěny otvoru je extrémně špatná. | Přepněte na vrtání a závitování nebo EDM tváření a CNC pouze ořízne obrys. |
Tenkostěnné konstrukce: Úleva od napětí a kontrola „ušního efektu“
Uvnitř hliníkové slitiny jsou zbytková napětí. Když je tloušťka stěny příliš tenká (obvykle méně než 2 mm), síla odlehčení materiálu během procesu CNC řezání způsobí pružnou deformaci obrobku, což má za následek tzv. "ušní efekt" (Earping). Tento jev je zvláště zřejmý u tenkých plechových tahových dílů nebo tenkostěnných skořepin, projevující se jako deformace hran a špatná rovinnost. U hromadné výroby, pokud se při návrhu nepočítá s upínací deformací, následný proces korekce výrazně zvýší náklady.
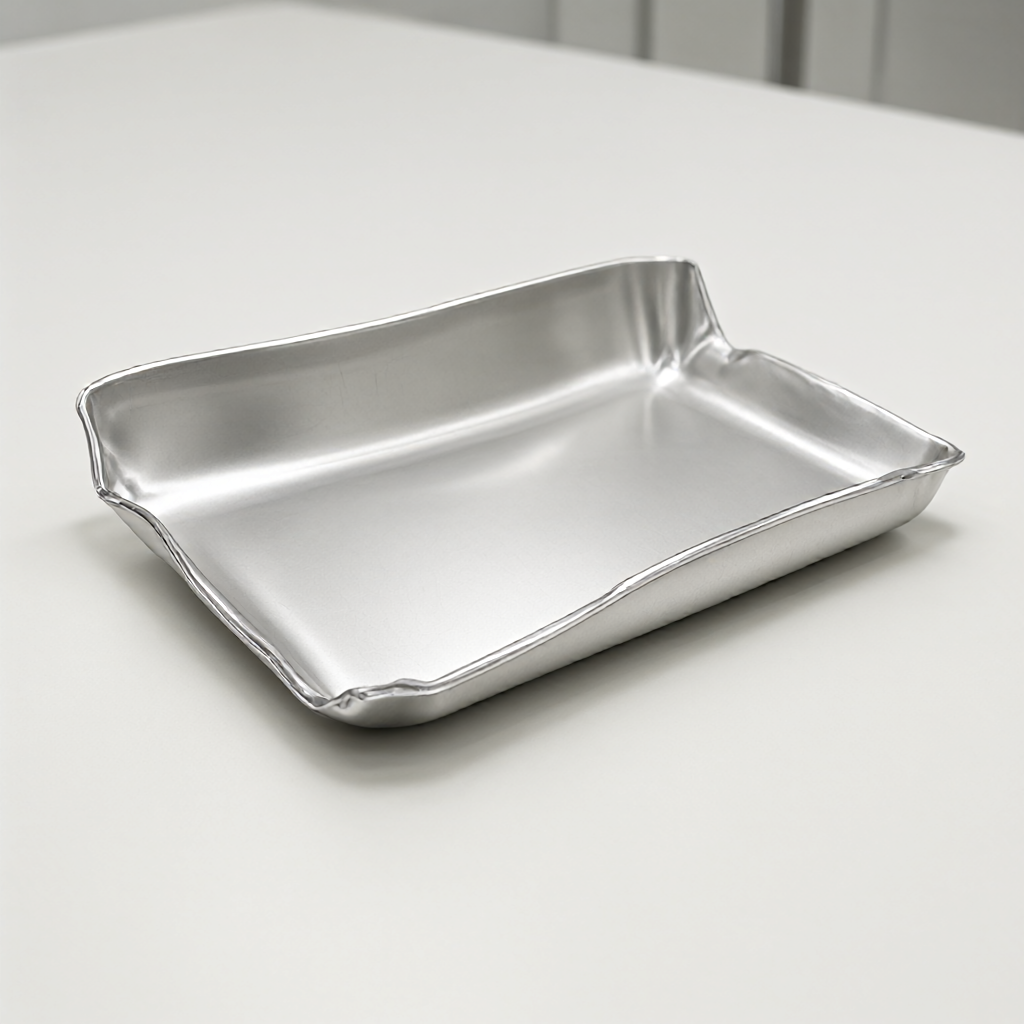
Tolerance tloušťky a upínací strategie
- Minimální tloušťka stěny: Doporučená minimální tloušťka stěny pro 3osé frézování je ≥2 mm; pokud je tloušťka stěny mezi 1-2 mm, je nutné použít vakuové adsorpční upínání nebo přizpůsobené flexibilní podložky, aby se zabránilo bodové kontaktní deformaci.
- Deformace vyhrazena: Konstrukční výkresy by si měly vyhradit deformační rezervu 0,05-0,10 mm v oblasti tenké stěny nebo umožnit strategii "kompenzačního řezání tenké stěny" v programování CAM (snížit velikost bočního řezu na 0,05 mm).
- Výběr materiálu: 6061-T6 má lepší odolnost proti tečení než A380 a je vhodný pro tenkostěnné konstrukce s vysokými požadavky na rovinnost.
Ostré úhly a vnitřní hodnoty R: fyzická omezení limitů geometrie nástroje
"Žádné vnitřní R" je hlavní konstrukční nedorozumění při CNC zpracování hliníkové slitiny. Poloměr špičky stopkové frézy fyzicky určuje minimální velikost vnitřního zaoblení. Pokud konstrukční výkres obsahuje pravoúhlý vnitřní úhel (R0), musí po zpracování existovat zaoblení poloměru hrotu nástroje (například, pokud je použit 6mm nástroj, skutečné vnitřní R≈3mm, je třeba odečíst offset poloměru nástroje). Násilné odstraňování přebytečného materiálu vícenásobným podáváním je nejen extrémně neefektivní, ale může také snadno vést ke koncentraci napětí a stát se zdrojem únavového lomu.
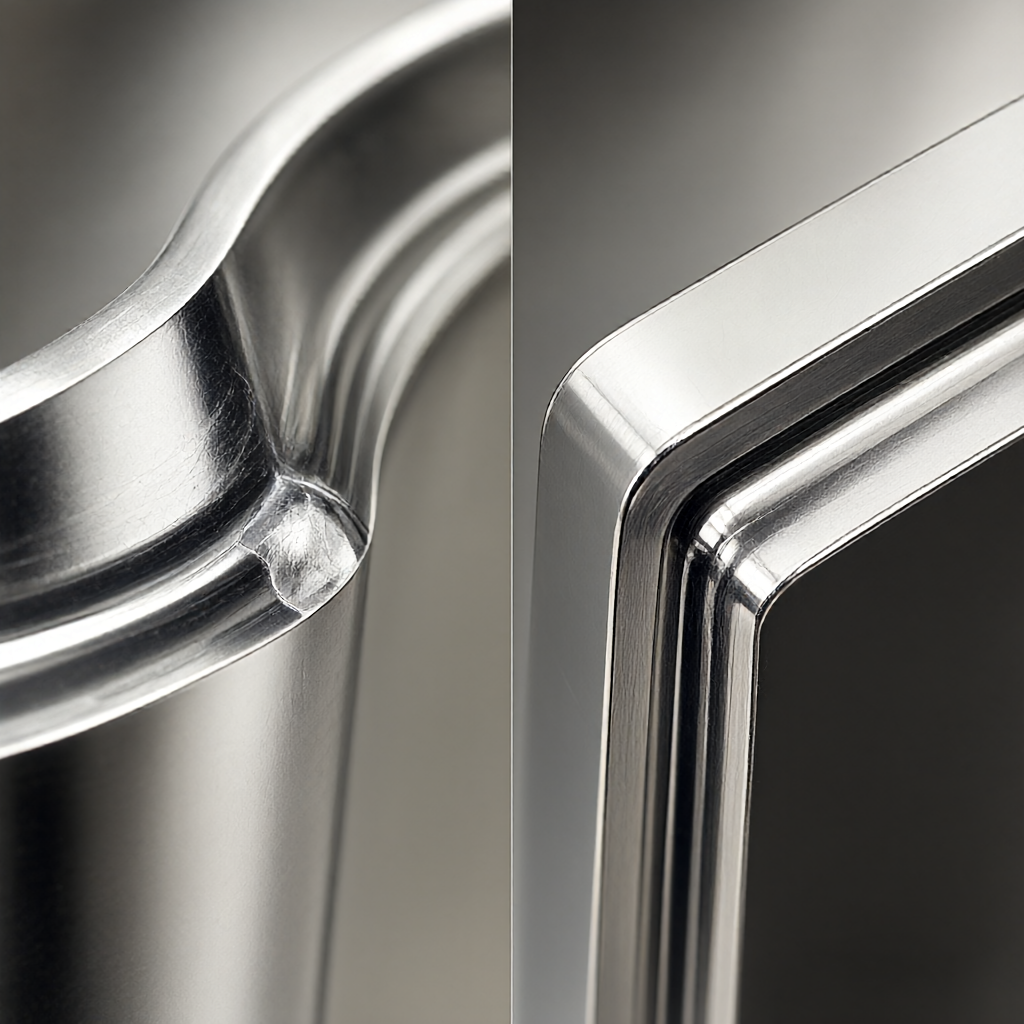
Specifikace nastavení interní hodnoty R
- Minimální vnitřní R: Doporučuje se, aby vnitřní R ≥ 1,5 násobek poloměru nástroje. Pokud je použit 1 mm nůž s plochým dnem, vnitřní R by mělo být navrženo tak, aby bylo alespoň 0,5 mm, ale je třeba vzít v úvahu expanzní prostor po opotřebení nástroje.
- Externí hodnota R: Vnější R se doporučuje ≥2 mm. Příliš malé vnější R způsobí náhlou změnu zatížení nástroje v rohu a urychlí opotřebení nástroje.
- alternativní proces: Pokud struktura musí vyžadovat minimální hodnotu R (například 5)
Nízká (potřeba často měnit nástroje) Střední (může naklonit podávání) Stopy po zlomení nástroje a vibracích Rozdělte na vícevrstvé zpracování nebo místo toho použijte EDM tenká stěna ( « Previous Techniky kontroly deformace tenkostěnných dílů při zpracování hliníkových slitin Next » Průvodce výběrem CNC obrábění z hliníkové slitiny: od třídy materiálu po toleranční normyDoporučené čteníSouvisející obsah
Prohlédněte si další články, které by vás mohly zajímat.
Nabídka do 2 hodinPošlete výkres, nabídku dostanete do 2 hodin.
Pošlete nám výkres STEP / DWG / PDF a naši technici odpoví do 2 hodin podrobnou nabídkou včetně bezplatné analýzy DFM a technologického poradenství — bez závazků.
Pošlete nám výkres – zbytek zařídíme my
Pošlete výkres STEP / DWG / PDF a získejte do 2 hodin podrobnou nabídku s bezplatnou analýzou DFM a technologickým poradenstvím. Bez minimálního odběru — již od 1 kusu.
Živé poptávky


