






Vliv výběru třídy hliníkové slitiny na výkon CNC obrábění
Při přizpůsobování přesných CNC dílů z hliníkové slitiny je základní proměnnou třída materiálu, která určuje obtížnost zpracování, náklady a konečný výkon. Pokud se inženýři při výběru produktů zaměřují pouze na sílu nebo náklady, často ignorují klíčový vliv obrobitelnosti na dodací lhůtu a výnos. Mezi hlavními materiály leteckého hliníku se 7075-T6 často používá v konstrukčních částech díky své vysoké pevnosti, ale díky svým vlastnostem kalení a kalení má vysokou odolnost proti řezání a rychlé opotřebení nástroje. Na rozdíl od toho má 6061-T6 vynikající řezný výkon a stabilitu zpracování a je běžnou volbou pro hromadnou výrobu, která vyvažuje efektivitu a nákladovou výkonnost. 5052-H32 se většinou používá pro vzhledové díly nebo díly lepené plechem díky své vynikající odolnosti proti korozi a schopnostem tvarování povrchu.
Pochopení „faktoru snížení“ je rozhodující pro rozhodování o nákupu. Relativní řezný výkon hliníkové slitiny 6061 se blíží referenční hodnotě a stabilní posuv lze udržovat pomocí standardních tvrdokovových nebo speciálních nástrojů z rychlořezné oceli; zatímco 7075 vyžaduje nižší hloubku řezu a rychlost otáčení pro řízení nárůstu teploty a zabránění tepelné deformaci obrobku. Pokud výkres neuvádí jakost, doporučuje se dát přednost 6061-T6, aby se snížilo riziko přepracování při pozdějším zpracování.
Porovnání vlastností běžně používaných druhů hliníkových slitin
- 6061-T6: Snadno zpracovatelný, snadno svařitelný, s dobrým povrchovým nátěrem, vhodný pro většinu běžných strojů a krytů spotřební elektroniky.
- 7075-T6: Má extrémně vysokou specifickou pevnost a je vhodný pro letecký průmysl a špičkové mechanické konstrukční díly. Jeho odolnost proti korozi je však mírně slabá a na povrchu se může objevit bílá koroze.
- 5052-H32: Dobrá odolnost proti korozi a vynikající tvarovatelnost, vhodný pro venkovní vybavení, palivové nádrže nebo vnější díly, které vyžadují leštění povrchu.
Standardní analýza tolerance a drsnosti povrchu CNC obrábění
Toleranční schopnosti přímo odrážejí úroveň řízení procesů v továrně. Při výběru CNC obrábění z hliníkové slitiny musí být jasné, zda je úroveň tolerance na výkresu obecná tolerance (jako ISO 2768-mK) nebo přesnost přesnosti. Rozměrová tolerance konvenčního tříosého frézování je obvykle řízena v rozmezí ±0,1 mm, ale použití pětiosé spojovací technologie soustružení a frézování s přesnými přípravky může stabilizovat klíčové rozměrové tolerance v rozmezí ±0,01 mm.
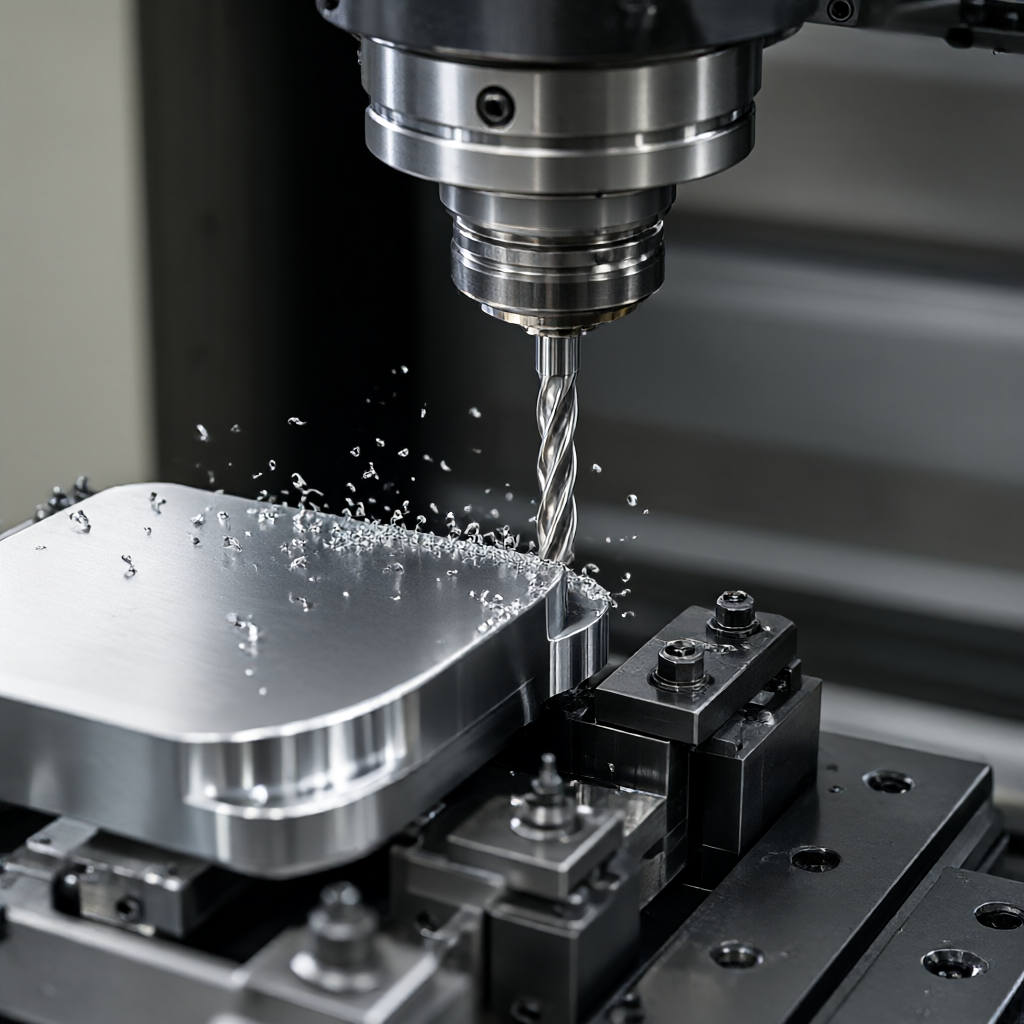
Drsnost povrchu (Ra) je dvojí indikátor vzhledu a funkce montáže. Hodnota Ra běžných frézovacích ploch je většinou mezi 0,8-1,6μm; pokud potřebujete dosáhnout vysoce lesklého povrchu nebo zrcadlového efektu, musíte přidat odjehlovací, broušení nebo eloxovací dokončovací procesy. Pro vzhled povrchu optických zařízení nebo špičkových 3C produktů se Ra0,4 μm stalo běžným prahem přijatelnosti, který vyžaduje, aby byl během fáze obrábění vyhrazen dostatečný přídavek na leštění, aby se zabránilo hlubokým stopám po nástroji ovlivňujících následné zpracování.
Toleranční třídy jsou spojeny s výrobními náklady
| Třída tolerance | Typický rozsah velikostí | Způsob zpracování | nákladový faktor |
|---|---|---|---|
| Standardní tolerance | ±0,1 mm | 3osé frézování/soustružení | benchmark |
| Přesná tolerance | ±0,05 mm | Přesné umístění přípravku | 1,3 - 1,5 |
| Vysoká přesnost tolerance | ±0,01 mm | Kombinace pětiosá/soustružení a frézování + vícenásobné upnutí | 2.0 nebo vyšší |
Zhodnocení výhod a nevýhod různých možností povrchového zpracování
Povrchová úprava nesouvisí jen se vzhledem, ale ovlivňuje i korozní odolnost hliníkových dílů a následnou přilnavost nástřikem. Při porovnávání možností je třeba zvážit dobu cyklu procesu a konzistenci šarže. Eloxování je nejběžněji používaný proces povrchového kalení a barvení hliníkových dílů. Standardní tloušťka filmu je 8-12 μm, což může poskytnout vynikající odolnost proti opotřebení a antikorozní vlastnosti. Pískování může odstranit stopy po obráběcích nožích a získat matnou texturu. Často se používá jako nezbytný proces před eloxováním.
Pro projekty se speciálními požadavky na vzhled jsou zrcadlové leštění a tvrdé eloxování (nad 30μm) dvě zcela odlišné cesty. Zrcadlové leštění zajišťuje vysokou vizuální konečnou úpravu, ale je citlivé na zbytkové napětí v obrobku a vyžaduje ošetření stárnutím při nízké teplotě; tvrdá anodizace zlepšuje tvrdost prostřednictvím silnějšího oxidového filmu a je vhodná pro podmínky vysokého tření. Při výběru modelů by měl být procesní řetězec obrácený na základě konečného prostředí použití (jako je venkovní solná mlha, ruční tření), aby se zabránilo „nadměrnému zpracování“ vedoucímu ke zpoždění dodávky.
Návrh dráhy obráběcího procesu a schéma upínání
Racionalita cesty procesu určuje míru deformace zpracování a využití zařízení. Pro tenkostěnné hliníkové díly (tl


