






Tenkostěnné díly z hliníkové slitiny se snadno deformují během CNC zpracování vlivem řezného tepla, upínacího napětí a elastického zotavení materiálu, což má za následek rozměrové odchylky nebo poruchu rovinnosti. Přesné řízení deformace tenkostěnných dílů z hliníkové slitiny vyžaduje kolaborativní optimalizaci ze čtyř dimenzí: plánování procesu, výběr nástroje, řezné parametry a metody upínání. U přesných dílů s tloušťkou stěny menší než 2 mm se doporučuje přijmout strategii „segmentované řezání + rychlé zatažení“ a řídit řeznou sílu v rámci maximální radiální síly jednoho nástroje 30N, aby se minimalizovalo riziko deformace způsobené uvolněním zbytkového napětí. Pokud váš projekt zahrnuje tenkostěnné skořepiny nebo velké rámové konstrukce, můžete se podívat na zprávu o analýze DFM poskytnutou naším týmem procesního inženýrství, abyste zajistili konzistenci hromadné výroby.
Mechanismus jádra a způsob porušení deformace tenkostěnných dílů z hliníkové slitiny
- Úleva zbytkového stresu:Uvnitř odlitku nebo vytlačování jsou počáteční zbytková napětí a při odstraňování materiálu se pole napětí přerozděluje, což způsobuje makroskopickou deformaci.
- Deformace upínání:Tenkostěnné díly mají nízkou tuhost v ohybu a tuhé upnutí způsobí pružnou deformaci a odskok po uvolnění, což má za následek nerovnoměrný přídavek na obrábění.
U hliníkových dílů 6061 s tloušťkou stěny 1,5 mm se doporučuje ponechat rovnoměrnou rezervu 0,3-0,5 mm po hrubém opracování. Pokud je přídavek příliš velký, povede to k velké hloubce řezu a nerovnoměrnému namáhání při dokončování; pokud je přídavek příliš malý, nebude schopen kompenzovat deformaci předchozího procesu. Kontroly rušení se provádějí prostřednictvím softwaru CAM, aby bylo zajištěno symetrické rozložení okrajů.
Polodokončování a tepelné vyvažování
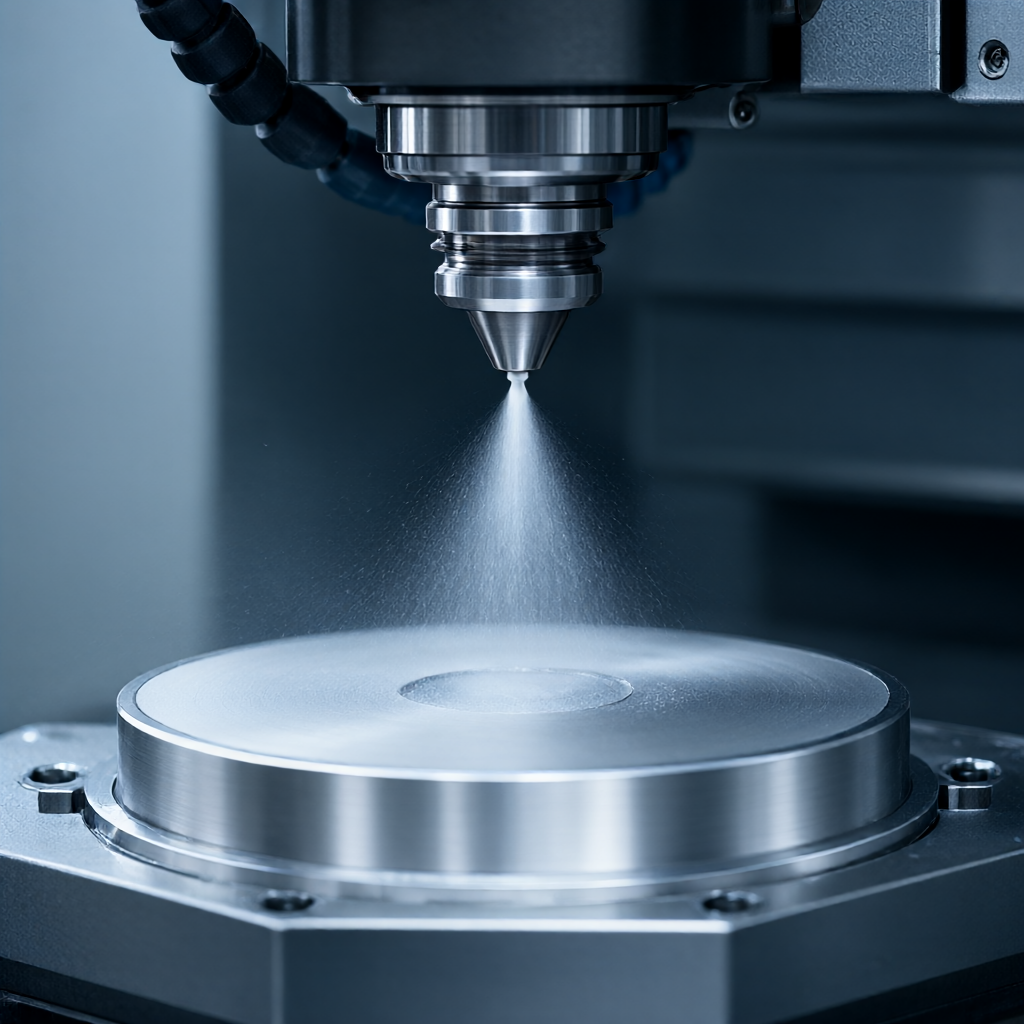
Ve fázi předdokončování jsou přijaty strategie vysoké rychlosti (8000-12000 ot./min.) a malého posuvu (0,05-0,1 mm/ot.), aby se snížila řezná síla jednotky. V tomto okamžiku by mělo být umožněno mazání minimálním množstvím (MQL) nebo vysokotlaké vodní chlazení, aby se řídil nárůst teploty obrobku o 10 °C, aby se snížila tepelná deformace.
Dokončení zatahovací dráhy
Pro dokončování se používá stoupací frézování a vzdálenost dráhy nástroje je řízena na 0,5-1 mm, aby byla zajištěna míra překrytí. Klíčovou vlastností je snížit řeznou rychlost o 20 % v posledních 10 % a použít režim rychlého zatažení (příkaz G0 nebo G38), aby se zabránilo tomu, že nástroj zůstane na dně drážky a zahřeje se.
Výběr nástroje a přizpůsobení parametrů: snížení řezného dopadu
Geometrie nástroje přímo určuje hladkost řezu. Pro opracování tenkostěnných součástí jsou zakázány velké kulaté nástroje R nebo ostroúhlé nástroje a upřednostňují se čelní stopkové frézy s velkým úhlem šroubovice.
| Položka parametru | Doporučené hodnoty/vlastnosti | Technické zdůvodnění |
|---|---|---|
| Úhel šroubovice nástroje | 40°-55° (4 břity a více) | Velký úhel šroubovice poskytuje "smykový" efekt, snižuje axiální síly a snižuje riziko chvění. |
| Nátěrový materiál | TiAlN nebo nepotažená rychlořezná ocel (HSS) | Hliník se na nůž snadno přilepí, takže koeficient tření tvrdého povlaku musí být nízký; HSS má dobrou houževnatost a je odolný proti vylamování. |
| Posuv na čepel (fz) | 0,08-0,12 mm/ot | Pokud je příliš malý, snadno vytvoří nahromaděný okraj; pokud je příliš velký, hloubka řezu se zvětší a povede k deformaci. |
| Rychlost (S) | 10 000-15 000 ot./min | Vysoká rychlost otáčení kompenzuje malou hloubku řezu a udržuje vysokou kvalitu povrchu (Ra<0.8μm) |
Poznámka: Při použití tvrdokovových nástrojů musíte zajistit ostrost řezné hrany. Tupé nástroje zvětší oblast vytlačování a značně zhorší deformaci tenkostěnných součástí. Pravidelně sledujte opotřebení nástroje a vyměňte jej, pokud hodnota VB překročí 0,1 mm.
Technologie upínání a podpory: minimalizace deformace omezení
Nastavení je největší vnější proměnná v deformaci. Příliš velká tuhost je tabu, střední flexibilita je klíčem.
Vakuová adsorpce a pružné svorky
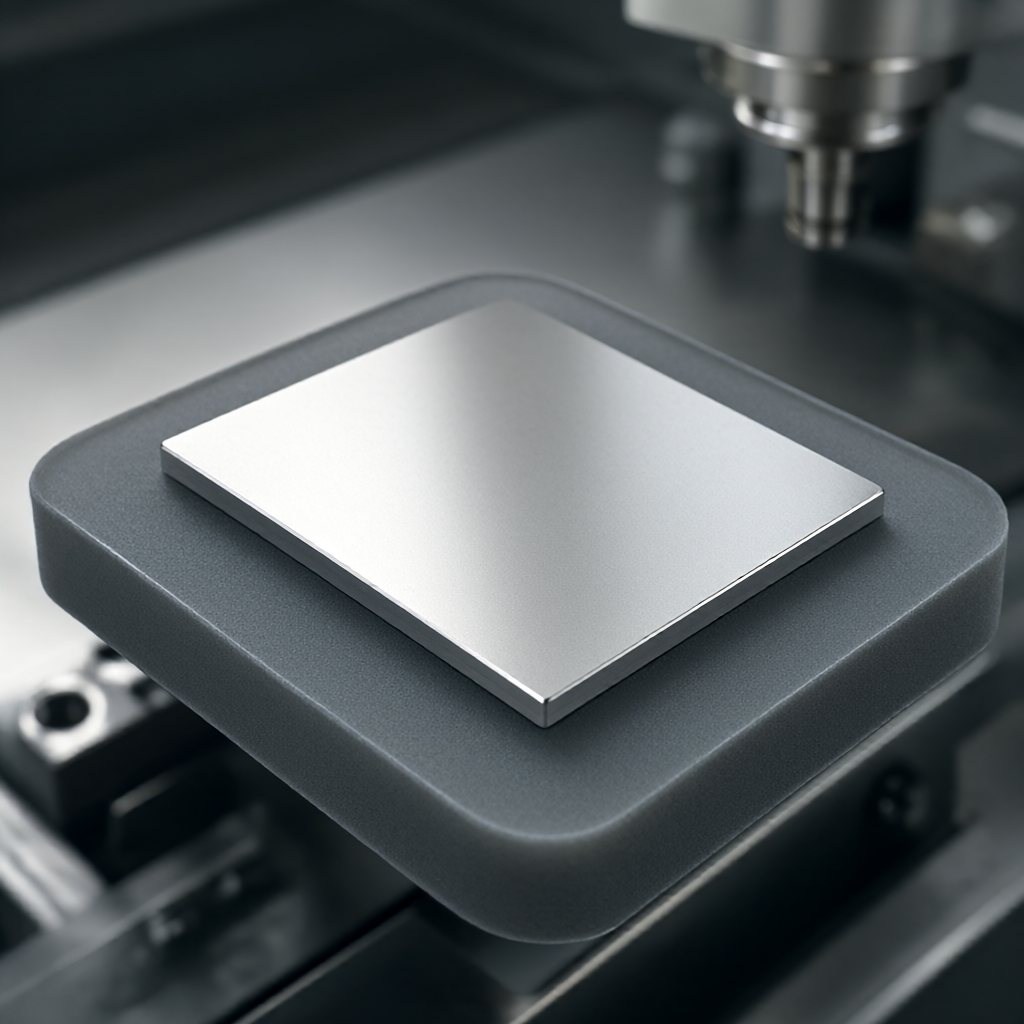
Pro ploché plechy se doporučuje vakuová adsorpční platforma. Používá se s houbou nebo polyuretanovou membránou pro zajištění rovnoměrné podpory a zabránění bodovým kontaktům. U speciálně tvarovaných dílů je navržena polyuretanová (tvrdost Shore A 40-60) měkká výstelka o tloušťce 2-3 mm, která absorbuje upínací sílu.
Zpracujte otvory a pomocné podpěry
V tenkostěnných konstrukcích s dlouhými stranami (jako jsou rámy radiátorů) jsou polohovací procesní otvory vyhrazeny. Před zpracováním se zvedne skrz závitový sloup a působí se na něj malá síla předpětí (<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
Strategie rozděleného zpracování
U složitých skořepin se doporučuje díl rozdělit na dvě polostěny, zpracovat je samostatně a nakonec je sestavit lepením nebo nýtováním. Tato metoda se zcela vyhýbá obrovskému riziku deformace v celkovém zpracování, ale zvyšuje proces montáže a je třeba ji zvážit s účinností.
Kontrola kvality a korekce deformací v uzavřené smyčce
Kontrola deformace není jednorázová akce, ale iterativní proces. Je třeba vytvořit uzavřenou smyčku „zpracování-měření-kompenzace“.
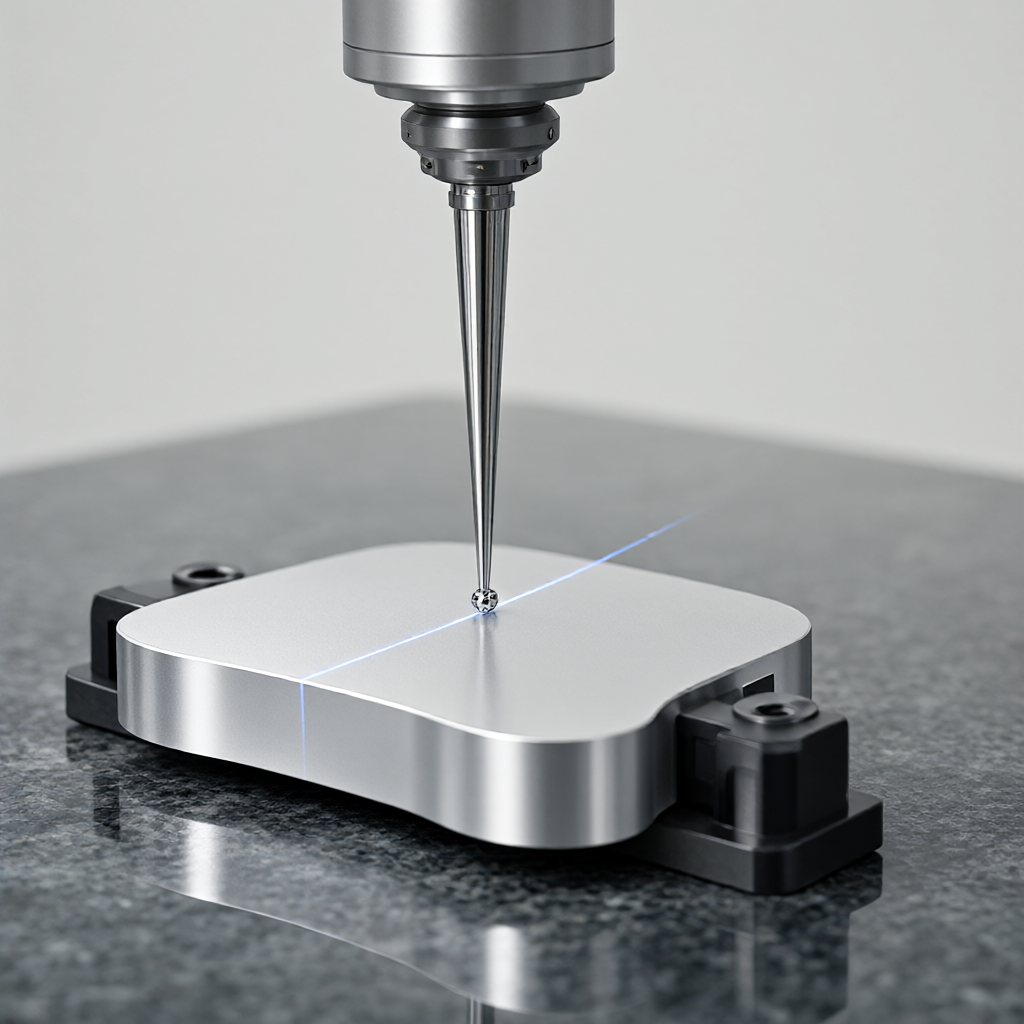
- Souřadnicové měření (CMM):Jeden kus je náhodně kontrolován za směnu se zaměřením na sledování rovinnosti a umístění klíčové dírky. Data jsou vrácena zpět do CAM programu, aby se upravila hodnota kompenzace dráhy nástroje pro další kus.
- Optický autokolimátor:Používá se ke sledování svislosti vřetena a tepelného driftu obrobku s přesností až 0,5μm.
- Čep ze slitiny s tvarovou pamětí:V pokročilých aplikacích se chytré kolíky používají ke sledování stresu a spouštění alarmů obráběcích strojů v reálném čase.
Jak vybrat vhodnou řeznou kapalinu pro zpracování hliníkových tenkých stěn?
Pro zpracování tenkostěnných dílů z hliníkové slitiny se doporučuje používat plně syntetickou vodou ředitelnou řeznou kapalinu o koncentraci 8-12%. Syntetická kapalina má dobrou mazací schopnost a není snadné reagovat s hliníkem za vzniku měděného kalu, který blokuje mikrokanálky. Vyhněte se použití olejů s vysokou koncentrací sulfidů, abyste zabránili korozi hliníkových povrchů.


