





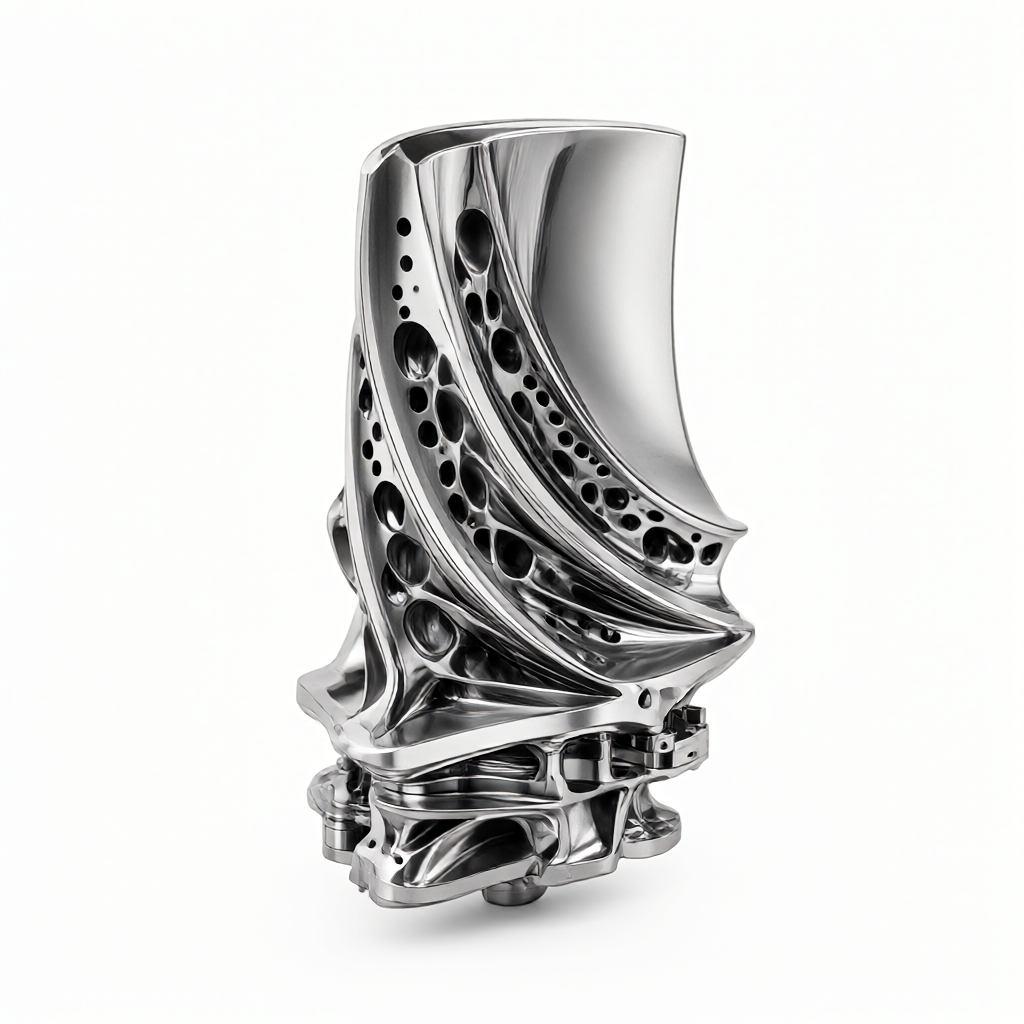
Aktuální stav řezání a hlavní obtíže u lopatek plynových turbin z slitin pro vysoké teploty
Lopatky plynových turbin, jakožto klíčové komponenty horké části, dlouhodobě fungují v extrémních podmínkách vysokých teplot, vysokého tlaku a vysokých otáček, což klade neobvyklé nároky na pětiOSOVO CNC obrábění. Tyto lopatky se vyrábějí především z niklových slitin pro vysoké teploty (např. Inconel 718, Inconel 706) nebo titanových slitin. Tyto materiály mají typické vlastnosti „obráběcivého zrácení“, mají poměrně vysokou tvrdost při okolní teplotě a nízký tepelný součinitel, což vede k koncentraci tepla v oblasti řezu a je extrémně náchylné k rychlému opotřebení nástrojů a tepelné deformaci povrchu dílce. Pro technické oddělení pro nakupování a vývojové inženýry je pochopení vlastností materiálů a zásadek obrábění klíčové pro stanovení proveditelné technologické cesty, kontrolu nákladů a zajištění dodacího termínu. V kontextu sériové zakázky klíčovou úlohou, kterou je nutno vyřešit při inženýrském propojování, je jak prostřednictvím optimalizace procesu prolomit omezení materiálů a dosáhnout současně vysokého lesku povrchu a rozměrové přesnosti.
Analýza vlastností řezání niklových slitin pro vysoké teploty
Niklové slitiny pro vysoké teploty mají při teplotě okolního vzduchu vysokou mez kluzu a koeficient obráběcivého zrácení. Ve srovnání s Inconel 718, jehož pevnost v tahu může dosáhnout 1100-1200 MPa, mají velmi vysoký podíl tepla při řezání. Během CNC soustružení nebo frézování se díky špatné tepelné vodivosti materiálu (asi třetina oceli) třecí teplo nestihne odvést a koncentruje se na ostrí nástroje, což urychluje chemickou difuzní erozi povlaků na nástrojích. Kromě toho složité aerodynamické profily lopatek (např. krouticí deformace) vyžadují, aby měly nástroje velmi vysokou geometrickou přesnost, a vibrace (chvění) během obrábění snadno vyvolávají rezidua napětí v oblastech s tenkými stěnami, což ovlivňuje finální dynamickou vyvážení lopatek. Proto výběr parametrů řezání nemůže čerpat pouze z empirických hodnot, ale je nutná dynamická úprava s ohledem na mikrostrukturu materiálu (např. velikost zrn po tepelném ošetření pevnostního teplování).
Výběr nástrojů a mechanismy opotřebení
Při obrábění slitin pro vysoké teploty se obvykle používají karbidové nebo keramické nástroje, jejichž povrch musí být opatřen složitým povlakem jako je TiAlN, AlTiN nebo ZrN, aby se snížil třecí koeficient a zvýšila tepelná stabilita. Způsob opotřebení je většinou kombinací svařovaného opotřebení a difúzního opotřebení. V sériové výrobce přímo ovlivňuje variabilita životnosti nástrojů konzistenci série, je proto nutné vytvořit striktní model správy životnosti nástrojů a doplnit ho systémem online měření délky pro reálnou kompenzaci.
Strategie optimalizace drah pro pětiOSOVO souhybné frézování
Lopatky plynových turbin jsou většinou zkroucené tělesa s proměnným průřezem, běžné třejiOSOVO obrábění se nemůže vyhnout „frézování na ostrí“, kdy nástroj vjíždí do profilu na ostrí, což不仅是 nízká účinnost, ale je to také snadno způsobit vlnitost povrchu a stopy po drahách nástroje. PětiOSOVO CNC obrábění díky naklánění hlavy a stolu udržuje hlavní hřídel nástroje s nejlepším úhlem incidentu k profilu lopatky a realizuje „stranné frézování“ nebo „šikmé frézování“, čímž se výrazně zlepšuje hladkostí povrchu. Pro plánování dráhy se obvykle používá strategie „frézování po směru“, přičemž směr síly řezání je směřován dovnitř materiálu, aby se omezil jev odklonu nástroje. Pro tenkostěnné znaky jako sání a výdychu lopatek (silna stěny obvykle menší než 2 mm) je třeba použít vícevrstvé hrubé frézování s omezením hloubky a vrstev, aby se předešlo deformaci nebo vlnitým stopám způsobeným náhlými změnami lokální síly řezání.
Nastavení úhlu vzadového náklonu a bočního náklonu
Při obrábění předního a zadního okraje lopatek je zásadní správné nastavení vzadového náklonu a bočního náklonu osy nástroje. Obecně se doporučuje nastavit vzadový náklon v rozmezí 5°-15°, aby se optimalizovalo kontaktní mezi nástrojem a dílcem; boční náklon se podle délky křídla a úhlu zkroucení lopatky dynamicky upravuje, aby se zajistilo dostatečné podloží nástroje v oblastech s tenkými stěnami a snížilo odbočení. Pro firmy jako ShowyMetal, které mají schopnost 5-OSOVO obrábění, lze pomocí pokročilých simulace CAM software předem kontrolovat ztluční a předejít srážce nástroje s podložkou.
Srovnání parametrů řezání: Rozdíly mezi frézováním a soustružením
I když tělo lopatky je obvykle frézováno pomocí pěti-OSOVO frézování, některé oblasti kotvy, platformy nebo pouzder lze обрабатыvat CNC soustružením nebo soustružením na sloupkových soustruzích. Různé způsoby obrábění odpovídají zcela odlišnému výběru parametrů. Níže tabulka porovnává technologické znaky dvou hlavních přístupů při obrábění lopatek ze slitin pro vysoké teploty:
| Rozeznávání | PětiOSOVO souhybné frézování | CNC soustružení (včetně soustružení na sloupkových soustruzích) |
|---|---|---|
| Uplatnění | Sání a výdych lopatky, profil, drak | Kotva, součásně soustavy, nezkroucené struktury |
| Řezací rychlost | 100 - 200 m/min (karbidové nástroje) | 150 - 300 m/min (CBN nástroje) |
| Přídavný | 0.05 - 0.2 mm/rev | 0.08 - 0.3 mm/rev |
| Kontrola osy nástroje | Dynamický náklon, udržování stranného frézování | Fixní axiální nebo radiální |
| Hrubost povrchu | Ra 0.8 - 1.6 μm (jemné frézování) | Ra 0.4 - 0.8 μm (jemné soustružení) |
| Výhody a nevýhody | Velká flexibilita, umožňuje obrábění složitých profilů; vysoké náklady, složité programování | Vysoce účinné, vhodné pro točivé tělesa; omezeno tvaru, není schopno zpracovat zkroucené znaky |
Z dat v tabulce lze vidět, že pětiOSOVO frézování má výhodu v kontrole tvárů a je zvláště vhodné pro tenkostěnné a zkroucené lopatky; zatímco soustružení se lépe projevuje v rychlosti odebírání materiálu, což je vhodné pro nezpracované oblasti na konci lopatky. V praktické výrobě se často používá „soustružně-frézovací kombinovaná“ technologie, kdy se nejdříve soustružením odstraní většina přebytku a pak se pětiOSOVO frézováním doslova vystrouhne profil, aby se dosáhlo rovnováhy mezi účinností a přesností.
Monitorování opotřebení řezných nástrojů a technologie online detekce
Strojní obrábění slitin s vysokou teplotní odolností je spojeno s nevratným, kumulativním procesem opotřebení nástrojů. Aby byla zajištěna konzistence hromadné výroby, je nezbytné zavést mechanismus online detekce. Kromě tradičních měřicích hlav (probing) se v inženýrské praxi běžně využívá metoda monitorování výkonu hřídele, která prostřednictvím analýzy stoupajícího trendu řezacího výkonu v reálném čase předpovídá stav opotřebení nástrojů. Jakmile výkon stabilně překročí stanovenou prahovou hodnotu (např. 110 % standardní hodnoty), systém automaticky vydá alarm a vynutí výměnu nástroje. Po dokončení obrábění lopatek je nutné provést přísnou kontrolu všech rozměrů. Pro přesného dodavatele obrábění na CNC, jako je ShowyMetal, je standardní vybavení trojrozměrné měřicí zařízení (CMM) a optická měřicí zařízení. CMM se používá k detekci odchylek plošnosti a rozměrů čepů (tailing) na profilu lopatky, zatímco měřič hrubosti se využívá k posouzení, zda hladkost povrchu dosahuje úrovně Ra 0.8μm nebo lepší. Data měření musí být uložena, aby bylo možné provést analýzu výkonnosti procesu (Cpk) a zajistit stabilitu mezi jednotlivými šarciemi.
Eliminace napětí a konečná kritéria přijímání
Obrábění způsobí vznik reziduačních tahových napětí uvnitř lopatky. Slitiny s vysokou teplotní odolností jsou proti nim velmi citlivé, což vede k riziku vzniku prasklin únavy při nízkém počtu cyklů během následujícího provozu. Proto je po dokončení pětiosého obrábění na CNC nezbytná tepelná úprava na odstranění napětí (obvykle dlouhodobé temperování v střední teplotní oblasti) za účelem uvolnění vnitřních napětí. Při přijímání se nezahledává pouze k rozměrům podle výkresu, ale také ke kvalitě povrchu. ShowyMetal v hromadné výrobě zdůrazňuje vzhledový požadavek, požaduje, aby povrch lopatky neměl poškrábání ani stopy po spojích a aby měl vysokou hladkost. To znamená, že každý krok od hrubého broušení do přesného broušení musí být přísně řízen, aby se předešlo jevu opotřebení nástrojů. Pro technické nákupy je rozhodujícím kritériem pro posouzení schopnosti dodavatele, zda může poskytnout kompletní zkušební zprávu zahrnující rozměry, hrubost a doložení odstranění napětí. Volba výrobce s vyzrálou detekční a korektivní schopností výrazně snižuje projektové riziko.
Jak předložit dodavateli účinný požadavek na obrábění?
Dotaz: Při obrábění lopatek plynových turbín, kromě výkresů, je potřeba dodatečně poskytnout jaké informace?
Odpověď: Kromě kompletního CAD modelu a dvoudimenzionálních výkresů se doporučuje poskytnout konkrétní značku materiálu a stav tepelné úpravy (např. pevnostní kalení), jakož i požadavky na kvalitu klíčových částí (např. standard testování vnitřních vad). Pro oblasti s tenkými stěnami je vhodné označit rizikové oblasti chvění, které vyžadují intenzivnější kontrolu.
Jaký dopad má odlišný stav tvrdosti na obrábění?
Dotaz: Pokud se liší tvrdost materiálu, je nutné výrazně upravit řezné parametry?
Odpověď: Ano. U slitin s vysokou teplotní odolností je rozdíl v odporu řezání mezi měkkým stavem a po tepelné úpravě (kaleném) enormní. Dodavatel obvykle doporučí příslušnou koncentraci chladicího oleje a otáčky podle značky materiálu. Pro tvrdý stav se doporučuje použití keramických řezných nástrojů CBN, pro měkký stav se často používají povlakové karbidové nástroje a přírůžek musí být příslušně snížen.
Jak zajistit dynamickou rovnováhu při hromadné výrobě lopatek?
Dotaz: Jak zajistit konzistenci dynamické rovnováhy při hromadné výrobce lopatek?
Odpověď: Dynamická rovnováha primárně závisí na jednorodosti rozložení hmotnosti lopatky. To vyžaduje, aby dodavatel v hromadné výrobě přísně řídil konzistenci přírůžků na opracování a provedl tepelnou úpravu na odstranění napětí za účelem odstranění deformací. Zároveň se doporučuje požadovat, aby dodavatel dodal zprávu o prvním díle a výsledky náhodné kontroly a dynamické rovnováhy hmotnosti, aby byla splněna hodnota Cpk.
Jak optimalizovat náklady při pětiosém obrábění?
Dotaz: Pětiosé obrábění je nákladné, jak optimalizovat poměr cena/výkon?
Odpověď: Je možné optimalizovat trajektory obrábění tak, aby se snížilo prázdné jízdní, nahradit část pouze frézovaných oblastí kombinovaným „točením-frézováním“ a tím snížit čas práce. Dále, správná volba řezných nástrojů sníží frekvenci výměny nástrojů. Kupující by měl s dodavatelem provést revizi DFM (Design for Manufacturing) a na úrovni návrhu odstranit struktury s nízkou zpracovatelností.
Jaké jsou běžné příčiny nedosahování požadované hladkosti povrchu?
Dotaz: Proč se na povrchu lopatky často objevují vlny nebo přesně nadprůměrné hodnoty hrubosti?
Odpověď: Běžné příčiny zahrnují: nevhodnou výměnu opotřebených řezných nástrojů, nedostatečné chlazení hřídele vedoucí k tepelné deformaci, a neoptimální sklon řezného hrotu vedoucí k „stříbření“. Klíčové je požadovat od dodavatele zprávu o měření hrubosti a vysvětlení použitých metod chlazení (např. minimal Oil Quantity Lubrication MQL nebo vysokotlaké chladicí médium uvnitř nástroje).
Závěr
Pětiosé CNC obrábění lopatek plynových turbín je komplexním projevem kombinace vědy o materiálech, technologických trajektorií a řízení zařízení. Pro průchodnosti obtížných míst obrábění slitin s vysokou teplotní odolností klade důraz na vědecké určení řezných nástrojů, přesné plánování pětiosých trajektorií a přísné procesní testování. Pro inženýry a nákupní specialisty zaměřené na zvyšování spolehlivosti produktu je klíčové vybrat si partnera s bohatými zkušenostmi s obráběním slitin s vysokou teplotní odolností, s kompletním testovacím systémem a s důrazem na konzistenci vzhledu. Pokud čelíte problémům s obráběním v zakázkové výrobě lopatek slitin s vysokou teplotní odolností, rádi poskytneme odborné technologické hodnocení a cenovou nabídku s podrobnými výkresy a technickými indikátory.



