





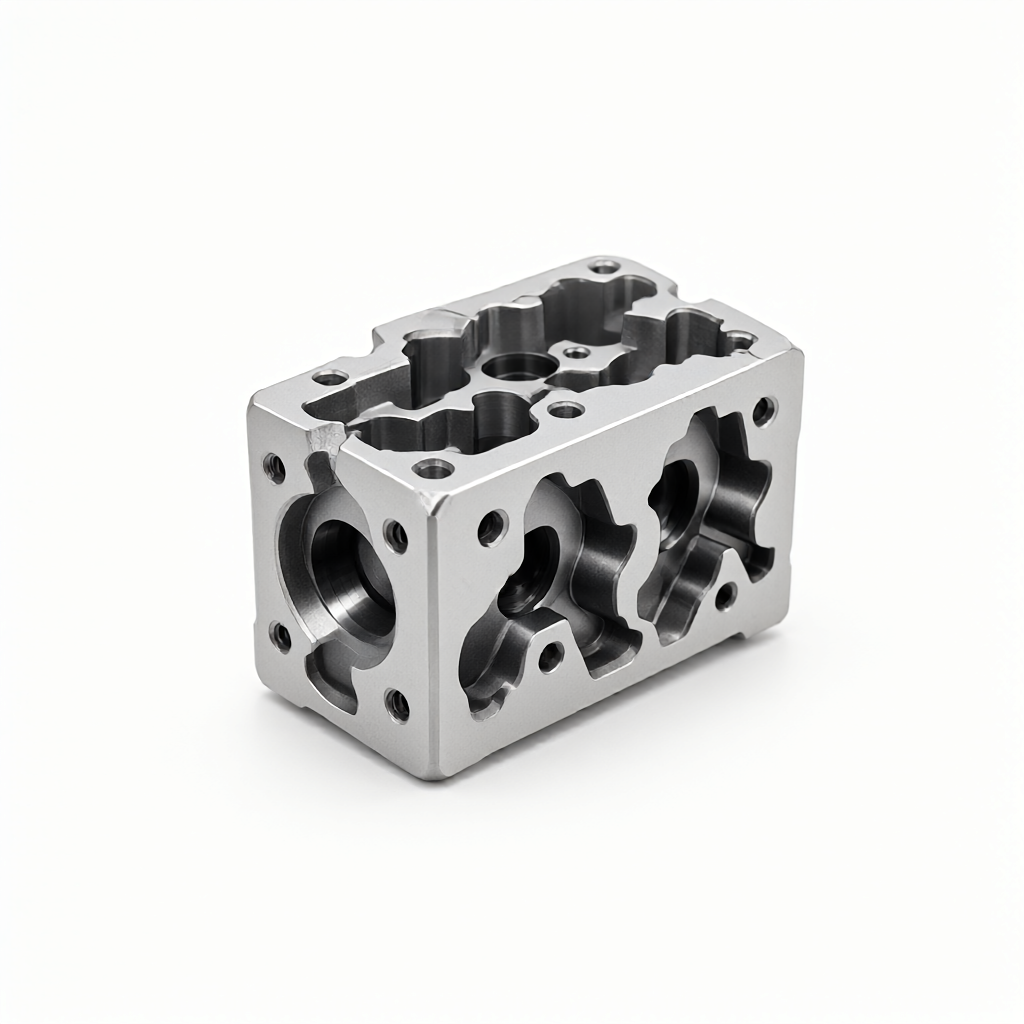
Základní potíže a logika sekvence zpracování pětiosého CNC obrábění hydraulických ventilových bloků
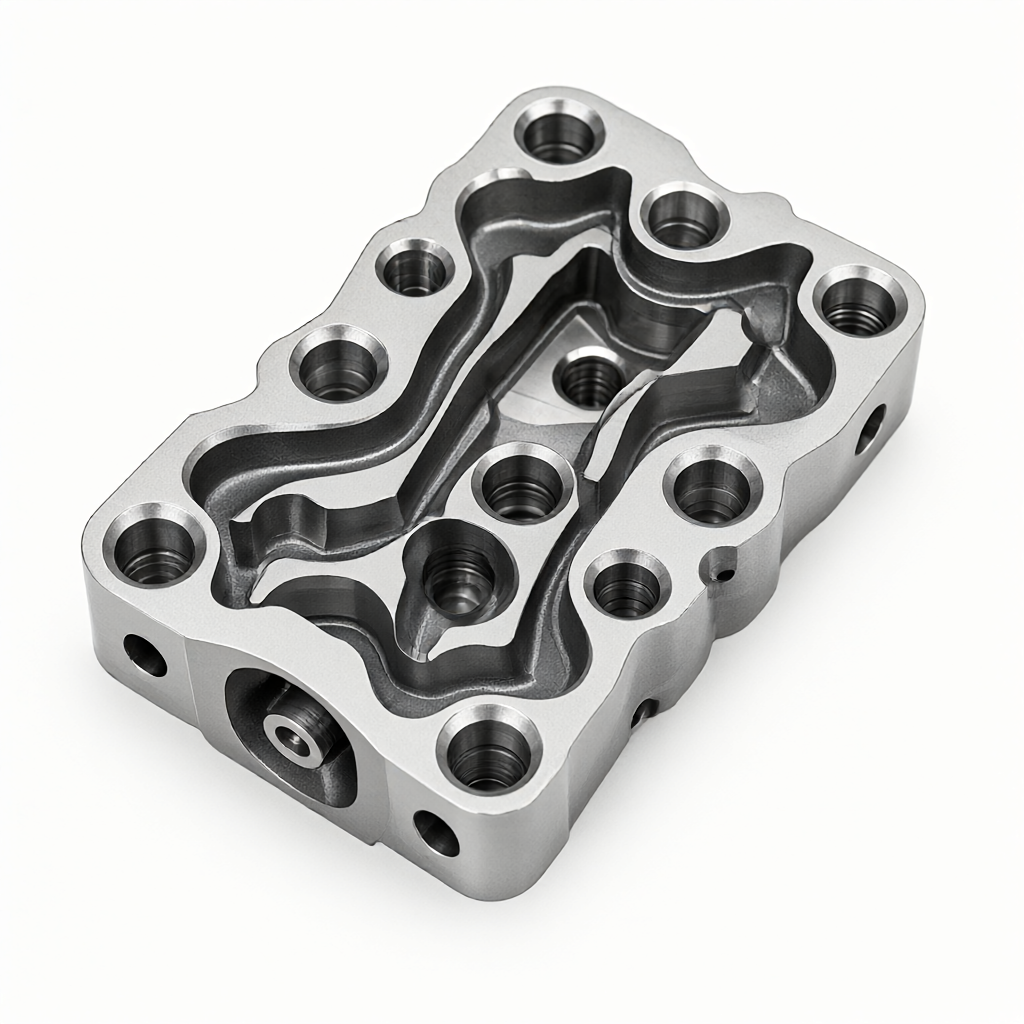
- Rušení nástroje: Zadní nástroj koliduje s obrobeným povrchem a způsobí zlomení nástroje nebo poškrábání povrchu součásti.
- Nechte nůž a deformaci: Nadměrná délka konzoly vede k nedostatečné tuhosti držáku nástroje, což způsobuje jev „poddajnosti nože“, což způsobuje, že odchylka apertury překračuje normu ±0,01 mm.
- Koncentrace zbytkového napětí: Opačná operace nejprve jemnosti a poté drsnosti vede k nevyváženému uvolnění napětí uvnitř polotovaru a posun velikosti po tepelném zpracování.
Proto plánování vědecké sekvence zpracování není jen dovedností programování, ale také inženýrským základem pro zajištění konzistence dávek. Při zadávání zakázek na technologie by se při vyhodnocování schopností dodavatele měla zaměřit pozornost na to, zda má schopnosti ověření simulace založené na pětiosém propojení a zda může poskytnout prvotřídní trojrozměrná data souřadnic a zprávy o drsnosti povrchu.
Okno zpracování limitu materiálových vlastností
Výběr materiálu hydraulického ventilového bloku přímo ovlivňuje řezné parametry a uspořádání sekvence. Ocel 42CrMo má dobrou houževnatost, ale zjevnou tendenci k mechanickému zpevnění. Pokud je řezná rychlost příliš nízká nebo rychlost posuvu příliš velká, povrch rychle ztvrdne, což znesnadní následné dokončování. Pro hrubování se doporučuje používat strategii velkého posuvu a střední rychlosti a pro dokončování zvýšit rychlost a snížit posuv, aby se snížila plastická deformace.
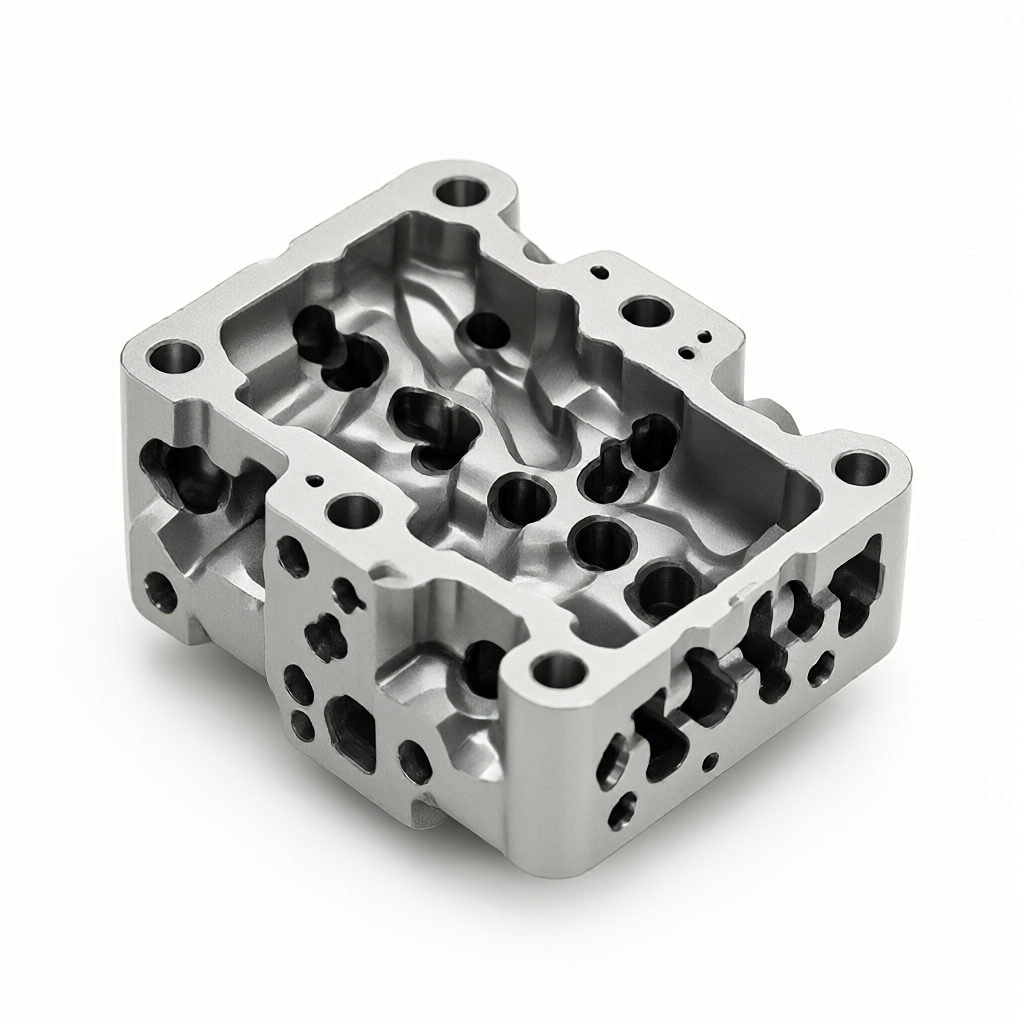
Tepelná vodivost nerezové oceli 316L je pouze 1/3 uhlíkové oceli a vysoké teploty v oblasti řezu mohou snadno způsobit odlupování povlaku nástroje. Při pětiosém obrábění je kvůli častým změnám úhlu rázové zatížení při přeřezávání nástroje velké, takže je potřeba zvolit krátký poměr délky kotouče k průměru (L/D 0,8), upravit úhel řezu nebo zkrátit délku prodloužení držáku nástroje.
Při revizi plánu dodavatele by mělo být požadováno, aby technické zakázky poskytovaly snímky obrazovky simulační zprávy a údaje o výpočtu tuhosti nástroje. To je klíčový důkaz pro posouzení jeho technických schopností, spíše než jen pohled na velikost výkresu.
Kritéria přijetí a vyhýbání se běžným závadám
Akceptace hydraulických ventilových bloků není pouze rozměrová kontrola, ale zahrnuje také kvalitu povrchu a funkční testování. Běžná úskalí a jak se jim vyhnout jsou následující:
Velikost mimo toleranci
Jev: Odchylka polohy křížového otvoru >0,05 mm.
důvod: Deformace sevřením nebo tepelná roztažnost a smršťování nejsou kompenzovány.
: Vícebodové pružné svěrky se používají k rozptýlení upínací síly; teplota prostředí zpracování je řízena na 20±2 °C nebo se provádí měření kompenzace teploty.
Povrchové škrábance
Jev: Na vnitřní stěně jsou podélné nebo spirálové škrábance.
důvod: Chvění při řezání nebo vylamování nástroje.
vyhnout se: Optimalizujte poměr posuvu, abyste se vyhnuli rezonanční frekvenci; pravidelně zjišťovat opotřebení nástroje a nastavovat počet nucených výměn nástroje; zajistěte dostatečný průtok chladicí kapaliny (>80 l/min) pro odvod tepla.
Utěsněte netěsnost povrchu
Jev: Rovinnost >0,01 mm způsobující selhání těsnění těsnění.
vyhnout se: Pro detekci rovinnosti se používá laserový interferometr nebo vysoce přesná vodováha; po dokončení se vyhněte opětovnému upnutí a pro konečné zpracování použijte speciální měkké drápky nebo vakuové přísavky.
FAQ: Často kladené otázky o pětiosém obrábění hydraulických ventilových bloků
Jaký je minimální limit průměru otvoru pro pětiosé CNC obrábění hydraulických ventilových bloků?
Konvenční pětiosé frézování je omezeno tuhostí nástroje a dokáže stabilně zpracovávat otvory o minimálním průměru 3 mm. Pokud potřebujete zpracovat menší otvory (např. menší než 2 mm), doporučuje se použít vyhrazené vrtací a závitořezné centrum nebo laserové vrtání nebo použít mikrofrézu s ultrakrátkým břitem na pětiosém obráběcím stroji, ale náklady se výrazně zvýší.
Je nutné tepelné zpracování před zpracováním hydraulického ventilového bloku z oceli 42CrMo?
Ano. 42CrMo má vysoké požadavky na přizpůsobení pevnosti a houževnatosti a obvykle musí před řezáním projít kalením a temperováním na rozsah HRC 28-32. Přířezy bez tepelného zpracování mají vysokou řeznou odolnost a špatnou rozměrovou stálost finálních dílů.
Jak ověřit, zda jsou schopnosti pětiosého obrábění dodavatele pravé?
Je nutné poskytnout první zprávu o trojrozměrném měření souřadnic (data CMM), naměřené hodnoty drsnosti povrchu a snímky obrazovky simulace dráhy nástroje. Kromě toho se můžete zeptat, zda má funkci online kompenzace a zda dokáže automaticky korigovat opotřebení nástroje přes sondu během zpracování.
Jak zajistit zaměnitelnost hydraulických ventilových bloků v hromadné výrobě?
Klíč spočívá v konzistenci přípravku a opakovatelnosti obráběcího stroje. Běžní výrobci by měli používat speciální nástrojové přípravky a monitorovat index způsobilosti procesu (Cpk>1,33) kritických rozměrů pomocí SPC (statistická kontrola procesu), aby bylo zajištěno, že kolísání rozměrů v rámci šarže bude řízeno v rozmezí ±0,005 mm.
Je po zpracování zahrnuta povrchová úprava?
Hydraulické ventilové bloky obvykle nevyžadují další povrchovou úpravu, ale vnitřní průtokové kanály je třeba elektrolyticky leštit nebo mořit a pasivovat, aby se odstranil vodní kámen a zlepšila se odolnost proti korozi. V případě požadavků na vzhled může být exteriér eloxován nebo stříkán, ale je třeba věnovat pozornost vlivu povlaku na rozměry a tloušťku povlaku je třeba vyhradit v toleranci.
Závěr: Inženýrské myšlení od výkresů po sériovou výrobu
Základní hodnota pětiosého CNC obrábění hydraulických ventilových bloků nespočívá pouze v tom, „zda je možné zpracovat“, ale také „zda je možné dodávat v dávkách s předvídatelnými náklady a stabilní kvalitou“. Plánování sekvencí zpracování, párování materiálů, ověřování simulací a řízení procesu společně tvoří inženýrskou uzavřenou smyčku pro přesnou výrobu. Pro inženýry nákupu a výzkumu a vývoje má výběr partnera s kompletním procesním řetězcem a testovacími schopnostmi dlouhodobější hodnotu než pouhé porovnávání cen. Pokud máte složitý hydraulický ventilový blok nebo podobné přesné konstrukční díly, rádi vám poskytneme výkresy pro posouzení proveditelnosti procesu a rychlou cenovou nabídku.



