





Grafitové CNC zpracování: logika procesu a tovární výběrová místa pro elektrické výbojové obrábění vodivých dílů
Při výrobě přesných vodivých dílů je grafitové CNC obrábění klíčovým předprocesem pro spojování polotovarů materiálu a obrobků elektroerozivního obrábění (EDM). Mnoho inženýrů se zaměřuje na přesnost finálních výbojových částí, ale ignoruje obráběcí okno základního materiálu grafitu – grafit má nízkou tvrdost, snadno se tříská, má velkou prašnost a je anizotropní. Pokud jsou parametry CNC řezání nebo metoda upínání nevhodné, povede to přímo k povrchovým mikrotrhlinám, rozměrovému posunu a dokonce odchylce vypouštěcího otvoru. Tento článek, počínaje materiálovými charakteristikami, analyzuje procesní parametry, upínací strategie a běžné způsoby poruch 3osého a 5osého frézování grafitu a pomáhá pracovníkům technického nákupu a výzkumu a vývoje vyhodnotit technickou proveditelnost dodavatelů a určit, zda jsou schopni stabilně zpracovávat polotovary s vysokým obsahem grafitu na vodivé substráty, které splňují požadavky EDM.
Mechanismus vlivu vlastností grafitových materiálů na CNC obrábění
Grafit není jednotný izotropní materiál. Hustota syntetického grafitu (jako je izostatický grafit) je obvykle 1,70-1,85 g/cm³, měrný odpor je asi 15-25 μΩ·m a tepelná vodivost je vyšší než 200 W/m·K. Tato struktura nízké tvrdosti (Mohsova tvrdost 3-4) a vysoké křehkosti určuje, že její řezný mechanismus se liší od řezného mechanismu kovu:
- Čipy místo řezání: Grafit podléhá při frézování především lomu mřížky, přičemž vzniká velké množství vláknitých úlomků a prachu, které jsou náchylné k hromadění a ucpávání v utvařeči třísky a spirále pro odvod třísek.
- teplotní citlivost: Ačkoli má grafit vynikající tepelnou odolnost, místní teplo způsobené třením způsobí koncentraci tepelného napětí, spustí expanzi mikrotrhlin a ovlivní rovinnost povrchu výboje.
- nebezpečí prachu: Jemnost grafitového prachu může dosáhnout úrovně mikronů s vysokým rizikem vdechnutí a mezi šroubem obráběcího stroje a vodicími kolejnicemi se snadno tvoří „blátivé“ opotřebení, což snižuje přesnost polohování.
Základním rozporem při zpracování grafitových CNC obrobků je proto: je nutné řezat vysokou rychlostí pro zlepšení efektivity, ale také kontrolovat hloubku řezu a posuv, aby se zabránilo vylamování hran; je nutné plně chladit a mazat a zabránit vnikání chladicí kapaliny do pórů grafitu a vzniku rizika následných výbojových zkratů. Ve většině případů je suché řezání nebo mazání minimálním množstvím (MQL) vhodnější než zaplavení velkým množstvím řezné kapaliny a vyžaduje výkonný vakuový systém.
Porovnání 3osých a 5osých grafitových CNC frézovacích řešení
V závislosti na konstrukční složitosti EDM dílů se volí 3osé nebo 5osé simultánní zpracování. Následující tabulka porovnává výhody a nevýhody těchto dvou řešení v grafitových vodivých částech:
| Rozměry | 3osé frézování | 5osé simultánní frézování |
|---|---|---|
| Použitelná geometrie | Planární elektrody, jednoduché kroky, pole přímých děr | Speciálně tvarovaná zakřivená plocha, nakloněná výtlačná plocha, komplexní chladicí drážka průtokového kanálu |
| Složitost upínání | Stačí nízká, jednoduchá lisovací deska nebo vakuová adsorpce | Je vyžadován střední až vysoký, vícepolohový nebo hydraulický přípravek a je zvažováno vyvážení točivého momentu |
| Zachování přesnosti | Jednostranné zpracování se snadno deformuje, takže je třeba ponechat okraj. | V jedné upínací operaci lze zkompletovat více ploch s jednotnou referencí a malou tepelnou deformací. | Hlavní rizika | Zanášení úlomky, kontaminace obráběcích strojů prachem, chyba komutace | Komplexní plánování dráhy nástroje, riziko přeřezání a tepelný drift obráběcích strojů |
| Typická hloubka řezu/posuvu | Hloubka řezu 0,5-2mm, posuv 80-150mm/min | Hloubka řezu 0,3-1mm, posuv 50-120mm/min (zorný úhel) |
Pro většinu vodivých dílů pro obrábění elektrickým výbojem stačí 3 osy pro manipulaci s plochými elektrodami; ale pokud se jedná o šikmé povrchy nebo chladicí kanály s hlubokými dutinami, 5osé koaxiální obrábění může zabránit posunutí počátku způsobenému sekundárním upnutím. Výběr by měl být založen na požadavcích na toleranci výkresu spíše než na slepém sledování počtu os.
Klíčové parametry procesu: rychlost, posuv a výběr nástroje
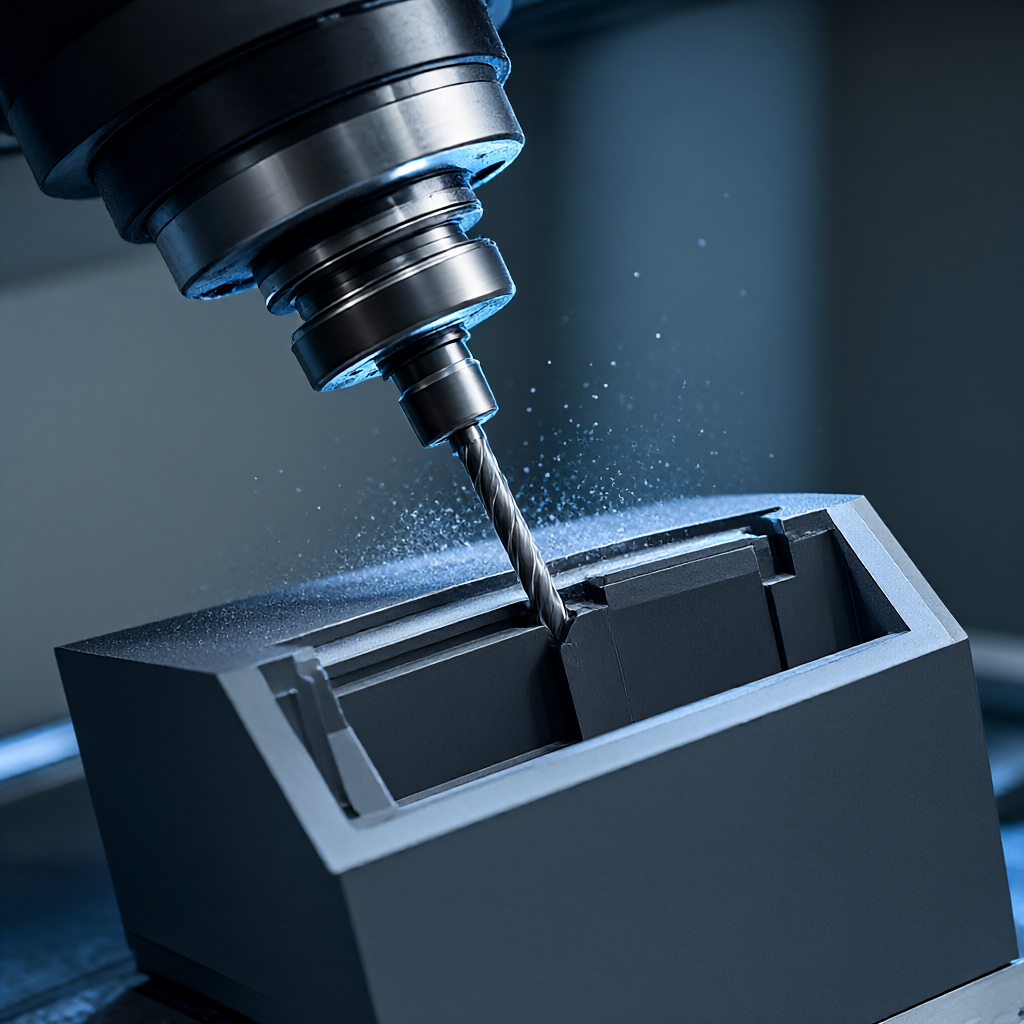
Grafitové CNC obrábění je extrémně citlivé na opotřebení nástroje. Díky abrazivním vlastnostem grafitu jsou tvrdokovové kotouče vysoce náchylné k mikrotření. Doporučené strategie jsou následující:
Benchmark řezných parametrů
- Rychlost vřetena: Doporučeno 10 000-18 000 ot./min. Vysoká rychlost otáčení může snížit řeznou sílu jednotky a snížit vylamování hran.
- Krmivo na zub: Kontrolováno při 0,05-0,15 mm/zub. Vyhněte se velkým posuvům, aby nedošlo k nadměrnému trhání zrna.
- hloubka řezu: Konvenční frézování 0,5-2 mm; přesné frézování 0,2-0,5 mm. Hrubovací frézování musí ponechat přídavek na dokončení větší než 0,5 mm.
- Nástrojový materiál: Doporučuje se karbid s povlakem PVD (jako je TiAlN) nebo diamantový povlak CVD (pouze pro neželezné substráty, zpracování grafitu vyžaduje speciální povlak, aby se zabránilo difúzi). Ve většině případů karbid bez povlaku vydrží při obrábění grafitu déle, protože grafit se na nástroj nelepí.
Upínání a úleva od stresu
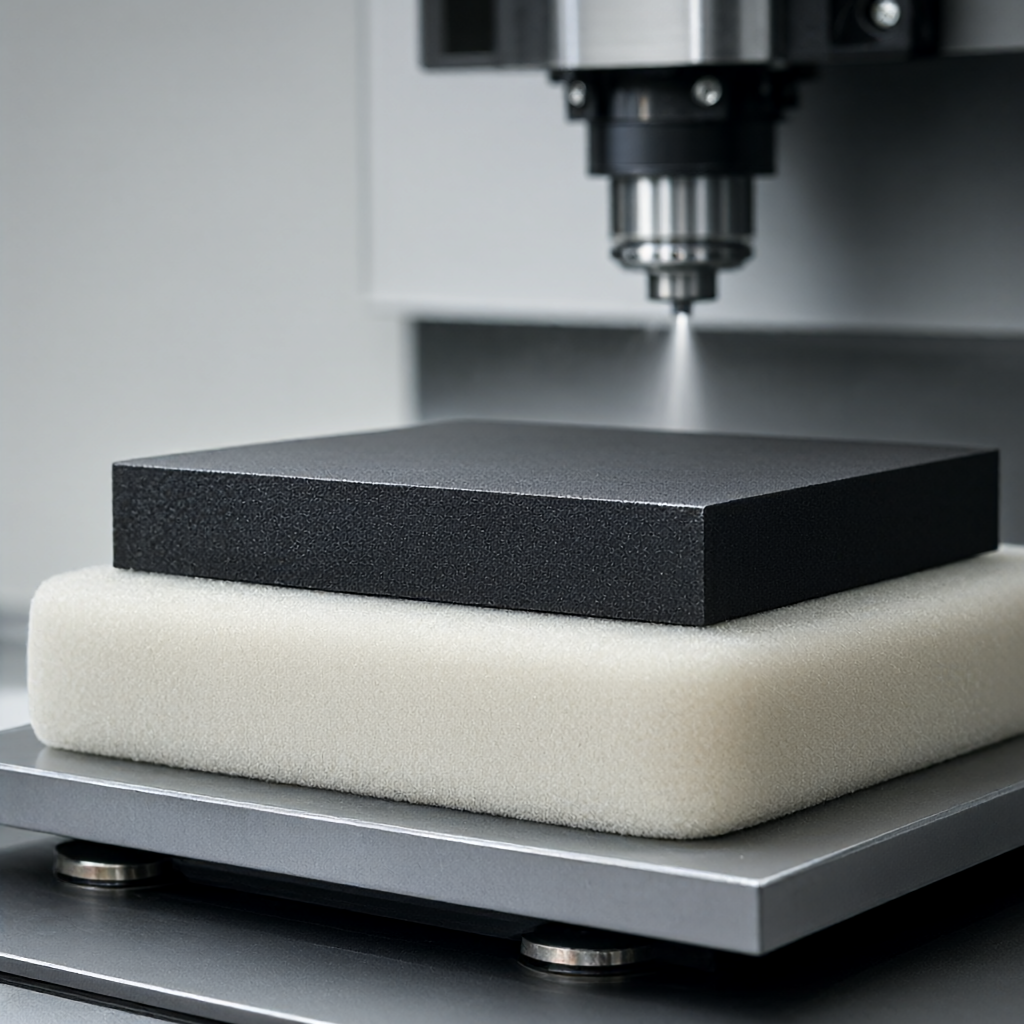
Grafit má nízký modul pružnosti (asi 70-90 GPa) a je náchylný k plastické deformaci. Doporučuje se použít měkký polyuretanový polštář s vakuovým sáním nebo lehce přítlačnými svorkami, aby se zabránilo koncentraci napětí. Před zpracováním je třeba jej nechat stát 24 hodin, aby se eliminoval stres z přepravy. První kus musí projít uzavřenou smyčkou "frézování-měření-nastavení-frézování", aby se kompenzovala deformace upnutí.
Běžné problémy a prevence poruch: prach, tepelná deformace a kvalita povrchu výboje
Ve skutečné výrobě vedou k sešrotování šarže nejčastěji tři problémy:
- Prach ucpává drážku pro třísky: Grafitové třísky jsou ve formě vláken a mají tendenci se omotávat kolem řezné hrany. Protiopatření: Používejte krátké čepele na třísky (2-3 břity), zvyšte tlak vzduchu pro vyfukování třísek (0,3-0,5 bar) a pravidelně čistěte kuželový otvor vřetena.
- Tepelná deformace vede k rozměrové odchylce: Ačkoli grafit dobře vede teplo, lokální řezné teplo způsobí okamžitou expanzi. Protiopatření: Přijměte strategii „hloubka klování + chlazení naprázdno“, abyste se vyhnuli nepřetržitému řezání s dlouhým zdvihem; sledovat okolní teplotu obráběcího stroje.
- Mikrotrhliny na povrchu výboje: Zbytkové tahové napětí zbývající při obrábění způsobí expanzi trhlin během EDM výboje, což způsobí nerovnoměrné hoření elektrody. Protiopatření: Po jemném frézování se doporučuje provést nízkoteplotní žíhání na odlehčení pnutí (v závislosti na jakosti materiálu, obvykle chlazení vzduchem 200-400°C), nebo použít mokré broušení a leštění k odstranění mechanicky zpevněné vrstvy na povrchu.
Kritéria přijetí: Jak vyhodnotit, zda grafitové CNC obráběné díly splňují požadavky na vypouštění
Nákupní nebo technický tým by se měl při přijímání akceptace zaměřit na následující kvantitativní ukazatele, spíše než se dívat pouze na vzhled:
- Rozměrová přesnost: Toleranci klíčových polohovacích otvorů/povrchů je obvykle nutné kontrolovat na ±0,02-0,05 mm a jednostranný okraj příslušných rozměrů vypouštěcí mezery (mezery) je třeba vyhradit na 0,1-0,3 mm (v závislosti na parametrech EDM).
- drsnost povrchu: Obvykle se požaduje, aby pracovní plocha výboje Ra byla ≤ 3,2 μm, aby se zabránilo zbytkovým stopám po noži, které ovlivňují rovnoměrnost výboje; neexistují žádné přísné požadavky na nepracovní povrchy.
- Plochost/rovnoběžnost: Plochost velkoplošných elektrod je ≤0,05 mm/m, což zabraňuje synchronnímu zatažení obrobku a elektrody během EDM.
- zbytky prachu: Po zpracování je nutné čištění ultrazvukem nebo foukání vysokotlakým vzduchem, aby se zajistilo, že v dutině nebo otvoru se závitem nezůstane žádný grafitový prášek, jinak dojde ke zkratu při vybíjení.
Dodavatel by měl být schopen poskytnout první inspekční zprávu v plné velikosti (data souřadnic CMM) a dohodnout se na kolísání velikosti v rámci šarže (Cpk ≥ 1,33).
Často kladené otázky o grafitovém CNC obrábění
Je nutné pro zpracování grafitu používat speciální obráběcí stroje?
Není povinné, ale musí být vybaveno účinným systémem odstraňování prachu. Pokud běžné CNC není vybaveno speciálním vysavačem na grafit (podtlak ≥15kPa), dlouhodobé používání urychlí opotřebení šroubu a vodicích lišt a sníží se přesnost polohování. Továrny s kontrolou čistoty nebo vyhrazené grafitové výrobní linky jsou spolehlivější.
Potřebuje výtlačný povrch po CNC zpracování grafitu další leštění?
Obvykle se nevyžaduje. Samotný grafit má samomazné vlastnosti a vysokou míru grafitizace. Po CNC přesném frézování splňuje Ra≤3,2μm většinu požadavků EDM. Pokud se elektroda používá pro výboj s vysokou proudovou hustotou, může být zušlechtěna diamantovou omítkou, ale to zvýší náklady a proces.
Jak zabránit vnikání grafitového prachu do interiéru CNC obráběcích strojů?
Klíč spočívá v uzavřené oblasti řezání a centralizovaném externím odstraňování prachu. Oblast řezání musí být kvůli ochraně zcela uzavřena, port pro vypouštění třísek je připojen k nezávislému sběrači prachu (filtrační materiál musí být antistatický) a vzduchová dráha vyfukování třísek musí být recyklována a filtrována. Zeptejte se dodavatele, zda má integrované řešení "řezání za sucha + silné foukání + centrální odstraňování prachu".
Jaká je minimální velikost prvku pro CNC obrábění grafitu?
Závisí na průměru nástroje a tuhosti obráběcího stroje. Pomocí 0,5-1,0 mm nože s plochým dnem lze zpracovávat prvky s minimálním průměrem otvoru přibližně 1,5 mm a minimální šířkou drážky 0,8 mm. Pro jemnější struktury se doporučuje použít EDM k přímému zpracování polotovaru namísto CNC předobrábění.
Jak dlouhá je obvyklá dodací lhůta pro hromadnou výrobu grafitových elektrod?
Závisí na konstrukční složitosti a hustotě materiálu. U jednoduchých planárních elektrod lze cyklus hromadné výroby (100-500 kusů) obvykle řídit během 15-25 dnů, včetně uvolnění pnutí a čištění, za předpokladu, že je připraven dostatek materiálů. Dodací lhůtu pro složité 5osé díly speciálního tvaru je třeba prodloužit o 3-5 dní pro ověření dráhy nástroje a zkušební řezání prvního kusu.
Závěry a doporučení k činnosti
Grafitové CNC obrábění je základním kamenem kvality výtlačných dílů. Při výběru dodavatele se zaměřte na to, zda má vyhrazený systém odstraňování prachu pro grafit, možnosti kontroly prvního kusu v plné velikosti a kontrolní data konzistence šarže. Pokud se potýkáte s problémy s rozměrovým posunem nebo povrchovými trhlinami ve vodivých grafitových dílech, doporučuje se zaslat výkresy a požadavky na tolerance profesionálním zpracovatelům, aby získali zpětnou vazbu DFM (Design for Manufacturability) a přesné nabídky na základě jejich schopností zařízení, abyste se vyhnuli nákladům na pokusy a chyby.



