





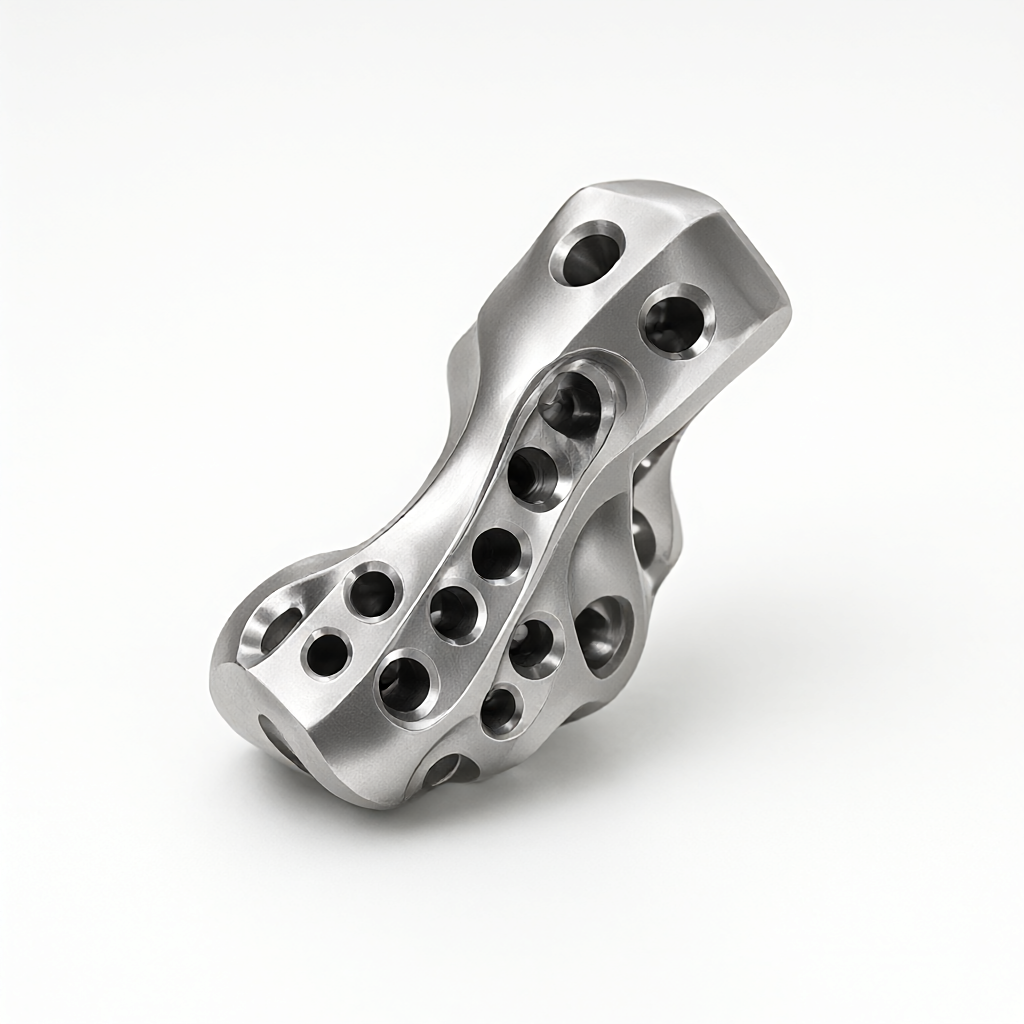
Hlavní obtíž při CNC zpracování náhradních dílů kyčelních kloubů z titanové slitiny jekalení za studenaamezikrystalová korozedvojí výzva. Pětiosé simultánní obrábění realizuje složité tvarování zakřiveného povrchu pomocí jednoho upnutí, což výrazně snižuje kumulativní chyby; v kombinaci s přísnou úpravou žíháním může účinně eliminovat zbytkové pnutí při zpracování a obnovit houževnatost materiálu. Tento článek rozebírá procesní cestu tohoto přesného dílu lékařské kvality ze čtyř dimenzí vlastností materiálu, řezných parametrů, integrity povrchu a kritérií přijatelnosti a poskytuje praktickou technickou referenci pro nákupčí a inženýry.
Zpracování bolestivých bodů a materiálových vlastností dílů kyčelních kloubů z titanové slitiny
Kyčelní protéza obvykle používá lékařskou titanovou slitinu Ti-6Al-4V (stupeň 5) nebo Ti-6Al-4F (stupeň 2). Tento typ materiálu má nízkou tepelnou vodivost (asi 6,7 W/m·K), což ztěžuje odvod řezného tepla, což vede ke zvýšenému opotřebení nástroje. Zároveň je modul pružnosti pouze 1/3 oceli a je náchylný k pružné deformaci. Ještě větší problém je, že má silný sklon k mechanickému zpevňování a v zóně plastické deformace řezu lze snadno vytvořit tvrzenou vrstvu o vysoké tvrdosti. Pokud nebude žíhán včas, únavová pevnost se výrazně sníží.
- Vysoká řezná síla: Řezná síla je blízká síle rychlořezné oceli a řezný nástroj musí mít vysokou pevnost a houževnatost.
- Velká tepelně ovlivněná zóna: Nízkoteplotní tepelná vodivost umožňuje koncentrovat teplo na špičce čepele, což snadno způsobuje mikrotrhliny.
- Vysoké požadavky na integritu povrchu: Hodnota Ra obvykle vyžaduje ≤0,4μm a žádné popáleniny nebo zbytkové napětí.
Významnou hodnotu zde má pětiosé spojení: vícesměrně zakřivené povrchy kulové hlavy kyčelního kloubu a sestavy misky vyžadují víceosý koordinovaný pohyb, aby se zabránilo riziku „hození nože“ způsobeného nedostatečným axiálním sklonem nástroje. Tradiční tříosé upínání vyžaduje vícenásobné překlopení, což nejen hromadí chyby polohování, ale také prodlužuje proces a zvyšuje riziko jizev při upínání. Pětiosé upínání může kompletně zpracovat vnitřní dutinu a vnější zakřivený povrch najednou, přičemž si zachová kompletní referenční údaj pro následné žíhání a dokončování.
Strategie pětiosého obrábění a volba řezných parametrů
Na základě křehkých řezných charakteristik titanové slitiny se doporučuje přijmout strategii „malá hloubka řezu, vysoká rychlost“ s vysokým posuvem, malou hloubkou řezu a vysokou rychlostí. Fáze hrubování se zaměřuje na odstraňování přídavků, zatímco fáze dokončování se zaměřuje na kvalitu povrchu a rozměrovou stabilitu. Veškeré zpracování je dokončeno v pětiosém obráběcím centru se speciálním hydraulickým svěrákem nebo vakuovým adsorpčním nástrojem pro zajištění tuhosti upnutí.
| proces | Nože | Rychlost (ot./min.) | Posuv (mm/min) | Hloubka řezu (mm) | Způsob chlazení |
|---|---|---|---|---|---|
| hrubování | Vyměnitelná fréza PVD povlak | 4000-5000 | 800-1200 | 0,8-1,5 | Plně uzavřené vnitřní chlazení |
| polotovar | Monolitní tvrdokovová stopková fréza | 6000-8000 | 1500-2000 | 0,3-0,5 | Vysokotlaké mazání minimálním množstvím (MQL) |
| dokončovací práce | Fréza s kulatou hlavou PVD povlak | 8000-10000 | 2500-3500 | 0,1-0,2 | Vysokotlaký MQL + aerosol |
Klíčovým kontrolním bodem je: před dokončením je nutné potvrdit, že polotovar je zcela vyžíhaný a tvrdost je kontrolována pod 345 HV. Ostrost nástroje určuje tloušťku kalené vrstvy. Tupý nůž zesílí efekt orby a způsobí mikrotrhliny. Pětiosé spojení je optimalizováno prostřednictvím strategie interpolace ekvidistantní linie/šroubovice, aby bylo zajištěno hladké držení osy nástroje a zabránilo se zvlnění povrchu způsobenému rychlým zrychlením a zpomalením.
Výběr nástroje a kontrola opotřebení
Vyberte si nástroje z karbidu s povlakem PVD (jako je TiAlN), abyste vzali v úvahu odolnost proti opotřebení a chemickou inertnost. Při sledování opotřebení nástroje se zaměřte na sledování hodnoty VB povrchu boku. Pokud je VB ≥ 0,3 mm, je třeba jej vyměnit. Zapněte kompenzaci tepelné chyby pětiosého obráběcího stroje během zpracování, abyste snížili dopad tepelného driftu na přesnost ±0,01 mm. Koncentrace chladicí kapaliny je řízena na 5-8 %, aby se zabránilo kontaktu mezi titanovou slitinou a chladicí kapalinou obsahující chlorid, aby se zabránilo praskání korozí pod napětím.
Mechanismus a rizika zpevňování za studena
Během procesu plastické deformace titanových slitin prudce narůstá dislokační hustota a dochází k deformaci krystalové mřížky. Makroskopickými projevy jsou zvýšení tvrdosti a snížení plasticity. Zjevná mechanicky zpevněná vrstva se často objevuje ve vzdálenosti 20-50μm od povrchové vrstvy CNC zpracování a tvrdost může dosáhnout 1,5-2násobku tvrdosti základního materiálu. U komponentů, jako jsou kyčelní klouby, které jsou vystaveny střídavému namáhání, se v případě mikrotrhlin nebo zbytkového tahového napětí ve vytvrzené vrstvě stane zdrojem únavy a vede přímo ke zkrácení životnosti.
- Zbytkové tahové napětí: Teplo při řezání a broušení způsobuje omezení expanze povrchové vrstvy, po ochlazení vzniká tahové napětí a urychluje expanzi trhlin.
- mikroskopické poškození tkáně: Lokální přehřátí může vyvolat transformaci fáze α a poškodit plasticitu transformace fáze.
- Zhoršení drsnosti povrchu: Zvyšuje se křehkost vytvrzené vrstvy a při dokončování je náchylné k vylamování hran, což ovlivňuje hodnotu Ra.
Pouhým „řezáním ředidla“ se tedy zcela neodstraní efekt tuhnutí. Musí být zavedeno řízené tepelné zpracování — tzn.Žíhání s vyšším věkem(Solution Annealing) se obrobek zahřeje na teplotu zóny fáze β, aby se zhomogenizovala pevná látka, a poté se pomalu ochladí na teplotu místnosti, aby se obnovila plasticita a izotropie materiálu.
Návrh procesu žíhání: od parametrů po validaci tkáně
Žíhání není jen "vysokoteplotní izolace". Díly kyčelního kloubu je nutné zpracovat v inertní ochranné atmosféře (rosný bod argonu ≤ -40°C) nebo ve vakuové peci, aby se zabránilo vysokoteplotní oxidaci. Typická procesní okna jsou:
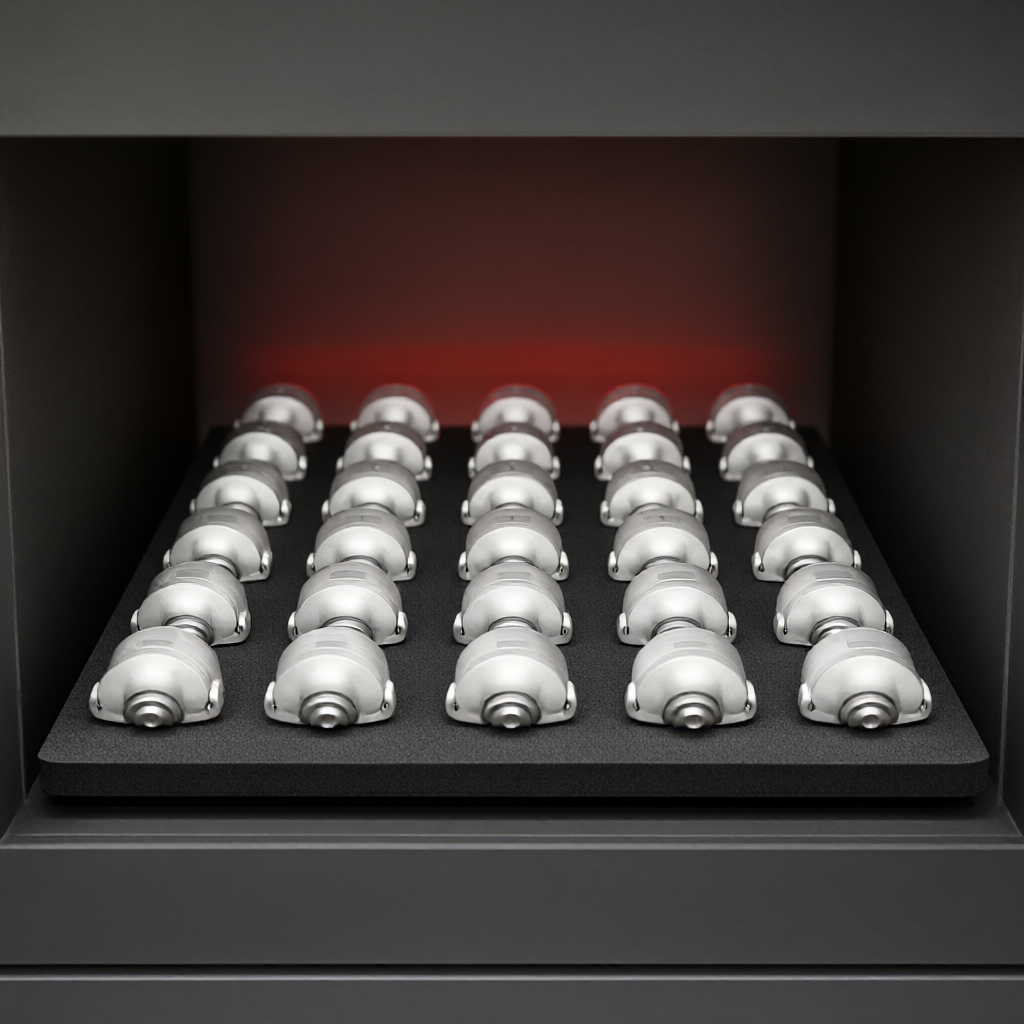
- Rychlost ohřevu: ≤10℃/min, aby se zabránilo praskání tepelným pnutím.
- Udržování teploty: 900-950℃ (Ti-6Al-4V β transus teplota je asi 995℃, podkritické žíhání).
- Dodržování času: 2-4 hodiny pro zajištění jednotného jádra.
- Způsob chlazení: Chlazení v peci na 600 ℃ a poté chlazení vzduchem nebo vakuové kalení pro kontrolu tvrdosti.
Účinek žíhání je ověřen metalografickou kontrolou a zkouškou tvrdosti: fáze α je rovnoměrně jehličkovitá nebo rovnoosá, bez souvislé sítě hranic zrn α; kolísání tvrdosti je ≤±10 HV; zbytkové napětí se měří pomocí rentgenové difrakce (XRD), vyžadující ≤-150 MPa (stav tlakového napětí). U kulových hlavic kyčelního kloubu je vyžadována dodatečná analýza vlnitosti povrchu k vyloučení makroskopické deformace způsobené tepelným zpracováním (deformace ≤ 0,05 mm).
Proč se musí po hrubovacím obrábění a před dokončovacím obráběním zasahovat do žíhání?
Pokud je žíhání umístěno jako poslední, zbytkové napětí při dokončování bude superponováno na napětí tepelného zpracování a rozměrovou odchylku způsobenou zpracováním nelze korigovat. Preferovaná cesta je: hrubování → žíhání pro eliminaci kalení a vnitřního pnutí → polodokončování → dokončovací práce → odlehčení a popouštění (volitelné) → povrchová úprava. Tento proces zajišťuje, že materiál je při dokončování ve „stabilním stavu“, s hladkými řeznými silami a lepším zachováním rozměrů.
Kritéria přijatelnosti povrchové integrity a biokompatibility
Díly lékařské kvality jsou přijímány daleko za konvenčními mechanickými tolerancemi. Kromě rozměrových a geometrických tolerancí je hlavním kritériem integrita povrchu. Hodnota Ra klíčových oblastí kyčelního kloubu (vnější povrch kulové hlavice a vnitřní povrch acetabula) je ≤ 0,2 μm a musí být v zrcadlovém stavu bez „přilnutí třísek, bez známek nože a bez změny barvy“. Žíhaný povrch musí být elektrolyticky leštěn (EP), aby se dále snížila drsnost a utěsnily mikropóry.
- Drsnost: Měřeno optickým interferometrem, hodnota Z2 (rozdíl od vrcholu k údolí) ≤ 3μm.
- hloubka povrchové vrstvy: Pod metalografickým mikroskopem není žádná deformační vrstva za studena a ve fázi α není žádná abnormalita.
- chemická čistota: Koncentrace zbytkových iontů chladicí kapaliny ≤10 ppm, aby se zabránilo precipitační korozi po implantaci.
- detekce chyb: Kulová hlava je podrobena penetračnímu testu (PT) a odběru vzorků magnetických částic/vířivých proudů (pokud je to možné), aby se eliminovaly potenciální únavové trhliny.
Konzistence šarže je klíčová. První a poslední kusy každé šarže jsou podrobeny kontrole v plné velikosti + CMM ve třech souřadnicích, rychlost vzorkování drsnosti je ≥ 10 % a je zaznamenávána a archivována celá teplotní křivka žíhací pece. Tento duální systém „kontrola procesu + ověřování výsledků“ je tvrdou hranicí pro vítězství v auditu dodavatele zdravotnických prostředků (ISO 13485).
Návrhy inženýrské praxe a optimalizace DFM
Snižte obtížnost zpracování ze zdroje návrhu: vyhněte se hlubokým úzkým dutinám a malým otvorům a poloměr zaoblení R≥1,5 mm pro usnadnění průchodu nástrojů; použijte velký úhel kužele v přechodové oblasti mezi kulovou hlavou a rukojetí pro snížení koncentrace napětí. Pro složité pětiosé oblasti se doporučuje poskytnout CAD model s procesy ve fázi návrhu, aby se předem simulovala dráha nástroje a zabránilo se limitu výkyvu osy. Žíhací nástroje je třeba upravit pomocí speciálních grafitových disků nebo drážek ve tvaru V, aby se zajistilo, že vzdálenost mezi obrobky je ≥50 mm, aby se zabránilo nerovnoměrné tvrdosti způsobené interferencí tepelného záření.
Pokud jde o sledovatelnost kvality, každý kyčelní kloub musí být spojen s číslem šarže žíhací pece, životností dokončovacího nástroje a inspekční zprávou souřadnicového měřicího stroje. Tato full-link sledovatelnost dat nejen splňuje regulační požadavky, ale také poskytuje skutečný základ pro analýzu poruch.
Běžné způsoby selhání a vyhýbání se jim
- Prasklá kulová hlava: Většinou kvůli příliš rychlé rychlosti ochlazování žíháním, která vyvolává tepelné namáhání; zamezení: Rychlost sekce chlazení pece ≤ 5℃/min.
- Povrch se změní na modro/černý: Ochranná atmosféra je nedostatečná a rosný bod neodpovídá normě; zamezení: online sledování rosného bodu ≤ -40°C.
- Velikost mimo toleranci: Odlehčení pnutí se neprovádí před dokončením a po tepelném zpracování je smrštění nerovnoměrné; Zamezení: Před dokončením se provádí temperování při 600 °C × 4 h.
Jak zajistit kvalitu vzhledu v hromadné výrobě?
Lékařské díly se nedívají pouze na vnitřní metalografii, ale také na vzhled. Vysoce lesklý povrch a požadavky na části kyčelního kloubu bez poškrábání spoléhají na elektrolytické leštění a čištění ultrazvukem po dokončení. Konzistenci šarže je třeba sledovat pomocí kontrolních diagramů SPC pro drsnost a tvrdost a klíčové parametry (teplota žíhání, hustota leštícího proudu) jsou nastaveny na ±5% kontrolní limit. Doporučuje se provádět vizuální kontrolu vzhledu dílů, aby se nahradila manuální vizuální kontrola a zlepšila se rychlost detekce.
FAQ: Často kladené dotazy týkající se CNC zpracování titanové slitiny kyčelního kloubu
Mohou být díly kyčelního kloubu z titanové slitiny zpracovány se 3 osami namísto 5 osami?
Teoreticky to možné je, ale vyžaduje to vícenásobné překlopení a upnutí. Ve strukturách hlubokých dutin, jako je acetabulární dutina, je axiální délka 3osého nástroje omezená a nástroj se snadno „překlopí“ nebo povolí, což má za následek přeříznutí zakřiveného povrchu. Pětiosé jednorázové upnutí nejen zlepšuje účinnost, ale co je důležitější, zajišťuje jednotnou referenci vnitřní dutiny a menší kumulativní chybu. Pro součásti se složitě zakřivenými plochami tvořícími >30 % je bezpečnější volbou pětiosá.
Jaké jsou důsledky, pokud je teplota žíhání příliš vysoká?
Pokud je Ti-6Al-4V dlouhodobě udržován při teplotě přesahující β transus (~995°C), zrna zhrubnou. Příliš velká zrna (>100μm) výrazně sníží lomovou houževnatost a zvýší pravděpodobnost iniciace únavové trhliny. Pro zachování jemné primární α fáze a vyvážení pevnosti a houževnatosti se doporučuje podkritické žíhání (900-950°C). Každé žíhání v peci vyžaduje metalografické posouzení velikosti zrna a velikost zrna je ≥5.
Může být chladicí kapalina pro obrábění na vodní bázi?
Buďte opatrní s chladicími kapalinami na vodní bázi. Slitiny titanu jsou citlivé na chloridové ionty. Pokud chladicí kapalina obsahuje chlór (jako jsou některé inhibitory koroze), zbytkový kapalný film způsobí praskání pod napětím při vysokých teplotách žíhání. Doporučuje se používat plně uzavřené MQL (mazání minimálním množstvím) nebo chlazení na bázi čistého oleje. Před žíháním je nutné provést odmaštění a vysušení. Detekce obsahu povrchových iontů je ≤10 ppm.
Jak zajistit "zrcadlový" efekt kyčelní kulové hlavy?
Zrcadlový efekt = konečná úprava (Ra≤0,4μm) + elektrolytické leštění (Ra≤0,1μm) + čištění ultrazvukem. CNC může dosáhnout pouze polozrcadlového povrchu a skutečný zrcadlový povrch se spoléhá na elektrochemické leštění. Tekutinu leštící lázně je třeba pravidelně doplňovat, proudová hustota je řízena na 5-10 A/dm² a doba leštění je 3-5 minut, aby se zabránilo nadměrnému leštění, což má za následek zmenšení velikosti a nadměrnou toleranci.
Jakou kvalifikaci musí mít dodavatelé?
Zpracovatelé lékařské kvality musí projít dvojitými certifikacemi ISO 9001 a ISO 13485, mít čisté montážní dílny (pokud je součástí svařování/broušení) a žíhací pece musí mít ověření stejnoměrnosti teploty (kalibrace TUV). Na straně zařízení musí být pětiosé obráběcí stroje vybaveny systémem tepelné kompenzace chyb a CMM musí být certifikován metrologickým institutem. Při výběru dodavatele si vyžádejte zprávy souřadnicového měřicího stroje a metalografické mapy všech šarží podobných dílů kyčelního kloubu, abyste si ověřili možnosti procesu.
Závěr: Získejte důvěru integritou procesního řetězce
Přizpůsobení kyčelních kloubů z titanové slitiny není jen o vybavení nebo tolerancích, ale o uzavřeném inženýrském okruhu celého spojení „materiál-zpracování-tepelné zpracování-testování“. Pětiosé obrábění řeší problém účinnosti a srovnávací konzistence, žíhání vyřeší kalení a pnutí a elektrolytické leštění řeší biokompatibilitu a vzhled. Při výběru dodavatele se zaměřte na jeho schopnost řídit křivku žíhání, úplnost metalografického ověření a SPC data pro konzistenci vzhledu šarže. Pokud je váš projekt ve fázi prototypování nebo sériové výroby, můžete poslat výkresy kyčelního kloubu technickému týmu, aby získal exkluzivní hodnocení DFM a cenovou nabídku včetně pětiosých drah a plánů žíhání.



