





Třískové řízení v CNC obrábění dílů s hlubokou dutinou: principy a inženýrské bolestivé body
Při přizpůsobování přesných CNC dílů vedou struktury s hlubokými dutinami (jako jsou čtvercové krabice, dutiny a drážky ozubených kol s L/D > 4:1) často k interferenci nástroje, opakovanému řezání a povrchovým škrábancům v důsledku špatného odvodu třísek, což přímo ovlivňuje konzistenci šarže. Jako výrobce se 72 CNC stroji a povrchovou úpravou Ra0,4μm se třískový management nespoléhá pouze na „velké třískové drážky“, ale je komplexní inženýrskou záležitostí, která vyžaduje kombinaci řezných parametrů, dráhy nástroje a strategie chlazení a mazání. Následuje systematická demontáž klíčových technických bodů odvodu třísek pro díly s hlubokou dutinou od poruchových režimů, procesních parametrů, srovnání schémat až po kritéria přijatelnosti.
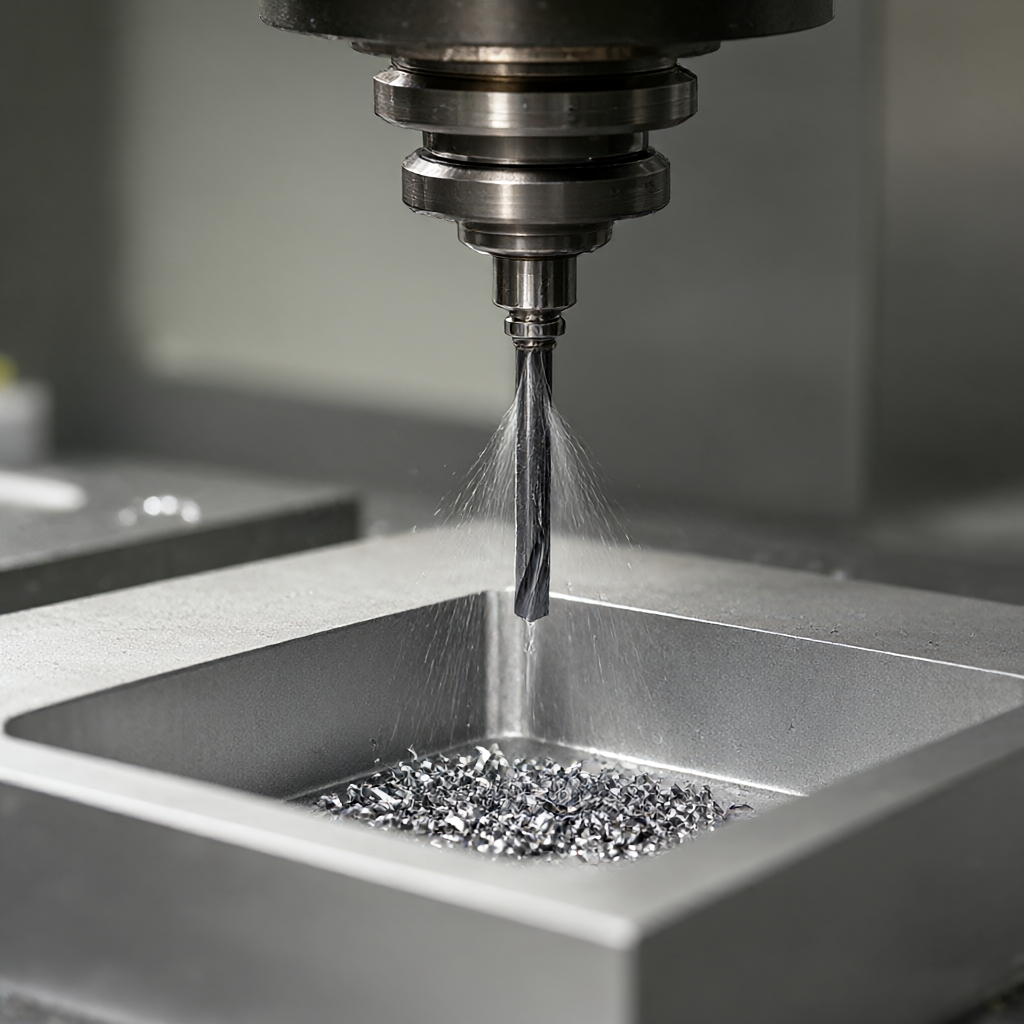
Typický způsob selhání třísek zachycených v hlubokých dutinách
Všechny tři nejčastější typy poruch při obrábění hlubokých dutin jsou způsobeny zadržováním třísky:
- Opakované řezání (značení třesu):Třísky ulpívají na spodním povrchu nebo boční stěně a při opětovném projetí nástrojem dochází k sekundárnímu kontaktu, což má za následek stopy chvění nebo mikro třísky, které budou pravděpodobně ignorovány zejména při frézování složitých zakřivených povrchů s 5 osami.
- Tepelná deformace a rozměrový drift:Hromadění třísek vytváří místní izolační vrstvu a efekt chladiče způsobuje změknutí materiálu spodního povrchu a velikost přesahuje toleranční zónu ±0,01 mm; pokud jsou před eloxováním hliníkových dílů nevyčištěné třísky, vytvoří se oxidační skvrny.
- Abnormální opotřebení nástroje a zlomení nástroje:Třísky se ovíjí kolem hlavní hrany stopkové frézy nebo čelní plochy kulové frézy a náhlé zvýšení řezné síly může způsobit vylamování hrany. Je pravděpodobnější, že způsobí chvění, když centrovací stroj zpracovává hlubokou dutinu štíhlého hřídele.
Tyto poruchy zesílí kosmetické vady v sériové výrobě - a vysoce lesklý povrch bez škrábanců je klíčovým ukazatelem pro přijetí zákazníkem. Čipový management tedy není jen „čištění“, ale také předkontrolní článek pro přesnost a konzistenci vzhledu.
Vliv řezných parametrů a geometrie nástroje na odvod třísek
Vztah mezi rychlostí, posuvem a tvarem třísky
Morfologie třísky je určena tloušťkou třísky a poloměrem zvlnění. Běžně používané kombinace parametrů pro díly s hlubokou dutinou jsou následující (například hliník 6061-T6, mikro stopková fréza o průměru 8 mm):
| parametr | Doporučená hodnota | Vliv na odvod třísek |
|---|---|---|
| Rychlost vřetena | 8000-12000 ot./min | Rychlost je příliš vysoká → třísky jsou tenké a poloměr zvlnění je malý → lze snadno přilnout k nástroji; rychlost je příliš nízká → třísky jsou silné a rovné → dutinu lze snadno ucpat |
| Krmivo na zub | 0,03–0,05 mm/zub | Posuv je příliš nízký → třísky nejsou zlomené → nástroj je navinutý; příliš vysoká → řezná síla se náhle zvýší → kanál pro odvod třísek je stlačen a deformován |
| Boční úder nožem | ≤0,2D | Při hrubování hluboké dutiny plné šířky je boční řezná síla velká → třísky jsou široké a dlouhé → je zapotřebí menší posuv nebo zónové zpracování |
V inženýrské praxi se často používá „vrstvený Z-řez“ (Z-krok 0,1–0,2D) ve fázi hrubování hlubokých dutin. Po dokončení každé vrstvy je propláchnuta vysokorychlostními vnitřními chladicími tryskami, aby se zabránilo hromadění třísek.
Geometrie nástroje a návrh odvodu třísek
- Drážka horní čepele (geometrie flétny):3břité mikro stopkové frézy mají mělké drážky pro odvod třísek, které jsou vhodné pro dokončování, ale mají nízkou účinnost odstraňování třísek; nástroje s více než 4 břity jsou náchylné k zablokování třískou z důvodu nedostatečného prostoru pro třísku při hrubování hlubokých dutin. Pro zdrsnění hlubokých dutin a zvýšení leštění povrchu pro snížení koeficientu adheze třísky se doporučuje použít mikrofrézu se 3 břity a úhlem břitu 90°.
- Poměr stran nástroje:Nástroje s hlubokou dutinou s L/D > 10 mají špatnou tuhost a třísky mají tendenci ulpívat na spodním povrchu pod vlivem gravitace a kapaliny. V tomto okamžiku je třeba použít vnitřní chlazení k rozstřikování řezné kapaliny přímo na hrot nástroje, takže třísky jsou odplavovány z oblasti řezu, místo aby se spoléhalo na přirozený pád gravitace.
- Odstraňování třísek při vrtání:Vrtání hlubokých děr (L/D>12) musí používat vrták s vysokou účinností odstraňování třísek (např. úhel stoupání šroubovice větší než 30°), jinak třísky vytvoří v díře „sloup třísky“ a zablokují nástroj, čímž se nástroj snadno zlomí. Když centrovací stroj zpracovává, třísky jsou odváděny podél vodicí kolejnice směrem k zadní části. Je nutné sledovat tloušťku hromadění třísek v oblasti vodicí lišty, aby nedošlo k sevření obrobku.
Porovnání tří běžných řešení odstraňování třísek
Neexistuje jediné „optimální řešení“ pro třískové řízení dílů s hlubokou dutinou a výběr musí být založen na poměru L/D, materiálu, velikosti šarže a požadavcích na vzhled. Následuje srovnání tří běžně používaných řešení:
| plán | Použitelné scénáře | výhoda | omezení |
|---|---|---|---|
| Externí Air Blast | L/D< 6,开粗后清腔 | Jednoduché vybavení, nízká cena, žádné zásahy do řezných nástrojů | V hlubokých dutinách (L/D>8) nemůže proudění vzduchu dosáhnout spodního povrchu a míra zbytků třísek je vysoká; hliníkové třísky jsou snadno odfouknuty a kontaminují okolní zpracovávané povrchy. |
| Vnitřní chladicí kapalina | L/D 4–12, dokončování | Třísky se řítí přímo od hrotu nástroje, povrch Ra může dosáhnout 0,4 μm a nejsou zde žádné přilepené třísky. | Nástroj musí mít vnitřní chladicí kanál a náklady na nástroje s malým průměrem jsou vysoké; olej zůstává na dně hluboké dutiny a je třeba jej později vyčistit. |
| Suché řezání + vysokorychlostní cirkulace vzduchu (Dry + High-Speed Air) | Nepřilnavé materiály nožů (ocel, titan), vysoké požadavky na povrchovou úpravu | Žádné zbytky řezné kapaliny, žádné čištění před eloxováním; třísky jsou odváděny vysokorychlostním prouděním vzduchu, což snižuje sekundární kontakt | Lehké kovy jako hliník a hořčík nejsou vhodné pro vážné lepení třísek; teplota v oblasti řezu stoupá a je třeba sledovat životnost nástroje. |
Naše inženýrská zkušenost je následující: řešení vnitřního chlazení je preferováno pro dokončování hlubokých dutin hliníkových dílů, suché řezání + cirkulace vzduchu je vyžadována pro vysokou hladkost ocelových dílů a externí foukání vzduchu se používá jako záloha během fáze hrubování. V hromadné výrobě lze kombinovat tři řešení - externí foukání pro hrubování, vnitřní chlazení nebo suché řezání pro dokončování, aby bylo zajištěno, že stav třísky každého procesu je kontrolovatelný.
Klíčové body provozu procesu: společný návrh od dráhy nástroje po chlazení
Strategie dráhy nástroje a řízení toku třísek
Směr proudění třísek v dutině je určen směrem dráhy nástroje. Pro zdrsnění hlubokých dutin se doporučuje používat spirálové řezání "zvenčí dovnitř" místo vratného pohybu vrstvu po vrstvě, takže třísky jsou vytlačovány do oblasti vypouštění vnější stěny namísto hromadění ve středu. Při dokončování by měl být směr dráhy nástroje konzistentní s hlavním směrem odstraňování třísky - to znamená, že třísky jsou přiváděny do otvoru dutiny, spíše než zatlačovány do dna dutiny.
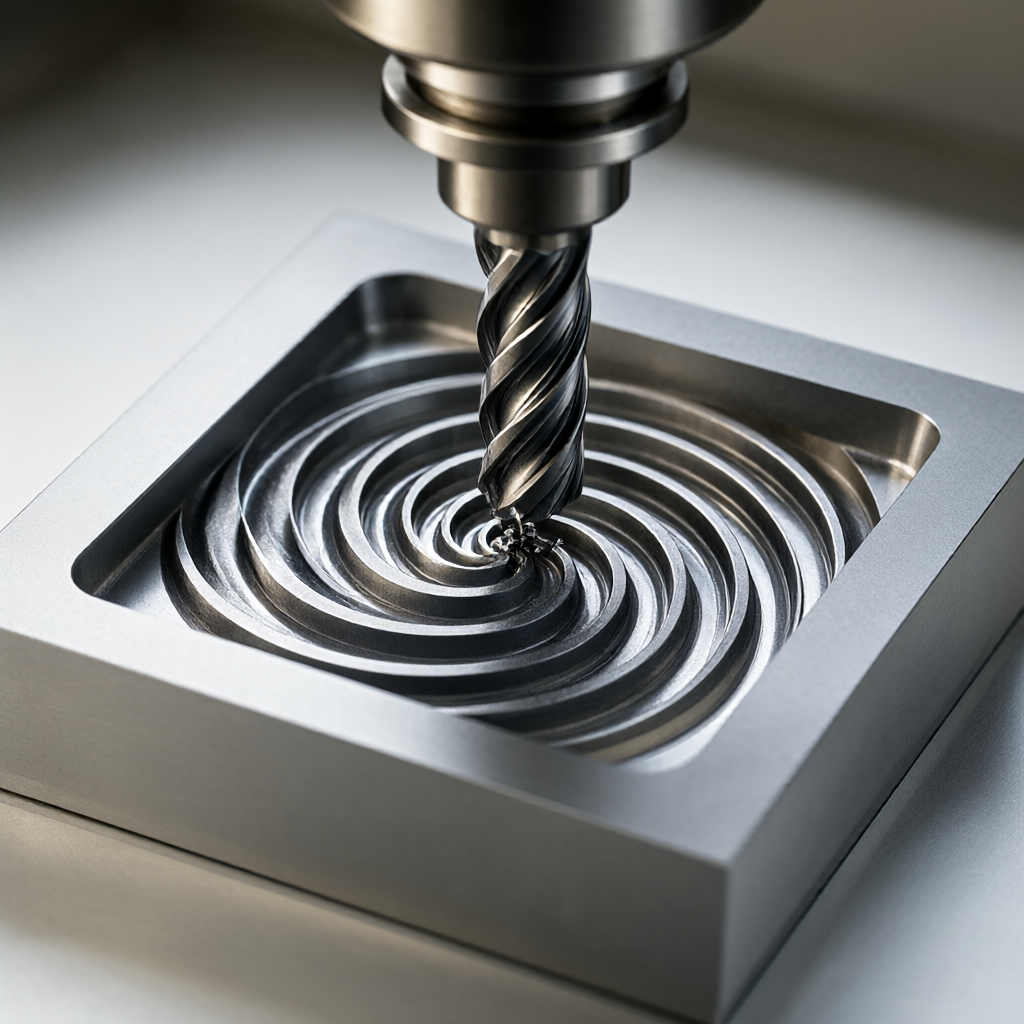
Při frézování složitých zakřivených povrchů s hlubokými dutinami v 5 osách je třeba řídit úhel (naklonění) nástroje na 15°–30°, aby se zabránilo „oškrabávání“ třísek směrem ke straně nástroje. V softwaru CAM lze nastavit modul „předpovědi směru toku třísek“, který simuluje trajektorii klouzání třísek v dutině a předem identifikuje retenční oblast.
Řízení časování chlazení a proudění vzduchu
Vypouštění třísek není „nepřetržité foukání“, ale musí odpovídat načasování procesu řezání:
- Otevřete hrubou vrstvu:Po dokončení kroku Z každé vrstvy zastavte vřeteno, proplachujte vysokorychlostním proudem vzduchu (0,6–0,8 MPa) po dobu 3–5 sekund a poté odřízněte další vrstvu.
- Dokončení podávání:Vnitřní chlazení je nepřetržitě zapnuto a proud vzduchu se vyfoukne pouze krátce, když je nástroj zasunut, aby se zabránilo dopadu proudu vzduchu na neztuhlý povrch.
- Před výměnou/kontrolou nástroje:Nucené externí ofukování + vakuové odsávání třísek zajišťuje, že při měření CMM (třísouřadnicové) nedochází k rušení čipu a rozměrová data jsou spolehlivá.
Tato sada časování musí být naprogramována a zpevněna během sériové výroby, aby se předešlo rozdílům v dávkách způsobeným manuálním zásahem operátora.
Kontrola a předcházení poruchám: Jak přijmout efektivitu správy čipů
Zda je správa čipů zavedena, se nemůže spoléhat pouze na „vizuální kontrolu“, ale musí být kombinována s kvantitativní kontrolou:
- Drsnost povrchu:Spodní plocha hluboké dutiny Ra ≤ 0,4 μm (dokončení hliníkových dílů). Pokud Ra náhle vzroste na více než 0,8 μm, znamená to, že existují stopy po opakovaném řezání třísky.
- Kontrola velikosti:Tolerance vzdálenosti od spodního povrchu hluboké dutiny k boční stěně je ±0,01 mm. Pokud jsou jednotlivé díly v dávce mimo toleranci, je před dokončením upřednostněna kontrola, zda u dílu nedochází k hromadění třísek a tepelné deformaci.
- Kompletní optická kontrola:Před odesláním je vzhled 100% zkontrolován se zaměřením na zbytkové mikročipy na dně hluboké dutiny (použijte 50x lupu nebo optickou kontrolu AOI). Zbytkové třísky tvoří po eloxování zoxidovaná místa, což je prvotřídní vzhledová vada.
Pokud je zjištěn problém s třískou dávky, sled zpětného sledování je: záznam opotřebení nástroje → protokol chladícího tlaku → verze dráhy nástroje CAM → dávka materiálu (hliníkové inkluze ovlivňují tvar třísky). Ve většině případů jsou hlavní příčinou první dvě položky.
Často kladené otázky (FAQ)
Při CNC obrábění dílů s hlubokou dutinou, jaké je vhodné nastavení vnitřního chladicího tlaku?
Obvykle 0,4–0,6 MPa může odplavit třísky z hrotu nástroje. Pokud je tlak příliš vysoký, ochlazený stopový kovový prach bude při zasunutí nástroje odfouknut a kontaminuje okolní povrch. Doporučuje se začít s 0,5 MPa pro povrchovou úpravu hliníkových dílů a doladit podle barvy čipu (lepší je stříbrná bílá, černá znamená lepení).
Mohu vynechat vnější foukání během zdrsňování a přímo odříznout vrstvu?
Nedoporučuje se. Vynechání čištění mezi vrstvami způsobí, že třísky budou naskládány do 2-3 vrstev. Při řezání další vrstvy budou třísky vtlačeny do mezery v materiálu, což způsobí, že se na povrchu objeví „zmáčknutí“. Při dokončování je nutné zvýšit přídavek nebo použít menší hloubku řezu k jejich odstranění, což následně snižuje efektivitu.
Co mám dělat, když třísky uvíznou ve vodicí liště, když centrovací stroj zpracovává hlubokou dutinu štíhlého hřídele?
Hromadění třísek v oblasti vodicí lišty je běžnou poruchou srdečního stroje. Preventivní opatření: Když jsou třísky odváděny podél zadní části, zvyšte podporu proudění vzduchu na straně vodicí lišty (0,3 MPa) a zkraťte délku třísek (snižte posuv, zvyšte rychlost otáčení, aby se třísky stočily). Pokud se zasekne, je třeba jej zastavit a ručně vyčistit. V sériové výrobě by měl být snímač monitorování čipu nastaven tak, aby poskytoval včasné varování.
Je řešení pro suché řezání vhodné pro všechny kovové díly s hlubokými dutinami?
nelze použít. Lehké kovy jako hliník a hořčík mají vysoký koeficient přilnavosti třísek a třísky se mohou snadno obalit kolem nástroje při suchém řezání, což má za následek vysoké riziko zlomení nástroje. Tvrdé materiály jako ocel, titan a Inconel mají méně třísek. Suché řezání + cirkulace vzduchu je proveditelné řešení, ale je třeba sledovat nárůst teploty nástroje a cyklus výměny je asi o 30 % kratší než mokré řezání.
Jak předejít problémům s vylamováním v dílech s hlubokou dutinou ve fázi tažení?
Pokud během DFM (analýza vyrobitelnosti) hluboká dutina s L/D>10 nemá procesní otvory nebo drážky pro třísky, doporučuje se přidat procesní otvory (průměr 2–3 mm) nebo sklon (≥1°), aby třísky mohly přirozeně sklouznout dolů. Současně jsou označeny požadavky na drsnost povrchu, kde jsou umístěny klíčové rozměry, aby se usnadnilo cílené nastavení strategie chlazení během fáze zpracování.
Závěry a doporučení k činnosti
Správa třísek pro díly s hlubokou dutinou je neviditelným prahem pro přesnost a konzistenci vzhledu. Prostřednictvím optimalizace řezných parametrů, přizpůsobení geometrie nástroje, řízení časování proudění chladicího vzduchu a kvantitativní kontroly lze snížit četnost vad v dávce způsobenou zadržováním třísek na přijatelnou úroveň. Pokud se potýkáte s problémy s vylamováním při zpracování dílů s hlubokou dutinou, můžete poslat výkresy a požadavky na proces a náš technický tým vám poskytne návrhy DFM, řešení pro výběr nástrojů a chlazení a podpoří dodávku šarží za 15–25 dní.



