





Hlavní výzvy a procesní cesty pro CNC dokončování vnitřních otvorů trubek
V oborech přesné strojírenství, řízení tekutin a konstrukční podpora, CNC zpracování potrubních dílůDokončení vnitřního otvoruČasto je to klíčový článek, který určuje funkci a životnost produktu. Ve srovnání s válcovým řezáním je obrábění vnitřních otvorů omezeno tuhostí nástroje, prostorem pro odstraňování třísek a přístupností měření a je náchylné k vychýlení nástroje, tepelné deformaci a stopám po vibracích povrchu. Pro inženýry a dodavatele je základním měřítkem pro hodnocení technické síly dodavatelů pochopení, jak prolomit tato fyzická omezení a zajistit, aby přesnost velikosti vnitřních otvorů byla řízena v rozmezí ±0,01 mm a drsnost povrchu dosáhla Ra0,4μm. Na základě skutečných zkušeností s hromadnou výrobou poskytuje tento článek hloubkovou analýzu strategií obrábění vnitřních otvorů, logiky výběru nástrojů a bodů kontroly kvality pod různými průměry potrubí, což vám pomůže vyhnout se běžným poruchovým stavům v raných fázích projektu.
Proč je obtížnější zpracovat vnitřní otvory než vnější kruhy? Analýza tří hlavních fyzických omezení
Řezání vnitřních otvorů není jednoduché "obrácené soustružení". Jeho procesní potíže jsou soustředěny do následujících tří dimenzí:
- Pokles tuhosti nástroje: Když je štíhlá řezačka vnitřních otvorů ve stavu vyložení, ohybová tuhost klesá s kubickou délkou přesahu. Při zpracování hlubokých otvorů o průměru menším než Φ10 mm mohou malé vibrace způsobit rozšíření průměru otvoru nebo vytvoření textury.
- Odstraňování třísek a hromadění třísek: Uzavřený prostor vnitřní dutiny omezuje volný tok třísek. Pokud se třísky namotají kolem nástroje nebo stěny otvoru, může to snadno způsobit sekundární řezání nebo dokonce zaseknout nástroj a poškodit obrobek nebo nástroj.
- Měření slepé oblasti: Vnější kruh lze rychle přeměřit mikrometrem, ale vnitřní rozměry hlubokých vnitřních otvorů je obtížné získat v reálném čase. Obvykle se spoléhá na kontrolu procesu po kontrole prvního kusu. Jakmile je předchozí proces deformován, následné dokončovací operace budou neúčinné.
Proto dokončování vnitřních děr není jen problém programování;Geometrické parametry nástroje, řezné parametry a tuhost upínačeproblém s přizpůsobením systému.
Strategie zpracování a výběr zařízení na základě segmentů průměru potrubí
V závislosti na poměru vnějšího průměru k vnitřnímu průměru trubky (poměr hloubky k průměru) je potřeba výrazně upravit strategii zpracování. Následující tabulka porovnává doporučené procesní trasy pro tři typické části potrubí:
| Charakteristika dílu | Typický vnitřní průměr | Doporučené vybavení | kritický bod řízení procesu |
|---|---|---|---|
| Krátký typ trubky/příruby | Φ5 - Φ30 mm | CNC soustružnický/centrovací stroj | Použijte vnitřní frézu s velkým úhlem hřbetu pro optimalizaci poměru posuvu a zabránění stopám po vibracích; upínací plocha musí být zaoblená. |
| středně dlouhá trubka | Φ10 - Φ50 mm | 3osé/4osé obráběcí centrum | Použijte stupňovité vrtání - hrubé vyvrtávání - jemné vyvrtávání; věnujte pozornost vlivu přesnosti vystředění vrtání na konečný průměr otvoru. |
| Hluboký otvor/trubka speciálního tvaru | Φ15 - Φ80 mm (poměr hloubky k průměru >5) | 5osé spojení/speciální vrták hlubokých děr | Nucené chlazení a mazání, vysokotlaké čištění třísek; nástroj musí mít ostří pro kompenzaci průhybu. |
Soustružení a frézování
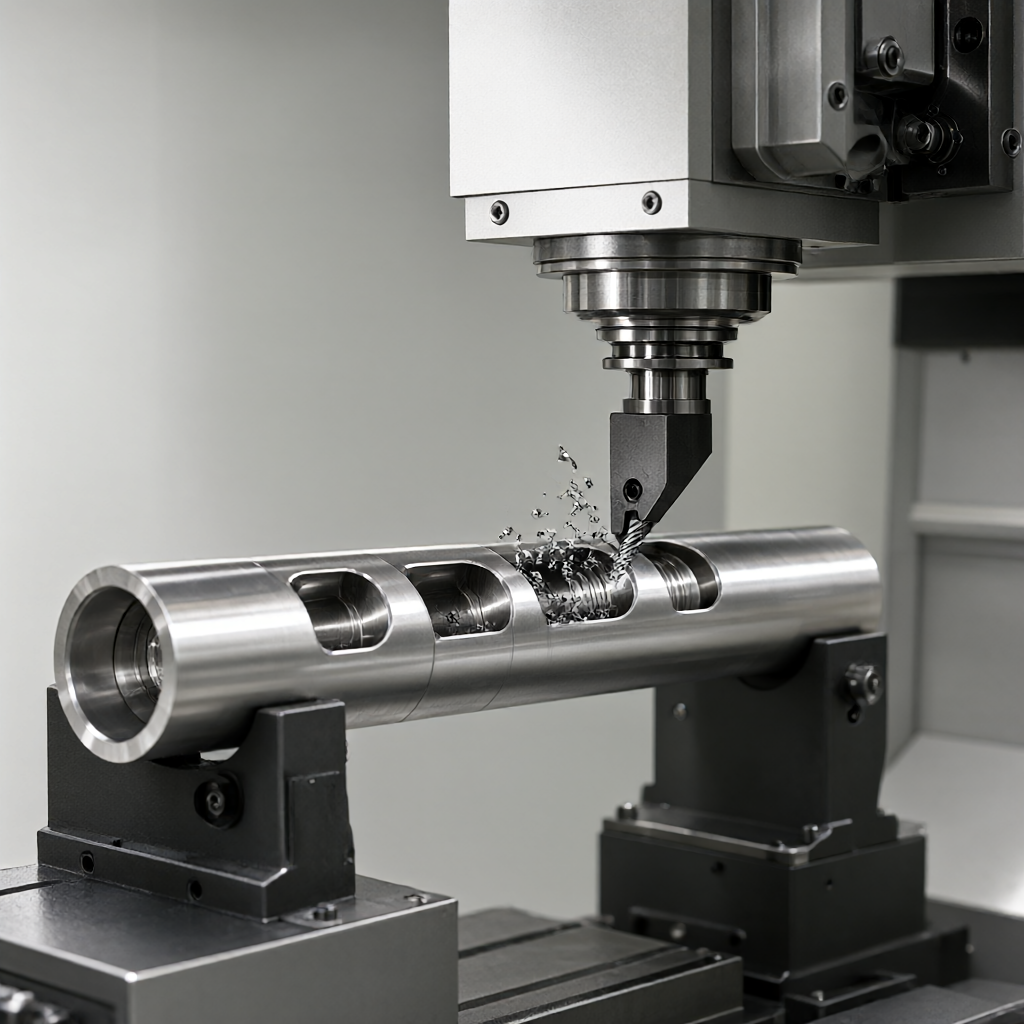
Průvodce výběrem nástroje a optimalizací řezných parametrů
Geometrické parametry nástroje vnitřní díry přímo určují kvalitu povrchu. Ve skutečném provozu je třeba upravit podle materiálu:
- : Při zpracování tenkostěnných trubek nebo tenkých materiálů s velkým vnitřním průměrem by měl být použit nástroj s náběhovým úhlem 90° nebo 95°, aby se snížila radiální řezná síla a zabránilo se deformaci trubky nástroje. Při zpracování krátkých a silných trubkových těles lze použít úhel náběhu 45° pro zvýšení pevnosti hrotu nástroje.
- : Vezmeme-li jako příklad hliníkovou slitinu, hloubka řezu může při hrubém vyvrtávání dosáhnout 1,0-1,5 mm a rychlost otáčení je 800-1200 ot./min.; během jemného vyvrtávání je ponechána rezerva 0,1-0,2 mm, rychlost otáčení se zvýší na 1500-2000 ot./min a rychlost posuvu je řízena na 0,05-0,10 mm/ot, aby byla zajištěna drsnost pod Ra0,8 μm.
- Elastické zotavení (Springback): Při zpracování tenkostěnné nerezové oceli nebo titanové slitiny způsobí uvolnění napětí po odříznutí materiálu odskočení průměru otvoru. V důsledku toho je naměřená velikost větší než teoretická hodnota.Řešení: Rezervní elastická rezerva zotavení, obvykle vypočítejte hodnotu kompenzace podle tloušťky stěny nebo postupně uvolněte napětí pomocí přesného řezání s více noži.
- Tepelná deformace: Teplo generované nepřetržitým řezáním způsobuje, že se nástroj tepelně prodlužuje a průměr otvoru se postupně zvětšuje.Řešení: Použijte přerušované řezání, abyste zajistili, že se chladicí kapalina plně dotkne řezné hrany, nebo použijte nástroj obsahující mikrokrystalický vosk ke snížení třecího tepla.
Kvalitní povrch znamená nejen hladký, ale také vyžadujeŽádné škrábance ani fleky. Při sériové výrobě je nutné přísně kontrolovat rovnoměrnost upínací síly, aby se předešlo místním promáčklinám způsobeným měkkým upnutím čelistí.
Kontrola kvality a standardy kontroly celého procesu
Kontrola vnitřních otvorů je omezena hloubkou a obvykle využívá kombinaci následujících metod:
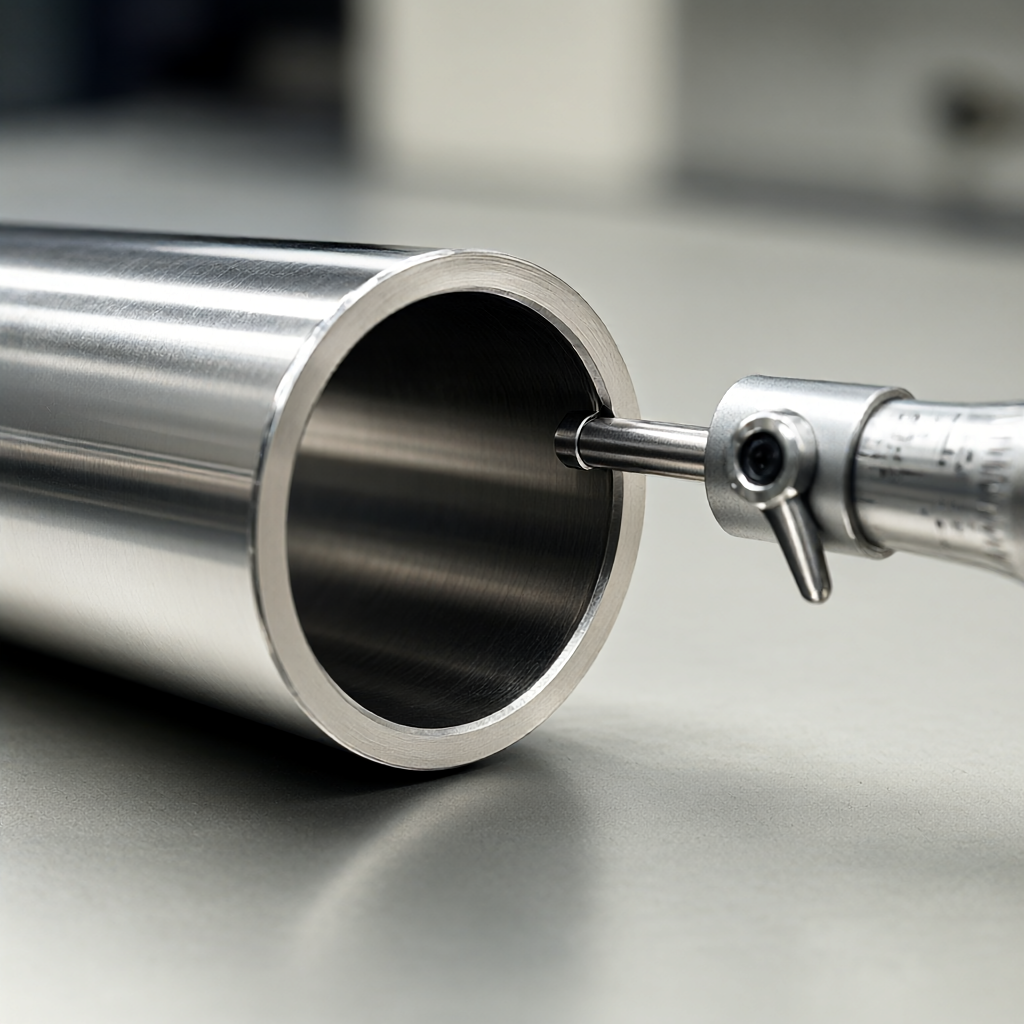
- Potvrzení prvního článku: K detekci průměru použijte kolíkové měřidlo nebo pneumatický měřicí přístroj a k detekci zkosení otvoru a drsnosti povrchu použijte projektor nebo profilometr.
- Kontrola procesu: Náhodně zkontrolujte střední průměr pórů a válcovitost každých 5-10 kusů. Pokud zjistíte rozměrovou odchylku, okamžitě sledujte tepelnou chybu vřetena nebo opotřebení nástroje.
- Kontrola přepravy v plné velikosti: U kritických spárovaných povrchů proveďte 100% kontrolu v plném rozsahu. Použijte trojrozměrný souřadnicový měřicí stroj (CMM) nebo speciální sondu vnitřního průměru, abyste zajistili, že souosost vnitřního otvoru je ≤0,02 mm.
Před povrchovou úpravou (jako je eloxování, galvanické pokovování) se musí potvrdit, že ve vnitřním otvoru nejsou žádné zbytky třísek a oleje. V opačném případě to způsobí ablaci povlaku nebo nerovnoměrnou tloušťku oxidového filmu, což ovlivní konzistenci konečného vzhledu.
FAQ: Často kladené otázky o CNC dokončování vnitřních otvorů
Jak zajistit soustřednost při zpracování hlubokých děr?
Klíčem je vystředění vyvrtaného otvoru. K vystředění otvoru se doporučuje použít vrták na hluboké díry s vodicí korunkou a poté otvor rozšířit. Pokud je průměr otvoru větší, lze použít dvouhlavou vysokoúrovňovou podpěru nebo lze použít vyrovnání otáčení čtvrté/páté osy na pětiosém zařízení, aby se zajistilo, že souosost vnitřních a vnějších kruhů je v rozmezí 0,05 mm.
Jak vyřešit problém "nádoru hliníku" po zpracování vnitřního otvoru z hliníkové slitiny?
Hliníkové otřepy jsou obvykle způsobeny odštípnutím ostří nástroje nebo nesprávným podáváním. Nástroje s karbidovým povlakem s vyšší ostrostí by měly být vyměněny, měl by být optimalizován hlavní úhel vychýlení, měla by se přiměřeně zvýšit rychlost otáčení a měl by se snížit posuv, aby se zajistilo, že třísky budou plynule odvalovány, nikoli přitlačovány ke stěně otvoru.
Lze vnitřní otvor nastříkat přímo po CNC obrábění?
Ano, ale pro zlepšení drsnosti adheze je nutná předúprava povrchu (pískování nebo chemické leštění). Pokud je vnitřní otvor přesný spojovací povrch a je třeba zachovat rozměrovou přesnost, doporučuje se vyvarovat se stříkání na spojovací povrch, nebo si vyhradit přídavek na zahuštění pro nástřik (obvykle 0,05-0,1 mm).
Závěr a návrhy na spolupráci
CNC zpracování vnitřních otvorů trubek je systematický projekt. Od výběru nástroje po kompenzaci tepelné deformace, každý krok přímo ovlivňuje konečný výnos. Máme shluk 72 CNC zařízení, které pokrývají 3osé až 5osé a soustružnické a frézovací kompozitní procesy, které podporují různé materiály, jako je hliník, ocel, nerezová ocel a technické plasty. Při hromadné výrobě klademe důraz na dvojí konzistenci kvality vzhledu a rozměrové přesnosti, abychom zajistili hladký a bezchybný povrch vnitřního otvoru. Pokud máte výkresy nebo vzorky částí potrubí, jste vítániZašlete soubory návrhu pro cenovou nabídku, poskytneme vám podrobná technická řešení a nabídky včetně návrhů DFM.



