





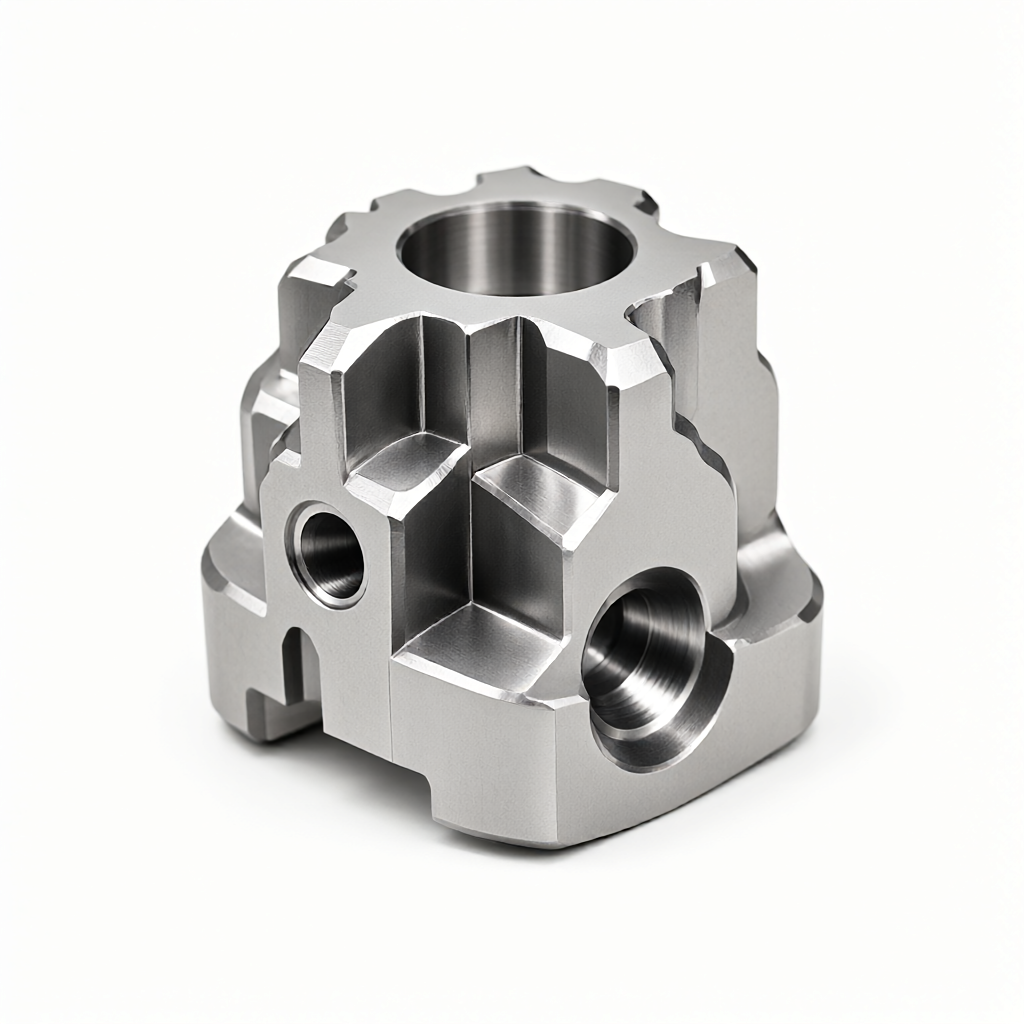
航空零件 CNC 加工高硬度钢件的干切削与微量润滑技术指南
在航空航天领域,钛合金与超高强度钢件因其优异的比强度和疲劳性能被广泛应用于起落架、发动机支架等关键结构件。然而,这类材料硬度高、导热性差,传统全湿切削因切屑排出不畅及高温残留风险,已逐渐被干切削(Dry Machining)与微量润滑(MQL)工艺取代。作为精密 CNC 零件定制制造商,我们在批量生产中严格依据材料牌号与公差要求,制定切削参数,以在确保 ±0.01mm 尺寸精度的同时,实现高光洁度与批量一致性。
高硬度钢件的切削挑战与失效模式
航空级超高强度钢(如 4340、1540 等牌号)硬度通常在 HRC40-HRC60 区间,切屑硬化倾向明显。若切削参数不当,极易出现以下失效模式:
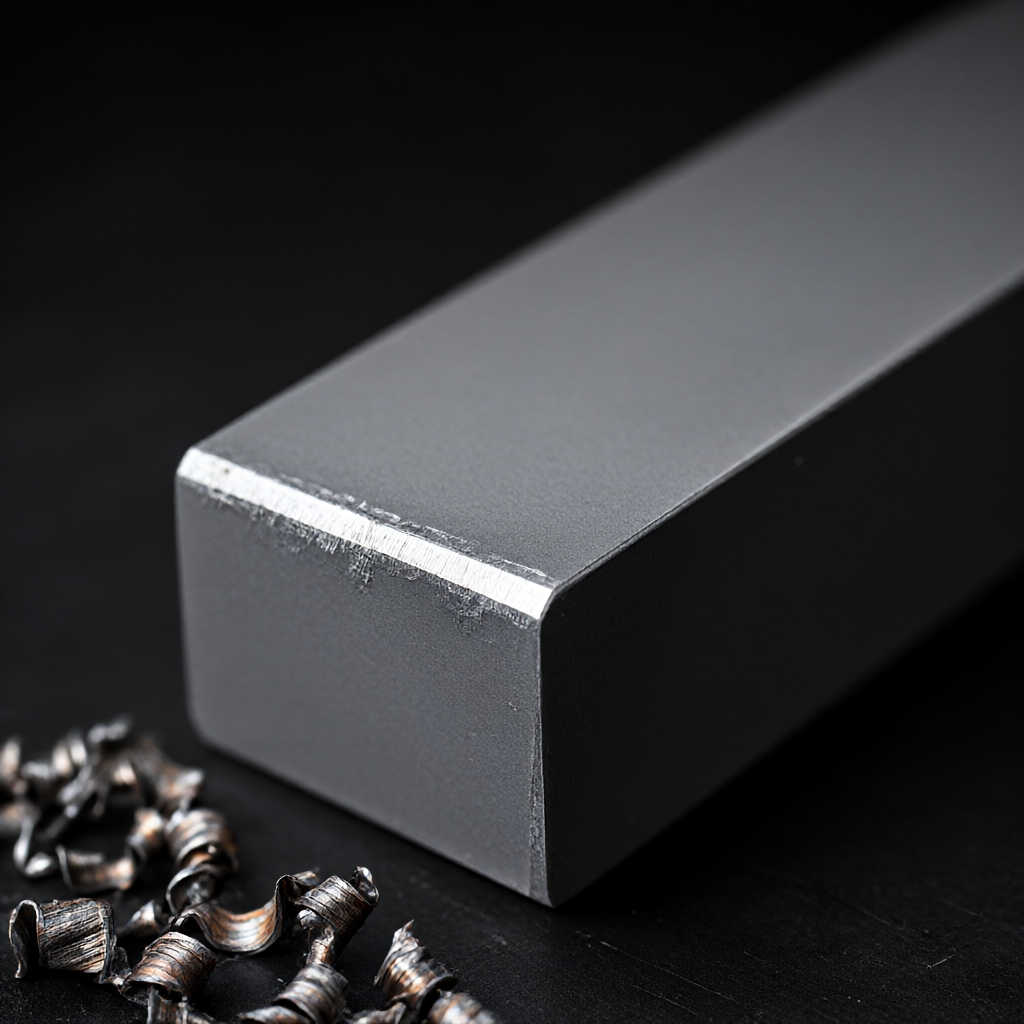
- 刀具崩刃与月牙痕: 干切削下散热途径单一,切削区温度急剧升高,导致刀具耐磨合金涂层剥落或基体软化。
- 工件热变形: 残余应力分布不均,加工后放置一段时间出现尺寸漂移,超出 ±0.01mm 的公差带。
- 表面微裂纹: 切屑摩擦反复划伤已加工表面,影响疲劳寿命,尤其在航空验收中属于严重缺陷。
干切削与微量润滑(MQL)的原理对比
干切削:效率与环保的平衡
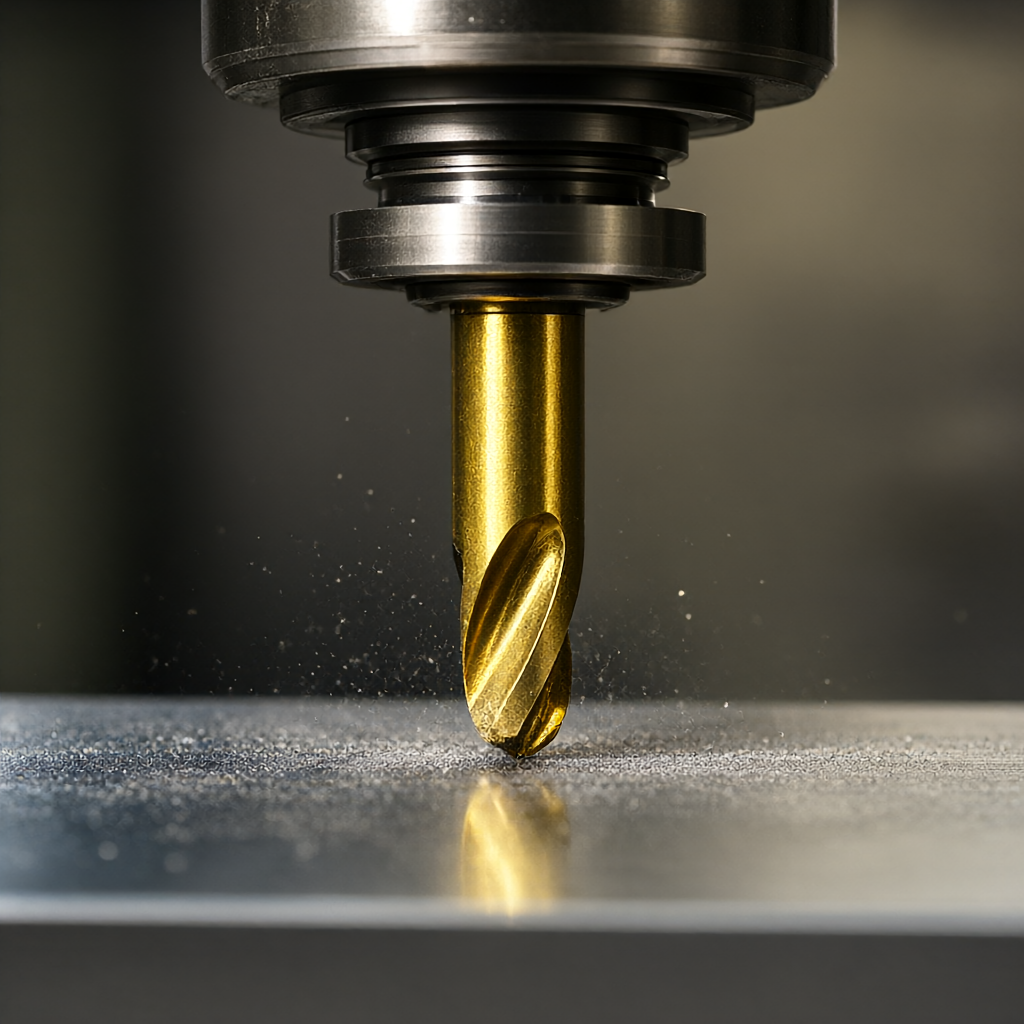
干切削不引入任何冷却介质,主要依靠刀具涂层(如 PVD 钛铝氮)的隔热性能与高速切削带来的“热硬化”效应,使切屑快速脱离热影响区。该方式适用于铝合金及中低硬度钢件的高效率粗加工,但在高硬度钢精加工中,因无法降低摩擦系数,刀具寿命受限。
微量润滑(MQL):精准温控与润滑
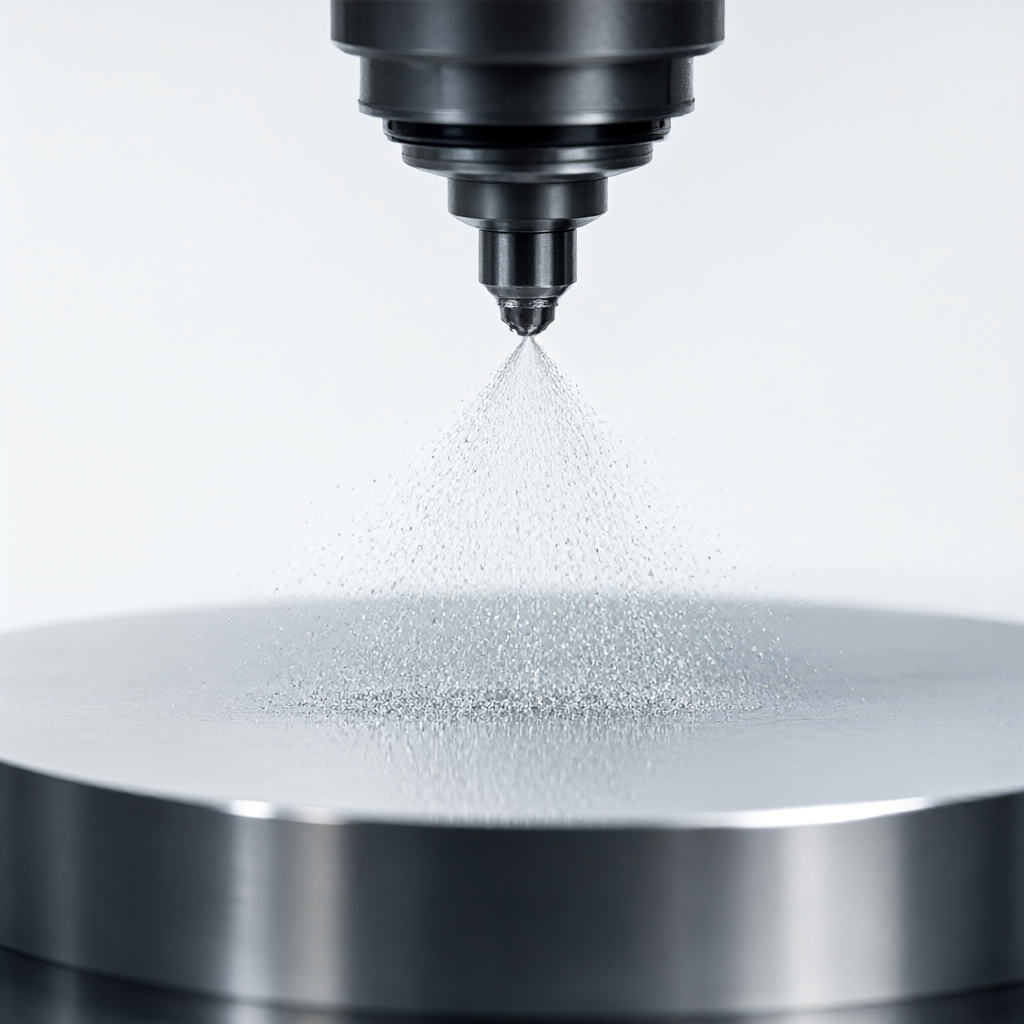
微量润滑技术通过超声雾化将润滑油(通常为植物油或合成酯)以每秒几立方厘米的剂量注入切削区。它既保持了干切削的环保与高转速优势,又通过油膜降低刀具-工件摩擦,显著降低切削力与切削温度。对于航空零件的精铣与车内孔加工,MQL 是控制表面粗糙度(Ra 0.4μm-0.8μm)的关键手段。
切削参数与工艺方案对比
针对 4340 钢(HRC50)的轴类零件,采用 4 轴铣削中心加工,以下为两种工艺的推荐参数范围:
| 工艺参数 | 全干切削 (Dry) | 微量润滑 (MQL) | 适用阶段 |
|---|---|---|---|
| 主轴转速 | 1500-1800 rpm | 2000-2500 rpm | 精加工 |
| 进给速度 | 80-120 mm/min | 150-200 mm/min | 精加工 | 切深 (ap) | ≤0.5 mm | ≤1.0 mm | 半精/精加工 | 刀具类型 | PVD TiAlN 涂层硬质合金 | CBN(立方氮化硼)或 PVD TiAlN | 精加工 | 表面粗糙度 | Ra 1.6μm 左右 | Ra 0.4μm-0.8μm | 验收标准 |
| 刀具寿命 | 较短(约 20-30 件) | 较长(约 40-60 件) | 批量经济性 |
DFA 建议与工程对接要点
在接收图纸时,我们会进行 DFM(可制造性设计)评审,重点关注:
- 最小壁厚: 高硬度钢在精加工中易颤振,建议关键定位面壁厚不低于 0.8mm,或增加加强筋设计。
- 去毛刺要求: 航空件通常要求无飞边毛刺,干切削下切屑锐利,需在编程中增加清角工序或预留去毛刺余量。
- 形位公差: 对于同轴度 0.02mm 的要求,建议采用“一次装夹完成所有面加工”的车铣复合工艺,避免二次定位误差。
质量检验与批量一致性管控
为确保航空零件的可靠性,我们执行严格的质量门禁:
- 来料检验: 核对钢卷/棒材材质单,抽样进行硬度测试(洛氏 HRC)与光谱分析,确认材料牌号符合航标。
- 首件确认(FAI): 首批 3 件进行全尺寸测量,使用三坐标测量机(CMM)核对关键位置度与轮廓度,记录基线数据。
- 制程巡检: 每 50 件抽检一次关键尺寸,监控刀具磨损趋势;一旦尺寸漂移接近公差下限,立即更换刀具或调整补偿值。
- 出货全检: 针对表面质量,使用粗糙度仪检测 Ra 值,并通过视觉检查确认无刮痕、无油污残留(干切削件需超声波清洗)。
结论与行动建议
在高硬度航空钢件加工中,选择 MQL 配合 CBN 刀具能更好地平衡效率、表面质量与成本。我们的 72 台 CNC 设备集群支持 3/4/5 轴联动加工,具备 15-25 天的批量交付能力,且擅长处理高光洁度外观要求。
若您有超高强度钢、钛合金或高温合金的航空零件需求,欢迎发送 2D 图纸或 3D 模型至我们的工程团队。我们将免费提供 DFM 分析及报价,协助您优化设计并锁定交付节点。
关于航空零件 CNC 加工的常见问题(FAQ)
干切削加工高硬度钢件时,如何防止工件过热变形?
建议采用“小切深、高转速、大切宽”的断续切削策略,利用切屑带走热量;或在关键尺寸工序间增加“回火稳定化”等待时间,待工件完全冷却至室温后再进行精加工。
微量润滑(MQL)使用的润滑油是否会在零件表面残留?
合格的 MQL 油通常为生物可降解的植物油或合成酯,用量极少(每分钟 0.1-0.5ml)。加工后需配合超声波清洗或挥发性溶剂清洗,即可去除油膜,符合航空装配的清洁度要求。
对于批量 500 件的高硬度轴类零件,MQL 还是传统切削液更经济?
通常 MQL 更具经济性。虽然切削液刀具寿命稍长,但 MQL 免去了冷却液更换、过滤及环保处理成本,且可支持更高进给速度,综合工时更短,尤其适合 15-25 天快速交付的批量订单。
你们能否加工硬度超过 HRC55 的航空钢件?
可以。我们配备 CBN 刀具及具备微量润滑功能的 4/5 轴加工中心,可加工至 HRC60 左右的零件。具体需根据零件几何形状与公差等级评估,建议提供图纸进行 DFM 分析。
加工过程中如何确保同轴度公差 0.02mm 以内?
采用车铣复合机床,在一次装夹中完成车削与铣削;或在 5 轴加工中心中使用高精度液压夹具定位。加工前通过 CMM 测定夹爪基准,并在 CAM 后处理中补偿夹具误差,确保形位公差达标。



