





在航空航天零部件制造中,复杂型腔的CNC铣削面临刀具路径优化与材料去除率的双重挑战。科学分配粗加工与精加工余量,是平衡生产效率、尺寸精度与表面完整性的核心工程决策。本文将基于5轴联动铣削与3轴高速铣削的实际加工经验,解析航空铝材(如7075-T6)及钛合金(如Ti-6Al-4V)零件的余量分配策略,重点涵盖剩余量控制、刀具选择逻辑、热变形补偿及验收标准,为工程师提供可复用的工艺规划方案。
复杂型腔粗精加工余量分配的工程逻辑
余量分配并非简单的固定数值设定,而是基于“去重保轻”原则的系统工程。粗加工阶段旨在移除绝大部分材料,降低机床主轴负载,避免刀柄干涉;精加工阶段则专注于最终尺寸与表面质量,要求极低的切削力以抑制让刀现象。
- 粗加工余量:通常设为0.5mm至1.5mm。对于深腔结构,需考虑刀具长度径比,预留更大的侧向余量以防止刚性不足导致的颤振。
- 半精加工余量:若型腔深径比大于5:1,建议增设此工序,余量设为0.2mm至0.4mm,用于消除粗加工后的应力释放变形。
- 精加工余量:通常控制在0.05mm至0.2mm,取决于刀具直径。小直径立铣刀(如3mm以下)建议余量不超过0.1mm,以防止刀具弯曲。
在航空零件中,薄壁特征极易因装夹应力释放产生变形。因此,余量策略需结合有限元分析(FEA)预测的变形量进行反向补偿,确保精加工后释放应力,尺寸仍在公差带内。
主流材料余量推荐值与工艺参数对比
不同材料的切削特性差异巨大。铝合金切削力小,适合大进给粗加工;钛合金导热差、易粘刀,需大幅降低切削速度并增加余量。以下表格对比了7075-T6铝合金与Ti-6Al-4V钛合金在典型复杂型腔加工中的参数基准。
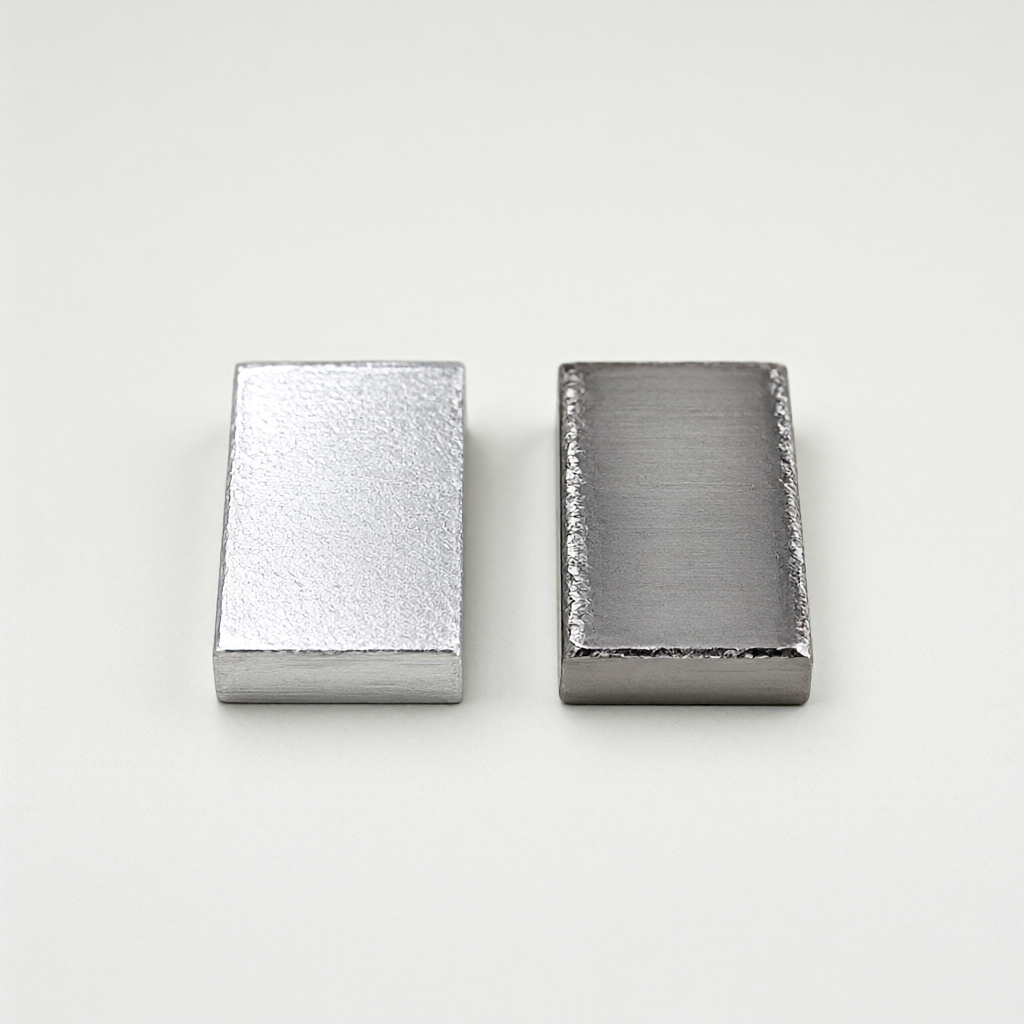
| 工艺阶段 | 材料牌号 | 推荐余量 (mm) | 主轴转速 (rpm) | 每齿进给量 (mm/z) | 备注 |
|---|---|---|---|---|---|
| 粗加工 | 7075-T6 Al | 0.5 - 1.0 | 8000 - 12000 | 0.2 - 0.4 | 使用粗齿刀具,强调高效率 |
| 精加工 | 7075-T6 Al | 0.05 - 0.15 | 12000 - 15000 | 0.02 - 0.05 | 高光面,Ra可达0.4μm |
| 粗加工 | Ti-6Al-4V | 0.5 - 1.5 | 250 - 400 | 0.02 - 0.04 | 低速大切深,需强力冷却 |
| 精加工 | Ti-6Al-4V | 0.1 - 0.3 | 300 - 500 | 0.01 - 0.02 | 防止过热,严格控制Ra |
值得注意的是,钛合金精加工余量需适当放大,因为极小的余量易导致刀具与工件间发生摩擦而非切削,反而损害表面质量。建议通过三坐标测量仪(CMM)在精加工后即时验证尺寸趋势,动态调整后续批次余量。
5轴联动加工中的余量动态调整策略
对于具有自由曲面或深腔盲孔特征的航空零件,5轴机床的刀轴矢量变化会导致不同区域的实际切削条件差异。固定余量设定在5轴加工中往往失效,需采用“等距余量”或“基于刀具半径补偿的余量”策略。
- 刀轴矢量影响:在深腔侧壁,若刀轴倾斜角度过大,切削厚度会急剧减小,甚至趋近于零。此时,名义余量会转化为实际切厚不足,导致表面振纹。建议在CAM软件中开启“最小切削厚度”约束,自动调整余量。
- 冷态 vs 热态补偿:加工过程中刀具与工件摩擦生热,导致局部热膨胀。对于精密零件,建议在粗加工后等待工件回温至环境温度(±2℃以内),再进行精加工,或在CAM中预设热变形补偿值(通常沿Z轴正向补偿0.02-0.05mm)。
此外,对于薄壁支架类零件,建议采用“分体加工”策略:先加工主体,留0.1mm余量;松开装夹,重新定位基准,加工另一侧;最后一次性去除中间连接薄壁。此法可有效抵消装夹力引起的变形,使余量分配更具针对性。
刀具选择与断刀风险下的余量权衡
余量大小直接关联刀具寿命与断刀风险。大余量意味着大切深,刀具承受扭矩增大,对于小直径立铣刀是致命威胁。在小直径刀具(D≤6mm)加工钛合金时,建议将精加工余量限制在刀具直径的5%-8%以内,避免刀具因刚性不足发生偏摆。
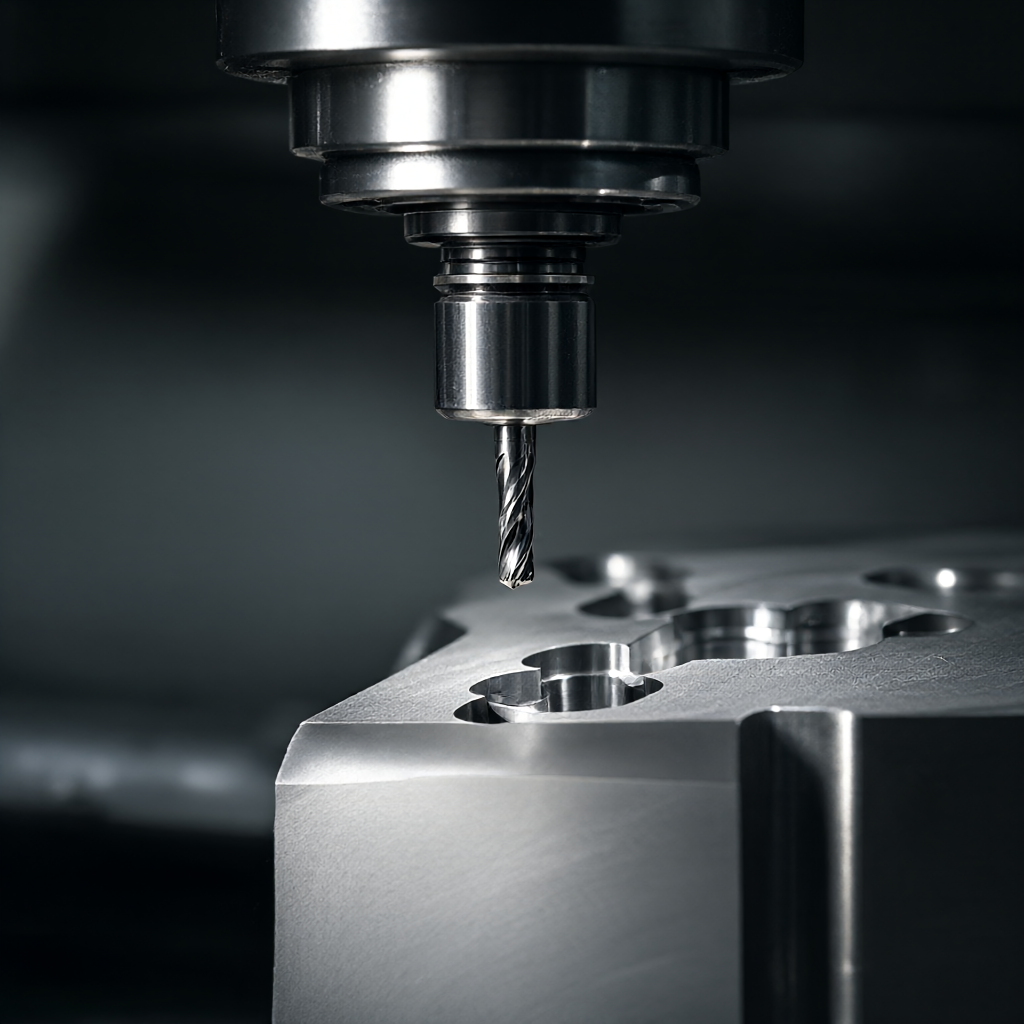
另一种策略是“球刀+平底刀”组合: 方案A:全程使用球刀。优点是过渡圆滑无台阶,缺点是球刀先进切削速度低,易积刀瘤,余量需控制得极小(0.02-0.05mm),且效率低。 方案B:球刀粗/半精加工,平底刀精加工。优点是平底刀效率高,可清理球刀留下的球面痕迹;缺点是需要两次装夹或复杂的刀具切换,余量分配需确保平底刀能完全进入且无干涉。
对于高光洁度要求的进气道或燃烧室内壁,方案B通常更优,但需精确计算平底刀的轴向余量,确保其能彻底切削掉球刀留下的0.05mm左右凸起,而不刮伤底层。
表面完整性检验与失效模式规避
余量分配不当的直接后果是表面完整性缺陷。常见的失效模式包括:振纹(Chatter)、刀痕(Scalloping)、微观裂纹及加工硬化层过深。验收不仅看尺寸,更看表面质量。
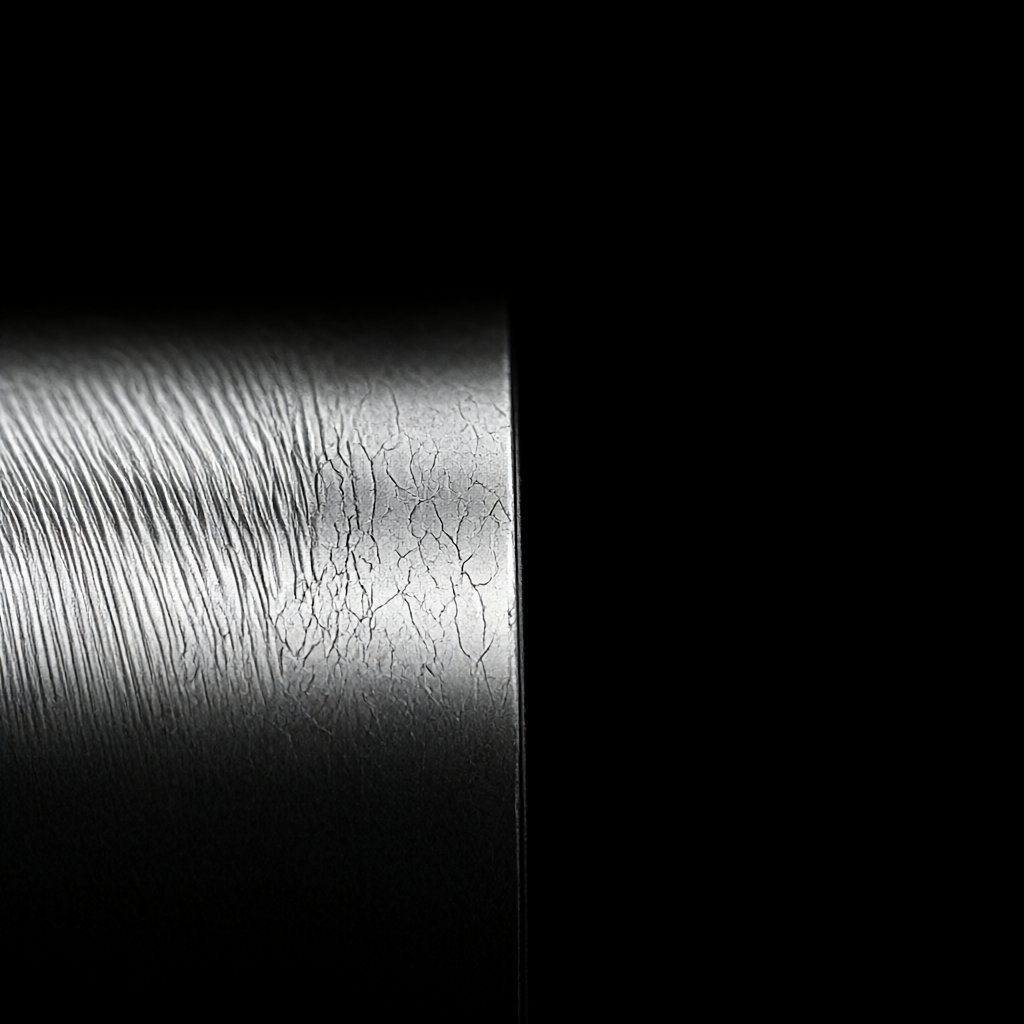
- 振纹检测:使用粗糙度仪测量Ra值。对于航空铝件,Ra应≤0.8μm;高光面要求Ra≤0.4μm。若检测到周期性振纹,需检查余量是否过大导致切削不稳定,或主轴轴承磨损。
- 刀痕控制:通过调整精加工余量至0.05mm以下,并提高转速,可将球刀留下的圆球状刀痕最小化。对于关键配合面,建议增加一次“光顺”工序,使用精磨刀或金刚石笔刀进行微量去除(0.01-0.02mm)。
- 硬度验证:加工硬化会改变材料表面硬度,影响疲劳寿命。需对精加工表面进行显微硬度测试,确保硬化层深度控制在0.1mm以内,且硬度增量不超过材料本体的10%。
在批量生产中,建议对首件进行全尺寸CMM检测与表面粗糙度扫描,建立余量-尺寸偏差模型。例如,若发现某批次余量0.1mm时,实际尺寸偏低0.02mm,则后续批次应将余量调整为0.12mm,实现闭环控制。
常见余量分配问题与工程实践FAQ
为什么精加工余量有时需要比粗加工余量还小很多?
精加工目的是确保尺寸精度与表面质量,切削力必须极小以减少让刀和热影响。若余量过大(如超过0.2mm),小直径刀具会因切削负荷过大而弯曲,导致尺寸超差和表面振纹。因此,精加工余量通常仅为粗加工的1/10至1/20。
如何判断5轴加工中是否需要额外增加半精加工工序?
当型腔深径比超过4:1,或刀具长度径比(L/D)超过4:1时,刚性显著下降。此时,仅靠粗到精的两道工序无法消除应力变形,必须增加半精加工,余量设为0.2-0.3mm,以释放大部分内应力,确保精加工尺寸稳定。
钛合金加工中,余量分配对刀具寿命的影响是否比铝合金更敏感?
是的。钛合金导热系数低,切削热集中在刀尖,易引发扩散磨损。若余量过大导致进给受限,刀具摩擦加剧,寿命会骤降。建议钛合金精加工余量严格控制在0.15mm以内,并配合微量润滑(MQL)技术,以平衡刀具寿命与表面质量。
薄壁零件加工后出现回弹,如何通过余量策略修正?
需在精加工前预留变形补偿量。例如,若预测释放应力后零件收缩0.03mm,则精加工时尺寸应预留+0.03mm的余量(即把目标尺寸做大了0.03mm)。此值需通过首件测试确定,并在CAM中设置为“补偿余量”,而非简单的“工艺余量”。
批量生产中,如何确保余量分配的一致性?
建立标准化工艺文件,明确每道工序的刀具号、余量值及补偿参数。使用CAM软件的“固定余量”模板,避免手动修改。同时,实施首件确认制(FAI),对每件产品的前三件进行全尺寸检测,验证余量策略的有效性,发现偏差立即停机调整。
结论与行动建议
复杂型腔的CNC加工余量分配,本质上是效率、精度与表面质量三者之间的动态平衡。没有放之四海而皆准的固定数值,只有基于材料特性、刀具刚性及机床状态的个性化策略。工程师应在设计阶段即介入DFM(可制造性设计),评估余量可行性;在加工阶段,借助CMM数据闭环修正余量,确保批次一致性。
若您的项目涉及航空航天类复杂铝合金或钛合金零件,且对表面完整性与尺寸稳定性有严格要求,欢迎发送图纸与技术规格,我们将结合72台CNC设备的资源与7075/Ti-6Al-4V材料的加工数据库,为您提供包含余量模拟与DFM建议的快速报价方案。



