





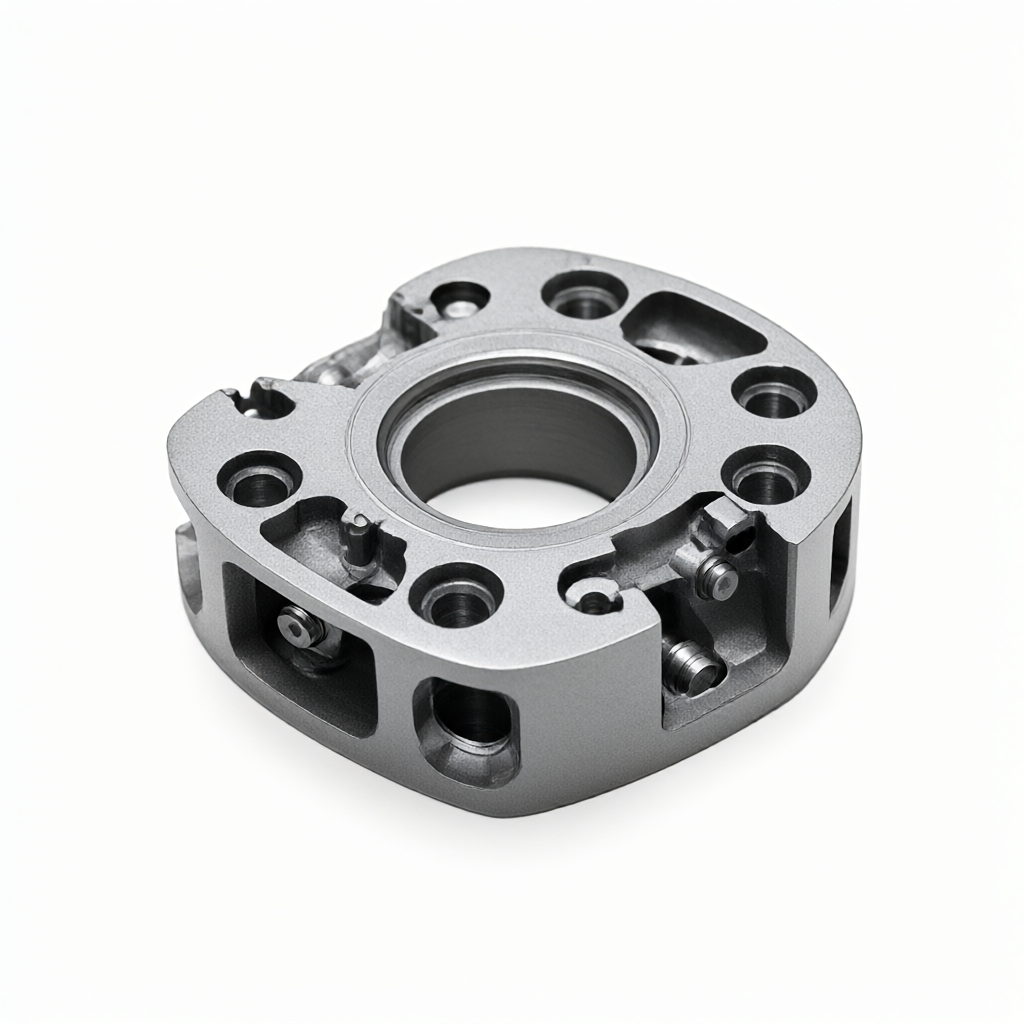
航空零件加工后若需进行阳极氧化电解退膜与二次着色,关键在于控制氧化膜完整性与膜层结合力。在 CNC 加工阶段,需预留合理的去毛刺与去应力时间,避免残余应力导致后续电解过程中膜层开裂或剥落。合理的工艺路径是:CNC 粗精加工 → 去毛刺/去应力 → 阳极氧化(常规硫酸体系)→ 电解退膜(视需求局部或整体)→ 二次着色(浸染或交流染色)→ 封孔固化。整个链条中,每个环节的电解参数、电流密度与时间窗口直接决定最终外观一致性与批量稳定性。
航空零件加工对后续表面处理的结构影响
航空用精密结构件常含复杂内腔、浅孔与异形曲面,CNC 多轴加工虽能实现高几何精度,但切削残留应力与微观形貌会直接影响阳极膜质量。粗加工后若未充分去应力,阳极氧化阶段膜层易沿晶界扩展不均,后续电解退膜时膜厚分布波动大。建议在精铣后预留 0.3~0.5 mm 余量,并在去毛刺工序采用低温电解抛光或化学去毛刺,将表面残余压应力控制在 20 MPa 以内,为稳定膜厚提供基础。
对于钛合金与铝合金混合装配件,需特别注意异种金属接触电位差。在电解退膜前,应隔离不同材质接触面或采用导电绝缘垫片,避免局部微电池效应导致着色不均。工程师在 DFM 阶段应明确标注电解区与非电解区边界,便于后续工序执行。
阳极氧化工艺参数与膜层特性控制
航空零件常用 5083 或 7075 铝合金,采用硫酸-草酸复合电解液(浓度 180~220 g/L,温度 20~25°C,电压 12~18 V DC)。常规阳极膜厚度控制在 20~40 μm,可满足耐磨与绝缘需求。膜层晶胞结构完整性可通过 XRD 半定量分析验证,晶粒取向度越高,后续电解退膜时膜层越易均匀剥离。
若零件需在特定区域保留膜层(如螺纹段、密封面),应在阳极氧化前对保留区施加绝缘阳极膜或采用分区掩蔽工艺。避免整件氧化后仅对局部退膜,这样易造成膜层边缘应力集中,降低疲劳寿命。
电解退膜的参数窗口与风险规避
电解退膜通常采用 2~5% NaOH 溶液,温度 60~80°C,电流密度 2~4 A/dm²,时间 30~90 秒。退膜深度由膜厚与电流密度共同决定,过长的电解时间会导致基体铝溶解,表面出现针孔状凹坑,影响二次着色附着力。
关键风险控制点包括:退膜后立即进入清水冲洗(≥30 秒),再转入酸性钝化槽(稀硝酸或磷酸体系)中和表面碱性残留。若冲洗不足,碱性残留会在二次着色时引发局部膜层粉化。建议在退膜后对样品做 96 小时盐雾预测试,验证表面洁净度达标后再批量作业。
二次着色工艺选择与膜层结合力验证
二次着色可分为浸染法(有机染料)与交流染色法(金属离子沉积)。浸染法适用于复杂多色场景,但耐紫外性与耐温性较差;交流染色法(交流电压 6~10 V,频率 150~200 Hz,温度 80~95°C,时间 5~15 分钟)膜层与基体结合力更强,适合航空高可靠场景。选择哪种方法,需依据服役环境温度与紫外线暴露强度决定。
无论哪种着色方式,着色后必须经过封闭处理:热封(沸水 40~60 分钟)或化学封(镍盐溶液 70~80°C,10~20 分钟)。封闭后膜层吸水率下降 60%~80%,耐候性显著提升。结合力验证可采用 3M 610 胶带百格测试,合格标准为剥落率≤5%;更严苛的航空客户可采用 ASTM D3359 划格法,评级≥4B 方可出货。
方案对比:浸染着色 vs 交流染色
| 维度 | 浸染着色(有机染料) | 交流染色(金属离子) |
|---|---|---|
| 膜层结合机理 | 染料分子渗入膜孔物理吸附 | 离子在膜孔界面电沉积结晶 |
| 耐紫外性(氙灯老化 500 h) | ΔE 可达 3.5~5.0 | ΔE 通常≤1.5 | 耐温极限 | ≤120 °C 长期使用 | ≤200 °C 短期耐受 | 多色共板灵活性 | 高,可分区浸染 | 较低,需掩蔽隔离 | 典型应用 | 装饰件、低应力结构件 | 航空承力结构、高可靠部件 |
批量一致性管控与检测手段
批量生产中,膜厚波动是外观不一致的主因。建议在阳极氧化槽与电解退膜槽均设置在线膜厚监测(X 射线荧光法),每批次首三件全尺寸检测膜厚,记录 Cp/Cpk。若 Cpk



