





在航空零件制造中,航空零件CNC加工镜面抛光后微裂纹风险评估是质量管控的核心环节。针对钛合金与铝合金薄壁结构件,抛光工艺若控制不当,极易在表面残留拉伸应力,诱发氢脆或应力腐蚀开裂(SCC)。本文将基于材料科学与精密加工工艺,深度解析从CNC粗精加工到镜面抛光全链条中微裂纹的成因、检测方法及风险规避策略,帮助工程师与采购方建立严谨的验收标准。
航空级镜面抛光微裂纹的成因与机理
镜面抛光并非单纯的物理切削,而是涉及“机械磨削+化学钝化”的复合过程。对于航空常用的 7075-T6 铝合金或 Ti-6Al-4V 钛合金,微裂纹风险主要源于以下三个物理机制:
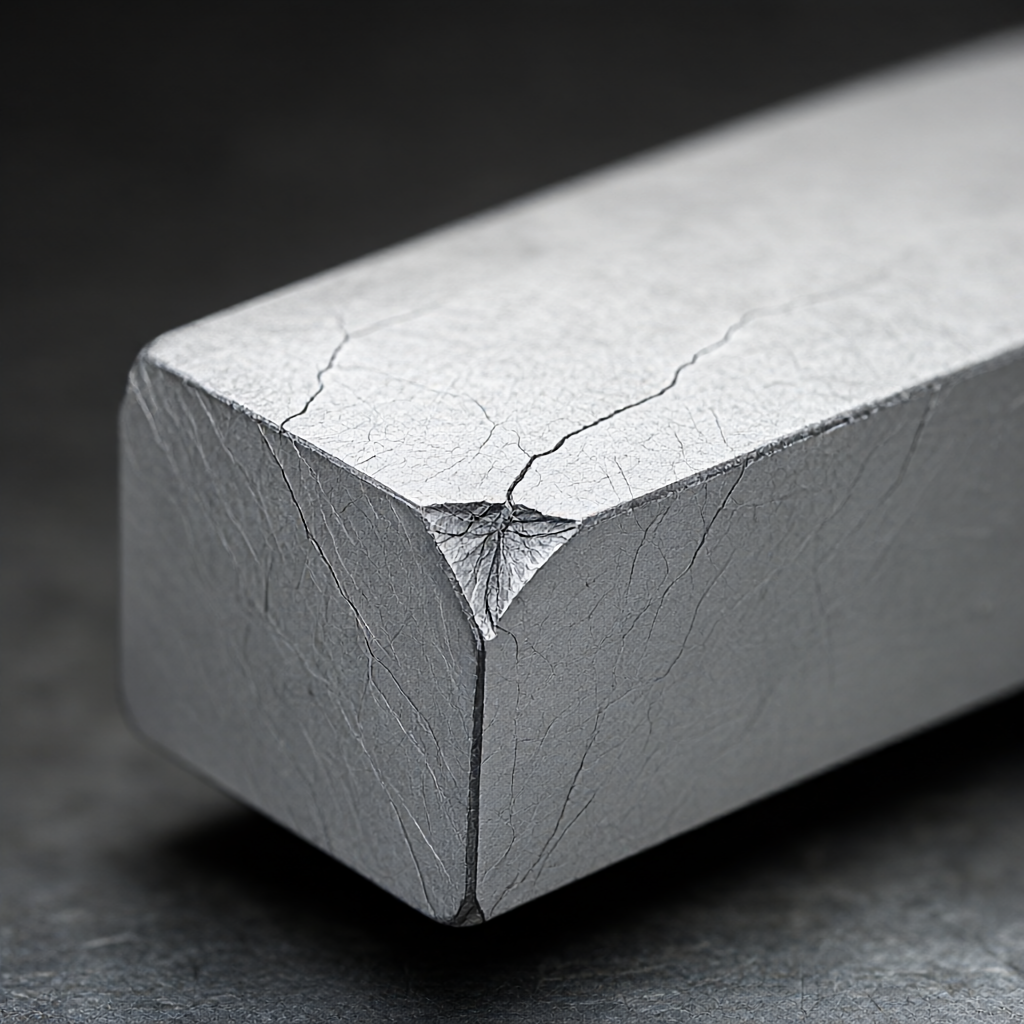
- 残余应力累积:CNC精加工后,表面通常存在拉应力。若抛光力度过大,磨粒嵌入表面形成的塑性变形层会进一步增加拉应力,当局部应力超过材料屈服强度(如7075-T6约为505MPa),则形成微观撕裂。
- 热变形效应:高速抛光机头摩擦生热,若冷却液不足,局部温度瞬间升高导致材料热胀冷缩不均,产生热应力裂纹。
- 材料氢渗(针对钛合金):在酸性电解抛光或不当的化学抛光中,氢原子渗入晶格边界,降低材料韧性,形成潜伏性氢脆裂纹。
不同材料对抛光微裂纹的敏感性对比
不同牌号的航空金属对表面损伤的耐受度差异巨大。下表对比了两种主流航空材料在镜面抛光过程中的风险特征与工艺参数敏感性:
| 材料牌号 | 主要失效模式 | 敏感工艺参数 | 推荐抛光介质 | 风险等级 |
|---|---|---|---|---|
| 7075-T6 铝 | 表面撕裂、钝化膜破坏导致腐蚀 | 抛光压力 >0.5 MPa;转速 >6000 rpm | 中性强电解质 + 氧化铝浆料 | 中等 |
| Ti-6Al-4V | 氢脆、点蚀、应力腐蚀开裂 | 酸性抛光液pH值<2;抛光时间>30s | 中性化学抛光或超声波辅助研磨 | 高 |
注:钛合金对氢极为敏感,化学抛光液的配制与浸渍时间必须经过严格的挂片试验验证。
工艺路径优化:从粗加工到镜面抛光
为了将微裂纹风险降至最低,工艺路径的设计必须遵循“去应力优先”的原则。ShowyMetal 在航空件量产中,通常采用以下流程组合:
- 精铣削预留量:在最终尺寸上预留 0.05-0.1mm 的抛光余量,但需控制表面粗糙度不超过 Ra1.6μm,避免后续抛光过度切削。
- 振动时效去应力:在抛光前对零件进行振动时效处理,消除CNC加工残留的内应力,使零件在抛光受力下不易变形开裂。
- 分级抛光:依次使用 600#、1000#、2000# 及 5000# 研磨浆料。每级间进行清洗,防止粗磨粒混入下一级造成划伤(Scratch),划伤底部往往是裂纹的萌生源。
关键检测手段:如何精准识别微裂纹
对于镜面零件,人眼和常规目视检验(VT)难以发现亚微米级的裂纹。航空标准通常要求引入更高级的非破坏性检测(NDE):
- 荧光渗透检测 (PT):适用于表面开口裂纹。利用毛细作用将荧光剂渗入微裂纹,在紫外灯下观察。对于钛合金,需特别注意渗透剂不得导致氢渗入。
- 磁粉检测 (MT):仅适用于铁磁性航空钢件(如A286、Inconel 718在特定退火状态下不适用,需确认磁性)。非磁性铝合金与钛合金无法使用此法。
- 光学显微镜金相观察:抽检零件在抛光面截取金相试样,在 200x-500x 放大倍数下观察变形层厚度与裂纹。要求变形层厚度控制在 50μm 以内。
- 超声波检测 (UT):适用于检查近表面及内部裂纹,但难以发现镜面极浅层的微裂纹,通常与PT配合使用。
验收标准与风险规避实操建议
在签署技术协议时,买方应明确量化指标,避免模糊的“无裂纹”描述。建议采纳以下指标:
- 粗糙度双控:不仅要求镜面光亮度(Ra≤0.2μm),还须同步测试 Rz 值(十点高度差),防止局部深坑(研磨损伤)存在。通常要求 Rz≤1.0μm。
- 盐雾试验关联:若零件工作环境含盐雾,建议对抛光面进行 480-960 小时的盐雾试验(ASTM B117)。裂纹会加速腐蚀扩展,通过盐雾试验可间接验证抛光质量。
- 应力腐蚀测试 (SCC):针对高应力状态的钛合金件,应参照 ASTM G36 进行恒电位 SCC 试验,确保抛光后表面无诱发开口的缺陷。
供应商应提供“抛光前-抛光后”的完整过程控制记录,包括研磨砂目数、抛光液成分批次、接触压力及时间曲线,以便在出现批量微裂纹时进行追溯。
常见问题解答 (FAQ)
镜面抛光后铝合金件为何容易发生腐蚀?
抛光过程会破坏铝材表面的自然氧化膜。若抛光液呈强酸性或抛光后未及时中和钝化,表面将失去保护,极易在潮湿环境中发生点蚀。
钛合金抛光能否使用电解抛光工艺?
可以,但必须严格控制电解液温度(通常≤60℃)和电压。过热或过高的电压会导致钛材吸氢,引发氢脆裂纹。推荐采用恒温电解槽并监控电流密度。
如何区分抛光划痕与微裂纹?
划痕呈线性分布,方向单一,且通常贯穿整个表面;微裂纹则呈分叉状、网状或不规则走向,且深度极浅。通过荧光渗透(PT)检测,裂纹的渗透显示区域通常比划痕更细、断断续续。
批量生产时如何确保抛光质量的稳定性?
建立SPC(统计过程控制)图表,监控抛光后的粗糙度 Ra 值与 Rz 值趋势。每批次首件与末件必须进行荧光渗透抽检,一旦波动超过控制限,立即停机调整抛光压力与时间。
表面粗糙度 Ra0.4μm 是否足以作为镜面验收标准?
Ra0.4μm 属于高精度光学级别,但仅关注 Ra 容易忽略 Rz。建议验收标准设定为 Ra≤0.4μm 且 Rz≤0.8μm,并配合 500x 金相显微镜确认无显微变形带。
结论与行动建议
航空零件的CNC加工与镜面抛光,本质上是对材料韧性与应力状态的综合管理。微裂纹的风险并非不可控,而是依赖于对工艺参数(压力、速度、介质)与检测手段(PT、金相)的精细化组合。作为精密制造方,ShowyMetal 依托 72 台多轴 CNC 设备与严格的三坐标及光学检测体系,在确保 ±0.01mm 尺寸精度的同时,通过首件确认与制程巡检,有效规避抛光表面的潜伏性缺陷。
若您正在为航空级钛合金或铝合金结构件寻找具备完整表面处理与检测能力的加工伙伴,欢迎发送图纸与技术规范至我们的工程团队。我们将依据材料特性,为您定制包含去应力、分级抛光与渗透检测的完整工艺方案,并提供符合航空标准的检验报告。



