





航空铝合金零件加工中,材料状态的选择直接决定零件强度、疲劳寿命与加工效率。T6与T73是2024及7075系列铝合金最常用的两种热处理状态,二者在屈服强度、抗应力腐蚀开裂能力与机加工窗口上存在显著差异。工程师在DFM阶段若未明确材料状态,极易导致零件在装配后出现变形或早期失效。本文结合CNC切削参数、公差控制与检测标准,解析两种状态的性能区别与选型依据,帮助技术采购与研发人员做出精准的材料决策。
航空铝合金 T6 与 T73 状态核心性能差异
T6状态(固溶处理+人工时效)旨在获取高强度的通用平衡态,其核心特征是峰值抗拉强度。以常用的7075-T6为例,其抗拉强度可达570 MPa,屈服强度为503 MPa,延伸率约11%。然而,T6状态在晶格中保留了大量高密度位错,这使其对应力腐蚀开裂(SCC)较为敏感,尤其在含氯离子的海洋大气或潮湿环境中。
T73状态(过时效处理)通过略微牺牲强度换取卓越的抗应力腐蚀开裂能力。7075-T73的抗拉强度约为540 MPa,屈服强度为490 MPa,但其抗SCC性能比T6提升一个数量级。在航空航天结构件中,承受高残余应力的部位通常强制要求使用T73,以避免服役期间出现灾难性裂纹扩展。对于2024系列,T73状态(2024-T73)同样展现出优于T6的抗腐蚀疲劳性能。
关键力学参数对比
| 参数指标 | 7075-T6 | 7075-T73 | 工程选型启示 |
|---|---|---|---|
| 抗拉强度 (MPa) | 570 - 590 | 530 - 550 | T73强度略低,需重新核算安全系数 |
| 屈服强度 (MPa) | 503 - 517 | 480 - 500 | 过时效使屈服点微降,塑性改善 |
| 延伸率 (%) | 11 | 13 - 15 | T73韧性更好,抗冲击能力增强 |
| 抗应力腐蚀 (SCC) | 敏感 | 高抗性 | 高残余应力区域优先选T73 |
| 再应力松弛性 | 较差 | 优异 | T73更适合精密装配后的形状保持 |
CNC 切削性能与参数调整策略
材料状态的改变会直接影响切削力、刀具寿命与表面完整性。T6状态的铝合金硬度稍高(约95-105 HB),切削时产生连续带状屑的概率增加;而T73由于过时效析出相粗化,切削时更容易产生碎屑,切削阻力相对较小。在精密CNC加工中,若将T6的参数直接套用于T73零件,可能导致进给过快引起振动纹(Chatter)或表面粗糙度超标。
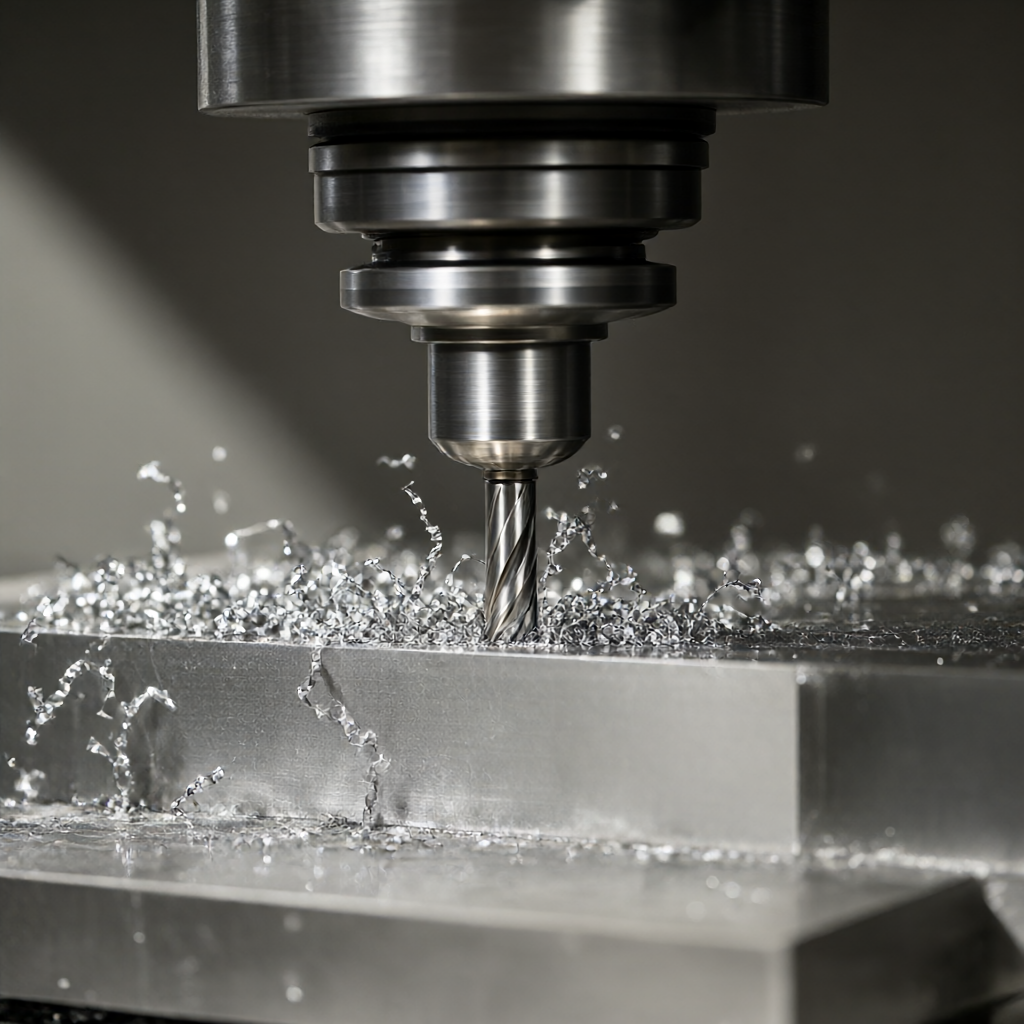
对于7075-T73零件,建议将主轴转速降低10%-15%,进给速度微调,以抑制加工热引起的应力释放变形。刀具选择上,硬质合金立铣刀配合0.2-0.3mm的刃口圆角半径,能有效提高T73状态的表面光洁度。同时,T73材料在切削过程中因内部应力平衡,装夹变形量比T6小约20%,这为±0.01mm的公差控制提供了更有利的工艺窗口。
机加工应力释放与变形规避方案
航空铝件加工的核心痛点是“切完就变”。T6状态材料在机加工去应力后,尺寸稳定性优于T73,但T73在过时效后已处于热力学亚稳态的平衡点附近,残余应力极低。因此,T73材料在精车或精铣后,无需像T6那样经过漫长的自然时效或低温去应力退火即可达到尺寸稳定。对于批量生产,T73能缩短工序时间,减少因时效导致的尺寸漂移风险。
实操中,针对T73的厚壁结构件,仍建议采用“粗加工留2mm余量+精加工”的策略。精加工时,必须确保切削深度不超过0.5mm,避免切削热导致局部塑性变形。使用恒温切削液(20±1℃)配合微量润滑(MQL)工艺,可进一步将表面粗糙度控制在Ra0.4μm以内,满足高光洁度外观要求。
T6 与 T73 在表面处理中的适应性差异
阳极氧化是航空铝件最常用的表面防护工艺。T6与T73在阳极氧化膜上的表现存在细微差别。T6材料由于晶格畸变程度高,在阳极氧化电解液中腐蚀速率略快,若氧化膜厚度要求超过25μm,边缘部位易出现“过腐蚀”发黑现象。而T73的晶粒结构更均匀,氧化膜生长致密性更好,对于要求高封孔质量与长服役周期的零件,T73的氧化膜与基体结合力更稳定。
此外,T73状态在喷砂与拉丝处理中,表面硬度分布更均匀,不易出现因局部应力集中导致的划伤扩展。对于要求高光亮面、无刮痕的航空外观件,T73在后续抛光工序中的抛光损耗量比T6少约15%,有助于保持批量外观一致性。
DFM 工程建议与材料状态确认流程
在图纸评审(DFM)阶段,工程师必须明确材料状态。若图纸仅标注“7075”而未注明T6或T73,默认按T6处理。但涉及承力结构、高振动环境或腐蚀敏感区域,必须强制标注T73。采购与研发需建立材料状态追溯体系,要求供应商提供炉号对应的材质单(Mill Test Report),明确热处理的固溶温度与时效曲线。
- 高应力/高腐蚀环境:优先选用T73,牺牲少量强度换取疲劳与SCC寿命。
- 通用结构/成本敏感:选用T6,材料供应更充足,加工参数成熟度高。
- 精密配合件:T73尺寸稳定性更好,适合要求±0.01mm公差的关键配合面。
检验标准与出货质量控制要点
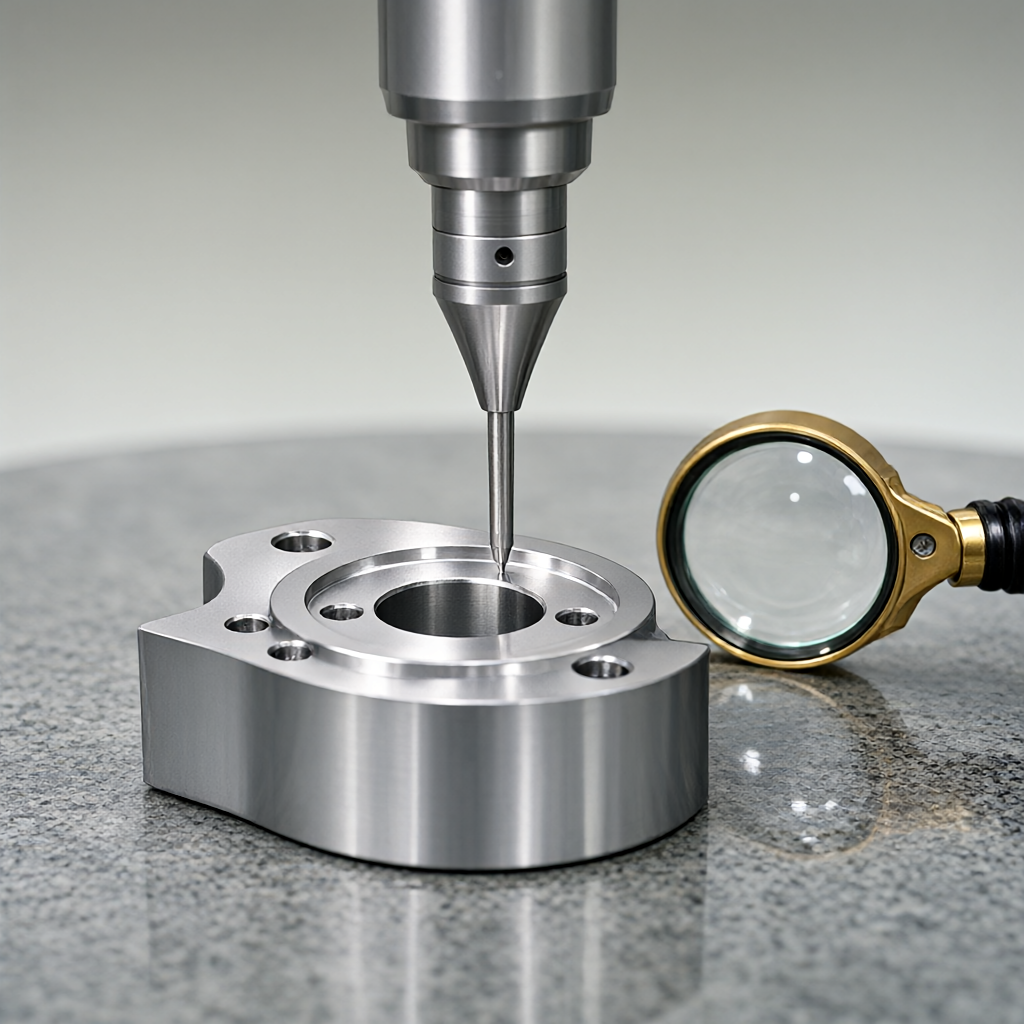
针对T73航空零件,除常规的尺寸与粗糙度检测外,必须增加宏观腐蚀检查与涡流检测(EC)。涡流检测可无损识别近表面裂纹,特别适用于发现T73零件在机加工后可能产生的微裂纹。出货前需执行100%全尺寸检测,关键配合面采用三坐标测量机(CMM)复测,确保形位公差在±0.01mm以内。表面外观需通过5倍放大镜目检,确保无划伤、无氧化色斑,符合高光洁度交付标准。
常见失效模式与规避
- 应力腐蚀开裂:T6件在潮湿环境服役>5年易发,规避方案为改用T73并做厚膜阳极氧化。
- 加工变形:薄壁件(壁厚



