





在航空结构件与精密运动部件的采购决策中,304 不锈钢与6061-T6 铝合金是出现频率极高的两种基材。二者在密度、强度、加工性能及表面处理兼容性上差异显著,直接决定零件的减重潜力、耐蚀窗口、批次成本与公差保持能力。本文从材料本征参数切入,结合 CNC 切削特性、公差累积与失效模式,解析 304 与 6061 的适用范围边界,为工程师与采购提供可落地的选型依据。
304 不锈钢与 6061 铝材基础性能对比
材质选择必须基于量化参数。以下为两种材料在常温下的关键物性数据,所有数值均参考标准牌号手册,实际值随批次波动约 3-5%。
| 参数项 | 304 不锈钢 | 6061-T6 铝合金 |
|---|---|---|
| 密度 (g/cm³) | ~7.93 | ~2.70 |
| 抗拉强度 (MPa) | 515-720 | 310-345 |
| 屈服强度 (MPa) | 205-310 | 241-260 |
| 延伸率 (%) | ≥40 | 8-11 |
| 硬度 (HV) | ~80-120 (退火态) | ~95 (T6 态) |
| 耐蚀性 | 优异 (常温氯化物环境耐点蚀) | 良好 (表面氧化膜,惧强碱) |
工程解读:6061 的密度仅为 304 的 1/3,若零件对重量敏感(如无人机支架、卫星安装座),铝合金具备天然优势。但 304 的抗拉强度几乎是 6061 的两倍,若零件承担高静载或冲击载荷(如紧固件、传动轴),必须优先选用 304 或更高牌号。延伸率方面,304 的延展性远优于 6061,在冷镦、深冲等成型工序中更具韧性。
CNC 切削性能与工艺参数差异
两种材料的切削加工系数(Kc)差异巨大,直接决定刀具寿命、加工效率与表面质量。6061 的 Kc 约为 60-80 N/mm²,而 304 的 Kc 高达 200-280 N/mm²。
- 6061 铝合金:切削柔和,排屑顺利,刀具磨损小。推荐采用硬质合金或高速钢涂层刀具,主轴转速可达 8000-15000 rpm。切深可较大,粗加工效率极高。
- 304 不锈钢:韧性大、加工硬化倾向明显,切削温度高。推荐采用牌号含钴或 CBN 刀具,需增大前角、减小径向切入量。进给量通常需降低 30-50% 以避免积屑瘤。
对于 ShowyMetal 的 3 轴与 5 轴加工中心而言,加工 304 零件时,刀路策略需特别注意“光顺性”,避免断续切削引发的振动纹。加工 6061 时,则需关注冷却液配比,过高的浓度可能残留导致后续阳极氧化出现色差。建议 6061 零件在 CNC 后增加脱脂清洗工序,再进入表面处理环节。
公差控制与尺寸稳定性
精密级零件的公差能力受材料热膨胀系数与加工回弹影响。
热效应补偿
6061 的热导率约为 200 W/(m·K),散热快,加工热变形小,易于维持 ±0.01 mm 的公差。304 的热导率仅 ~16 W/(m·K),切削热易积聚,导致工件局部膨胀。加工 304 时,需预留更大的热补偿量,或在关键尺寸加工前安排自然冷却,否则易出现超差。
弹簧效应与回弹
6061 刚性模量较高(~69 GPa),但在薄壁零件加工中易产生“让刀”现象,导致内孔尺寸偏小。304 因硬度高,弹簧效应相对较小,但残余应力释放周期长。对于航空静件,建议 304 零件在 CNC 后增加时效或去应力退火工序,以稳定尺寸。
若零件涉及车铣复合加工,6061 的多轴联动更易确保几何精度;而 304 在复合加工中心上,需重点监控主轴热漂移对同轴度的影响。
表面处理兼容性对比
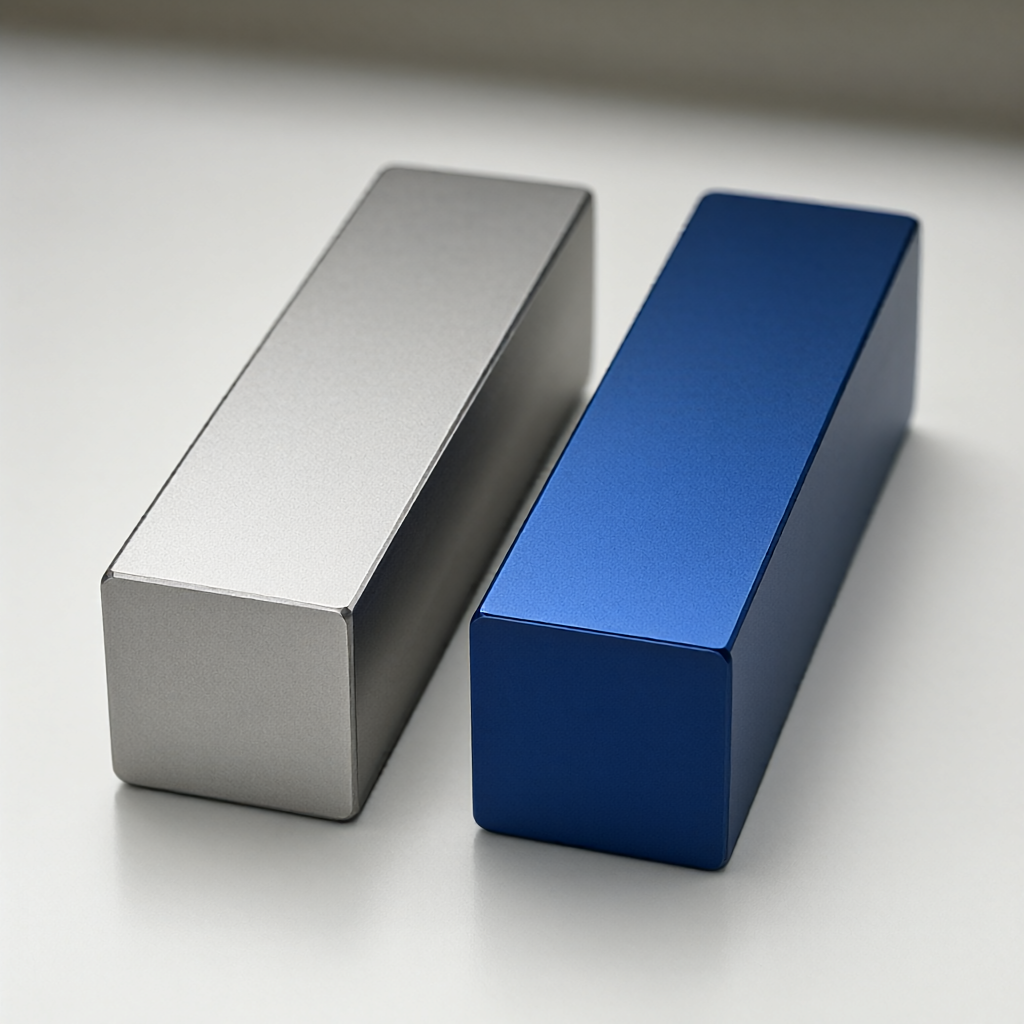
外观品质是批量交付的关键。两种材料的主流表面处理路径完全不同,且相互排斥(即 304 不能阳极氧化,6061 不能镀镍替代耐蚀需求时需考量成本)。
| 工艺类型 | 304 不锈钢 | 6061 铝合金 |
|---|---|---|
| 阳极氧化 | 不适用 | 推荐 (10-20μm 厚度) |
| 喷砂/拉丝 | 推荐 (去油后执行) | 推荐 (需防刮伤) |
| 电镀 (镍/铬) | 常用 (提升耐蚀) | 可用 (需严格脱脂) |
| PVD 镀膜 | 常用 (装饰+硬膜) | 可用 (黑色/彩色膜) |
关键提示:若需求是“高光亮面、无刮痕”,6061 经过精密抛光 + 硬质阳极氧化可获得镜面级外观;而 304 的抛光效果依赖研磨精度,成本高且对设备要求极高。批量生产中,6061 的外观一致性更易通过自动化清洗与氧化槽参数控制来确保。
失效模式分析与规避策略
材料选错导致的失效往往隐藏在批量使用中。采购需向供应商明确以下风险点:
304 的应力腐蚀开裂 (SCC)
在含氯离子环境(如海边、化工区)中,304 可能发生晶间应力腐蚀开裂。规避方案:选用 316L(含钼)替代,或在设计中消除尖锐缺口,降低应力集中。
6061 的氢脆与晶间腐蚀
6061 在酸性或碱性环境中,若表面氧化膜破损,易发生晶间腐蚀。此外,电镀或酸洗工序若控制不当,氢原子渗入基体会引发氢脆,导致零件在使用中突然断裂。规避方案:严格执行酸洗后的除氢热处理(200°C / 4h),并选用中性电解液。
针对上述风险,ShowyMetal 在出货前会通过三坐标与粗糙度仪进行 100% 全检,关键批次加做 XRF 材质成分复测,确保材料牌号无误。
选型决策树:何时选 304,何时选 6061?
基于上述参数,可建立以下简易决策逻辑:
- 环境评估:是否有腐蚀介质?若有 → 304;若无 → 进入下一步。
- 重量评估:是否对克重敏感?若敏感 → 6061;若不敏感 → 进入下一步。
- 载荷评估:是否承受高静载或冲击?若承载 >500N 且尺寸受限 → 304;若轻载 → 6061。
- 外观评估:是否需要特定颜色或镜面?若需彩色氧化 → 6061;若需银白色金属光泽 → 304。
多数航空结构件因重量约束倾向 6061;而运动机构中的轴承座、卡箍等承力件则多用 304。若无法决断,建议先打样两种材料的小批量试制,对比加工费、表面处理费及最终称重数据,再做批量约定。
常见问题解答
Q1: 304 不锈钢加工会比 6061 铝材贵多少?
通常 304 的切削效率比 6061 低 40-60%,且刀具消耗快,加工工时成本往往高出 20-35%。但这未包含材料本身价差,需综合计算。
Q2: 6061 能否通过热处理提高到 7075 的强度?
不能。6061 是易切削/锻造牌号,无法像 7075 那样通过 T6 时效达到超高强度。若需更高强度,需直接更换材料牌号为 7075-T6 或 7050,而非对 6061 进行额外处理。
Q3: 在潮湿环境中,6061 和 304 哪个更耐蚀?
304 在潮湿环境中表现更稳定。6061 虽表面有氧化膜,但若膜层破损(如搬运刮伤)且未及时修复,易发生局部点蚀。
Q4: 批量生产 1000 件以上,哪种材料的外观一致性更好控制?
6061 的阳极氧化色泽均匀性通常优于 304 的抛光。304 抛光高度依赖人工或全自动抛磨精度,批次间光泽度波动较大;6061 氧化槽参数可控,色差风险较低。
Q5: 图纸未指定材料,仅写“不锈钢”和“铝合金”,该选具体哪个牌号?
建议默认 304(1.4301)和 6061-T6(6061-T651)。若图纸涉及特殊工况(如低温或高压),需与客户确认是否升级为 316L 或 7075。
结论与行动建议
304 与 6061 的选择没有较为优劣,只有工况匹配度。304 胜在强度与耐蚀,6061 胜在轻量与性价比。作为精密制造商,我们建议客户在图纸阶段就明确材料牌号、公差等级及表面处理工艺,以减少后期变更成本。
行动号召:若您正在评估航空或机器人部件的材料替代方案,欢迎发送 3D 图纸至 ShowyMetal 工程团队。我们将在 24 小时内提供两种材料的 DFM 分析、切削模拟及报价对比,助您做出较优决策。



