





航空零件CNC加工中实现Ra0.2表面粗糙度的工程逻辑
对于航空级精密零件而言,CNC加工表面粗糙度Ra0.2并非单纯追求数值,而是对切削参数、刀具状态、材料特性及机床刚性的系统性控制结果。多数情况下,该指标出现在钛合金、高强度钢或特种铝合金的密封面、轴承配合面及气密结构上。实现Ra0.2的核心在于抑制刀纹残留与微观振纹,这要求从DFA设计阶段就明确工艺路径。下文将拆解影响该参数的关键变量,并提供可落地的工艺对比方案。
影响CNC精密加工表面质量的四个核心变量
许多工程师将Ra值超标归咎于机床精度,但实际上,刀具状态与切削参数的耦合效应更为显著。以下是四个必须协同控制的变量:
- 刀具前角与刀尖半径: 小刀尖半径易崩刀,大刀尖半径残留理论波纹大。Ra0.2通常建议R0.5-R1.0mm,且前角需根据材料塑性调整,铝件大前角,钛合金中等前角。
- 进给与转速匹配: 表面粗糙度与进给量成正比。降低进给是提升光洁度最直接手段,但必须同步提高转速以保持切削速度在较优区间(如TC4钛合金Vc通常为15-30m/min)。
- 微量润滑(MQL)或切削液浓度: 航空件常用干切或MQL以减少油雾污染,但需确保刀具涂层耐干摩擦,如TiAlN涂层在干切下表现稳定。
- 机床热变形与振动: 高速加工下主轴热伸长会导致微米级误差,需预冷1小时以上再加工关键面;夹具刚性不足引起的颤纹是Ra超标的常见隐形杀手。
Ra0.2工艺路线对比:精铣与超精加工的取舍
达到Ra0.2有两种主流路径:直接精铣一次成型,或精铣后加一道超精加工(如磨削或超精车)。两者成本与适用场景差异巨大,需根据零件特征判断。
| 对比维度 | 方案A:高转速精铣 | 方案B:铣削+精密磨削 |
|---|---|---|
| 适用几何形状 | 3轴可触达的平面、台阶、简单曲面 | 封闭深腔、复杂五轴曲面、硬质合金件 |
| 典型参数 | 进给≤0.1mm/rev,Spindle≥8000rpm | 磨粒直径1μm以下,冷却磨削 |
| 刀具成本 | 高(需多刃涂层硬质合金立铣刀) | 中(砂轮耗材相对低,但设备折旧高) |
| 材料限制 | 7075铝合金、Al7075、普通钢 | 钛合金TC4、耐热钢Inconel718 |
| 推荐场景 | 外观面、配合面,批量1000件以上 | 高温合金、密封环,小批量或极高平面度 |
切削参数设定与刀具选型实操要点
以7075-T6航空铝为例,使用D8mm、R1mm倒角的整体硬质合金4刃立铣刀,涂层为TiAlN。实现Ra0.2的具体参数组为:主轴转速12,000rpm,进给速度400mm/min(即0.033mm/rev),切深不超过0.5mm。若材料换成TC4钛合金,需将转速降至2,000rpm,进给降至100mm/min,并增大冷却流量以防止积瘤。
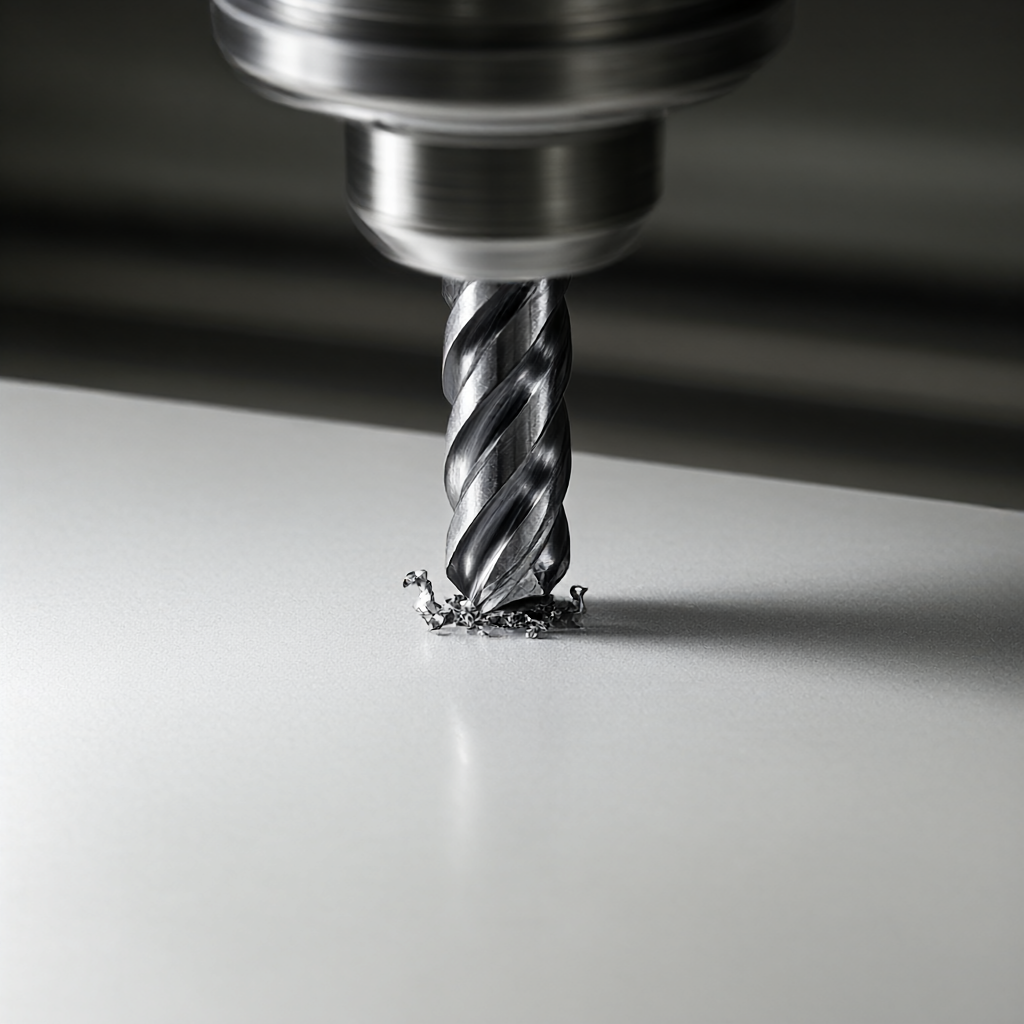
关键在于刀路优化。避免在曲面突变处停顿,使用螺旋插补策略可减少刀尖驻留时间。对于深腔铣削,建议采用分层切削,每层切深不超过刀具直径的20%,以控制径向力与振动。若检测到表面出现周期性波纹,应立即检查刀具是否发生微崩口,崩口尺寸超过20μm即需重磨或更换。
表面检测方法与验收标准执行
Ra0.2属于高精度粗糙度,光学接触法(如粗糙度仪)是标准检测手段,但需注意测量方向。航空件通常要求跨多个纹理方向测量,取平均值。建议在零件未涂覆、未进行后续抛光前检测,避免掩盖真实机加工纹路。
常见失效模式包括:
- 局部凹陷: 多由切削液冲刷或碰撞造成,需检查喷嘴位置。
- 周期性刀纹: 指示主轴动平衡异常或刀具跳动>5μm,需做主轴跳动检测。
- 毛刺残留: 精铣最后一刀未到位,需优化刀路终点抬刀高度。
FAQ:航空CNC加工Ra0.2常见疑问
钛合金CNC加工能做到Ra0.2吗?
可以,但难度高于铝合金。TC4钛合金导热差,易积瘤,需低速高冷却,且刀具耐磨性要求极高,建议采用CBN刀具或高硬度硬质合金,并配合微量润滑技术。
Ra0.2和Ra0.4在航空件中有何区别?
Ra0.2通常用于密封面、轴承滚道或高精度气动表面,要求更严苛;Ra0.4多用于一般配合面或外观面。若图纸未注明,默认按Ra1.6,但关键功能面必须明确标注Ra0.2及检测方法。
如何避免CNC加工表面出现振纹?
振纹源于刀具或工件固有频率共振。对策包括:修改进给角度避免单一频率、降低切削参数、增加夹具刚性、使用阻尼材料衬垫,或在仿真软件中预测模态频率并避开共振区。
72台CNC设备中哪些适合Ra0.2加工?
并非所有机床都能稳定达到Ra0.2。需选择高刚性、高转速(≥10,000rpm)的5轴加工中心,且主轴跳动优于5μm。ShowyMetal配备的72台设备中包含高配5轴机型,可满足航空级光洁度要求,具体需根据零件尺寸与复杂度匹配设备。
交期15-25天能否包含Ra0.2精加工?
可以。批量生产15-25天交付周期已包含精加工与检测时间。若零件几何复杂,需预留额外时间进行工艺验证与首件确认,建议提前沟通关键面要求。
结论与行动建议
实现CNC加工表面粗糙度Ra0.2,本质是参数、刀具、材料、检测的系统工程,而非单一机床能力。ShowyMetal基于72台设备集群,具备从3轴到5轴、从铣削到车铣复合的全流程管控能力,公差可达±0.01mm,支持阳极氧化、喷砂等后续表面处理。若您有航空级钛合金或铝合金零件需达到Ra0.2光洁度,建议提供CAD图纸与技术要求,我们将免费提供DFM建议与工艺方案,帮助您在批量生产中稳定达成光洁度指标。立即发送图纸,获取针对性报价与工艺评估。



