





钛合金航空零件CNC加工冷却液选择与防腐策略
在航空航天制造中,钛合金(如Ti-6Al-4V)因其高强度重量比和耐疲劳特性被广泛使用,但其低导热系数(约6-7 W/m·K)和强化学活性使得CNC机加工冷却液选择成为影响零件表面完整性与内部金相结构的关键工艺变量。错误的冷却液可能导致刀具快速磨损、工件热变形超差,更严重的是引发氢脆或晶间腐蚀等隐性失效。本文将基于切削力、热流密度及材料腐蚀机理,探讨适用于钛合金精密CNC加工的冷却方案,并解析配套的防腐处理流程,帮助工程师在批量生产中平衡加工效率、精度保持性与成本。
钛合金切削特性对冷却需求的底层逻辑
钛合金的切削难点主要源于其独特的材料属性。首先,钛是强吸氢元素,高温下容易与切削液中的化学物质或环境水分反应,渗入晶界导致氢脆,降低材料延展性。其次,钛合金的导热系数仅为钢的1/8,切削热主要集中在刀具前区和工件表面薄层,若冷却不足,局部温度可迅速飙升至相变点以上,改变表层金相结构,引入残余拉应力。
- 热管理优先:冷却液必须具备高比热容,以快速带走切削区热量,防止刀具红热失效。
- 化学惰性:配方需呈中性或弱碱性,避免强酸或含硫、含氯化合物侵蚀钛基体,防止应力腐蚀开裂。
- 润滑与冷却平衡:虽然钛合金主要依赖冷却而非油溶性润滑,但极压添加剂有助于减少粘附磨损。
常用冷却液类型在钛合金加工中的对比分析
针对钛合金CNC加工,常见的冷却介质包括水溶性切削液、微量润滑(MQL)及全合成切削液。选择时不应仅看防锈性能,更需关注其对钛金属的腐蚀性数据。以下表格对比了三种主流方案在Ti-6Al-4V加工中的表现:
| 介质类型 | 典型成分/浓度 | 散热效率 (W/m²K) | 对钛的腐蚀性风险 | 适用场景与优缺点 |
|---|---|---|---|---|
| 水溶性半合成/全合成切削液 | 含氯防锈剂, 浓度5-10% | 高 (500-1000) | 高风险 (若含游离氯) | 散热最快,适合高速5轴铣削。但必须选用无氯或低氯配方,否则极易引发点蚀。 |
| 微量润滑 (MQL) | 植物油基+微细雾粒, 流量10-50ml/h | 中 (主要靠气流散热) | 低风险 | 环保,无废液处理成本。但冷却能力有限,仅适用于较低转速的钻孔或轮廓铣削。 |
| 全合成非水溶性切削油 | 极压添加剂, 纯油 | 低 (50-100) | 低风险 | 润滑性优异,抑制刀瘤。但散热差,不适合高负荷开槽或深腔加工,需配合空气冷却。 |
对于航空关键结构件,推荐采用专用钛合金加工液。这类液体通常以无氯有机防锈剂为主,pH值控制在8.5-9.5之间,既确保了对钛的钝化保护,又具备足够的极压性能。严禁使用含亚硝酸盐的通用防锈油,因为亚硝酸盐在高温高压下会与钛反应生成不稳定化合物。
加工过程中的防腐处理与清洗规范
加工完成后,钛零件表面残留的切削液若未及时清除,会在缝隙中形成电化学腐蚀电池,尤其是在潮湿环境中。防腐处理不仅是简单的擦拭,而是一套标准化的清洗流程:
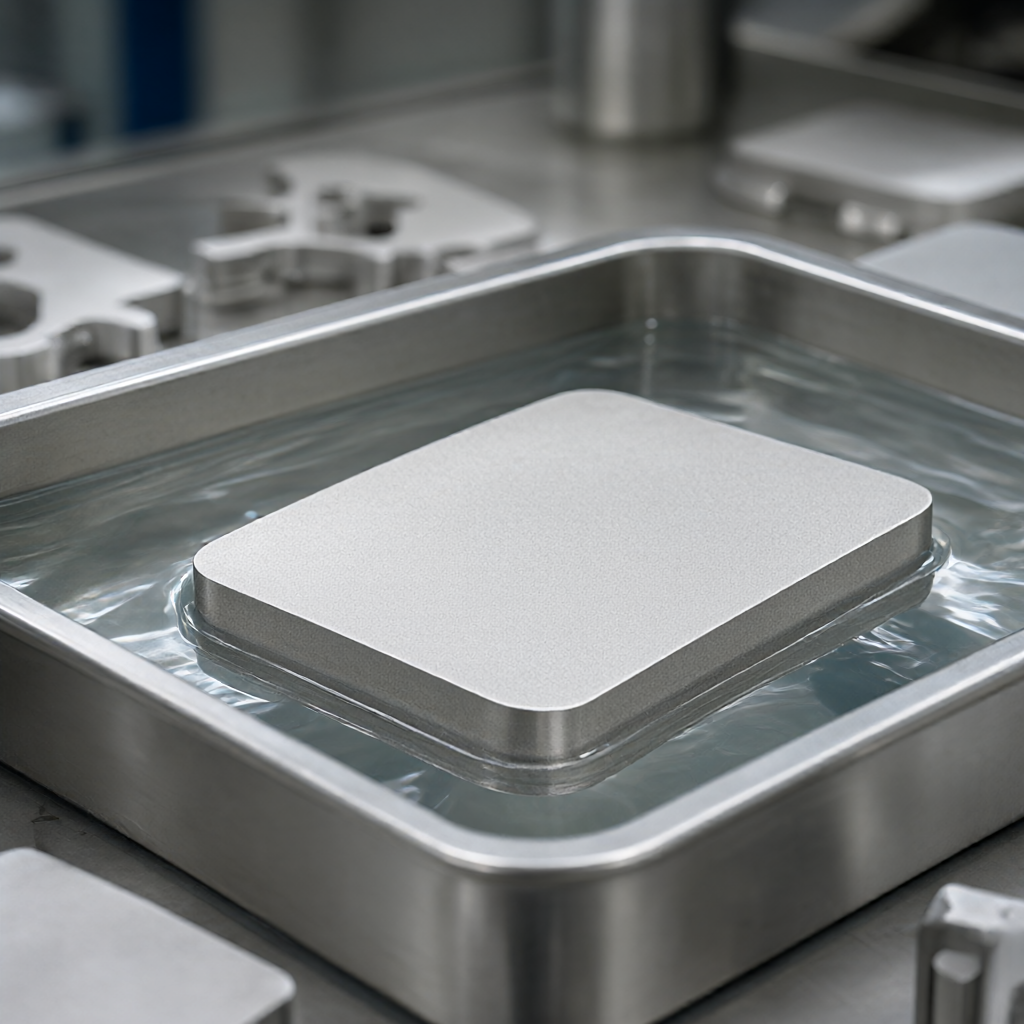
- 超声波去油:使用中性或弱碱性去油剂,在40-60°C下进行超声波清洗,去除附着在微孔和螺纹内的切削液残留。
- 纯水漂洗:必须使用电阻率大于1 MΩ·cm的去离子水漂洗,防止自来水中的钙、镁离子在钛表面形成垢层。
- 气相干燥/风干:避免自然风干留下水痕。推荐使用压缩空气吹干或低温热风干燥,防止水分滞留。
- 钝化处理(可选):对于长期库存或暴露于腐蚀性环境的零件,可施加铬酸或无铬钝化液,形成透明钝化膜,提升耐盐雾能力。
特别注意:严禁使用钢丝刷或砂布手工清理钛零件,因为磨屑若嵌入表面,会成为应力集中源和腐蚀起点。应使用化学抛光或电解研磨进行表面修正。
冷却液选型对尺寸精度与表面粗糙度的影响
冷却效率直接影响刀具的热伸长量。钛合金加工中,刀具热膨胀系数虽小,但局部高温会导致切削刃微量回退或磨损加剧,进而影响尺寸稳定性。使用高效冷却液可将刀具寿命延长30%-50%,维持Ra 0.4-0.8 μm的表面粗糙度水平更稳定。
在实际机加工中,建议监控切削液的温度。若冷却液循环温度超过40°C,散热效率会下降,此时应增加流量或改进冷却管路布局,确保喷嘴直接对准切削点。对于精密五轴联动加工,采用高压定向冷却(压力>70 bar)能有效排屑并降低摩擦系数,显著减少表面波纹度(Wt值)。
验收标准与常见失效模式规避
在交付航空零件前,除常规的尺寸检测外,必须进行非破坏性检测(NDI)以排查潜在缺陷:
- 金相抽检:对关键截面进行电解抛光和腐蚀,检查是否存在氢致裂纹或加工硬化层过厚。加工硬化层深度应控制在20-50 μm以内,过深会增加疲劳裂纹萌生风险。
- 盐雾试验:若零件要求耐腐蚀,需进行中性盐雾试验(NSS),通常要求连续喷雾48-96小时无红锈。未做钝化处理的钛零件在此试验中表现应优于碳钢,但若清洗不彻底,接缝处可能先腐蚀。
- 荧光渗透检测 (FPI):用于发现表面微裂纹,特别是针对热应力导致的晶间开裂。
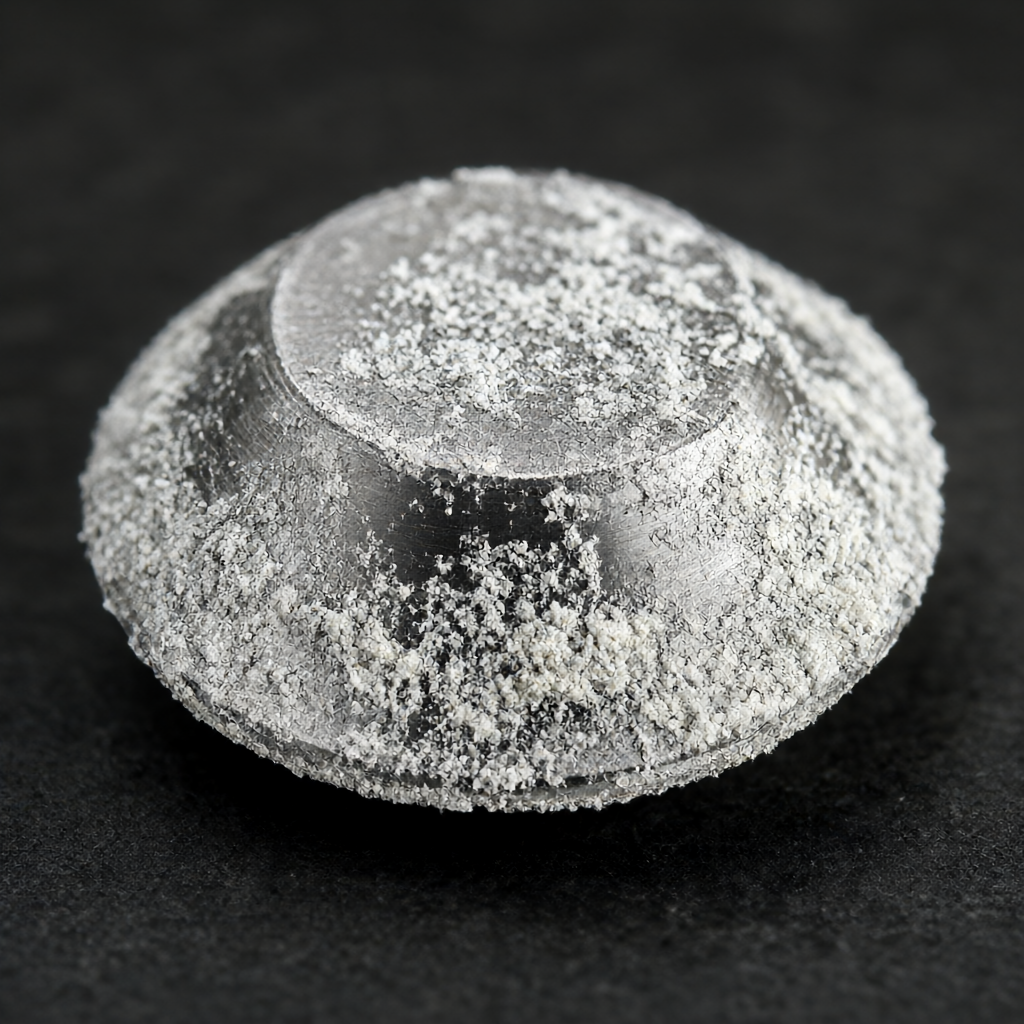
若发现零件表面出现白色粉末状腐蚀产物(俗称“钛霜”),通常是冷却液混入污染物或清洗不彻底所致。此时需重新进行化学清洗和钝化,切勿打磨过深,以免破坏设计壁厚。
常见问题解答 (FAQ)
钛合金加工可以用含氯切削液吗?
强烈建议避免。虽然含氯切削液对钢类效果好,但游离氯离子对钛具有极强的腐蚀性,易导致点蚀和应力腐蚀开裂。应选用无氯的专用钛合金加工液。
微量润滑(MQL)适合钛合金高速铣削吗?
MQL的散热能力弱于液体冷却,不适合高负荷、高速度的铣削操作。它更适用于低速钻孔或车削,且需要严格控制喷射流量和雾化效果,否则冷却不足会导致刀具快速钝化。
加工后的钛零件如何长期存储以防腐蚀?
钛零件应保持干燥、清洁。建议使用气相防锈纸或防锈膜包裹,并存放在相对湿度低于40%的环境中。避免与铜、铝等其他金属直接接触,以防电偶腐蚀。
冷却液浓度如何监控最准确?
推荐使用折光仪(Refractometer)监控浓缩液浓度,而非仅依赖电导率。同时,每天检测pH值,若偏离基准值±0.5,需调整或更换切削液,以防止酸性或碱性失衡腐蚀钛基体。
氢脆在什么情况下最容易发生?
氢脆主要发生在加工后热处理或清洗阶段。若零件在高温高压水清洗时停留时间过长,或焊接/加工后未及时去应力,氢原子可能渗入晶界。规范的做法是加工后立即进行彻底清洗和干燥,必要时进行真空退火以扩散氢元素。
结论与行动建议
钛合金航空零件的机加工质量,三分靠刀具,七分靠冷却与清洗体系。选择正确的无氯冷却液并执行标准化的防腐清洗流程,是杜绝隐性失效、确保批次一致性的核心。对于追求高精度(±0.01mm)和高光洁度(Ra 0.4μm)的批量订单,建立可追溯的冷却液管理档案至关重要。
如果您正在开发钛合金零部件或面临加工一致性挑战,欢迎发送图纸与技术要求至我们的工程团队。我们将根据您的具体零件几何特征(如深腔、薄壁),推荐匹配的冷却方案与后处理工艺,提供从试切验证到批量量产的全流程技术支持。



