





在航空航天领域,钛合金零件加工的公差控制与表面氧化层质量直接决定装配精度与疲劳寿命。以常用的TC4(Ti-6Al-4V)为例,其切削加工中的热变形控制、刀具磨损及表面处理后的膜厚均匀性,是技术采购与研发人员最关注的核心指标。本文基于实际制造经验,深入剖析从原材料到成品件的公差管理策略,以及如何通过工艺优化确保氧化层在薄壁或复杂曲面上的一致性与耐蚀性,为项目选型与报价评估提供可验证的技术依据。
钛合金材料特性对精密加工公差的影响
TC4合金的切削难点与公差漂移风险
TC4(Ti-6Al-4V)是航空航天应用最广的钛合金,其导热系数仅为钢的约1/7,切削热积聚易导致工件局部温升,进而引起尺寸漂移。在高温下,钛合金与刀具的亲和性强,极易发生粘刀现象,导致刀具磨损加速和表面完整性下降。对于公差要求严格的航空结构件,若切削参数不当,微米级的尺寸偏差会随批次累积,影响最终装配。
- 刚性要求:薄壁件(壁厚<2mm)加工时,需采用高刚性夹具与支撑,避免切削力引起的挠度导致平面度或垂直度超差。
- 刀具选择:建议使用整体硬质合金刀具,涂层选用TiN或AlTiN以降低摩擦系数,减少切削力对尺寸精度的干扰。
- 公差预留:关键尺寸建议在图纸基础上预留0.02-0.05mm的磨削或精车余量,以消除铣削后的热变形残余应力。
应力释放与公差稳定策略
钛合金锻件或铸件内部存在较大的残余应力,加工后若不及时释放,会在数周至数月内发生缓慢的应力松弛,导致零件变形。对于高精度航空件,建议采用“粗加工-时效处理-精加工-再次时效-最终精加工”的流程。通过中间热处理释放80%以上的应力,可将最终尺寸稳定性控制在±0.01mm以内,满足航空装配的严苛要求。
航空航天级表面氧化层控制标准
氧化层功能与膜厚选择依据
钛合金的天然氧化层(钝化膜)虽具有耐蚀性,但在高温、高湿或冲击环境下易受损。阳极氧化通过电化学作用增厚氧化层,提供额外的耐磨性与绝缘性。航空航天件中,膜厚选择通常基于绝缘需求或抗磨损要求:
- 标准膜(Type II):厚度约5-25μm,主要提升耐蚀性,适用于非绝缘导电部位。
- 硬质氧化(Type III):厚度可达50-250μm,显微硬度显著提高,适用于高摩擦磨损部位,但需注意膜层脆性。
需注意,氧化层厚度受基材温度影响极大。钛合金导热慢,若槽液循环不良或电流密度设置过高,局部过热会导致膜层疏松、多孔,甚至基体软化。因此,大型零件需采用脉冲电流或动态冷却技术,确保膜厚均匀性。
氧化层缺陷规避与质量控制
常见的氧化层缺陷包括烧焦、起泡、脱膜及颜色不均,多由前处理不彻底、氧化槽液杂质超标或零件间电流屏蔽造成。为避免此类问题:
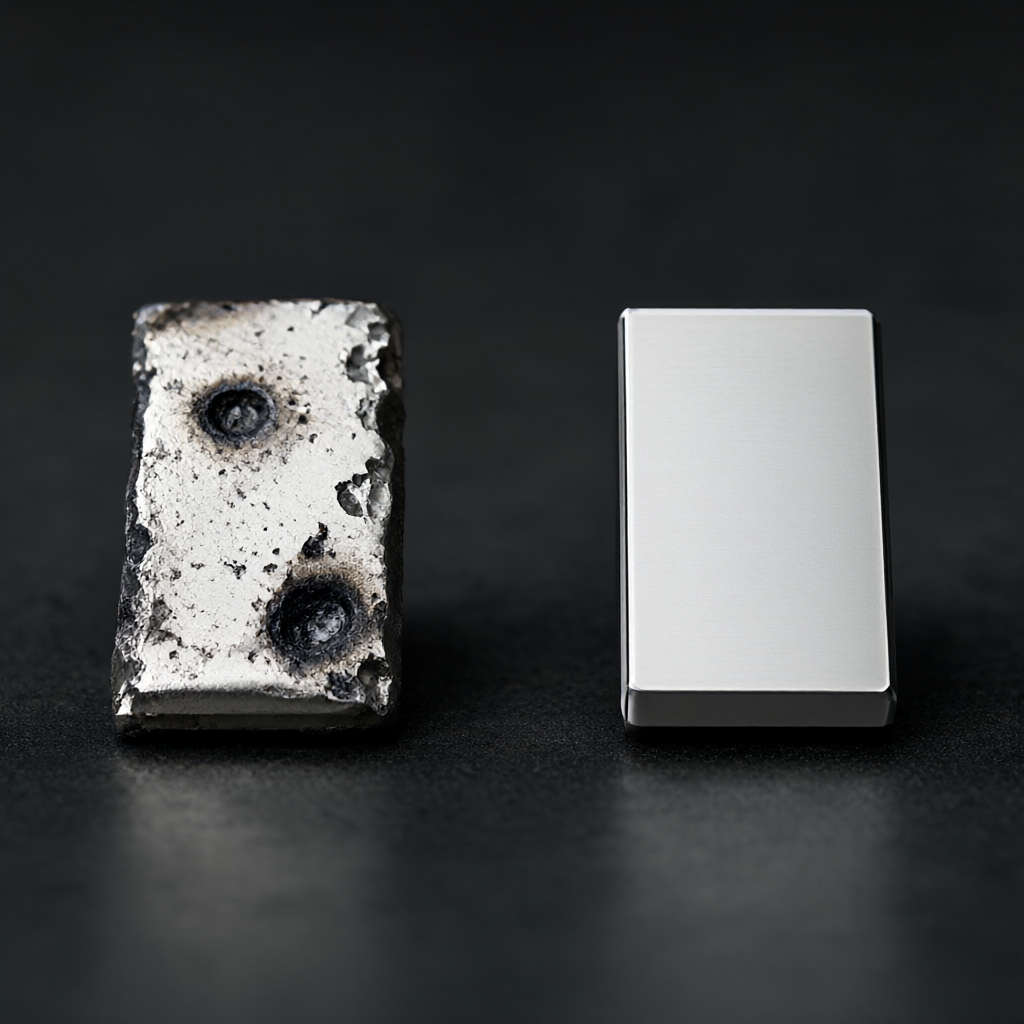
- 前处理关键:必须彻底去除油污与钝化膜,推荐使用碱洗+酸洗+钝化工艺,确保表面活性一致。
- 夹具设计:导电夹具需有足够截面积,避免局部电流密度过高;非导电部分需包裹绝缘材料,防止短路烧蚀。
- 过程监控:每批生产需监测槽液电导率、pH值及温度,氧化过程需记录电压-时间曲线,确保膜厚符合图纸公差。
关键工艺参数与公差/粗糙度匹配
不同加工阶段与表面处理工艺对最终公差和表面粗糙度有直接影响。以下为TC4钛合金在典型航空零件加工中的推荐参数范围,可作为DFM评估与工艺规划参考:
| 工艺阶段 | 关键参数/范围 | 对公差/质量的影响 | 适用场景 |
|---|---|---|---|
| 粗铣削 | 背吃刀量 ap 1.5-2.5mm,进给 f 0.1-0.15mm/tooth | 去除大部分余量,应力释放初期,尺寸波动大 | 棒料/锻件开粗 |
| 半精铣/精铣 | 背吃刀量 ap 0.1-0.2mm,进给 f 0.05-0.1mm/tooth | 尺寸趋于稳定,需控制切深比防颤振,可达Ra 1.6-0.8μm | 非配合面及一般结构面 |
| 精车/磨削 | 进给 f ≤0.05mm/rev,切削液大量冷却 | 消除铣削变形,稳定尺寸于±0.01mm,光洁度Ra 0.4-0.2μm | 轴承位、密封面等精密配合面 |
| 阳极氧化 | 电压 10-20V,温度 20-35°C,电流密度 3-5 A/dm² | 膜厚增加0.2-0.5mm(需预留),膜层硬度提升,绝缘性增强 | 绝缘连接件、耐磨结构件 |
注:氧化层厚度会累加至零件尺寸,设计图纸需明确“氧化前”或“氧化后”尺寸,并预留相应的加工余量。通常硬质氧化需预留0.5-1.0mm单边余量,标准膜预留0.2-0.5mm。
检测方法与失效模式分析
关键尺寸与膜厚检测方法
为确保航空件质量,需建立多级检测体系:
- 尺寸检测:使用三坐标测量机(CMM)进行全尺寸检测,关键配合面使用气动量仪或光学投影仪,确保±0.01mm公差可追溯。
- 膜厚检测:采用涡流测厚仪(非破坏性),在零件多个位置(包括角落、凹槽)测量,取最小值判定,符合AMS 2472标准。
- 结合力测试:对硬质氧化膜,需进行弯曲试验或百格测试,确保膜层无剥离。
常见失效模式与规避方案
- 膜层开裂:多见于硬质氧化后,因膜层脆性大且冷却收缩。规避:降低氧化电压,分段进膜,增加缓冷时间;避免在高温下进行后续机加工。
- 氧化层烧蚀:局部电流密度过高或零件接触导致。规避:优化夹具绝缘,使用脉冲电流,确保槽液循环充分。
- 尺寸超差:加工热变形或氧化余量预留不足。规避:实施中间时效,DFM阶段复核氧化余量,首件全尺寸确认。
方案对比:CNC铣削 vs 车铣复合
对于具有轴类特征的航空钛合金零件,选择3轴/5轴铣削还是车铣复合,直接影响公差控制能力与生产效率。以下为两种方案的对比分析:
| 评估维度 | 3/5轴CNC铣削 | 车铣复合(走心/刚性主轴) |
|---|---|---|
| 公差控制能力 | 擅长复杂型面,配合面需二次装夹,累积误差略高 | 一次装夹完成车、铣、钻、攻,同轴度与位置度更优 |
| 表面光洁度 | 球刀/立铣刀路径受限,Ra通常0.8-1.6μm | 车削路径连续,Ra可达0.4-0.8μm,更适合密封面 |
| 氧化前处理 | 需避免刀具痕迹残留,前处理清洗要求高 | 切削表面致密,清洗难度较低,膜层更均匀 |
| 适用零件类型 | 翼肋、接头、复杂壳体、异形结构件 | 涡轮盘轴、液压阀体、传动轴、精密接头 |
| 批量一致性 | 依赖程序与装夹重复性,批量大时波动稍大 | 刚性高,批量一致性更佳,适合大批量精密件 |
结论:对于轴类且对同轴度、光洁度要求极高的航空件,优先推荐车铣复合;对于复杂异形结构件,3/5轴铣削更为灵活。在实际生产中,可考虑“车削打底+铣削精修”的混合工艺,以平衡效率与精度。
采购评估要点与FAQ
如何评估钛合金加工供应商的公差控制能力?
要求供应商提供CPK(过程能力指数)报告,针对关键尺寸CPK≥1.33;检查其是否具备中间时效处理能力及三坐标检测设备;确认其氧化槽液管理及膜厚抽检记录。
氧化层厚度是否计入零件总尺寸?
是。氧化层是附加于基材之上的,图纸需明确“氧化前”尺寸。通常需在配合面预留氧化余量,否则氧化后会导致配合过盈或干涉。
硬质氧化膜是否会影响导电性能?
硬质氧化膜(Type III)绝缘性极强,若零件需导电,应选择标准膜(Type II)并控制膜厚在10μm以内,或在接触面局部去除氧化层。
薄壁钛件加工后多久会发生应力变形?
未时效处理的锻件在加工后1-4周内可能发生显著变形。建议加工后立即进行真空时效,并稳定放置72小时后再进行精加工与检测。
表面处理对最小壁厚有什么限制?
硬质氧化适用于壁厚>2mm的零件;标准膜适用于壁厚>1mm。极薄壁件(<1mm)建议采用PVD镀膜或阳极化前加强冷却,避免热损伤。
结论
航空航天钛合金零件的加工质量,取决于对材料特性、工艺参数及表面处理的系统性控制。从DFM阶段的余量预留,到加工中的应力释放,再到氧化槽液的管理,每一环节都影响最终公差与膜层完整性。通过选择具备多轴加工能力、中间时效工艺及严格膜厚检测体系的供应商,可有效降低批次风险,确保零件在严苛服役环境下的可靠性。
若您的项目涉及钛合金精密件或表面氧化层控制,欢迎发送图纸与技术要求,我们将基于工艺可行性与公差能力,提供针对性的DFM建议与报价方案。



