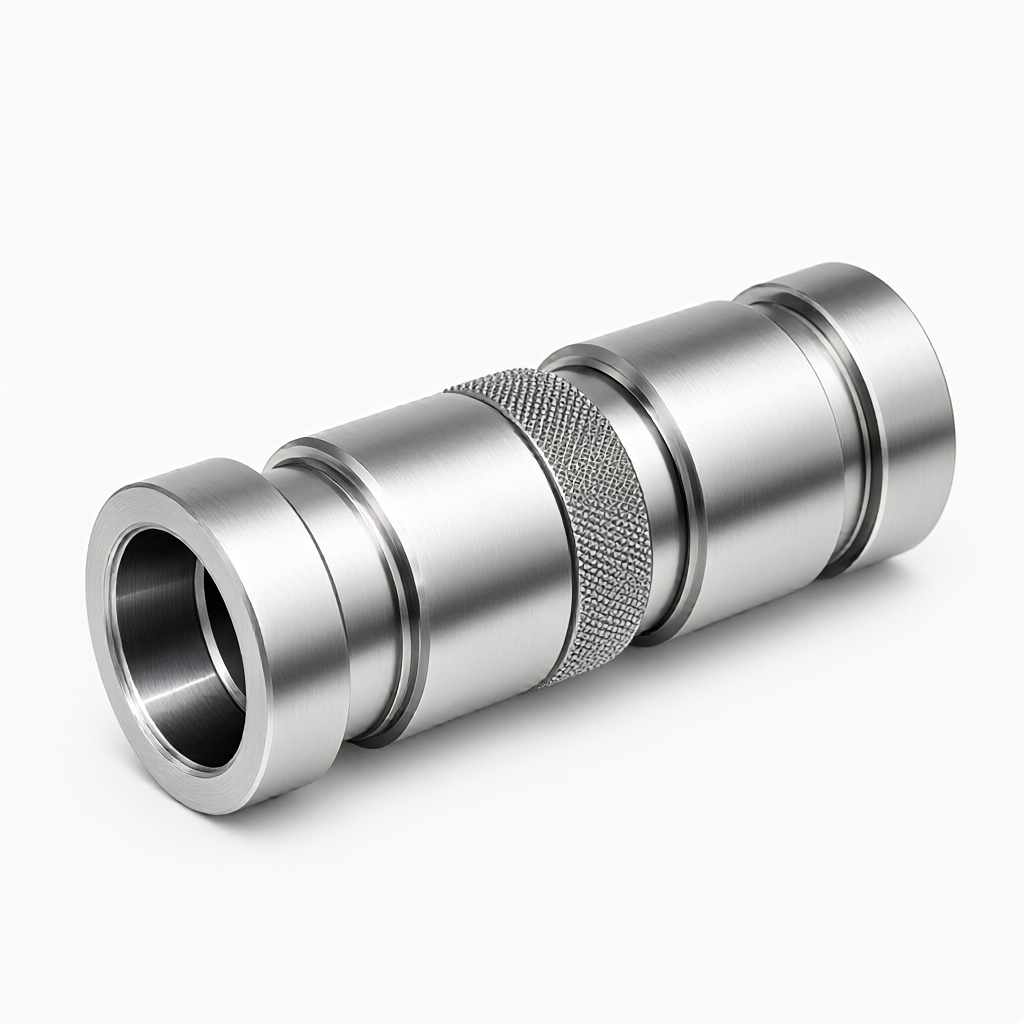
液压挖掘机缸筒对内壁精度、材料强度与疲劳寿命要求严苛,本厂提供 CNC 车削加工服务,采用优质无缝钢管为坯料,通过数控车床与走心机结合工艺,实现内孔尺寸 ±0.01 mm 控制及 Ra0.4 μm 表面光洁度,支持按图纸定制不同缸径与行程规格。
规格与加工能力
针对挖掘机液压缸筒,核心在于内孔的圆度、圆柱度及表面硬度均匀性。我们具备大直径车削与高精度磨削复合能力,确保缸筒在高压工况下无变形、无渗漏。
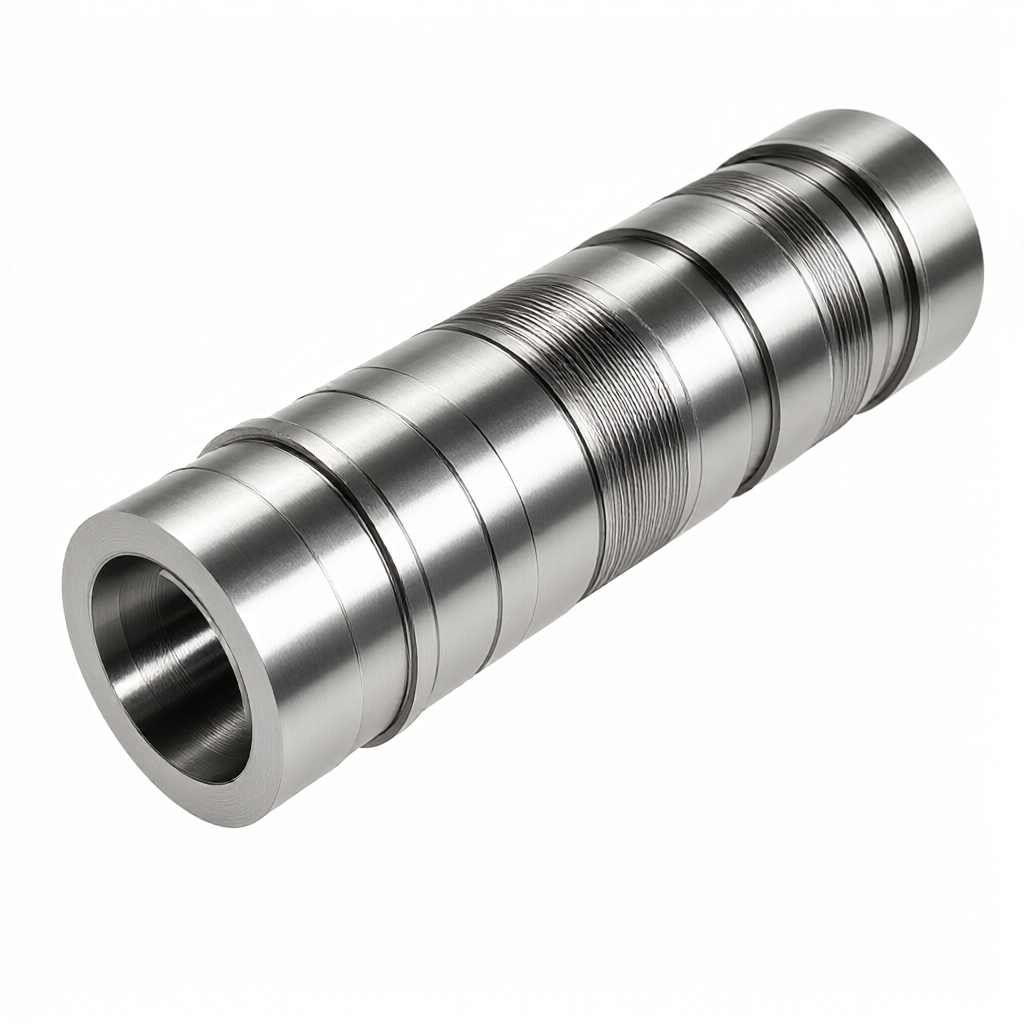 规格与加工能力
- 材料牌号:常用 20#、45# 圆钢或钢管,亦可按客户需求选用 40Cr、42CrMo 等合金结构钢,以提升抗疲劳强度。
- 尺寸范围:内径典型值 60-350 mm,外径 80-400 mm,长度 500-3000 mm,支持非标定制。
- 公差标准:内孔尺寸公差控制在 ±0.01 mm,同轴度 ≤0.02 mm,满足精密密封配合要求。
- 表面处理:内壁可镀铬、磷化或氮化处理,外壁支持喷漆、抛光或去氧化皮,提升耐腐蚀性。
- 壁厚控制:最小壁厚 5 mm,最大壁厚 50 mm,根据行程压力需求优化结构重量。
适用行业与典型应用
该产品主要应用于工程机械核心液压系统,具体装配位置与功能如下:
- 挖掘机动臂与斗杆油缸:作为主运动部件,承受交变冲击载荷,要求缸筒内壁耐磨、抗撕裂,防止活塞密封件过早失效。
- 回转机构液压马达:用于驱动挖掘机大臂旋转,需高转速下的稳定性与低摩擦系数。
- 属具连接油缸:配合破碎锤、抓木器等附件,承受极高频次动作,对缸筒疲劳寿命要求极高。
- 特种车辆液压举升机构:适用于高空作业车、自卸车等重型设备,注重长期静态保压下的无渗漏性能。
工艺与设备支撑
为确保缸筒从粗加工到精磨的全流程稳定性,我们依托 72 台 CNC 设备集群进行协同生产。
核心加工工艺
- 下料与预热:选用无缝厚壁钢管,经去应力退火消除残余应力,防止后续加工变形。
- 数控车削:使用重型数控车床对缸筒外圆及端面进行粗车,留磨量 0.2-0.5 mm。
- 内孔钻镗:针对大缸径,采用深孔钻床或镗缸机进行半精加工,确保孔壁直线度。
- 精密磨削:这是关键工序,使用高精度无心磨床对内壁进行镜面磨削,达到 Ra0.4-0.8 μm 光洁度,确保密封寿命。
- 表面处理:内壁硬铬电镀(厚度 10-25 μm)或磷化处理,增强耐磨与防锈能力。
产能、交期与质量检验
我们提供一站式从图纸到成品件的服务,严格管控批量一致性。
不同批量需求的生产周期参考
| 订单类型 |
预计周期 |
特点说明 |
| 样品/试制 |
5-7 天 |
快速响应,验证图纸可行性与 DFM 建议 |
| 小批量 (100-500 件) |
15-20 天 |
灵活排产,适合研发测试或紧急补货 |
| 大批量 (1000+ 件) |
25-35 天 |
规模化生产,成本优化,批次一致性强 |
质量管控流程:
- 来料检验:对无缝钢管进行光谱分析、超声波探伤,确保无内部裂纹夹杂。
- 首件确认:首件全尺寸检测,包括内孔轮廓度、端面跳度,合格后方可批量加工。
- 制程巡检:每 50 件抽检一次关键尺寸,监控磨床温升对精度的影响。
- 出货全检:100% 全检内径尺寸、粗糙度及表面外观,附带三坐标测量报告。
常见采购疑问 (FAQ)
液压缸筒内壁硬度能达到多少?
经过表面淬火或硬铬电镀处理,内壁硬度可稳定在 HV800-1000 范围,显著提升耐磨性,延长活塞密封寿命。
是否支持深孔加工及螺纹孔定制?
支持。我们具备 4 轴联动加工中心,可在缸筒壁上精密加工销轴孔、螺栓孔及螺纹接口,位置公差控制在 ±0.05 mm 以内。
最小起订量 (MOQ) 是多少?
支持 1 件起定制打样,批量生产无严格最低数量限制,可根据客户库存策略灵活安排。
如何处理缸筒内壁的划伤或拉毛?
我们在打磨后设有独立的精整工位,通过光学视觉检测与人工复检结合,剔除表面缺陷品,确保零瑕疵出货。
能否提供材料质保书 (MTC)?
可以。所有钢制缸筒均随货提供原厂材料质保书及炉号追溯信息,并附带第三方或自检的检测报告,确保材质合规。
获取报价与定制方案
若您正在寻找具备高光洁度与批量一致性优势的液压缸筒供应商,欢迎提供 CAD 图纸或 3D 模型至业务团队。我们将进行 DFM 分析,并在 24 小时内提供包含工艺路线、材料建议及交期的详细报价方案。发送图纸即可启动快速打样流程,助力您的挖掘机项目如期上市。
 获取报价与定制方案









