





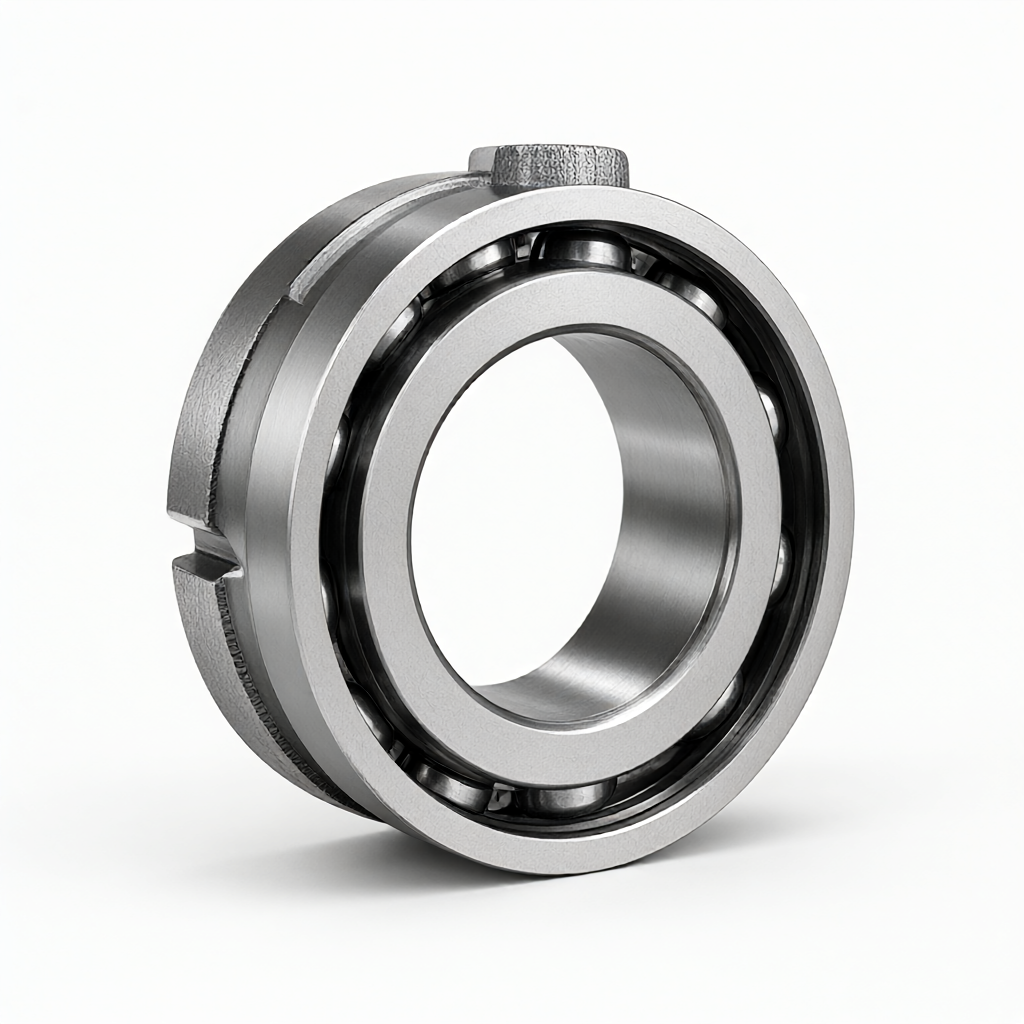
CNC车削加工数控机床主轴轴承座铸铁件,适用于中大型机床主轴箱的精密装配。ShowyMetal 提供高韧性灰铸铁 HT250 或球墨铸铁 QT450-10 材质定制,结合数控车削与铣削复合工艺,实现内孔圆度 ≤0.005mm、同轴度 ≤0.01mm 的高精度加工,表面经喷砂去应力处理后可选镀铬或达克罗防腐,确保轴承运转静音与长期稳定性。我们支持来图打样,批量交期 15-25 天,全程首件确认与三坐标全检,助您降低主轴箱装配返修率。
规格与加工能力
针对主轴轴承座的结构特点,我们提供以下定制能力,确保结构强度与尺寸精度双达标:
- 材料选择:HT250(灰铸铁,减震性好,适合高刚度需求)、QT450-10(球墨铸铁,抗拉强度≥450MPa,适合重载冲击工况);按图纸指定牌号备料,提供材质报告。
- 尺寸范围:外径 Ø120–Ø350mm,壁厚 8–25mm,重量 2–15kg(典型值,可按设计调整)。
- 关键公差:内孔公差 h5–h6(典型值 Φ50H6 ±0.013mm),同轴度 ≤0.01mm,平行度 ≤0.02mm/100mm。
- 表面粗糙度:轴承座孔 Ra0.8μm,外表面 Ra3.2μm;高要求部位可达 Ra0.4μm。
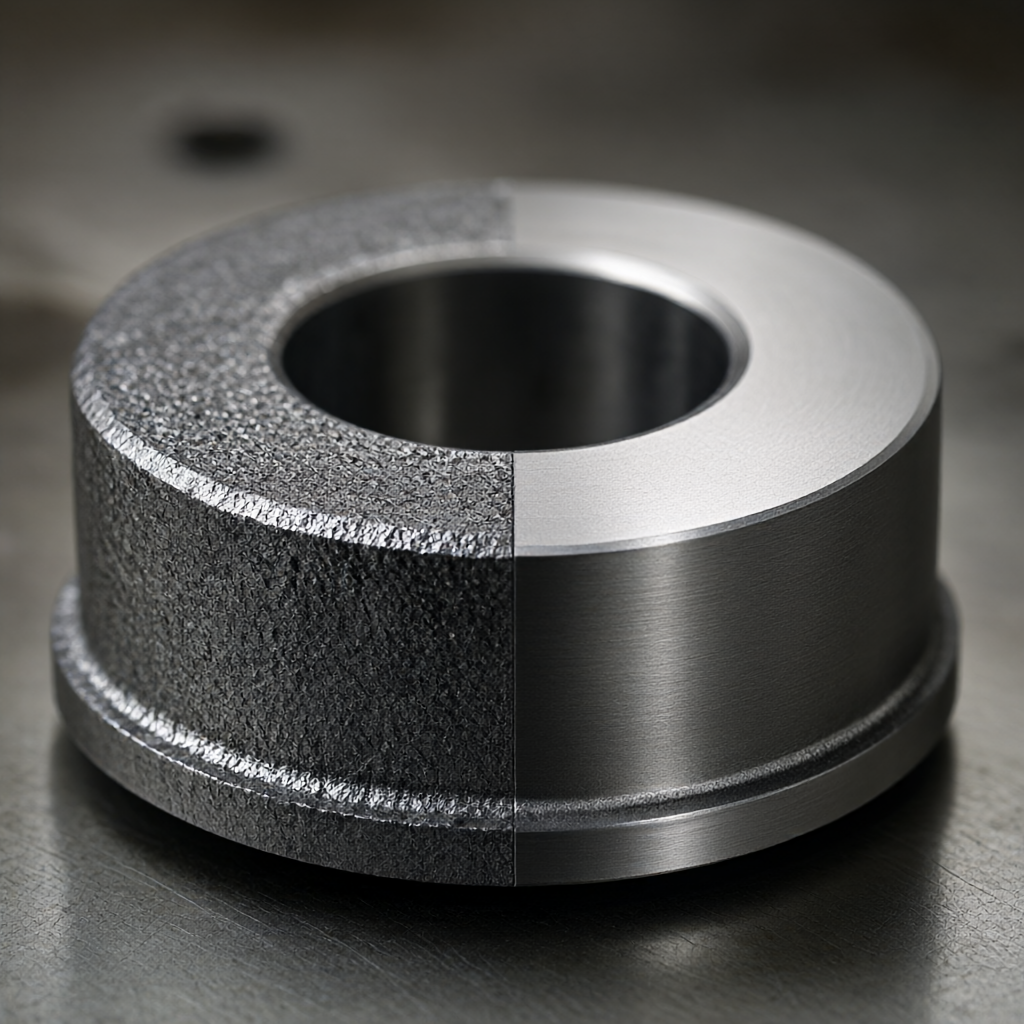
- 表面处理:喷砂(去氧化皮、增强涂层附着力)、镀锌、达克罗(耐高温、无氢脆)、硬铬电镀(耐磨,厚度 25–50μm)。
- 定制支持:接受 STEP/IGES 3D 文件与 2D 工程图,DFM 阶段提供壁厚优化、拔模角建议、去应力退火工序推荐。
工艺与设备配置
主轴轴承座因体积大、质量集中,易产生车削变形与内应力,需多工序协同控制。我们的 72 台 CNC 产线配备专机专管,关键工序采用“粗车–时效–精车–半精铣–精铣”流程,确保尺寸稳定:
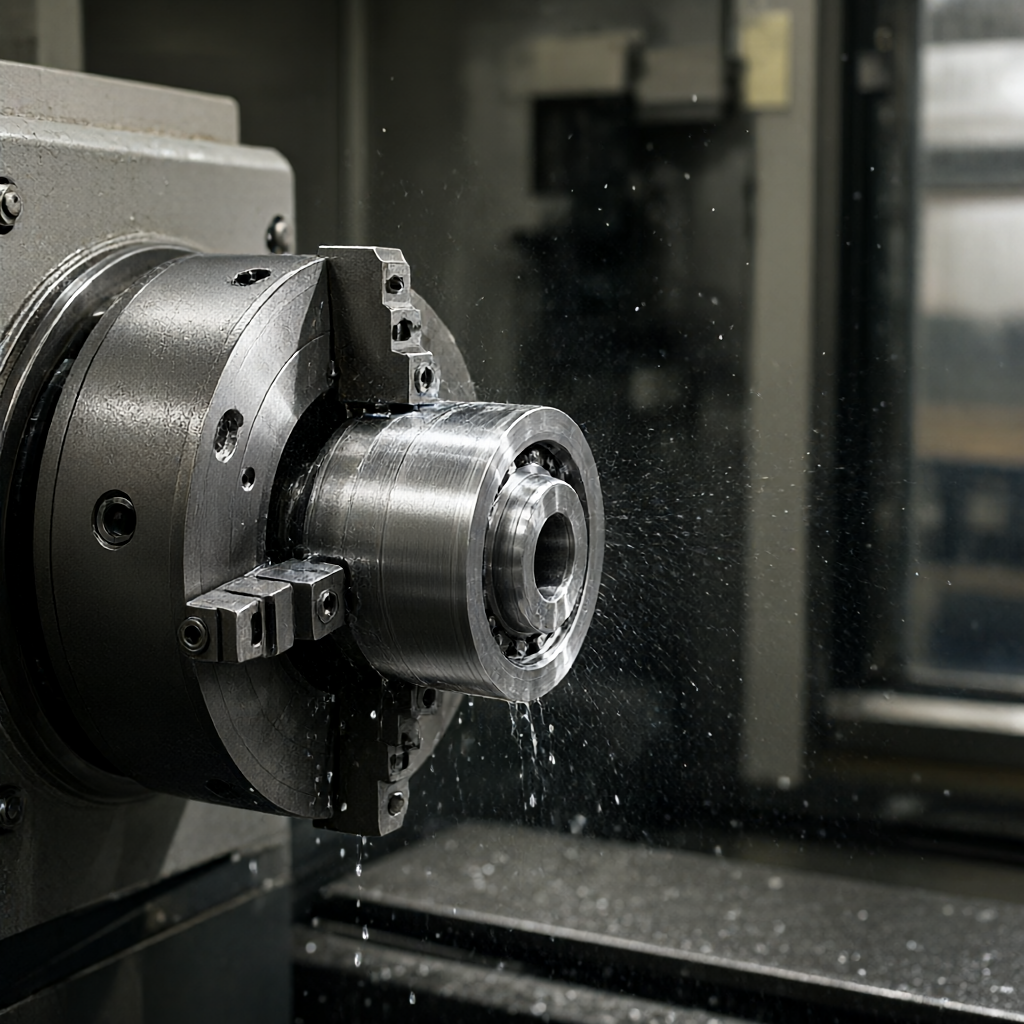
- 数控车削:用于外圆、端面、内孔粗精车,转速 1200–1800 rpm,进给 0.15–0.25 mm/rev(精加工阶段),保障圆度与圆柱度。
- 4 轴/5 轴铣削:用于轴承座安装法兰、定位销孔、油槽的复合加工,一次装夹减少累计误差,同轴度优于 ±0.008mm。
- 去应力处理:毛坯件及粗加工后均进行人工时效(550–570°C,保温 4–6 小时),消除残余应力,防止后期尺寸漂移。
- 走心机辅助:对轴承座配套的小型导柱、定位销等零件,采用走心机连续切削,效率提升 30%,尺寸一致性更高。
- 表面处理协同:电镀与喷砂工序独立车间作业,避免交叉污染,涂层厚度均匀性 ±5μm 以内。
产能、质量与交付
交付稳定与质量可追溯是采购决策的核心。我们建立“来料–制程–出货”三级检验体系,所有数据留档 5 年,支持随时调取 CMM 检测报告:
- 打样周期:5–7 个工作日(含时效与表面处理),提供首件尺寸全检报告与材质证明。
- 批量交期:15–25 天(50–500 件典型范围),产能弹性应对 ±20% 订单波动。
- 检验设备:ZEISS Contura 三坐标(精度 2.5+0.002L mm)、Mitutoyo 粗糙度仪、气动量仪(内孔在线检测)、硬度计(洛氏/布氏)。
- 出货标准:100% 全尺寸抽检,关键尺寸按 AQL 0.65 加严检验;包装采用木箱+干燥剂+防锈膜,防止海运或长途运输锈蚀。
- DFM 支持:免费工艺评审,指出潜在铸造缺陷风险区、建议加强筋布局、优化装夹方案,减少试错成本。
材料选型与表面处理对比
不同工况下,主轴轴承座的材料与表面组合直接影响使用寿命与维护周期。以下对比供设计参考,最终选型需结合转速、负载、环境湿度确定:
| 对比项 | HT250 + 达克罗 | QT450-10 + 硬铬电镀 | HT250 + 喷砂镀锌 |
|---|---|---|---|
| 抗拉强度 | ≈250 MPa | ≥450 MPa | ≈250 MPa |
| 减震性 | 优异(石墨片结构) | 良好(需加减震垫) | 优异 |
| 耐腐蚀性 | 850°C 高温耐受,盐雾 720h | 耐酸碱,盐雾 480h,耐磨 | 一般,盐雾 120h,经济型 |
| 典型应用 | 重载低速、高温车间 | 高速重载、高耐磨要求 | 中低速、干燥环境、成本敏感 |
| 交期影响 | 标准 15–25 天 | +3 天(电镀排队) | 标准 15–20 天 |
注:硬铬电镀后表面硬度 HV800–1000,摩擦系数降低至 0.1–0.15,适合频繁启停主轴;达克罗无氢脆风险,更适配合金钢轴系配套使用。
常见问题
主轴轴承座内孔公差能否稳定做到 h5 级?
可以。采用 4 轴车铣复合一次装夹加工,内孔同轴度控制在 ≤0.008mm,h5 级(如 Φ60H5 +0.039/0mm)批量合格率 99% 以上,出货前逐件气动量仪检测并附数据记录。
铸铁件去应力时效会影响交期吗?
不影响。时效工序安排在粗加工后、精加工前,与热处理/表面处理并行排产,不额外增加日历时间;仅当订单量激增时可能顺延 1–2 天,会在 DFM 阶段提前告知。
是否支持非标定制与图纸优化?
支持。接受 STEP/IGES/SolidWorks 文件,工程团队 24 小时内反馈 DFM 意见,包括壁厚均衡、铸造圆角、拔模角、装夹点建议,可免费提供 1 次优化版本图纸。
表面处理如何选择?有氢脆风险吗?
达克罗与喷砂镀锌无氢脆风险;硬铬电镀后需进行氢脆消除处理(200°C/2h)并检验。若轴系为高强度合金钢,优先推荐达克罗或喷砂+环氧涂层,避免氢脆导致主轴断裂。
批量订单最小起订量(MOQ)是多少?
MOQ 1 件(打样),批量建议 ≥50 件以摊薄模具与工艺调试成本;100–500 件区间交期稳定在 15–20 天,≥500 件可拆分多批次交付,首批 7 天内发样确认。
启动您的主轴轴承座定制项目
将 3D 图纸或 2D 工程图发送至业务邮箱,注明材料、数量与目标交期,我们将在 4 小时内回复报价与 DFM 意见。支持打样验证,降低量产风险,让主轴箱装配一次成功。



