





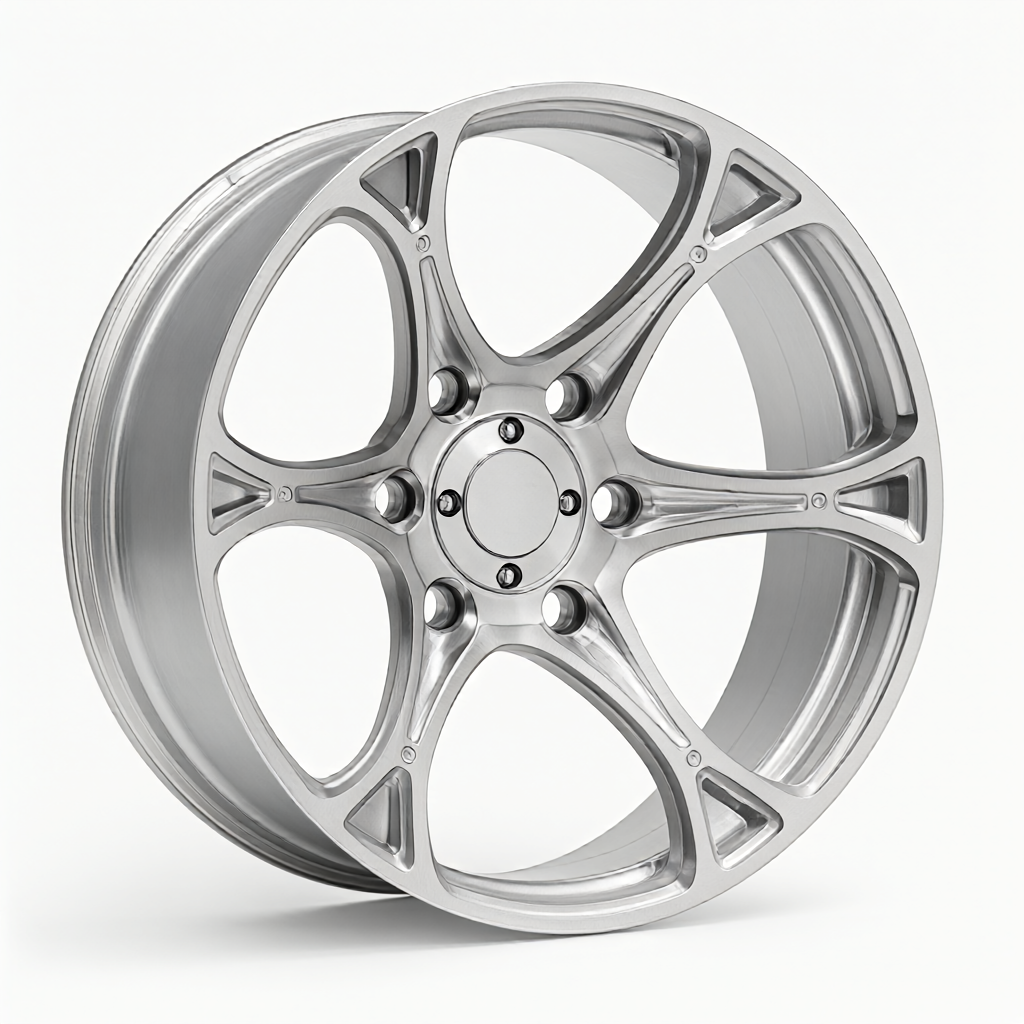
规格与加工能力
针对AGV轮辋的高负载与精密装配需求,本厂采用精密CNC工艺,提供以下规格支持:
- 材料牌号:6061-T6、7075-T6、5052铝合金;可根据图纸定制,材料符合航空级/工业级标准。
- 尺寸范围:外径典型值80-400mm,内径与轮毂配合面直径按图纸定制;最大加工直径200mm(视具体设备配置)。
- 壁厚:最小0.8mm,典型壁厚2-5mm,确保结构刚性同时优化自重。
- 公差与光洁度:关键配合面公差±0.01mm,表面粗糙度Ra0.4-0.8μm,满足轴承与密封圈精密安装要求。
- 表面处理:硬质阳极氧化(厚度10-25μm)、喷砂(80目/120目)、拉丝、电镀硬铬;颜色可选自然银灰、深灰或定制色系。
适用行业与典型应用
该轮辋广泛应用于高速无人搬运车(AGV)及自主移动机器人(AMR)的驱动轮、从动轮及负载支撑部位。典型应用场景包括:3C电子车间自动化产线、电商仓储物流中心、半导体洁净室物料流转、汽车总装线部件输送。作为直接接触地面或导轨的承重部件,轮辋的尺寸精度直接影响AGV的定位精度与多机协同调度效率。
外观品质与批量一致性
对于面向终端客户或展示型AGV,外观是核心差异化指标。本厂将表面质量管控作为CNC加工后的重点环节:
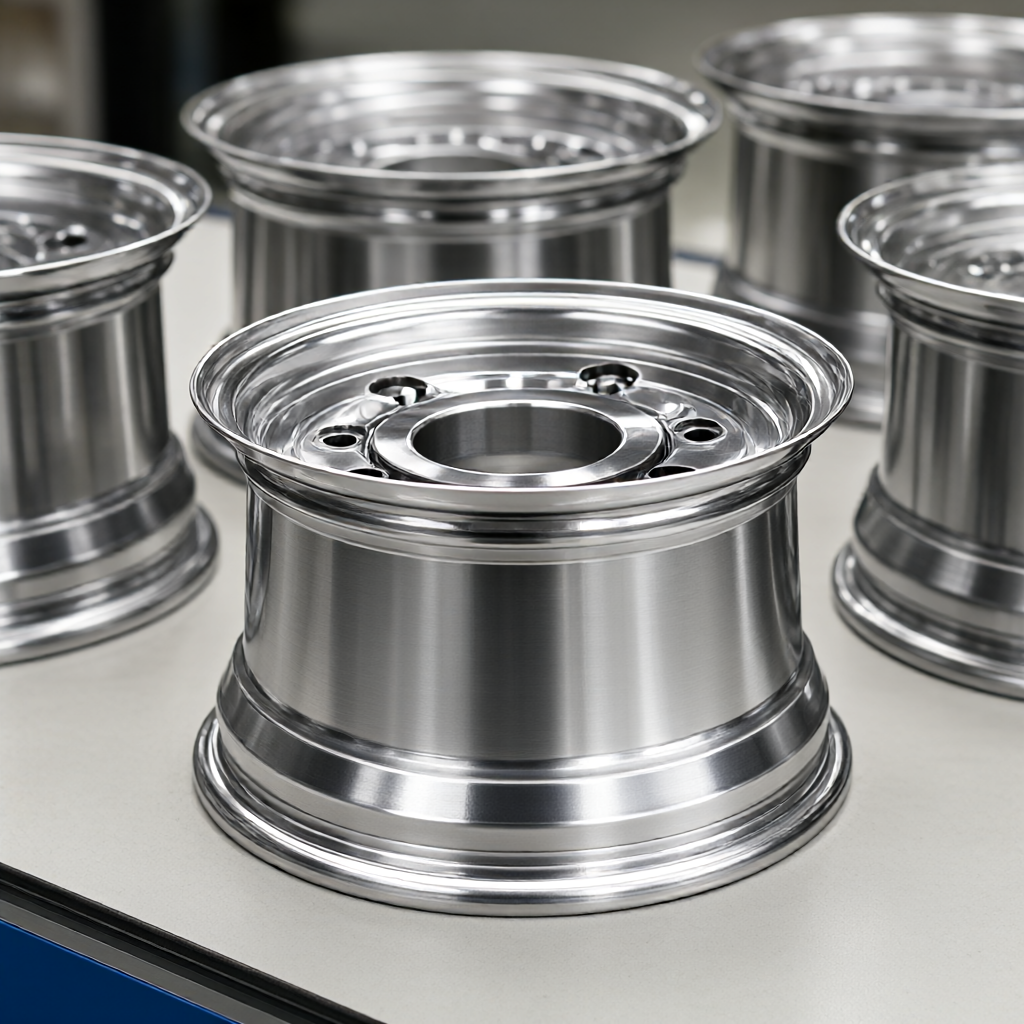
高光亮面与无刮痕:通过刀具路径优化与精修工序,消除机加工刀纹与搬运划伤,确保轮辋表面无可见瑕疵。
批间一致性:建立首件确认与批量巡检机制,每批次抽样检测关键尺寸与外观,确保第1件与第1000件在色差、光泽度、尺寸上保持高度一致,避免组装时因公差波动导致的装配干涉。
工艺、设备与产能
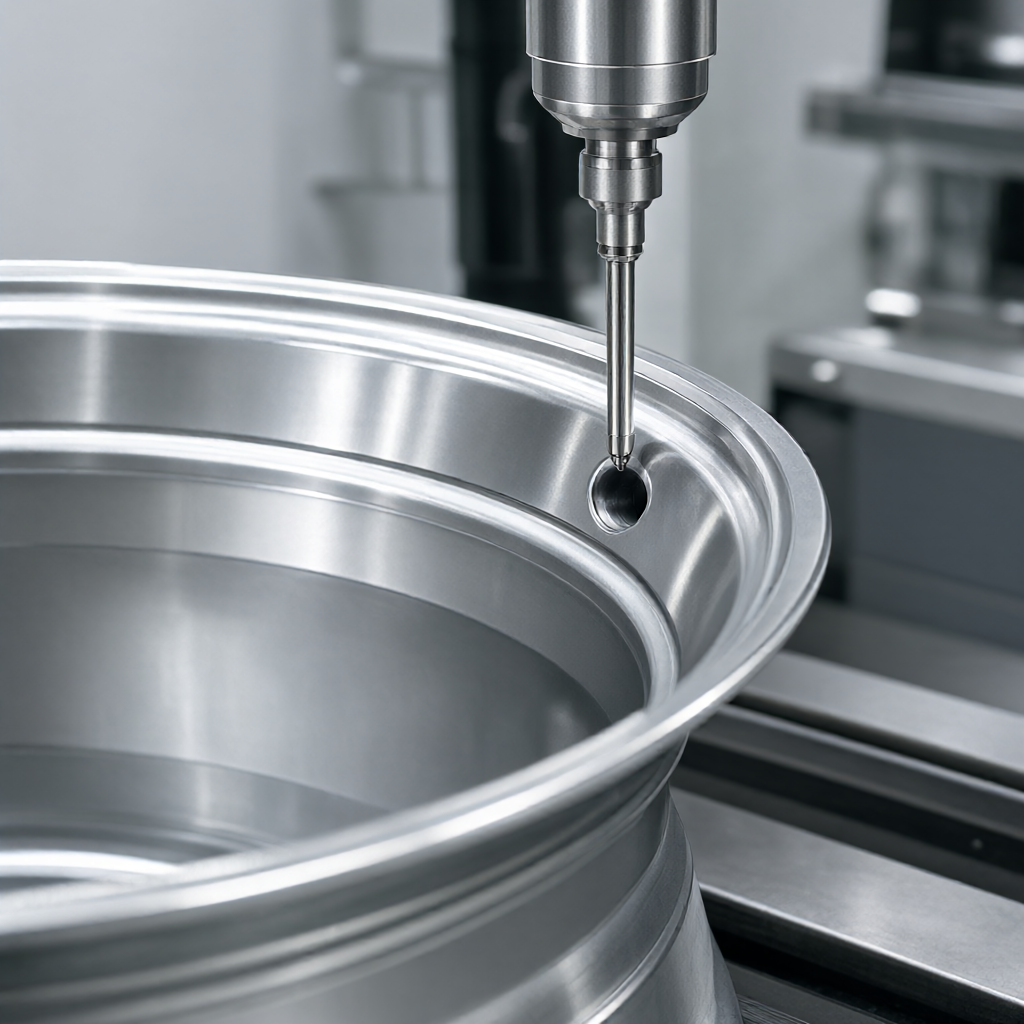
本厂配置72台CNC设备,包括3轴、4轴、5轴加工中心、数控车床、走心机及车铣复合机床,覆盖轮辋从粗加工到精密磨削的全流程。
- 车铣复合工艺:适用于带内部走线槽或复杂异形结构的轮辋,一次装夹完成多面加工,减少累积误差。
- 注塑/钣金结合:支持铝合金轮辋与橡胶/聚氨酯胎面、钣金护板的组装配套,提供一站式部件组。
- 产能与交期:打样周期3-5天,配合项目节点排产;批量订单15-25天快速交付,支持加急生产。
质量检验与定制流程
执行「来料检验→首件确认→制程巡检→出货全检」四道质检关卡。配备三坐标测量机(CMM)、表面粗糙度仪、光学投影仪,对轴承孔、安装耳、表面氧化膜厚度进行全尺寸检测。 定制流程:接收图纸/3D模型→24小时内DFM工艺评估与报价→3-5天打样验证→批量生产→全检出货。支持按客户图纸、样品或逆向工程定制。
技术选型对比
| 方案 | 材料 | 工艺 | 重量(单件典型值) | 成本特征 |
|---|---|---|---|---|
| 高精度CNC铣削 | 6061-T6 | 3轴/4轴精铣 | 0.8-1.5kg | 中等,适合小批量/高复杂度 |
| 车铣复合 | 7075-T6 | 车铣一体 | 1.0-1.8kg | 较高,适合高负载/高刚性需求 |
| 铸造+精修 | ADC12 | 低压铸造+CNC | 1.2-2.0kg | 较低,适合大批量/简单结构 |
FAQ
AGV轮辋公差能做到多少?
关键配合面(轴承孔、安装平面)公差可达±0.01mm,非关键部位±0.05mm,具体按图纸要求执行。
表面处理有哪些选择?
支持硬质阳极氧化(提升耐磨/绝缘)、喷砂(哑光质感)、拉丝(装饰性)、电镀硬铬(耐蚀/美观),颜色可定制。
打样周期多久?
常规件打样3-5个工作日;复杂车铣复合件或需特殊表面处理7-10天,支持加急排产。
批量交期多久?
批量订单(100-1000件)通常15-25天交付,产能充足,可按项目节点分批出货。
能否按图定制复杂结构?
支持。提供3D/2D图纸即可,工程团队提供DFM建议,优化内部走线槽、减重孔与安装耳设计。
将您的AGV轮辋图纸或3D模型发送至邮箱,24小时内获取工艺评估与报价方案,开启高精度、高一致性的批量交付。



