





工业机器人关节减速器壳体是精密传动系统的核心承载部件,直接决定机器人重复定位精度与运转稳定性。ShowyMetal 提供 7075 铝合金或不锈钢材质的 CNC 铣削定制服务,通过五轴联动加工与精细化表面处理,实现壳体内部行星齿轮腔与外部安装法兰的一体化精密成型,为机器人制造商提供高刚性、轻质量且批次一致性强的结构件支持。
规格参数与定制能力
针对机器人关节对减重与强度的出色追求,该零件在材料选型上主要采用航空级 7075 铝合金,兼顾轻量化与抗振性能;针对高负载或特殊防腐需求,亦可选用 316L 不锈钢或 45# 钢。加工尺寸通常覆盖长宽深 50mm 至 500mm 范围,公差控制严格,线性尺寸公差通常可达 ±0.01mm,配合面粗糙度控制在 Ra0.4μm 以内,有效降低齿轮啮合间隙带来的传动误差。
- 材质牌号:7075-T65 铝合金、304/316L 不锈钢、45# 钢、42CrMo,支持多种工程塑料定制。
- 加工尺寸:整体包络尺寸 50-500mm,支持按 3D 图纸完全定制异形结构。
- 公差标准:常规公差 ±0.02mm,精密配合面可达 ±0.01mm。
- 表面处理:阳极氧化(10-20μm)、硬质氧化、喷砂发黑、拉丝及微弧氧化等,外观无刮痕与杂质。
适用行业与典型应用场景
该壳体广泛应用于工业机器人本体制造、智能物流分拣系统、自动化医疗影像设备及高端半导体设备中。其核心价值在于解决关节部位因复杂运动受力导致的壳体形变问题。通过一次装夹完成内部齿轮支撑轴孔与外部法兰定位面的五轴加工,减少了多次定位带来的累积误差,提升了减速器运转的平稳性。外观的高光洁度处理亦使其符合高端自动化产线对于视觉美感与防锈的严苛要求。
核心工艺与制造设备配置
精密加工依赖设备精度与工艺逻辑的匹配。依托 72 台不同规格 CNC 设备,制造团队针对不同壳体结构定制工艺方案。对于内部存在多个空间交线或角度轴孔的减速器壳体,必须采用五轴加工中心进行联切,刀具侧刃可贴合球面腔壁,避免加工盲区;对于以回转体为主的结构,则采用数控走心机或车铣复合机床进行内外圆同步车削,提高同轴度。在外观品质控制上,采用专用夹具定位,加工完内部特征后翻转加工外部表面,严格控制切削路径与主轴转速,确保阳极氧化后壳体表面呈现均匀高光,无橘皮效应与夹屑压伤。
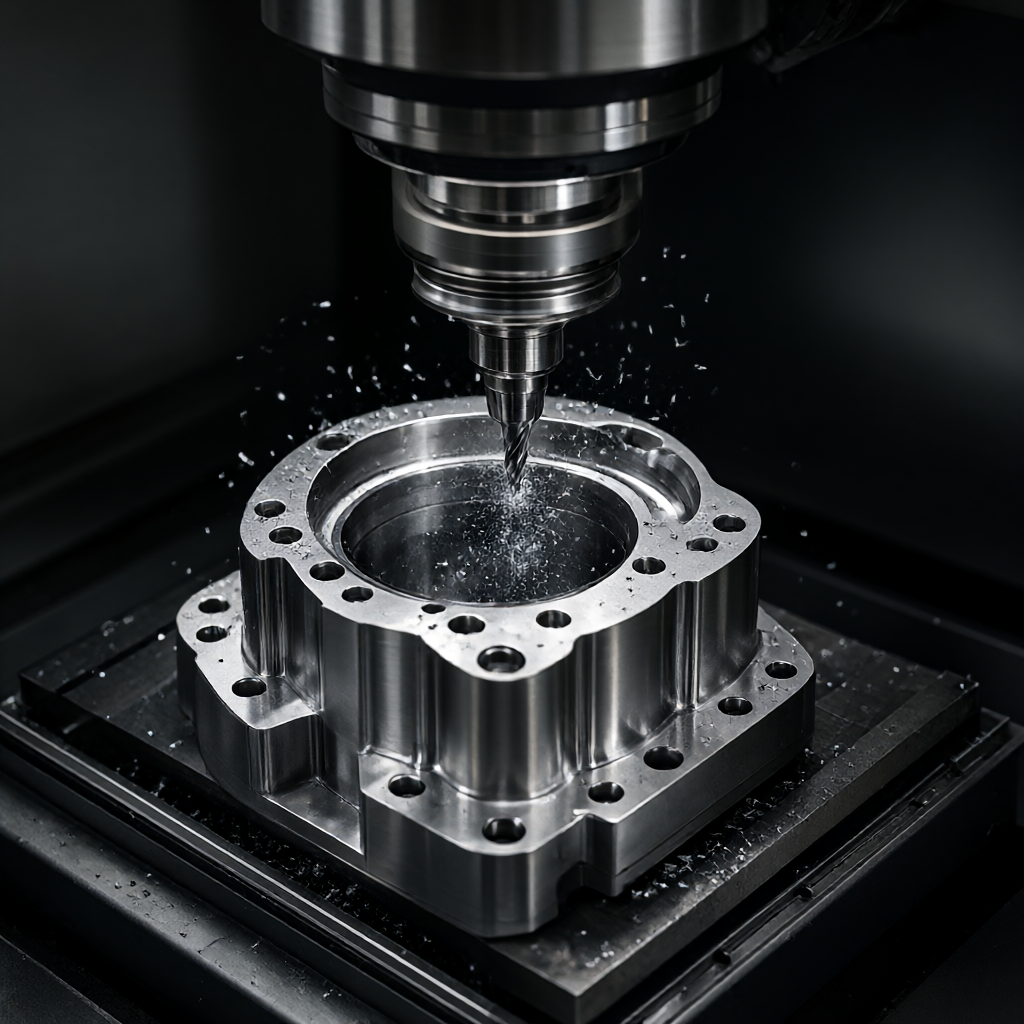
方案对比:五轴铣削与车铣复合加工
| 对比维度 | 五轴铣削加工 | 车铣复合加工 |
|---|---|---|
| 适用零件特征 | 包含复杂异形腔体、倾斜轴孔、非回转面结构 | 以圆柱面为主,需一次装夹完成内外及端部铣削 |
| 同轴度控制 | 依赖夹具定位,需严格设计基准转换 | 车铣一体,天然确保轴孔与外圆高同轴度 |
| 加工效率 | 换刀频繁,适合复杂结构单件或中小批量 | 单刀杆完成多工序,周转时间大幅缩短 |
| 外观品质控制 | 多面切削,需严控表面接刀痕 | 连续车削,表面光洁度更易达到 Ra0.4μm 以上 |
检验体系与批量交期
质量是制造业的底线。从毛坯入库到成品出货,执行五道关卡。来料检验通过光谱仪核对材质成分与金相;首件确认阶段,工程师与品检员联合校验三坐标报告;制程巡检按比例抽检关键轴孔深度与配合尺寸;出货前执行全尺寸全检,重点使用光学投影仪与粗糙度仪核对表面质量。批量生产交期通常控制在 15-25 天内,打样周期短,可快速响应研发团队的设计变更,排产系统灵活调整以匹配客户多频次项目节点。
常见问题解答 (FAQ)
减速器壳体的精密配合面公差能做到多少?
通过五轴加工中心与高精度夹具配合,配合面尺寸公差通常控制在 ±0.01mm 以内,圆柱度与同轴度可按图纸具体要求定制。
壳体内部深腔加工后,如何确保不留刀痕?
采用顺铣策略与多面刃刀具,配合小切深大走刀量的策略,在确保刚性的前提下提升表面质量,加工完成后对难加工死角进行精修。
打样周期通常需要多久?
常规结构打样周期较短,通常 3-5 个工作日内可完成工艺分析并安排机加工,48 小时内提供 3D 模型 DFM 评审报告。
批量生产的交期大概需要多少天?
基于现有 72 台设备产能,大批量订单交期通常在 15-25 天内完成,具体视结构复杂度与表面处理工艺要求而定。
能否提供 7075 铝合金壳体的阳极氧化发黑处理?
支持发黑、军绿等常规阳极氧化颜色,膜厚控制 10-20μm,可满足抗腐蚀与视觉统一性需求,并可提供色卡对照供确认。
获取定制方案
如果您正在开发新一代关节减速器壳体,或面临量产外观质量波动问题,欢迎将图纸或 3D 模型提交给工程团队。我们将基于具体的结构特征,提供包含较优材料牌号、工艺路线划分、刀具优化与外观品质确保在内的 DFM 建议,助您缩短研发验证周期。立即发送图纸获取精准评估。



