





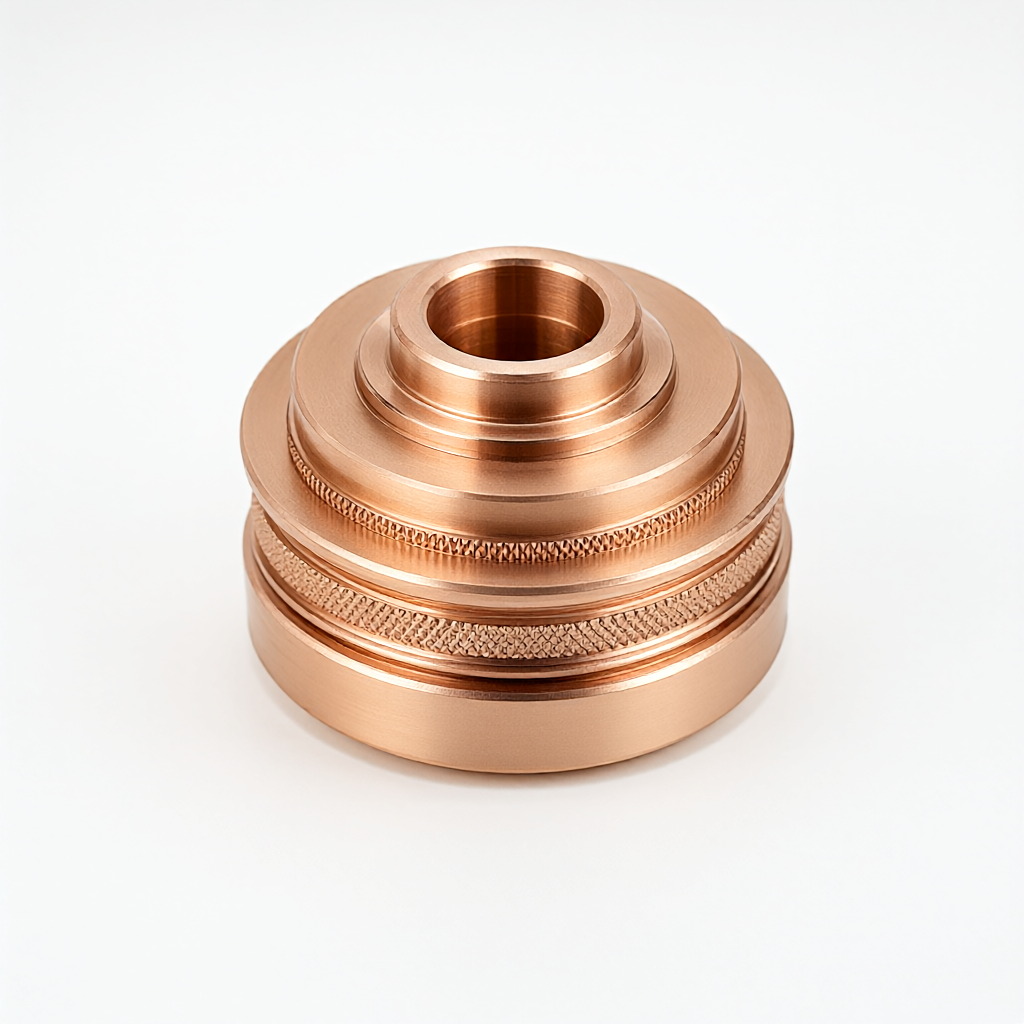
半导体设备真空腔体铜件采用CNC车削加工,解决高真空环境下的气密性与导热需求,支持C11000无氧铜等牌号定制,公差可达±0.01mm。针对腔体密封面、波纹管连接位及内部支撑结构,提供从开粗到精车的复合工序,确保内壁光洁度Ra0.4μm,满足10^-5 Pa级真空度要求。
规格与加工能力
该零件主要材质为C11000无氧铜、C26800铍铜或黄铜,可根据真空设备热管理需求选材。加工尺寸范围覆盖直径Φ5-Φ300mm,长度L5-800mm,最小壁厚典型值0.5mm,最大重量按图纸定制。核心工艺参数如下:
- 材料牌号:C11000无氧铜(导电率≥100%IACS)、C26800铍铜(高弹性、抗应力松弛)
- 尺寸范围:车削直径Φ5-Φ300mm,长度L5-800mm;铣削范围±±0.01mm
- 公差等级:关键配合面±0.01mm,一般尺寸±0.02mm
- 表面光洁度:密封面Ra0.4μm,内壁Ra0.8μm,外壁Ra1.6μm
- 热处理:可选固溶+时效处理,铍铜硬度可达HV400+
- 表面处理:钝化、阳极化(铝件)或抛光,铜件通常保持金属本色或镀镍
适用行业与典型应用
此类铜件广泛应用于半导体光刻机、刻蚀机、PVD/CVD设备的真空腔体模块。具体应用场景包括:
- 真空腔体密封法兰:需高精度同心度,防止氦检泄漏
- 内部支撑环与定位件:承受等离子体轰击,需耐蚀性
- 热沉与散热组件:高导热铜件,快速导出射频发生器热量
- 射频窗口安装座:精密螺纹配合,确保微波传输稳定性
采购方常关注零件在10^-5至10^-7 Pa真空度下的出气率,无氧铜因低含氧量显著降低背景压力,是高端设备首选。
工艺与设备配置
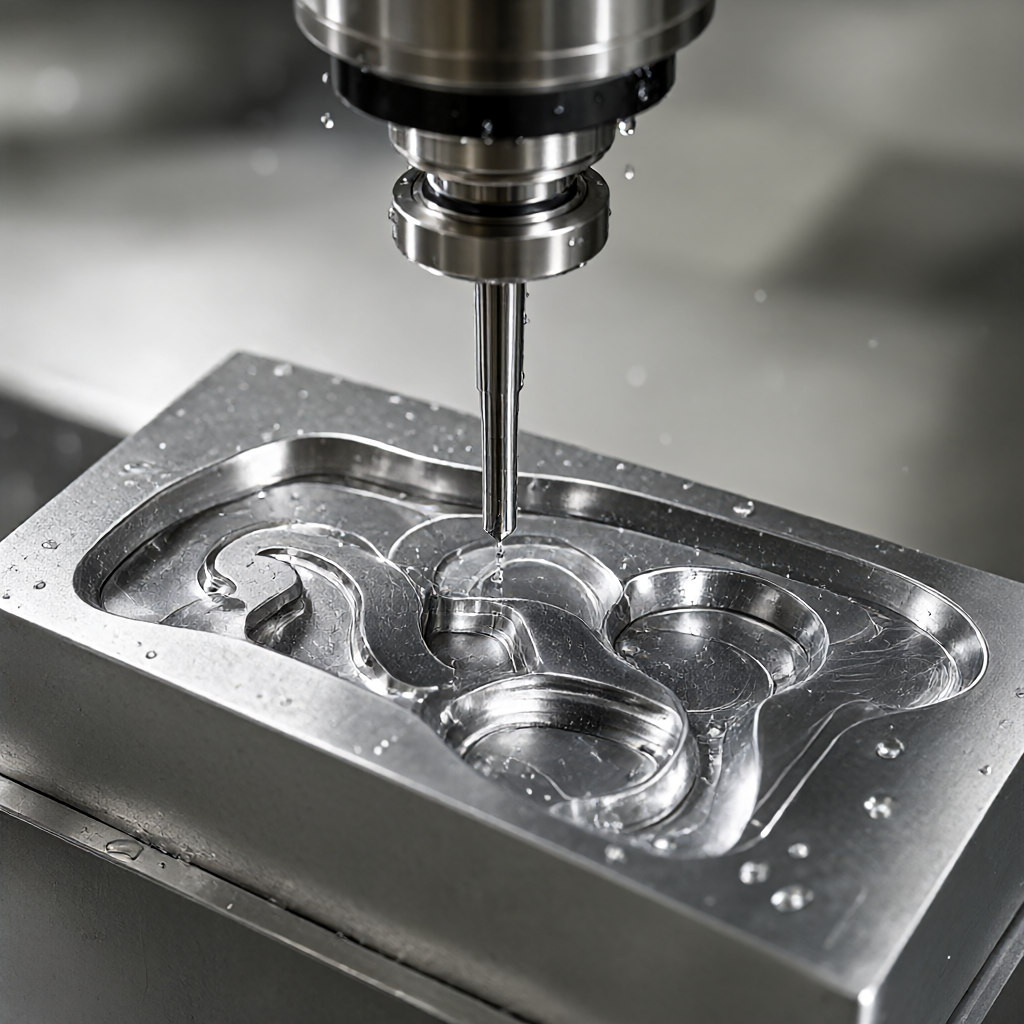
使用走心机与车铣复合中心完成大部分工序,72台CNC设备中,8台走心机专为细长比L/D>15的轴类件设计,刚性支撑减少让刀。复杂腔体采用5轴加工中心进行内壁异形面加工,避免二次装夹误差。关键密封面由专用精密车床加工,刀具路径优化确保无接刀痕。
外观品质与批量一致性
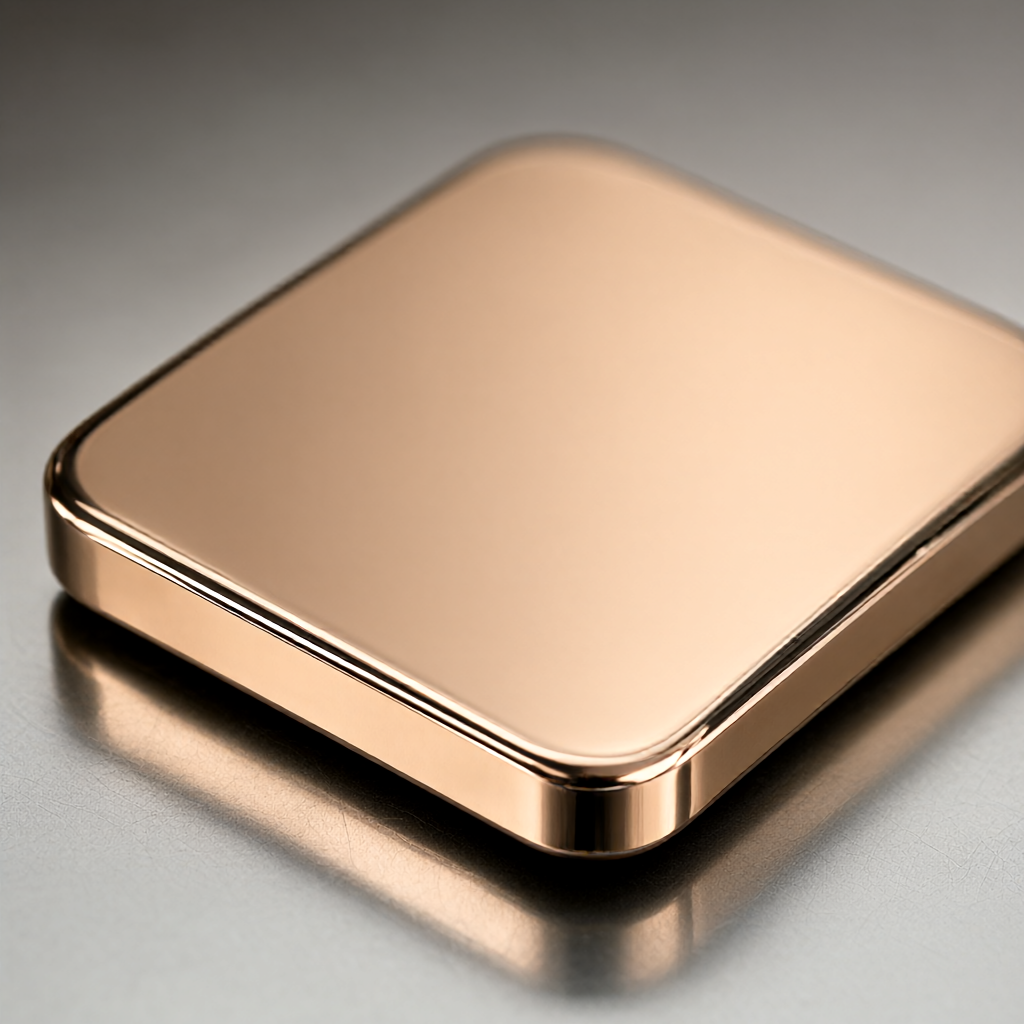
外观控制是核心差异化优势。通过在线监控切削力与主轴振动,消除热变形影响。批间一致性通过SPC统计过程控制监控,关键尺寸Cpk≥1.33。出货前100%全检,使用影像仪与粗糙度仪验证,确保无划痕、无氧化斑、无加工震纹。对于表面要求极高的件,提供真空抛光或电解抛光选项,达到镜面效果。
质量检验与定制流程
质量管控贯穿全生命周期,流程如下:
- 来料检验:材质证明书核对,光谱仪检测元素含量,硬度抽检
- 首件确认:三坐标测量全尺寸,真空检漏测试(要求



