





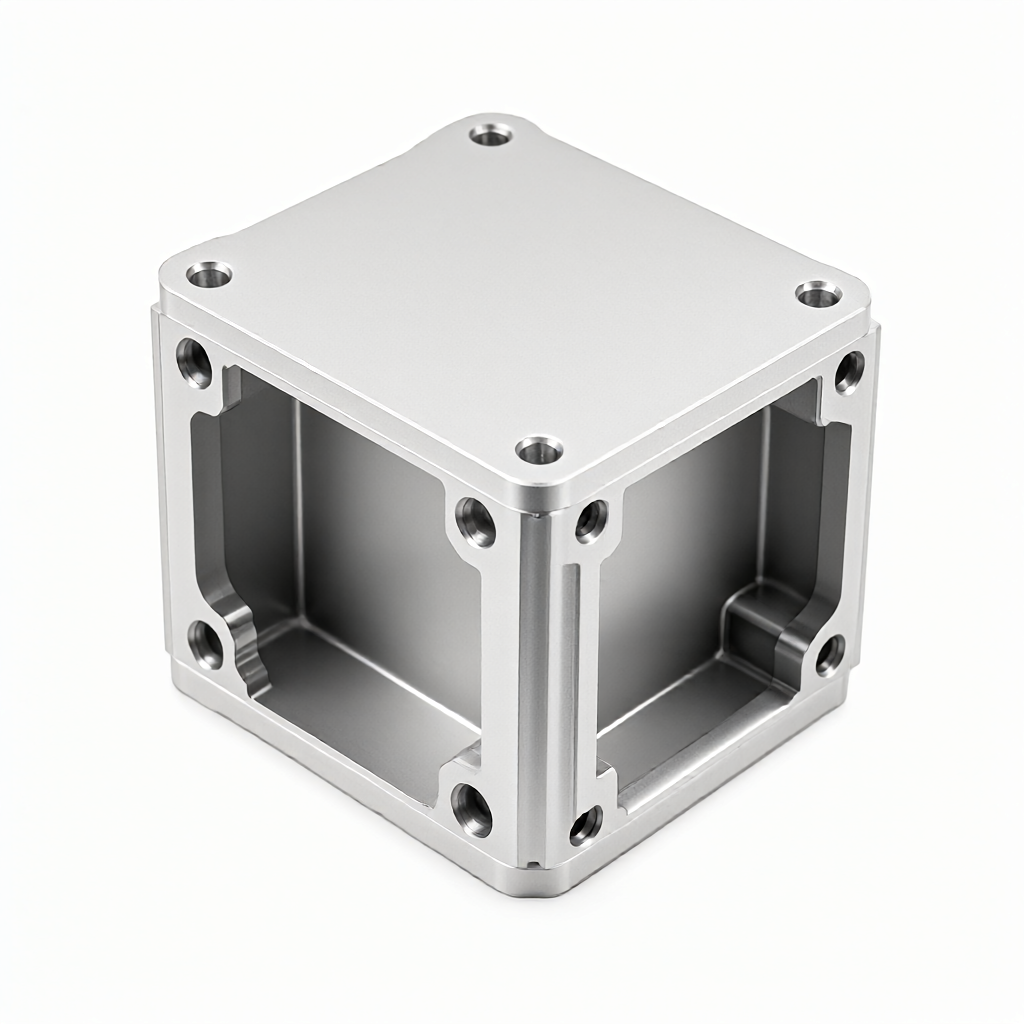
新能源汽车驱动电机对功率密度与散热效率的要求逐年提升,定制CNC铣削新能源汽车电机铝合金壳体直接决定电机的绝缘间隙、冷却流道密封性及结构刚度。ShowyMetal 提供铝 6061/6063 材质的 3/4/5 轴 CNC 铣削加工,公差控制在 ±0.01 mm,表面可达 Ra0.4μm,支持阳极氧化、喷砂等处理,满足高批量一致性与外观品质要求。
电机壳体规格与 CNC 加工能力
针对新能源汽车驱动电机(包括同步永磁电机、感应电机)的主轴、后盖、散热体及集成控制器外壳,核心加工参数与工艺配置如下:
- 材料牌号:铝合金 6061-T6(主流选择,强度与加工性平衡)、6063-T5(散热翅片或外观件,易阳极氧化)、7075-T6(高负载结构件,轻量化要求高);亦可定制铜合金或工程塑料(PEEK/PC)用于绝缘部件。
- 尺寸范围:最大加工行程约 800×500×300 mm,可覆盖主流单驱、双驱电机壳体;壁厚典型值 1.5-3.0 mm,最小特征尺寸可按图定制。
- 精度指标:关键配合面(如轴承室、转子定位)公差 ±0.01 mm,同轴度 ≤0.005 mm;表面粗糙度 Ra0.4μm(精铣),阳极氧化后可达镜面高光效果。
- 表面处理:阳极氧化(自然色/黑色/金色,膜厚 10-25μm)、喷砂(均匀哑光)、拉丝(纵向纹理)、电镀(镍/铬,需评估耐蚀性);所有处理均可在 CNC 后连续作业,减少物流与污染风险。
- 定制能力:支持来图(STEP/IGS/PDF)或来样开模,DFM 阶段即优化刀具路径以减少薄壁变形,预留冷却流道排气结构。
适用行业与典型装配场景
该零件直接安装在新能源汽车驱动总成内部,承担以下功能:
- 定子/转子腔体密封:壳体作为电机主要密封界面,与前后端盖配合实现 IP67 级防护,防止冷却液或灰尘侵入绕组。
- 电磁屏蔽与散热:铝合金导通磁路并提供热传导路径,配合内置水冷板或风冷翅片,将绕组热量导出至冷却回路。
- 结构承载:承受电机启停扭矩、振动及路面冲击,需确保刚度以避免轴承预紧力漂移导致噪音。
- 集成化设计趋势:新一代 800V 高压平台电机趋向于壳体-控制器-减速器一体化,CNC 多轴加工可实现多腔体、异形接口一次成型。
外观品质与批量一致性管控
电机壳体多为黑色或银色阳极氧化外观件,直接进入装配线,外观缺陷将直接影响整车交付形象。ShowyMetal 将外观品质作为核心交付标准:
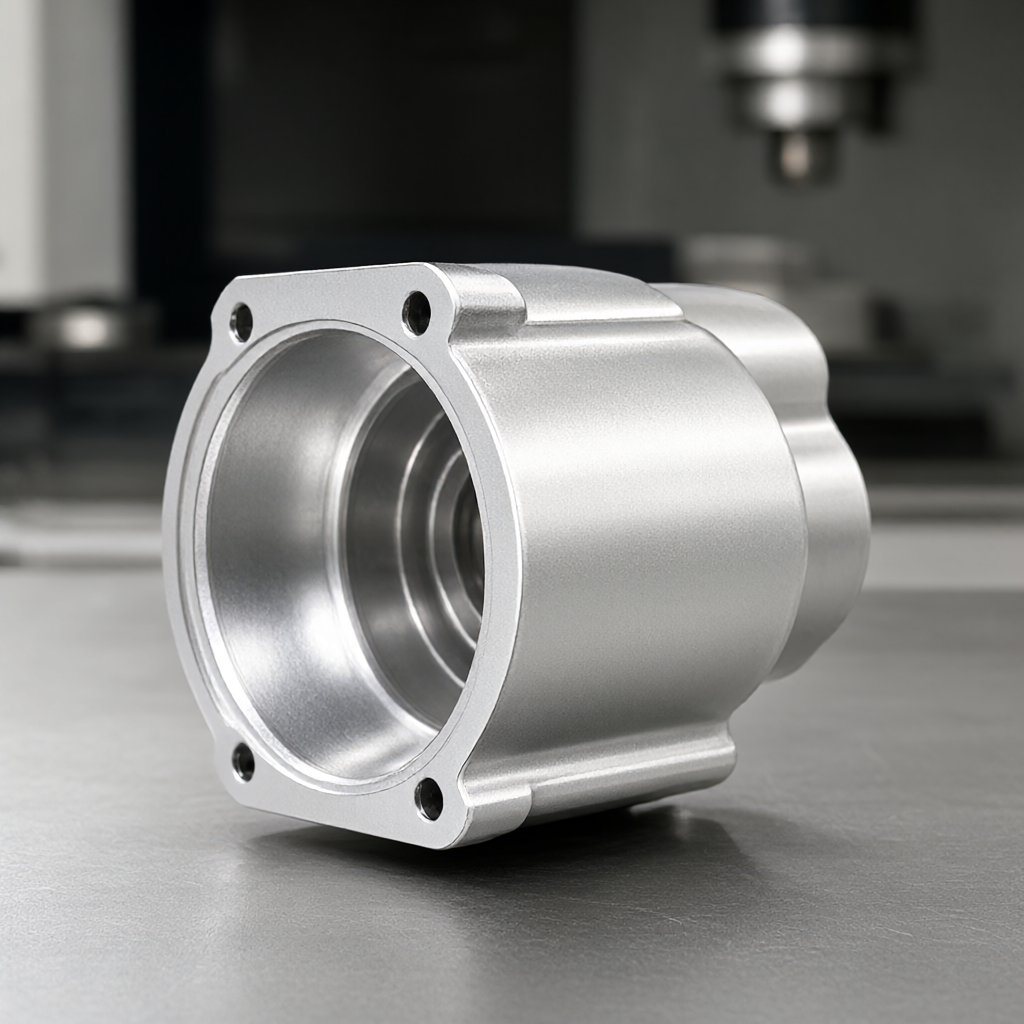
- 高光洁度控制:精铣后表面无刀纹、无弹刀痕迹,阳极氧化膜厚均匀,色差 ΔE ≤1.5(同批次内)。
- 无刮痕与瑕疵:上下料采用软质吸盘或真空夹具,避免金属划印;氧化前酸洗与封孔工序独立隔离,杜绝水渍、斑纹。
- 批量一致性:72 台 CNC 设备通过标准化宏程序与刀具补偿系统,确保 500-5000 件批次内关键尺寸 CPK ≥1.33,外观抽检合格率 ≥99.5%。
- 检验手段:三坐标(CMM)检测关键孔位与平面度,粗糙度仪验证 Ra 值,色差仪比对标准色板,数据随货附带。
工艺设备、产能与质量检验流程
采用多工序复合加工路径,保障复杂结构一次装夹精度:
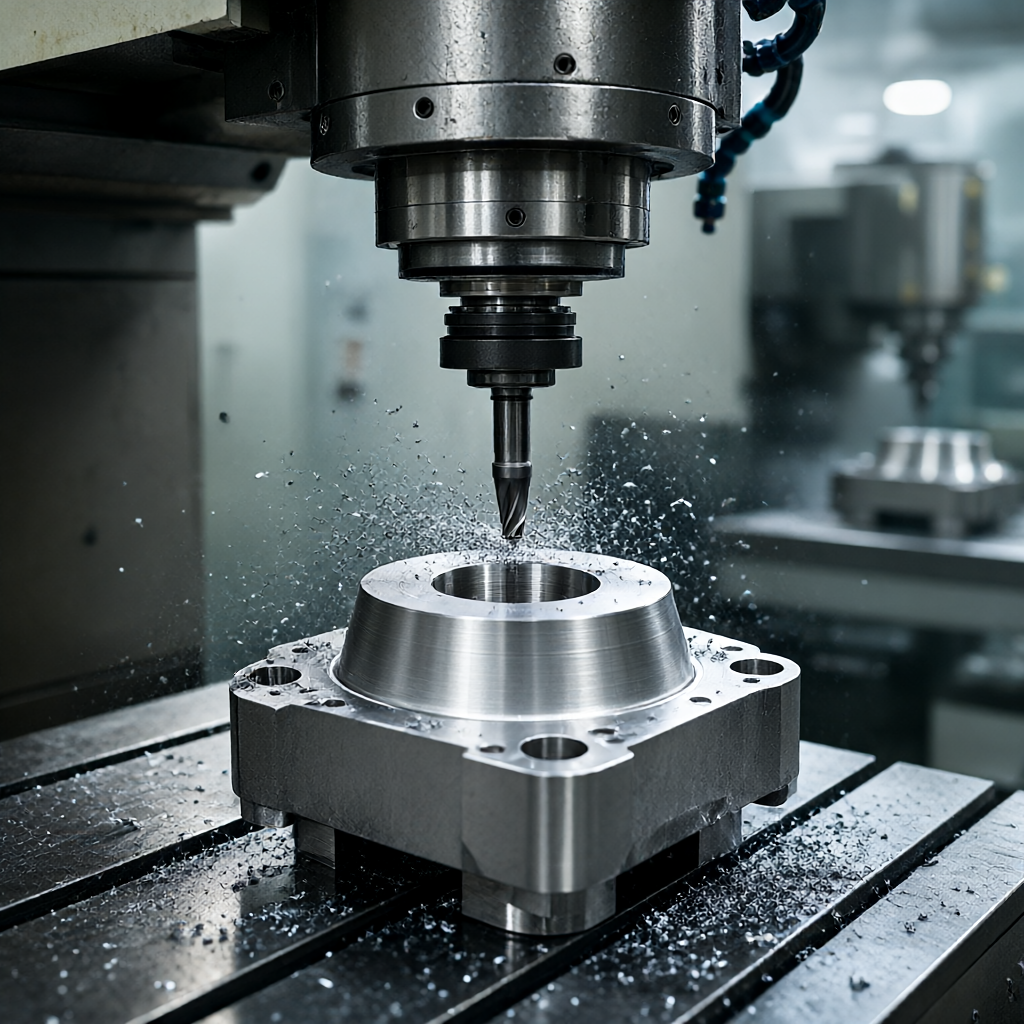
- 加工设备:5 轴加工中心处理复杂型腔与异形接口,4 轴车床完成回转体壳体,3 轴高速铣削优化散热翅片;72 台设备组合实现从打样到量产的无缝切换。
- 质量检验流程:来料光谱分析(Al-Si-Mg 含量验证)→ 首件确认(三坐标全尺寸)→ 制程巡检(每 2 小时抽测关键孔)→ 出货全检(100% 关键尺寸 + 外观全检 + 阳极氧化膜厚检测)。
- 产能与交期:批量订单 15-25 天交付(含表面处理),打样周期 3-5 天,可配合主机厂 SOP 节点排产;支持 JIT 配送至指定线边仓。
方案对比:CNC 铣削 vs 高压压铸
| 维度 | CNC 铣削(铝棒/铝板) | 高压压铸(ADC12) |
|---|---|---|
| 公差控制 | ±0.01 mm,无需二次精加工 | ±0.05-0.1 mm,关键孔需 CNC 精加工 |
| 材料强度 | 6061-T6 抗拉强度 ≈310 MPa | ADC12 抗拉强度 ≈250 MPa |
| 起模成本 | 无模具费,仅加工程序 | 模具费 30-80 万元,周期 4-8 周 |
| 适用批量 | 1-5000 件(小批量/试产/改装件) | 5000 件以上(大规模量产) |
| 结构自由度 | 可加工异形流道、薄壁(≥1.5mm) | 受脱模角度限制,易有气孔缩松 |
| 交付速度 | 打样 3-5 天,批量 15-25 天 | 模具 4-8 周 + 试模 2-4 周 + 量产 30-45 天 |
| 外观一致性 | 无熔接痕,阳极氧化均匀 | 合模线、披锋需后期打磨 |
结论:对于新平台试制、低-中批量(<5000 件/年)或对壳体强度与轻薄化有严苛要求的车型,CNC 铣削在交期、强度与外观一致性上更具优势;高压压铸适合百万级年产量且对成本极度敏感的成熟平台。ShowyMetal 可根据您的年度 PPAP 计划提供 DFM 评估,推荐较优制造路径。
FAQ:采购与工程常见疑问
电机壳体关键孔公差能做到多少?
轴承安装孔、转子定位销孔等关键配合面公差可稳定控制在 ±0.01 mm,同轴度 ≤0.005 mm;非关键面公差 ±0.05 mm。所有关键尺寸出货附三坐标检测报告。
表面处理有哪些选择?阳极氧化膜厚多少?
支持阳极氧化(膜厚 10-25μm,颜色可选自然色/黑色/金色)、喷砂(Ra3.2-6.3μm 哑光)、拉丝、电镀(镍/铬)。氧化前需确认膜厚与耐盐雾试验要求(通常 ≥48h)。
打样周期多久?能否配合主机厂 SOP 节点?
标准打样周期 3-5 个工作日(含 CNC + 表面处理),可加急 48 小时出首件。支持 JIT 配送,按 IATF 16949 要求提供 PPAP 文件包(含材料证明、全尺寸报告、外观标准)。
批量交期多久?最小起订量是多少?
批量生产(500-5000 件)交期 15-25 天,含表面处理与全检。无最低起订量限制,1 件亦可接单,但批量越大单位成本越优;建议首次订单 ≥100 件以摊薄工装夹具成本。
能否按客户图纸定制?支持哪些文件格式?
支持 STEP、IGS、X_T、PDF 图纸。DFM 阶段工程师将评估刀具可达性、薄壁变形风险与冷却流道密封面位置,提供优化建议(如增加工艺筋、调整定位基准),确认后再开程序。
发送图纸获取 DFM 评估与报价
上传电机壳体 3D 模型或 2D 图纸,注明材料牌号、表面处理要求与年度需求量,工程团队将在 24 小时内回复 DFM 建议与批量报价。ShowyMetal 专注精密 CNC 零件定制,72 台设备支撑快速交付,外观与批量一致性经得起主机厂验证。



