





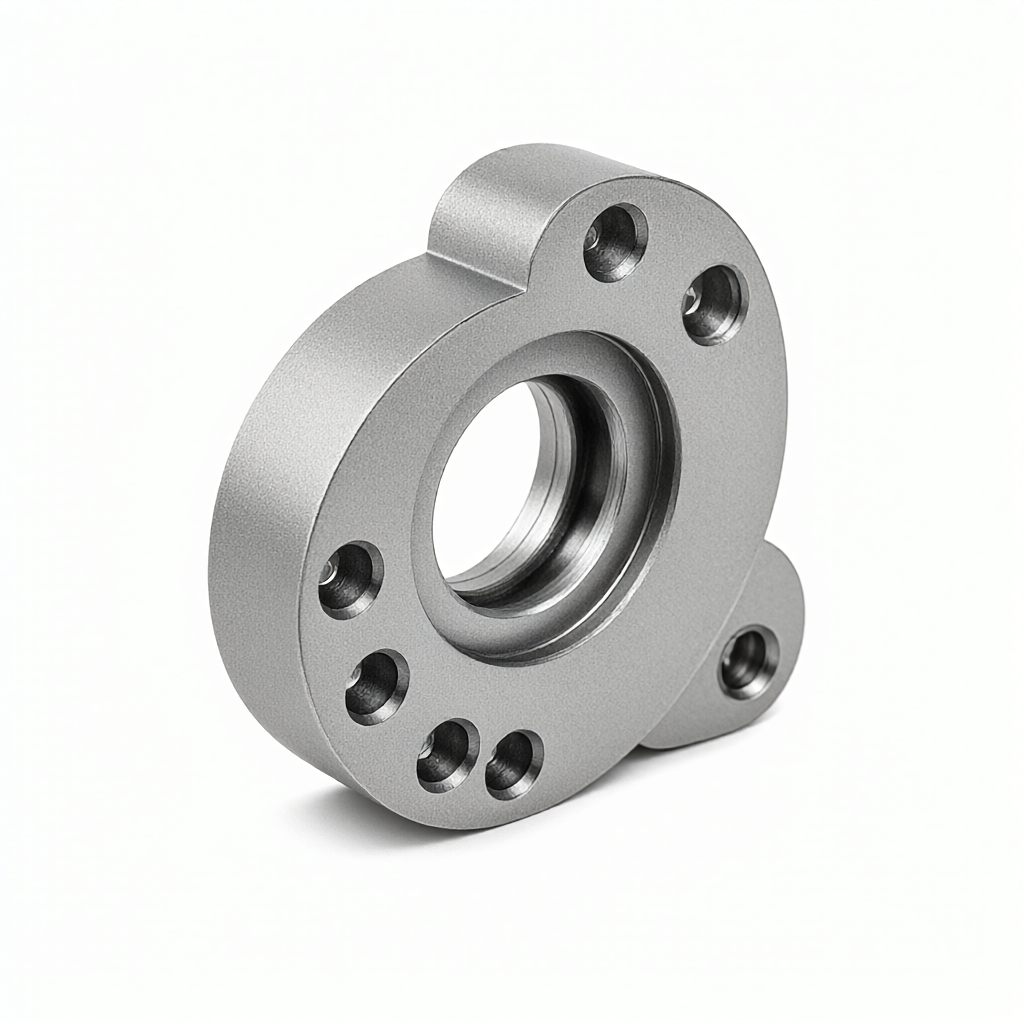
Vid bearbetning av flyg- och rymddelar är elektrolytisk polering (EP) före anodisering ett viktigt förbehandlingssteg för att eliminera ytvågor efter fräsning, svarvning eller borrning. För konstruktionsdelar av aluminiumlegering återstår ofta mikroskopiska linjer på Ra 0,8–1,6 μm efter mekanisk ytbehandling. Om det är direkt anodiserat kommer filmskiktet att se ojämnt ut i ljust och mörkt och ojämn porfördelning på grund av ojämna underlag. I svåra fall kommer lufttätheten och korrosionsbeständigheten att påverkas. Genom kontrollerad elektrolytisk polering kan ytråheten reduceras till mindre än Ra 0,4 μm, vilket avsevärt förbättrar oxidfilmens utseende. Den här artikeln kombinerar CNC-precisionsbearbetning och ytbehandlingsteknik för att analysera EP:s processparameterfönster, materiallämplighet och kollaborativa kontrollpunkter med anodisering, vilket hjälper inköp och ingenjörer att utvärdera dess tillämpliga gränser och acceptanskriterier.
Den fysiska mekanismen och tillämpningsomfånget för elektrolytisk polering för att eliminera ytvågor
Kärnan i elektrolytisk polering är "mikroskärning": under ett elektriskt likströms- eller växelströmsfält löses metallmikrobulorna företrädesvis upp på grund av den höga strömtätheten, vilket uppnår makroskopisk toppavlägsnande och dalfyllning. För vanliga flygkvaliteter som Al 7075-T6, när substratet Ra ≤ 1,2 μm, kan EP reducera Ra till 0,3-0,5 μm på 1-3 minuter, vilket eliminerar mer än 90 % av riktade skärmärken. Om den initiala Ra > 2,0 μm måste den förbehandlas med 320# sandpapper eller vibrationspolering, annars kommer EP lätt att producera lokala överupplösningsgropar. Rostfritt stål 316L är också lämpligt, men elektrolytsystemet är annorlunda (fosforsyra-svavelsyrablandning) och en högre spänning krävs (12–15 V). Kopparlegeringar som Cu-Ni 90/10 har extremt stark elektrisk ledningsförmåga och måste strikt begränsa strömtätheten till ≤ 20 A/dm² för att undvika termisk spänningsdeformation.
Jämförelse av nyckelprocessparametrar för elektrolytisk polering av aluminiumlegering inom luftfart
Parameterval måste kopplas till legeringskvalitet, delens geometriska komplexitet och efterföljande oxidfilmtjocklek. Följande är ett typiskt processfönster (baserat på faktiska uppmätta data från ShowyMetals produktionslinje):
| parameter | 7075-T6 (komplexa konstruktionsdelar) | 2024-T4 (skin/ram) |
|---|---|---|
| elektrolyt | Fosforsyra 40–60 viktprocent, svavelsyra 10–20 viktprocent | Fosforsyra 50–70 viktprocent, kromsyra 2–5 viktprocent |
| temperatur | 60–70 °C | 50–60 °C |
| Strömtäthet | 25–40 A/dm² | 15–25 A/dm² |
| Spänning | 8–12 V | 10–15 V |
| handläggningstid | 60–180 s | 90–240 s |
| Förväntad Ra | ≤0,4 μm | ≤0,5 μm |
Obs: 7075 är benägen att bli väteförspröd. Den måste neutraliseras och sköljas omedelbart efter EP och uppehållstiden måste kontrolleras.< 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
Tre nyckelpunkter för synergistisk kontroll av elektrolytisk polering och anodisering
1. Filmtjockleken matchar underlagets planhet
Flygtätningar kräver en oxidfilm på 8–12 μm och en lufttäthetsnivå ≥ AS9102C Klass B. Substratet Ra måste vara ≤ 0,4 μm. Om Ra fortfarande är > 0,6 μm efter EP, är filmtjockleken på oxidfilmen tunn i de korrugerade dalarna, och mikrosprickor är benägna att uppstå. Det rekommenderas att lägga till 30 sekunders alkalisk rengöring (5 % NaOH, 40 °C) efter EP för att avlägsna elektrolytiska rester, och sedan bet och aktivera (2 % HNO₃) för att säkerställa ett rent gränssnitt.
2. Effekt av spänningsfluktuationer på membranporens enhetlighet
Om strömförsörjningens rippel är >5 % under EP, kommer strömtätheten i mikroområden att vara ojämnt fördelad, vilket resulterar i lokal över- eller underupplösning, vilket bildar en "fisköga"-defekt. Välj en konstant strömkälla istället för en konstant spänningskälla och kontrollera rippeln inom< 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3. Strategi för kontroll av batchkonsistens
I CNC-produktionslinjen med 72 enheter är 2 dedikerade tankar oberoende inställda för EP-processen för att undvika interferens med flera kaviteter. Den första biten av varje sats mättes Ra med användning av en vitljusinterferometer (10x förstoring, 5-punktsmedelvärde), och Cpk ≥ 1,33 registrerades. Elektrolyten uppdateras var 20:e sats, och Fe/Al-jonkoncentrationen övervakas till att vara ≤ 10 g/L för att förhindra att ackumulering av föroreningar minskar poleringseffektiviteten.

Vanliga fellägen och undvikande lösningar
- lokala gropar: Orsak - strömtätheten överskrider gränsen eller så är elektrolyten lokalt överhettad; Undvikande - minska J till 25 A/dm² och öka omrörningshastigheten till 300 rpm.
- Ytdimma: Orsak - ofullständig sköljning efter EP, kvarvarande syradimma oxideras; Undvikande - trestegs motströmssköljning (rent vatten → avjoniserat vatten → rent vatten), total tid ≥ 2 minuter.
- Dålig filmvidhäftning: Orsak - Betning och aktivering utfördes inte i tid efter EP, och ytpassiveringsfilmen blockerade den; Undvikande - Betningen bör slutföras inom 10 minuter efter EP för att undvika naturlig oxidation.
Olika bearbetningsteknikers olika effekter på elektrolytiska poleringseffekter
Ytan efter CNC-fräsning (5-axlig länkage) är mestadels isotropa korta linjer, Ra 0,8–1,2 μm, och EP-responsen är bra; de axiella långa linjerna Ra av svarvade delar kan nå 1,5–2,0 μm och måste riktningsslipas med ett 400# slipband före EP; Skaft med liten diameter (Ø3–Ø10 mm) som bearbetas av centreringsmaskinen är benägna att få verktygsmärken på grund av dålig spånavskiljning, och det rekommenderas att använda 320# istället. Mikrometerslipning ersätter direkt EP och förhindrar koncentrationer av mikroskåror. Om böjdelen av plåt innehåller R< 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

Acceptansstandarder och rekommendationer för testmetoder
Flyg- och rymdkunder citerar ofta AMS 2750 eller företagsspecifikationer som kräver Ra ≤ 0,4 μm, inga synliga gropar och ingen färgskillnad efter EP. Rekommenderad testkombination: ① Interferometer för vitt ljus (ZMap3D) för att mäta Ra och Rz, provtagningsområde 3×3 mm, ≥5 punkter; ② 10× stereomikroskop för att kontrollera mikroporfördelningen; ③ Hundra gallertest (ASTM D3363) för att verifiera den efterföljande oxidfilmens bindningsstyrka ≥ 5B. ShowyMetal är utrustad med tredimensionella koordinater, grovhetsmätare och optisk mätutrustning, och kan tillhandahålla fullskaliga inspektionsrapporter och post-EP Ra distributionskartor efter beställningskrav.

När krävs elektropolering istället för kemisk eller mekanisk polering?
Mekanisk polering (vibration/slipning) är effektivt för plana delar, men är ineffektivt och lätt att deformera för djupa hålrum och specialformade delar; kemisk polering (CP) kan hantera komplexa geometrier, men den övre kontrollgränsen för Ra är cirka 0,5–0,8 μm, och kostnaden för behandling av avfallsvätska är hög; EP är mer kostnadseffektivt i scenarier där Ra ≤ 0,4 μm och hög finish (visuell grad A) krävs. Om delarna är gjorda av titanlegering är EP inte tillämpligt och den mekaniska + CP-kombinationen måste användas istället. Det rekommenderas att fatta ett omfattande beslut baserat på material, geometrisk komplexitet, mål Ra och batchstorlek.
Är elektropolering lämplig för alla flygaluminiumlegeringar?
Höghållfasta serier som 7050 och 7085 kan vara EP, men strömtätheten behöver minskas med 10–15 % och tiden måste kortas; på grund av det höga magnesiuminnehållet i 5086 är EP benäget att avsätta magnesiumsalt, så elektrolyttemperaturen måste höjas till 75 °C och sköljningen måste förstärkas. Specifika parametrar måste verifieras genom små experiment.
Kan jag hoppa över betning och anodisera direkt efter elektrolytisk polering?
Rekommenderas inte. Det finns en mikropassiveringsfilm på EP-ytan, och direkt oxidation kommer att orsaka ojämn filmtjocklek och porositetsfluktuationer. Standardprocessen är EP→neutralisering och sköljning→betningsaktivering (2% HNO₃, 20–30 s)→förelektrolys→oxidation, vilket kan förbättra membranbindning och korrosionsbeständighet.
Hur bestämmer man frekvensen för utbyte av elektrolytisk polervätska under massproduktion?
Baserat på total Al/Fe-jonkoncentration ≤ 10 g/L, övervakning av pH 0,5–1,0. Vanligtvis behöver vätskan bytas var 20-25:e bit i en sats av 7075. Eftersom den kopparhaltiga fasen av 2024 fälls ut snabbt, behöver kromsyra tillsättas var 15-18:e bit och konduktiviteten måste övervakas.
Kan elektrolytisk polering eliminera porer i varma pressgjutna aluminiumdelar?
kan inte. EP verkar bara på ytans mikroskopiska konturer, och inre porer måste elimineras genom vakuumpressgjutning eller värmebehandling. Om det finns utfällda porer på ytan kommer EP att expandera sina öppningar. Det rekommenderas att genomgå behandling av fast lösning vid 200–240 °C innan man utvärderar genomförbarheten av EP.
Hur föreslår man tydliga tekniska krav för elektrolytisk polering + anodisering till leverantörer?
Markera i ritningen: ① Target Ra ≤ 0,4 μm; ② EP processparametrar (spänning, tid, elektrolyttyp); ③ Oxidfilmtjocklek (som 10±1 μm) och tätningskrav; ④ Teststandarder (interferometer för vitt ljus + test av hundra rutnät); ⑤ Batchkonsistens Cpk ≥ 1,33. Tillhandahålla EP-relaterade riskposter i DFMEA för att underlätta för leverantörer att utveckla kontrollplaner.
Sammanfattningsvis är elektrolytisk polering en viktig förbehandling innan anodisering av flygaluminiumlegeringar. Dess kärnvärde ligger i att stabilt kontrollera ytjämnheten under Ra 0,4 μm, och därigenom säkerställa oxidfilmens utseendekonsistens och funktionella tillförlitlighet. Materialkvalitet, geometrisk komplexitet, batchstorlek och acceptanskriterier måste beaktas vid valet. Om du har flygaluminiumdetaljer med djupa hålrum eller specialformade strukturer till hands kan du skicka 2D/3D-ritningar till ShowyMetals ingenjörsteam. Vi kommer att rekommendera EP-parameterfönster och processplaner för hela processen baserade på DFM-analys och stödja prototypframställning av små partier och 15–25 dagars batchleverans.



