





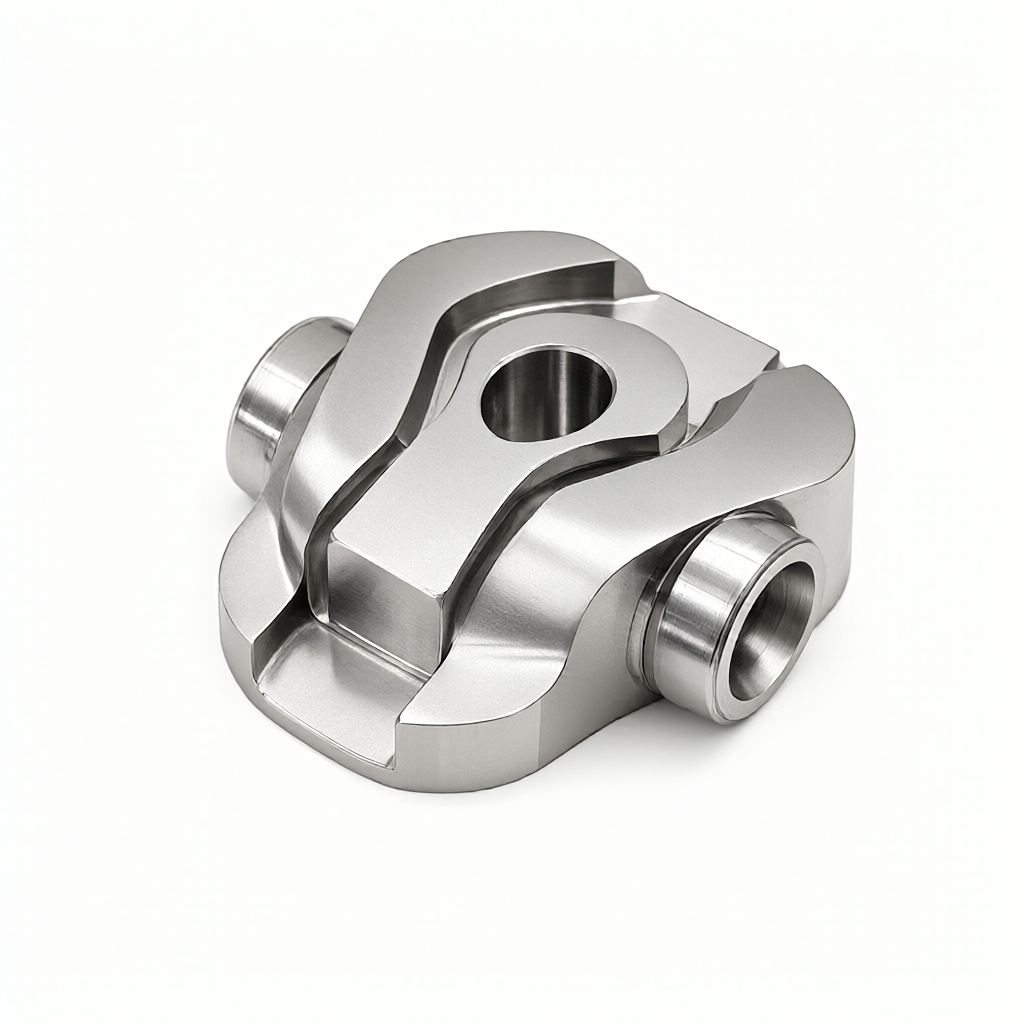
Analys av bearbetningsprestanda och verktygsslitagemekanism av 155PH rostfritt stål
155PH rostfritt stål är ett nederbördshärdande martensitiskt rostfritt stål av flygkvalitet, känt för sin höga hållfasthet och goda korrosionsbeständighet. Dess extremt höga arbetshärdningsbenägenhet och skärmotstånd gör dock bearbetningssvårigheten mycket högre än för konventionella rostfria stål som 303 och 316L. Som en anpassad tillverkare av precisions CNC-delar behöver vi göra en omfattande utvärdering från metallurgiska egenskaper, verktygsval till parameterstrategier när vi hanterar sådana svårbearbetade material. Kärnan i huvudsökordet "svårighet att bearbeta 155PH rostfritt stål" ligger i att balansera hårdhet (HRC 40-45) och ytintegritet för att undvika utmattningsbrott på grund av kvarvarande dragspänning. Den här artikeln kommer att analysera dess skärmekaniska egenskaper och optimeringsväg baserat på ingenjörspraxis.
Specifik påverkan av materialegenskaper på skärkrafter
Hårdheten för 155PH i fast lösningstillstånd (glödgat tillstånd) är ca HRC 30, som stiger till HRC 40-45 efter åldringsbehandling, åtföljt av betydande arbetshärdning. Dess draghållfasthet kan nå mer än 2000 MPa och dess sträckgräns är nära 1800 MPa. Denna högförstärkande egenskap gör att skärkraften direkt ökar med 30%-50%, och spånen är intermittent, vilket lätt kan orsaka vibrationer och verktygsflisning. Dessutom har materialet låg värmeledningsförmåga (ca 14 W/m·K), så skärvärmen är svår att ta bort genom spånen. Cirka 80 % av värmen stannar kvar på arbetsstyckets yta, vilket lätt kan orsaka termiskt slitage på verktyget och termisk deformation av arbetsstycket. För strukturella delar för flyg- och rymdindustrin, om denna termiska effekt inte kontrolleras, kommer det att leda till dimensionsavvikelser och expansion av ytmikroprickor.
- Hög seghet:Förlängningen av 155PH är låg (ca 4-6%), men brottenergin är fortfarande högre än för spröda material, vilket resulterar i stor plastisk deformation av skärskiktet och hög energiförbrukning.
- Tendens att knivar fastnar:Vid höga temperaturer är järngruppselement benägna att diffusionsbinda med snabbstål eller vanlig hårdmetall, vilket förvärrar klibbslitage.
- Kvarstående stresskänslighet:Flygdelar har extremt höga krav på ytintegritet. Felaktig skärning orsakar kvarvarande dragspänning och minskar utmattningslivslängden.
Val av verktygsmaterial och beläggningsmatchningsstrategi
Med tanke på 155PHs höga abrasiva slitage och oxidativa slitageegenskaper avgör valet av verktygsmaterial direkt bearbetningskostnaden och effektiviteten. Även om konventionell hårdmetall (typ K eller N) har hög hållfasthet, saknar den seghet vid höga temperaturer och är benägen att flisas. Därför rekommenderar vi att du använder solida hårdmetallverktyg med PVD AlTiN- eller TiAlN-beläggningar. Dessa beläggningar kan bilda ett tätt Al2O3 skyddsskikt vid höga temperaturer, effektivt motstå oxidation och minska friktionskoefficienten. För komplex bearbetning av hålrum uppvisar CBN-verktyg (kubisk bornitrid) utmärkt dimensionsstabilitet under torrskärning med hög hastighet, men deras kostnader är höga och de används vanligtvis endast för finish- eller flaskhalsprocesser. Dessutom, när det gäller verktygets geometriska parametrar, rekommenderas det att använda en negativ spånvinkel (-6° till -8°) för att förbättra eggstyrkan, och ställa in huvudavböjningsvinkeln till 45° eller 58° för att optimera spånavlägsningsutrymmet.

| Verktygstyp | Tillämpliga scenarier | Fördelar | begränsning |
|---|---|---|---|
| Fast hårdmetall+TiAlN | Grovbearbetning, halvbearbetning | Hög kostnadsprestanda och god hållbarhet | Något mindre termiskt stabil vid höga hastigheter |
| CBN skärverktyg för mikropartiklar | Finbearbetning, högblank finish | Utmärkt dimensionsstabilitet och oxidationsbeständighet | Extremt hög kostnad och risk för sprödhet |
| Karbid+AlCrN | Finbehandling med hög hårdhet (HRC45+) | Hög temperaturbeständighet är bättre än TiAlN | Effekten av ytrestspänningar måste övervakas |
Skärparameteroptimering och kyl- och smörjlösningar
Vid bearbetning av 155PH, följ grovbearbetningsprincipen "låg hastighet, stort skärdjup" och efterbehandlingsprincipen "hög hastighet, litet skärdjup". Den rekommenderade skärhastigheten (Vc) för grovbearbetning är 80-120 m/min, matningshastighet (fz) 0,08-0,12 mm/tand, och använd lågtemperaturskärvätska eller MQL-system (minimumkvantitetssmörjning). I slutskedet, för att kontrollera ytjämnheten till Ra 0,4-0,8 μm, kan Vc ökas till 150-200 m/min, men det måste kombineras med tillräcklig kylning för att undertrycka slitaget på verktygsspetsens radie. Det är värt att notera att 155PH är känsligt för kylningsmetoder. Traditionella stora mängder skärvätska kan orsaka ojämn termisk belastning på arbetsstycket. Det rekommenderas att använda en trycksatt intern kylvätskeborr eller MQL, som inte bara kan ta bort värme utan också undvika mikrosprickor orsakade av plötslig kylning av arbetsstycket. För smala skaftdelar måste stödstrukturer användas för att förhindra skrammel, vilket avsevärt kommer att minska verktygets livslängd och försämra ytkvaliteten.
Förslag på nyckelparameterinställningar
- Spindelhastighet:Baserat på beräkningen av verktygsdiametern, se till att Vc ligger inom det rekommenderade området för att undvika värmeackumulering orsakad av låg rotation och stort skärdjup.
- Antal skärsår på baksidan (ap):Grovbearbetning kan vara 4-6 mm, finbearbetning kan vara 0,3-0,5 mm.
- Torrkapning/våtkapning:Flygdelar kräver vanligtvis inga oljerester eller specifika smörjkrav, och kundens processspecifikationer måste förtydligas.
Ytintegritetskontroll och restspänningshantering
I flyg- och rymdförsörjningskedjan måste delar inte bara dimensioneras utan också ha inga ytdefekter och ingen kvarvarande dragspänning. Ytskiktet av 155PH kommer att genomgå mikrostrukturella förändringar efter bearbetning. Om den kvarvarande dragspänningen är för stor kommer spänningskorrosionssprickning (SCC) att induceras. Vi minskar yttoppar och dalar genom att kontrollera efterbehandlingsmånen (rekommenderad 0,2-0,5 mm) och använda verktyg med hög ytfinish. När det gäller detektion används röntgendiffraktion (XRD) för att mäta kvarvarande spänning för att säkerställa att den är i ett tryckspänningstillstånd eller nära noll. Dessutom kräver ytojämnhetstestning användning av en vitljusinterferometer eller en kontaktojämnhetsmätare för att ställa in parametern S-parameter för att undvika missvisande med ett enda Ra-värde. Om lokal dragpåkänning upptäcks är det vanligtvis nödvändigt att lägga till lågtemperaturhärdning eller laserchockförstärkande behandling (LSP) i den efterföljande processen, men detta måste bekräfta processvägen med kunden.

Vanliga fellägen och lösningar för att undvika tekniska lösningar
I faktisk produktion inkluderar vanliga fellägen för 155PH-delar överföring av verktygsmärken, ytbränning och spänningssprickor. Överföring av knivmärken orsakas ofta av passivering av verktyg eller felaktiga parametrar. Det är nödvändigt att upprätta ett online-övervakningsverktyg eller regelbundet ersättningssystem. Ytbrännskador beror ofta på otillräcklig kylning eller för låg rotationshastighet, vilket gör att den lokala temperaturen överstiger materialets härdningstemperatur och ändrar hårdheten. Lösningen är att införa infraröd värmeavbildning för att övervaka temperaturen i skärzonen, eller justera MQL-munstyckets position. För satskonsistensproblem rekommenderar vi att du upprättar ett SPC-diagram (statistisk processkontroll) för att övervaka Cpk-värdena för kritiska dimensioner och ytjämnhet, och omedelbart ingripa i processjusteringar när Cpk är lägre än 1,33. Denna typ av förebyggande underhåll säkerställer tillförlitligheten hos delar av flyg- och rymdkvalitet bättre än besiktningar efter slakt.
Huvudpunkter för noggrannhet underhåll och inspektion i massproduktion
Vid massproduktion av flyg- och rymddelar kan små skillnader i material mellan partier leda till fluktuationer i bearbetningsbeteende. Vi implementerar inkommande materialbesiktning (IQC) för att verifiera hårdhetsvärde och kemisk sammansättning i materialcertifikatet. I den första artikelbekräftelseprocessen krävs en tredimensionell koordinatmätmaskin (CMM) för fullskalig inspektion, med fokus på kontroll av koaxialitet, planhet och andra form- och positionstoleranser. Under tillverkningsprocessen utförs en fullständig inspektion eller provtagning av kritiska dimensioner var 50-100:e bit, och en optisk projektor eller laserskanner används för beröringsfri mätning för att undvika att repa den glansiga ytan med en kontaktpenna. Före leverans måste, förutom konventionell dimensionell inspektion, penetrantprovning (PT) eller magnetisk partikeltestning (MT) utföras för att kontrollera mikrosprickor. För efterföljande ytbehandlingar såsom anodisering eller galvanisering är det nödvändigt att reservera motsvarande bearbetningstillägg och kommunicera inverkan av komponenterna i behandlingsbadet på 155PH ytpassiveringsfilmen.

FAQ FAQ
Vad ska jag göra om ytan på 155PH rostfritt stål blir svart efter bearbetning?
Ytsvärtning beror vanligtvis på högtemperaturoxidation eller skärvätskerester. Det rekommenderas att kontrollera om skärhastigheten är för låg, vilket gör det svårt att ta bort den uppbyggda kanten, eller om MQL-flödet är otillräckligt. Justera kylmetoden och öka efterbehandlingsmånen. Om det har inträffat kan det repareras genom mekanisk polering eller laserrengöring.
Vilken del av verktyget slits snabbast vid bearbetning av 155PH?
Vanligtvis i verktygsspetsbågen och flankslitageområdet. På grund av materialets höga hårdhet och dålig värmeledningsförmåga är det svårt att avleda värme och är benäget att få termisk sprickbildning. Det rekommenderas att använda verktyg med liten spetsradie (R0,2-R0,3 mm) och en skarp eggvinkel för att minska skärkrafterna.
Hur bedömer man risken för utmattning av 155PH-delar?
Förutom dimensionstoleranser bör uppmärksamhet ägnas åt ytrestspänningstillståndet. Bekräfta att ytan har tryckspänning eller låg dragspänning genom XRD-inspektion. Om det finns tecken på mikroskopisk sprickexpansion krävs metallografisk analys för att kontrollera den strukturella integriteten, och magnetisk partikeltestning krävs för att utesluta ytsprickor vid behov.
Kan 155PH svetsas med andra metallmaterial?
155PH har dålig svetsbarhet och är benägen för kallsprickor. Det kräver förvärmning och strikt kontroll av vätehalten. Vanligtvis använder flygdelar mekanisk anslutning eller diffusionssvetsning. Om svetsning är nödvändig, rekommenderas att använda nickelbaserade tillsatsmaterial och utföra eftersvetsåldringsbehandling för att eliminera stress.
Hur styr man dimensionsdriften för 155PH i massproduktion?
Dimensionsavvikelser orsakas mest av okompenserat verktygsslitage eller materialhårdhetsfluktuationer. Implementera strikt verktygslivshantering och online-kompensationsprocedurer. Se samtidigt till att materialleverantörer tillhandahåller stabila hårdhetssatser, genomför tjockleksmätning eller hårdhetsprovtagning av ämnen före bearbetning och finjustera skärparametrar baserat på faktisk uppmätt hårdhet.
Slutsats och förslag på samarbete
Utmaningen med att bearbeta 155PH rostfritt stål är att balansera effektivitet, precision och ytintegritet. Genom vetenskapligt verktygsval, parameteroptimering och strikt inspektionssystem kan risken för fel effektivt undvikas och de stränga kraven på delar av flygkvalitet kan uppfyllas. ShowyMetal har 72 CNC-maskiner och kompletta inspektionsmöjligheter och är bra på att hantera så svåra material. Om du har bearbetningsbehov för 155PH eller andra speciallegeringsdelar är du välkommen att tillhandahålla ritningar för att kommunicera med vårt ingenjörsteam. Vi kommer att förse dig med gratis DFM-analys och processförslag för att hjälpa dig att optimera din designplan och säkerställa enhetlighet och tillförlitlighet i massproduktion. Skicka dina designfiler nu för att starta den snabba offertprocessen.



