





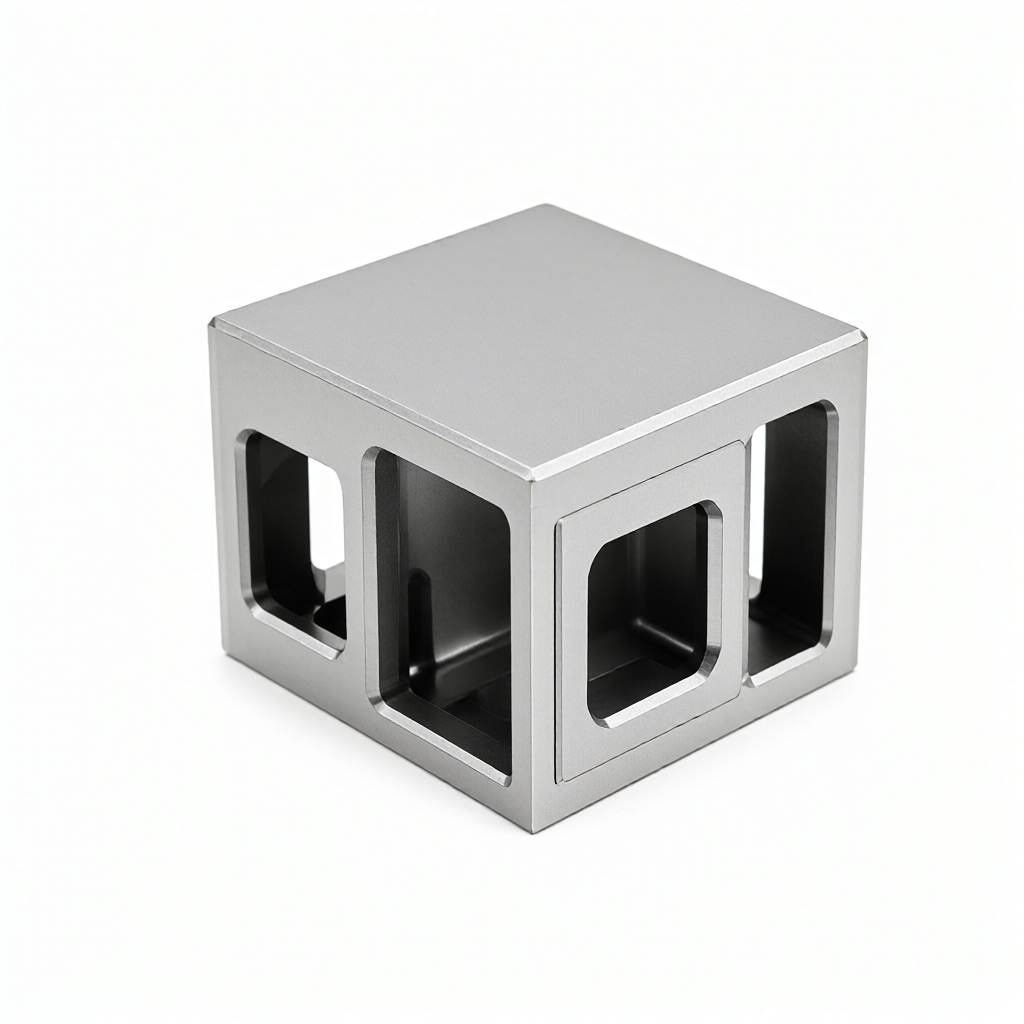
Med tanke på de spänningsavlastande åldrande- och återfjädringsproblem som orsakas av frigörandet av skärspänningar i komplexa fästen vid CNC-bearbetning av flyg- och rymddelar, kräver precisionstillverkning kollaborativ kontroll baserad på materialvärmebehandlingsegenskaper och fleraxliga länkningsprocesser. Den här guiden analyserar reglerna för restspänningsfördelning för aluminiumlegeringar och titanlegeringsfästen efter svarvfräsning av komposit och 5-axlig fräsning, och tillhandahåller specifika åldrande ugnstemperaturkurvor, fastspänningsriktmärken och storlekskompensationsstrategier för att säkerställa att den slutliga arbetsstyckestoleransen är stabil inom ±0,01 mm från ytfinishens leveransstandard Ra04 μ.
Källor till kvarvarande stress och deformationsmekanism för komplexa stentar
Flygfästen använder vanligtvis 7075-T6 eller Ti-6Al-4V legering. När grovbearbetning tar bort det ytbearbetade skiktet och maskindelarnas inre gjut-/smidespåkänningar, uppstår spänningsomfördelning. Om effektiv avspänningsbehandling inte utförs kommer arbetsstycket långsamt att krypa och studsa med tiden efter slutbehandlingen, vilket resulterar i dimensioner utanför toleransen för nyckelpositioneringshål och monteringsytor.
- skärspänning: Den plastiska deformationszonen som produceras av höghastighetsfräsning är under tryck. Efter avlastning är ytan under spänning och insidan under tryck, vilket orsakar kantskev.
- termisk stress: Den lokala temperaturskillnaden som orsakas av skärvärme bildar en gradientfördelning av termisk restspänning efter att arbetsstycket har kylts.
- vävnadsstress: Den mikroskopiska fasomvandlingen av legeringen är ojämn, och dimensionell drift uppstår på grund av långsam justering av gitterdistorsion efter långtidslagring.
Ingenjörserfarenhet visar att storleken på komplexa tunnväggiga konsoler förändras mest drastiskt inom 24-48 timmar efter finfräsning och sedan gradvis stabiliseras. Därför är det nyckeln till att införa en stressavlastningsprocess innan efterbehandling för att säkerställa konsistens från batch-till-batch.
Stressavlastning Åldrandeprocessparameterspecifikationer
Stresslindrande åldrande är inte en solid lösning som stärker. Dess kärna är stressavslappning vid hög temperatur. För 7055-T6 aluminiumlegeringsfästen är den rekommenderade åldringstemperaturen 410°C-425°C, och hålltiden beräknas baserat på väggtjockleken, vanligtvis 2-4 timmar för varje 10 mm väggtjocklek.
Obs: För hög åldringstemperatur kommer att göra att materialets styrka minskar (hårdheten minskar med 2-3HBS), vilket påverkar de slutliga mekaniska egenskaperna; om hålltiden är otillräcklig kommer spänningsavlastningsgraden att vara lägre än 80 % och återfjädringen kan inte effektivt undertryckas.
För titanlegering Ti-6Al-4V är spänningsavlastningsglödgningstemperaturen vanligtvis 520°C-540°C, och utförs i ett vakuum eller skyddande atmosfär för att förhindra ytoxidation. Värmekonserveringstiden är längre och den maximala tvärsnittstjockleken måste täckas för att säkerställa att kärntemperaturen når det inställda värdet.
Processjämförelse före och efter stresslindrande åldrande
Olika stressavlastningsscheman har betydande skillnader i deras inverkan på den slutliga noggrannheten och leveranstiden. Följande tabell jämför de tre vanliga systemen naturligt åldrande, påtvingad stressavlastning och vibrationsavlastning.
| stresslindringsprogram | Tillämpliga material | Cykel/energiförbrukning | stressavlastningsgrad | Dimensionell stabilitet | Tillämpliga scenarier |
|---|---|---|---|---|---|
| naturligt åldrande | Aluminiumlegering | 7-30 dagar | 60-70 % | medium | Icke-kritiska konstruktionsdelar, generös leveranstid |
| Påtvingat åldrande av stress | Aluminium/titanium legering | 8-12 timmar | 85-95 % | hög | Flygnyckelfästen, höga precisionskrav |
| Avlastning av vibrationer | Stål/rostfritt stål | 1-2 timmar | 40-60 % | medel låg | Stort svetsfäste för att lindra svetsspänning |
I massproduktion, även om påtvingad åldrande av stress ökar värmebehandlingens energiförbrukning, komprimerar det avsevärt cykeltiden och kan uppnå en stressavlastningsgrad på mer än 85 %. Det är den föredragna lösningen för precisionsflygfästen. För tjocka konsoler med en väggtjocklek större än 50 mm rekommenderas att kombinera naturlig åldring med efterbehandling för att undvika risken för kornförgrovning orsakad av forcerad åldring.
Antideformationsspännstrategi vid femaxlig svarvning och fräskompositbearbetning
Komplexa fästen har mångfacetterade och specialformade egenskaper, och klämdeformation är en annan viktig källa till bearbetningsförvrängning. Vid användning av ett 5-axligt bearbetningscenter bör principen om "en fastspänning, flera positioner" följas, och vakuumadsorption, lufttät fastspänning eller mjukt klostöd bör användas först för att minska skärkraftens påverkan på den fribärande änden.
- Mjuk klo självåtdragande: Använd elastisk deformation av material för att klämma fast tunnväggiga delar för att undvika lokal stresskoncentration.
- Fingerborgsstöd: Vid bearbetning av djupa hålrum, använd hydrauliska ejektorstift för att stödja från botten för att eliminera verktygsspel.
- Vägoptimering: Anta en nedfräsningsstrategi för att minska den radiella skärkraften och undvika försämring av ytvågighet orsakad av tunnväggiga slam.
Bland ShowyMetals 72 CNC-maskiner är svarv- och fräskompositcentret särskilt lämpligt för bearbetning av konsoler med roterande kroppar och plana funktioner. Den kan slutföra flera processer med svarvning, fräsning och borrning genom en fastspänning, vilket minskar ansamlingen av upprepade positioneringsfel.
Dimensionell kompensation och onlinedetektering med sluten slinga
Trots stressavlastande åldrande kommer bearbetning fortfarande att producera nya skärspänningar. En storlekskompensationsmodell måste upprättas: efter att den första biten har bearbetats mäts den faktiska deformationen, kompensationskoefficienten beräknas och tillämpas på efterföljande partier.

- Första inspektionen i full storlek: använd en tredimensionell koordinatmätmaskin (CMM) för att samla in viktiga egenskaper.
- Datajämförelse: Jämför det faktiska uppmätta värdet med det nominella CAD-värdet för att generera en avvikelsevektor.
- CAM-efterbearbetning: överlagra avvikelsekompensation i verktygsbanan och utför mikroöverskärning.
- Batchövervakning: Stickprovskontroll kommer att utföras var 50:e producerade stycke. Om Cpk-värdet är lägre än 1,33 justeras ersättningsbeloppet omedelbart.
Denna slutna kretskontroll säkerställer stabiliteten på ±0,01 mm noggrannhet i massproduktion, och i kombination med 100 % fullstor inspektion före leverans, stoppar den effektivt utflödet av defekta produkter.
Ytbehandling och kvalitetskontroll av utseende
Flygstöd har extremt höga krav på ytintegritet. Efter stressavlastning och åldrande är oxidskal eller saltfläckar lätta att fästa på ytan och måste rengöras noggrant. Tjockleken på efterföljande anodisering (som QAQ-300 standard) måste kontrolleras till 10-25 μm, och en ökning av oxidskiktet bör reserveras.

- Sandblästring och borstning: Förena utseendets struktur, eliminera märken från bearbetningskniven och förbättra den visuella konsistensen.
- Högglanslack: För lufttäta ytor eller passande ytor krävs spegelpolering efter finfräsning för att nå Ra0,4μm för att undvika startpunkten för spänningskoncentration.
- testa: Använd en grovhetsmätare för att upptäcka ytfinish och en vitljusinterferometer för att upptäcka mikrorepor för att säkerställa inga repor eller defekter.
Utseendekvalitet handlar inte bara om estetik, utan också om känslighet för spänningskorrosion. Den högblanka ytan minskar mikroskopiska defekter och förbättrar utmattningslivslängden i rymdmiljöer.
FAQ
Är stressavlastande åldrande nödvändigt innan du avslutar flygaluminiumlegeringsfästet?
För komplexa fästen med en väggtjocklek som överstiger 20 mm eller toleranskrav högre än ±0,02 mm, rekommenderas det starkt att utföra forcerad åldring av spänningsavlastning för att eliminera kvarvarande spänningar vid grovbearbetning och säkerställa långtidsdimensionell stabilitet efter slutbehandling.
Vilka är konsekvenserna av att åldringstemperaturen för stresslindring är för hög?
För hög temperatur kommer att orsaka överdriven åldring av aluminiumlegeringar och minskad hållfasthet; titanlegeringar kan inducera fasomvandling och minska utmattningsegenskaper. Värmebehandlingsspecifikationerna som motsvarar materialkvaliteten måste följas strikt och ugnstemperaturens enhetlighet måste övervakas.
Hur bedömer man om den avstressande effekten är tillräcklig?
Ytspänningsfördelningen kan mätas med en restspänningsmätare. Om spänningsvärdet är lägre än 50MPa och mätpunkterna är jämnt fördelade anses det tillräckligt; eller det kan verifieras direkt genom ett dimensionsstabilitetstest efter avslutad (som ett 72-timmars omtest).
Kan 5-axlig bearbetning helt undvika konsoldeformation?
5-axlig bearbetning kan avsevärt minska klämdeformationen genom att optimera verktygshållningen och minska antalet klämtider, men det kan inte helt eliminera inre skärspänningar. Det är nödvändigt att samarbeta med stressavlastande åldrande och storlekskompensationsstrategier för att uppnå högprecisionskontroll.
Hur säkerställer man utseendekonsistens i massproduktion?
Upprätta standardiserade processparametrar för ytbehandling (strömdensitet, temperatur, tid) och utför fullständig inspektion av utseendet före leverans. Precisionsfräsverktyg med hög ytfinish används och slipas regelbundet för att säkerställa att batchprodukter inte har några repor och ingen färgskillnad.
Slutsatser och rekommendationer till åtgärder
Precisionstillverkningen av flygkomplexa fästen är en omfattande återspegling av materialvetenskap, värmebehandling och fleraxlig CNC-teknik. Genom vetenskaplig åldring av stressavlastning, femaxlig svarvning och fräsning av kompositbearbetning och storlekskompensation med sluten slinga kan återfjädring effektivt kontrolleras för att möta strikta tolerans- och utseendekrav. Om ditt projekt involverar precisions CNC-bearbetning av flygkonsoler är du välkommen att tillhandahålla ritningar eller 3D-modeller. Vårt ingenjörsteam kommer att ge dig förslag på DFM-analys och processoptimering för att hjälpa projektet att genomföras effektivt.



