





De centrala orsakerna till positionsfel i stifthålssystem vid CNC-bearbetning av flyg- och rymddelar
Vid tillverkning av konstruktionsdelar för flyg- och rymdindustrin är stifthålssystemets positionstolerans en nyckelindikator som bestämmer monteringsstörningar, likformig spänningsfördelning och utmattningslivslängd. Vanliga flygaluminiumlegeringar (som 7075-T6, 2024-T3) eller högtemperaturlegeringar kräver ofta flera genomgående hål eller blinda hål fördelade på komplexa krökta ytor, och deras positionstoleranser kontrolleras vanligtvis mellan Ø0,1 mm till Ø0,25 mm, eller ännu snävare. Om ackumulerade fel uppstår under bearbetningsprocessen är det lätt att tvinga stiftet att pressas in under monteringen, vilket orsakar lokal spänningskoncentration och förkortar utmattningslivslängden för delarna under cykliska belastningar på hög höjd och högt tryck. Att förstå felkällorna är det första steget i att formulera en kontrollstrategi.
Femaxligt länkage och fixturdeformation: den huvudsakliga fysiska mekanismen för positionsavvikelse
Till skillnad från traditionell bearbetning med tre axlar kräver flyg- och rymddelar mestadels femaxlig koppling för att slutföra systembearbetning med flera ytor. Felen kommer huvudsakligen från tre länkar:Verktygsmaskinens geometriska fel(Som B-axel/C-axelsvängningsfel, termisk deformation av spindeln),Arbetsstyckets fastspänningsdeformation(Elastisk deformation av tunnväggiga delar på grund av skärkrafter) ochReferenskonverteringsfel(Flera klämningar gör att ursprunget för koordinatsystemet driver). Till exempel, vid bearbetning av en rad med Φ10 stifthål med 20 mm intervall på en tunnväggig ram av aluminiumlegering 7075, om klämkraften är ojämn, kommer skevning på mikronnivå att inträffa efter att spänningen släppts på delen, vilket direkt gör att den relativa positionsavvikelsen mellan hålen överskrider standarden. Dessutom, om det olinjära felet för svängaxeln på en femaxlig verktygsmaskin inte regelbundet kalibreras av en kulstång eller laserinterferometer, kommer positioneringsavvikelsen också att förstärkas under rumsrotation.
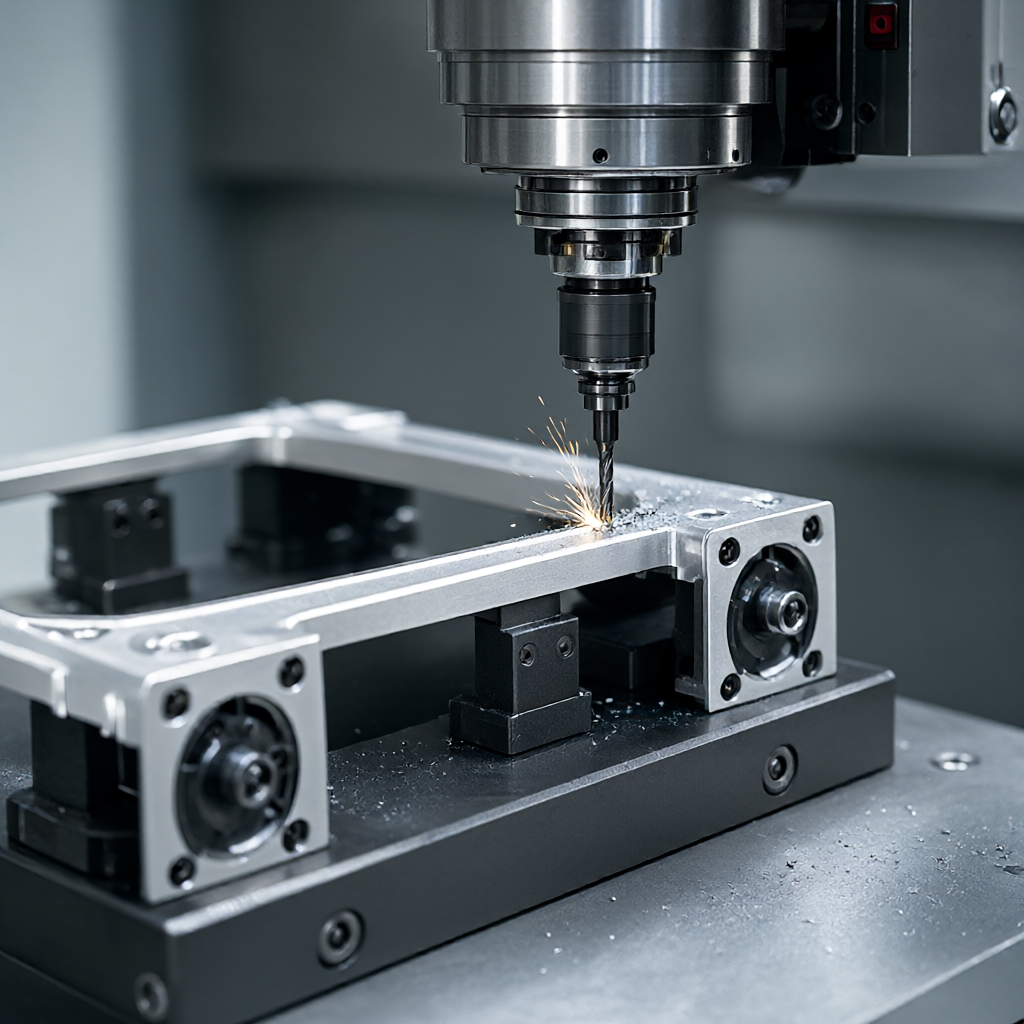
Effekten av fixturdesign med hög styvhet och försträckningsprocess på noggrannheten
För tunnväggiga flygkonstruktionsdelar är traditionella uppblåsbara skruvstäd eller vakuumadsorption ofta inte tillräckligt stel. I ingenjörspraktik används det oftaAnpassad elastisk klämma av aluminiumlegeringellerSnabbväxling av nollpositioneringssystem, kombinerat med hydraulisk drivning, för att styra spännkraften inom ett enhetligt fördelningsområde. En mer avancerad lösning är att införaFörsträckningsprocess: Före bearbetning appliceras en omvänd förspänningskraft på delen med hjälp av specialverktyg för att kompensera för spänningsavlastningsdeformationen under bearbetningen. Till exempel, för en viss typ av vingribbplatta, vid fräsning av förstärkningshål, appliceras först en enhetlig dragkraft på 0,5-1,0 MPa på plattans yta och släpps sedan efter att spänningen är balanserad, vilket avsevärt kan minska mängden deformation. Även om den här metoden ökar antalet steg, kan den förbättra positionsstabiliteten med 30 %-50 %.
Jämförelse av flera lösningar: analys av fördelarna och nackdelarna med traditionellt treaxligt, femaxligt länksystem och laserassisterad positionering
Det finns betydande skillnader i förmågan hos olika bearbetningslösningar att kontrollera positionen för stifthålssystemet. Följande tabell jämför prestandan för tre vanliga lösningar inom massproduktion av flyg- och rymddelar:
| Plantyp | Typisk utrustning/process | Tillämpliga delfunktioner | positionskontrollförmåga | Huvudbegränsningar |
|---|---|---|---|---|
| Traditionell treaxlig plus flera vändningar | Treaxlig höghastighetsfräs + anpassad fixtur | Relativt enkel struktur, enkelsidig hål-out del | Förlitar sig på manuell vändning av riktmärket, det kumulativa felet är stort (±0,05-0,1 mm) | Antalet spänntider är högt, risken för deformation är hög och effektiviteten låg. |
| Femaxligt länkage engångsklämning | 5-axligt länkage-bearbetningscenter + nollpositionering | Komplexa böjda ytor, mångfacetterade hål, tunnväggiga delar | Alla hålsystem kan kompletteras i en enda spännoperation med god riktmärkeskonsistens (±0,02-0,05 mm) | Den geometriska noggrannheten hos verktygsmaskiner är extremt hög och programmeringen är komplex. |
| Femaxlig + laserinterferens/visuell assistans | 5-axligt verktygsmaskin + visuellt positioneringssystem online | Ultraprecisionskomponenter för flyg- och rymdindustrin, förstklassig provning | Realtidskompensation för termisk deformation och fastspänningsfel (±0,01-0,02 mm) | Investeringarna i utrustning är höga, underhållskostnaderna är höga och batchtillämpbarheten måste utvärderas. |
För massproduktion är femaxligt länkage kombinerat med nollpunktspositionering en balans mellan kostnadsprestanda och noggrannhet; medan online visuella assistanssystem är mer lämpade för högt värde, liten batch-prototypverifiering eller extrem precision.
Optimering av verktygsväg och termisk kompensation: noggrannhetsgaranti på mjukvarunivå
i CNC-programmeringsprogramvara (som UG NX, PowerMill)Fleraxlig verktygsvägsstrategiPåverkar platsen direkt. bör prioriterasSvänghuvudsmetod med fast axelellerFyraxlig fast B-axelmetod, för att undvika våldsamma rörelser av svängaxeln vid bearbetning av nyckelhålssystem för att minska dynamiska positioneringsfel. Samtidigt måste verktygsmaskinen vara aktiveradTermisk kompensationsmodell. Flygverkstäder upprätthåller vanligtvis konstant temperatur och luftfuktighet (20±1℃), men verktygsmaskinens spindel kommer fortfarande att producera termisk förlängning efter kontinuerlig skärning. Genom det dagliga morgonväxlingsvärmemotorprogrammet (som att accelerera spindeln till 3000-5000rpm och gå på tomgång i 15 minuter) och kompensationstabellen för termisk deformation i programvaran, kan det termiska felet kontrolleras på mikronnivå. Dessutom bör hålbearbetning användauppdelad i grov och fin ordningStrategi: Lämna en marginal på 0,1-0,2 mm vid grovfräsning, ersätt med en ny borrkrona under finfräsning och använd liten matning (0,05-0,1 mm/varv) och hög hastighet (enligt materialval) för att säkerställa hålväggens jämnhet och dimensionsstabilitet.
Testmetoder och acceptanskriterier: hur man kvantifierar positionsfel
Detekteringen av position kan inte bara förlita sig på bromsok, utan måste användasKoordinatmätmaskin (CMM)ellerOptiskt koordinatmätsystem. Godkännandekriterierna måste tydligt definiera datumet (Datum): vanligtvis används huvudmonteringsytan på delen som referens A, och mitthålets axel används som referens B/C. Under inspektionen är det nödvändigt att mäta axelns rumsliga koordinater för varje stifthål, beräkna vektordiameterskillnaden mellan dess teoretiska position och den uppmätta positionen och sedan ta det maximala värdet och jämföra det med toleranszonen. Till exempel, om ritningen kräver en position på Ø0,15, får axelavvikelsens vektorlängd för något hål inte överstiga 0,15 mm. Samtidigt är det nödvändigt att kombineraPass/Stopp reglerVerifiera hålets gränsstorlek för att förhindra att håldiameteravvikelser orsakade av verktygsslitage täcker upp positioneringsproblem. För partidelar rekommenderas det att utföra fullskalig provtagningsinspektion enligt AQL 1.0, och behålla den fullständiga CMM-inspektionsrapporten och SPC-trenddiagrammet som nyckelbevis för flygkundsrevisioner.

För förfrågningar: Ge snabba utvärderingsråd om ritningar och batchstorlekar
Om du letar efter en leverantör med kapacitet för bearbetning av stifthålssystem av flygkvalitet är nyckeln att utvärdera fabrikens utrustningsnoggrannhet, termisk stabilitetskontroll och inspektionskapacitet med slutna kretsar. ShowyMetal har 72 CNC-utrustningar, som täcker 3/4/5-axliga bearbetningscentra och svarv- och fräskompositcentra, som stöder precisionsbearbetning av material som aluminium, stål, rostfritt stål och högtemperaturlegeringar. Våra massbeställningar kan levereras snabbt inom 15-25 dagar, med en noggrannhet på ±0,01 mm och en ytfinish på Ra0,4μm. För de speciella kraven på flyg- och rymddelar tillhandahåller vi one-stop-tjänster från DFM-förslag, fixturdesign, fem-axlig programmering till CMM-inspektion i full storlek för att säkerställa batchkonsistens. Välkommen att skicka dina 3D-ritningar och 2D-teknikritningar. Vi kommer att tillhandahålla skräddarsydda processplaner och korrekta offerter baserat på delarnas väggtjocklek, materialkvalitet och positionstoleranskrav.
Stifthålssystemets position är utanför tolerans under CNC-bearbetning av flygdelar. Vilka aspekter bör kontrolleras först?
Prioritet bör ges till kontroll av verktygsmaskinens svängaxelkalibreringsdata, arbetsstyckets fastspänningsdeformation och verktygets termiska töjningskompensation. Det rekommenderas att testa det tomma riktmärket igen genom CMM för att eliminera ackumuleringen av inkommande materialtoleranser och sedan analysera om de termiska maskinens poster och verktygsbanor under bearbetningen är rimliga.
Kan 5-axlig samtidig bearbetning helt eliminera det kumulativa positionsfelet för stifthålssystemet?
Det kan inte "helt" elimineras, men det kan avsevärt minska referenskonverteringsfelet som orsakas av flera fastspänningar. Kärnfördelen med 5-axlar är "en klämmande, mångfacetterad bearbetning" och att upprätthålla ett enhetligt riktmärke. Den behöver fortfarande samarbeta med ett nollpunktspositioneringssystem med hög precision och termisk kompensation för att kontrollera felet på mikronnivån.
Tunnväggiga konstruktionsdelar i aluminiumlegering deformeras efter bearbetning. Hur säkerställer man positionsnoggrannhet utan att offra arbetstid?
Strategin "försträckning + litet skärdjup efterbehandling" kan användas. Applicera en jämn försträckningskraft under klämsteget för att kompensera restspänningen, minska skärdjupet för varje kniv till 0,05-0,1 mm under finbearbetningen, och låt den stå i 24 timmar efter avslutad svarvning/finbearbetning innan testning för att spänningen ska kunna släppas helt. ShowyMetals processinspektion inkluderar omtestning efter stående, vilket effektivt kan kontrollera deformation.
I massproduktion, hur säkerställer man positionskonsistensen hos hundratals stifthålssystem?
Nyckeln är processkontroll. Kalibrerade verktyg från samma batch måste användas, ett standardiserat värmemotorprogram måste utföras och SPC (statistisk processkontroll) måste användas för att övervaka de faktiska uppmätta värdena för nyckelhålspositioner. När CMM-data visar en drifttrend, stoppa maskinen omedelbart för att kontrollera den geometriska noggrannheten hos verktygsmaskinen eller slitaget på fixturen för att undvika partiskrotning.
Vilka speciella material och ytbehandlingar används vanligtvis inom flyget med stöd av ShowyMetal?
Stöder högtemperaturlegeringar som 7075/2024/6061 aluminiumlegering, 316L rostfritt stål, 17-4PH nederbördshärdat stål och Inconel. Ytbehandling inkluderar anodisering, sandblästring, strömlös nickelplätering, etc. Stödlösningar kan tillhandahållas i samband med efterföljande värmebehandlings- eller oförstörande testkrav för att säkerställa att delar uppfyller flygmonteringsstandarder.



