





Designlogik och noggrannhetsgränser för termiska monteringsfixturer för flygsatser
Vid bearbetning av precisionshylsdelar (såsom lagersäten, styrhylsor, tunnväggiga cylindrar) orsakar konventionell kallchuckklämning ofta radiell deformation av arbetsstycket på grund av spännkraft och återstuds efter bearbetning, vilket resulterar i överdriven rundhet eller koaxialavvikelse. Heat-Shrink Fixture använder principen om "värmekrympning-kylande expansion" för att använda termisk spänning istället för mekanisk klämkraft för att uppnå deformationsfri centrering. Denna artikel kommer att analysera dessPrecisionssatser för flygUrval, processparametrar och planer för att undvika misslyckanden under bearbetning hjälper ingenjörer och inköpare att upprätta ett verifierbart tekniskt utvärderingssystem.
Arbetsprincip och materialmatchningsmekanism för varmladdningsfixtur
Kärnan i den termiska installationsfixturen är att använda skillnaden i den termiska expansions- och kontraktionskoefficienten (CTE) för metallen för att generera hållkraft. Under drift värms klämkroppen upp till 200°C-400°C, och dess innerdiameter expanderar för att föra in arbetsstycket med lägre temperatur. När klämman svalnar och krymper, blir den inre diametern mindre, vilket bildar en enhetlig radiell omslutande kraft på arbetsstyckets yttre cirkel. Denna hållkraft når vanligtvis flera megapascal (MPa) och är jämnt fördelad, vilket undviker den lokala kontaktspänningskoncentrationen som genereras av den kalla chucken.
För att säkerställa tillräcklig hållkraft utan att skada arbetsstycket, måste den termiska expansionskoefficienten för fixturmaterialet vara något högre än eller lika med arbetsstyckets material, och båda bör inte ge överdriven restspänning efter att temperaturen sjunker. Vanliga kombinationer inkluderar:
- Al6061-T6 fixtur + Al7075 arbetsstycke: Kombination av aluminium och aluminium, den termiska expansionskoefficienten är nära (ca 23,6 vs 23,4 μm/m·K), och en interferens på 0,05-0,1 mm kan uppnås vid en temperaturskillnad på 300°C. Den är lämplig för medelstyva tunnväggiga delar.
- Invar36 fixtur + stål/titan arbetsstycke: Invar-legering har extremt låg CTE (1,2 μm/m·K) och måste värmas upp till över 300°C för att krymplinda ståldelar (CTE ~12 μm/m·K). Den är lämplig för kraftiga kit med stor styvhet och stor diameter.
- Stålfixtur + Aluminiumarbetsstycke: Stål CTE ~12 μm/m·K, aluminium ~24 μm/m·K. Ståldelarna expanderar efter uppvärmning och sätts in i de kylda aluminiumdelarna. Ståldelarna krymper och lindas tätt runt aluminiumdelarna när de svalnar. Den är lämplig för aluminiumhylsor med stor diameter, men observera att temperaturökningen på aluminiumdelarna inte bör vara för hög för att undvika glödgning.
De viktigaste designindikatorerna ärMinsta störning(5_min). Otillräcklig interferens kommer att orsaka lossning när friktionskoefficienten fluktuerar; överdriven störning kan göra att det mjuka arbetsstycket spricker. Engineering kräver i allmänhet δ_min ≥ (μ·τ_w·d)/ΔT_eff, där τ_w är arbetsstyckets skjuvhållfasthetsgräns.
Hot Set Fixtures vs Cold Holding Chucks: Noggrannhet vs. Serviceability
För precisionssatser varierar noggrannheten hos olika centreringsmetoder avsevärt. Följande tabell jämför prestandan för varmlastande fixturer och traditionella tre/fyrkäftiga chuckar på nyckelindikatorer. Uppgifterna är baserade på den faktiska uppmätta processupplevelsen av typiska tunnväggiga aluminiumhylsor för flyg (väggtjocklek 3-5 mm, diameter 80-150 mm):
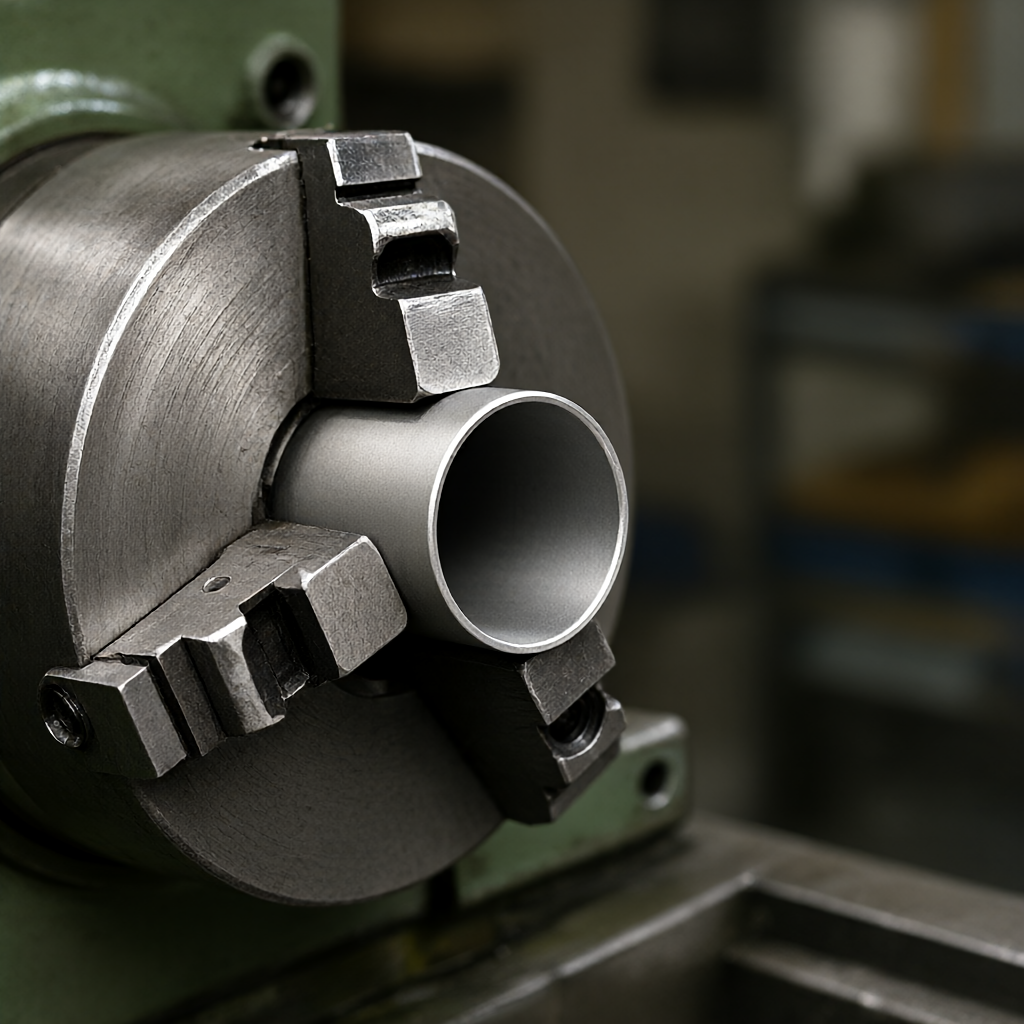
| Jämför dimensioner | Värmekrympa | Kallchuck (3-käkad chuck) | Spring Collet |
|---|---|---|---|
| rundheten bibehålls | Ra 0,4-0,8 μm, rundhetsavvikelse< 0.005 mm | Lätt att deformera, rundhetsavvikelse 0,01-0,02 mm | Bättre, men otillräcklig styvhet för stora diametrar |
| Koaxialitet | Bättre än 0,005 mm (självcentrerande) | Beroende på chucknoggrannhet, vanligtvis 0,01 mm | 0,01-0,02 mm |
| Spänntid | Lång (värme + kylcykel 10-20 min) | Kort (sekunder) | medium |
| Tillämpligt förhållande väggtjocklek/diameter | Extremt tunn vägg (t/D< 0.05) | Stela delar (t/D > 0,15) | kort axel med liten diameter |
| Huvudfellägen | Arbetsstyckets dragsprickor och termiska utmattningssprickor | Deformation, rebound, repor | Spännkraftsdämpning och studs |
avslutningsvis:Som en uppsättning delarVäggtjocklek mindre än 3 mmellerHöjd-diameterförhållande (L/D) större än 5När den kalla klämdeformationen ofta överstiger 30 % av toleransgränsen, ska den varma klämfixturen vid denna tidpunkt säkerställa±0,01 mmTotal längd tolerans ochRa0,4μmDen pålitliga och pålitliga lösningen för jämn finish. För solida bussningar med större styvhet är kallklämning i kombination med mjuk klofinish fortfarande ett effektivt val.
Viktiga processparametrar: värmetemperatur, interferens och kylhastighet
I faktisk produktion bestämmer tre parametrar direkt framgångsgraden:
- Värmetemperaturkontroll: Använd induktionsvärmare eller motståndsugn av boxtyp. Temperaturgradienten måste vara enhetlig. Lokal överhettning (hot spots) kommer att orsaka lokal deformation av fixturen och ojämn störningsfördelning efter kylning. Rekommenderad uppvärmningshastighet ≤ 50 ℃/min för att undvika termisk chock.
- Interferensdesignmarginal: Konstruktionsinterferensen bör beakta friktionskoefficienten (μ=0,15-0,25 för metall-metall) och säkerhetsfaktorn K=1,5. Till exempel är det nödvändigt att generera en kontaktspänning på 5MPa, μ=0,2, och en tät packningskraft F = μ·σ_c·A. Mängden störningar är för liten (< 0.02mm)在机床振动下易松脱;过大(>0,15 mm), är det svårt att installera och demontera och aluminiumdelarna är lätta att knäcka.
- Kylmetod och hastighet:
- naturlig kylning: Den bästa likformigheten, men cykeln är lång (30-60 min), lämplig för små partier av högvärdiga delar.
- Luftkylning/luftkylning: Cykeln är 10-20 minuter, och luftflödet måste säkerställas att vara symmetriskt för att undvika avböjning orsakad av snabb kylning på ena sidan.
- Isvattenbad: Extremt snabb, men lätt utsatt för lokala termiska spänningssprickor,strängt förbjudetAnvänd direkt på arbetsstycken av aluminiumlegering (kan orsaka mikrosprickor eller deformation).
Tumregel: För kombinationer av aluminium och aluminium kräver den beräknade teoretiska temperaturskillnaden ΔT = (δ·E)/(α·d) vanligtvis en säkerhetsmarginal på 20-30 % som läggs till för att kompensera för minskningen av faktisk kontaktyta på grund av ytjämnhet.
Vanliga fellägen och lösningar för att undvika tekniska lösningar
Även om fördelarna med varmpassande armaturer är uppenbara, står den faktiska massproduktionen fortfarande inför följande felrisker, som måste undvikas i designstadiet:
- Bristningar/avskalning på arbetsstyckets yta
resonera: Innerväggens ojämnhet Ra hos fixturen är för stor, eller så uppstår relativ glidfriktion under lastning och lossning.
undvika: Slipa fixturens innervägg tillRa0,2-0,4μm; Använd en styrkon (Taper Sleeve) vid lastning och lossning för att undvika direkt inskruvning; förbehandla fett med låg friktionskoefficient (endast vid lastnings- och lossningsgränssnittet, håll bearbetningsområdet rent). - Otillräcklig spännkraft gör att arbetsstycket kommer ut
resonera: Interferensberäkning tar inte hänsyn till temperaturfluktuationer eller minskning av friktionskoefficienten.
undvika: Tillverkad före massproduktionFörsta artikelfriktionstest, det faktiska uppmätta erforderliga vridmomentet härleds från den minsta störningsmängden; en temperatur-interferensdatabas upprättas; för högvärdiga delar används en "dubbel interferens"-design (intern varmladdning + externt kylkort dubbel centrering). - Termisk utmattningssprickning av fixtur
resonera: Upprepad snabb nedkylning och snabb uppvärmning, speciellt i området över 300℃.
undvika: Kontrollera kylhastigheten; använd höghållfast värmebeständigt stål eller Invar36 som klämmaterial; upptäck regelbundet förändringar i diametern på klämmans innervägg (övervakad av en laserförskjutningssensor eller lufttäthetsinstrument) och reparera om den överskrider toleransen.
Nyckelpunkter i kvalitetsacceptans och testning
Acceptansen av varmpassande armaturer kan inte bara se på utseendet, utan kräver också uppmärksamhet på inre stress och centreringsnoggrannhet. Det rekommenderas att utföra följande inspektionsprocess:
- Detektering av statisk centreringsnoggrannhet: Använd en autokollimator med laser eller en högprecisionsutloppsmätare för att ställa in fixturen på standarddelen och mäta utloppet på ändytan och sidan. Behörighetskriterier:Slutavstånd ≤ 0,005 mm,Sidolopp ≤ 0,003 mm.
- Interferensgranskning: Använd en laserförskjutningssensor för att mäta gapet mellan fixturens innervägg och arbetsstyckets ytterdiameter. Vid rumstemperatur bör gapet vara negativt (interferens). Registrera data för 3 tvärsnitt med 90° fördelning, beräkna den maximala störningsmängden δ_max och den minsta störningsmängden δ_min, och se till att δ_min > 0.
- Cykellivstest: Simulera 50-100 uppvärmnings- och kylcykler och övervaka störningsdämpningshastigheten. Om δ_min-dämpningen överstiger 10 % av initialvärdet måste fixturen repareras eller skrotas.
- Arbetsstyckets yta integritet:Fullständig inspektion i full storlek (CMM) efter bearbetningGrovhetsmätare, bekräfta att det inte finns någon uppruggning eller deformation i klämområdet och icke klämområdet. För flygdelar är det också nödvändigt attEddy CurrentellerMagnetisk partikelinspektion, eliminera mikrosprickor.
Dessa inspektionsdata bör arkiveras med partiet och återkopplas till FoU-slutet som DFM (Design for Manufacturability) för att optimera överskottsmarginalen för efterföljande konstruktioner.
Vanliga frågor: Vanliga frågor om varmmontering av precisionssatser
Vilken är den minsta väggtjockleken för tunnväggiga aluminiumhylsor som bearbetas av varmpassande armaturer?
Det finns ingen nedre gräns i teorin, men den rekommenderas inom teknikMinsta väggtjocklek ≥ 2 mm. När väggtjockleken är mindre än 2 mm är arbetsstycket benäget att omedelbar plastisk deformation under lastning och lossning, vilket resulterar i överdriven koaxialitet. Om väggtjockleken är 1,5-2 mm, är det nödvändigt att använda vakuumsugkoppar för att stödja stödet eller öka längden på styrhylsan för att sprida påfrestningar.
Hur beräknar man minsta interferens mellan aluminiumarbetsstycke och aluminiumfixtur?
Grundformeln är δ_min = (d·μ·τ_w)/(E·ΔT_eff). Bland dem är d den nominella diametern, μ är friktionskoefficienten (tagen som 0,2), τ_w är arbetsstyckets skjuvhållfasthet (som 7075-T6 cirka 250 MPa), E är elasticitetsmodulen och ΔT_eff är den effektiva temperaturskillnaden. I faktisk konstruktion rekommenderas det att öka säkerhetsfaktorn med 20-30 % baserat på detta teoretiska värde och verifiera det genom provmontering.
Är den varmpassande armaturen lämplig för kit av titanlegering?
Tillämpligt, men med försiktighet. Titanlegering har en låg elasticitetsmodul (~100 GPa vs aluminium ~69 GPa, stål ~200 GPa), och spänningstillståndet är annorlunda under samma interferens. RekommenderadInvar36 fixtur + arbetsstycke av titanlegeringKombinationen beror på att Invars extremt låga CTE kräver höga temperaturer för att krympa och lindas, medan titanlegeringar har mindre hållfasthetsförlust vid höga temperaturer och inte lätt spricker. Uppvärmningstemperaturen kontrolleras vanligtvis inom intervallet 250-300°C för att undvika oxidation av titanlegering.
Hur säkerställer man konsistensen och omsättningseffektiviteten hos varmpassande armaturer i massproduktion?
användaDubbel station parallell process: När grupp A-fixturer är uppvärmnings-/kylningscykeln, kläms/bearbetas grupp B-fixturer för att minska väntetiden. Utrustad med en automatisk induktionsvärmare för att uppnå exakt temperaturkontroll och snabb uppvärmning. Upprätta en fixturbok, övervaka dimensionsförskjutning efter varje cykel och utför laserbeklädnadsreparationer eller omslipning av fixturer utanför toleransen för att säkerställa batchkonsistens.
Behöver ytan på den hot-fit fixturen speciell beläggning?
Slitstarka beläggningar krävs vanligtvis inte eftersom kontaktspänningarna är jämnt fördelade och det inte finns någon relativ glidning (idealiskt). Men om arbetsvillkoren är komplexa kan du överväga att ansökaDiamantliknande kol (DLC)beläggning, sänker friktionskoefficienten och förbättrar korrosionsbeständigheten. Det bör dock noteras att beläggningens tjocklek (~1-2μm) kommer att påverka interferensberäkningen och måste dras av från toleransen.
Slutsatser och rekommendationer till åtgärder
Den varmpassande fixturen är en ingenjörsmetod för att lösa problemet med "deformations-rebound" med tunnväggiga flygprecisionsdelar. Dess kärnvärde ligger isjälvcentrerandeFunktionsutbyte±0,01 mmDen totala längdtoleransen förRa0,4μmytfinish. Dess framgång är dock beroende av noggranna termiska beräkningar och strikt dimensionskontroll. För köpare och ingenjörer rekommenderas det att ingripa i DFM-granskningen i ett tidigt skede av projektet för att klargöra väggtjockleken, materialsatsen och toleranszonen, och specificera interferensverifieringsprocessen för den första satsen av testinstallationer.
Om du har att göra med bearbetningsdeformation eller koaxialitet utanför toleransproblem för tunnväggiga kit, vänligen tillhandahåll ritningar (CAD/PDF) och materialkvaliteter. Baserat på erfarenheten från produktionslinje från 72 CNC-utrustning, kan vi utvärdera genomförbarheten av varmpassande armaturer, interferensdesignmarginaler och batchleveranstider (15-25 dagar) för dig, och tillhandahålla en fullständig acceptansrapport inklusive trekoordinatinspektion. Skicka ritningar för att få preliminära processplaner.



