





Orsaker och strategier för undertryckande av vibrationsmärken vid CNC-bearbetning av tunnväggiga flygdelar
Inom flyg- och rymdområdet är tunnväggiga konstruktionsdelar av aluminiumlegering (såsom motorkåpor, flygkroppsramar, bränsletankväggar) extremt känsliga för vikt och styvhet, och väggtjockleken styrs ofta i intervallet 1,5–4 mm. Sådana delar är lätt benägna att skratta (vibrationsmärken) orsakade av otillräcklig styvhet hos verktygsbit-fixtursystemet under CNC-fräsning, vilket visar sig som periodiska gropar, försämring av ytvågighet (WR > 6,3 μm) och även dimensionsavvikelser på mer än ±0,05 mm. Vibrationsmärken påverkar inte bara aerodynamisk ytkvalitet och utmattningslivslängd, utan leder också till en ökning av mängden skrot och en ökning av omarbetningskostnaderna. Kärnmekanismen är: den periodiska exciteringen av skärkraften ligger nära systemets naturliga frekvens (fn). När dämpningsförhållandet ζ< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Klämkonstruktion: logik för förbättring av styvheten från "punkttryck" till "ytfästning"
Begränsningar för traditionella stift + distansfixturer
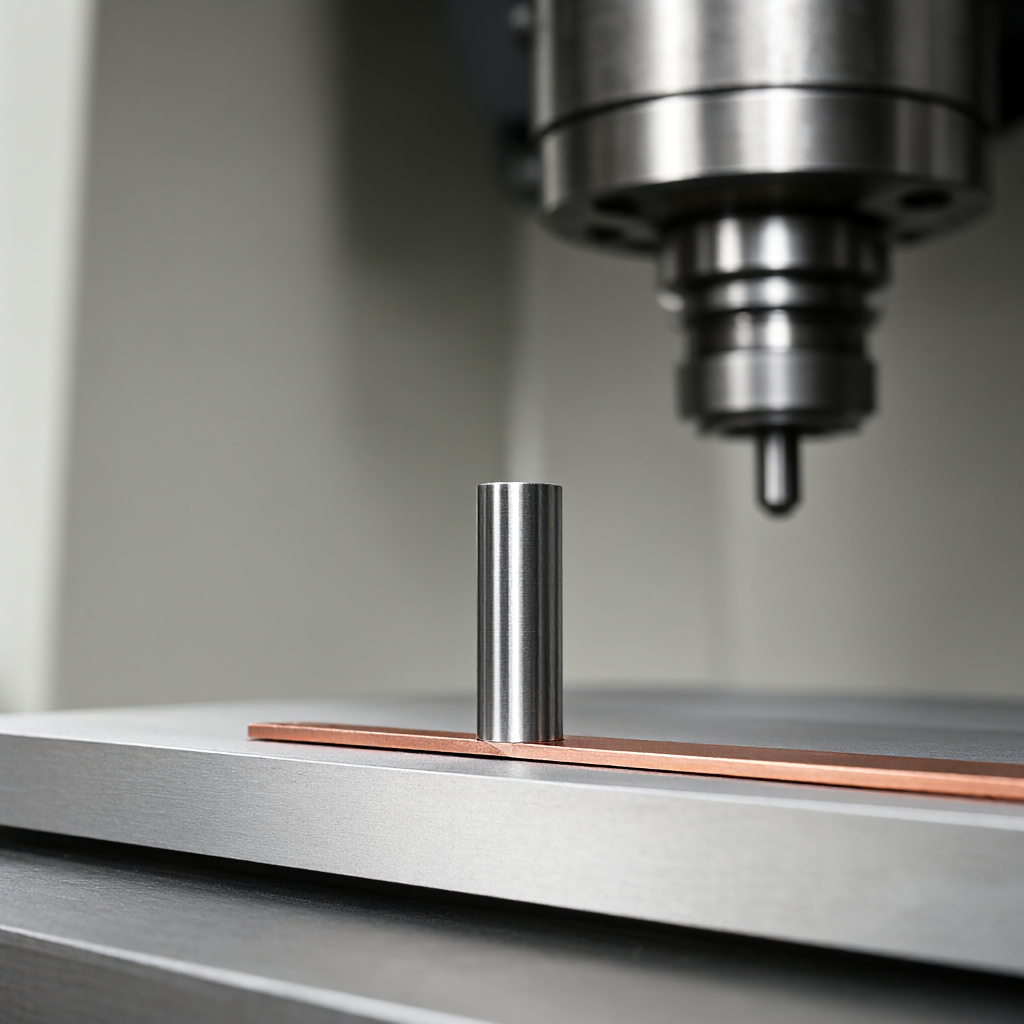
De flesta maskinverkstäder fortsätter att använda en Ø8×40 mm stålstift + 0,1 mm koppardistanskombination för att applicera en 2,5 kN nedåtkraft på en 3 mm tjock 6061-T6 aluminiumlegeringspanel. Den uppmätta FEA-modellen visar att under 8 kHz-exciteringen av denna struktur är spänningskoncentrationskoefficienten vid roten av stiftet Kt = 2,8, och den lokala plastiska deformationen ackumuleras i tre delar, vilket resulterar i en packningsdislokation på 0,02 mm, vilket direkt leder till den överdrivna parallelliteten i X-Y-riktningen. Ett mer dolt problem är: kontaktytan mellan stift och arbetsstycke är en ungefärlig kontaktyta och den faktiska effektiva stödytan< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
Kompositlösning av vakuumadsorption + lokal support
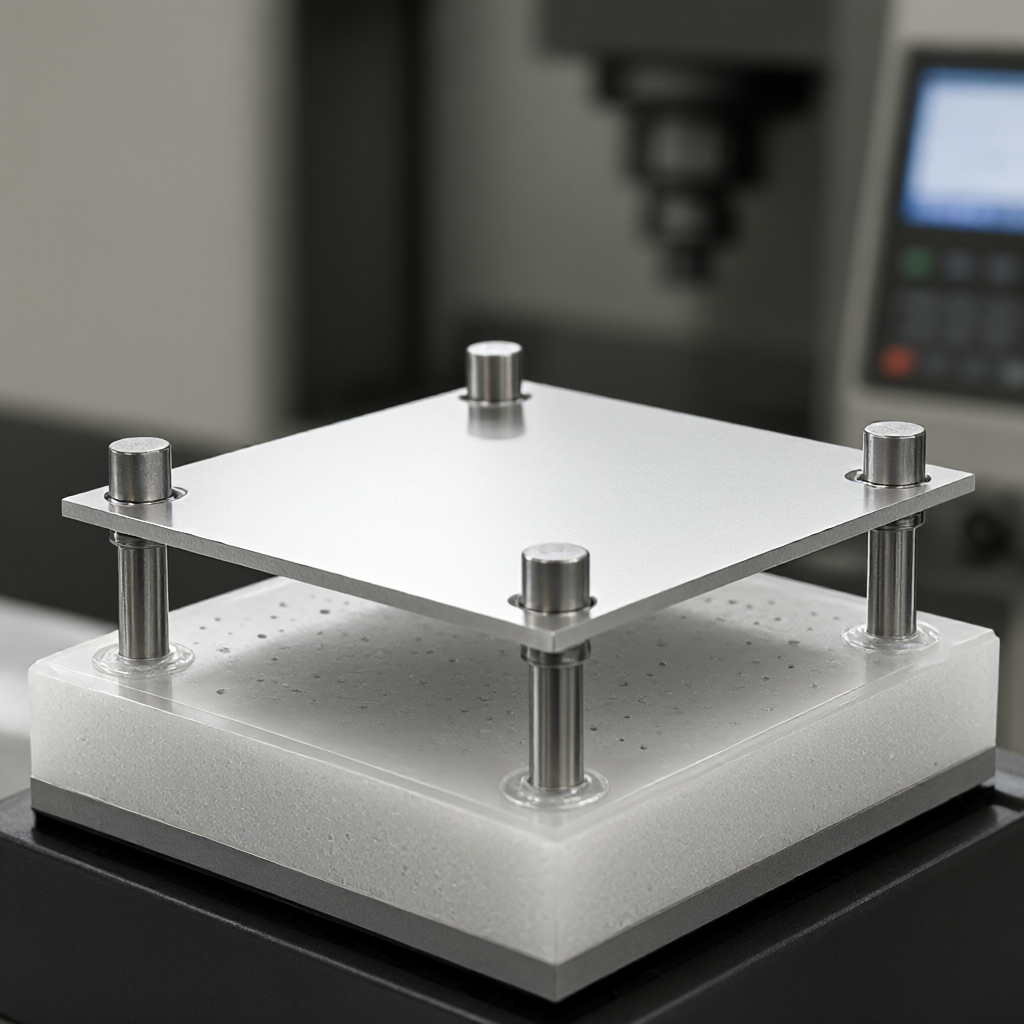
För tunnväggiga delar som 2–4 mm tjocka platta plattor, främjar vi användningen av "vakuumadsorption + diskret stift" kompositfixturer. Det undre skiktet är en polyuretankudde med en Ø2 mm mikrohålsuppsättning (hålavstånd 12 mm, täckning 8%), täckt med ett 0,5 mm tjockt PTFE-isoleringsskikt, och hela panelen adsorberas av 60 kPa undertryck; 4–6 Ø5×20 mm elastiska stift (material 17-7PH) bibehålls i de fyra hörnen och under nyckelfunktioner H900, elasticitetsmodulmatchning), spelar endast rollen som positionering och anti-vridning, och bär inte huvudkraften nedåt. Denna struktur ökar systemets egenfrekvens fn från 3,2 kHz till 9,8 kHz, vilket undviker huvudfrekvensbandet (5–8 kHz) för spindel-verktygsöverföring, och ökar chatter-tröskeln med cirka 40 %. Det uppmätta 2,8 mm tjocka 7075-T7351-skottet precisionsfräss på en 5-axlig central maskin vid 12000 rpm, ae=0,5 mm, f=0,12 mm/varv. Ytvågigheten WR var stabil vid 2,1–2,8 μm, parallelliteten ≤ 0,008 mm och CPK ≥ 1,33 för en sats på 200 stycken. Denna lösning är särskilt lämplig för ramdelar med flera monteringshål och täta ribbor. Det är nödvändigt att bekräfta med konstruktören under DFM-steget att adsorptionsytan undviker efterföljande monteringskontaktytor.
Verktygsparametrar och skärstrategier: Kvantitativa metoder för att undvika resonanszoner
Dämpning av vibrationsmärken kan inte göras utan att blint justera parametrar utan konceptet "Stable Machining Domain". Under drift bör chattfrekvensen fc för en specifik verktyg-maskin-kombination först kalibreras med en 0,2 mm sond eller laserinterferometer, och sedan kan det säkra hastighetsfönstret härledas utifrån detta. Empirisk formel: nsafe ∈ [fc/40, fc/25] × 60 rpm, avrundad för att undvika ±10 % frekvensband. Till exempel, om en 5-axlig centralmaskin använder en Ø10 mm belagd hårdmetallpinnfräs, fc = 7,5 kHz, är den säkra hastigheten cirka 11250–18000 rpm. Om den är lägre än 10 000 rpm kommer den lätt att hamna i den subharmoniska chatterzonen. Valet av matning f måste uppfylla: f ≥ 0,05 × Dc mm/varv (Dc är verktygets diameter) för att undvika "antal tänder - pulsfrekvens"-resonans. Specifik för 2–3 mm tunna väggar, rekommenderade parametrar:
- Verktyg: Ø6–Ø8 mm mikrodiameterbelagd fräs (TiAlN eller AlTiN), 4E räfflor, geometri med positiv spånvinkel på 15°, skärpa Ra ≤ 0,2 μm
- Hastighet n: 10000–14000 rpm (finjusterad baserat på fc-kalibreringsresultat)
- Skärdjup ae: 0,3–0,6 mm (det sista snittet av finfräsning överstiger inte 0,5 mm)
- Axialt skärdjup ap: ≤ 0,8 × Dc, undvik alltför djupa konsoler
- Matning f: 0,08–0,15 mm/varv, säkerställer tillräcklig penetration av varje tand men ingen rivning
Nyckeldetaljer: Innan den sista skärningen av finfräsning av tunnväggiga delar, se till att använda en 0,2–0,3 mm marginal för halvfinfräsning, och verktygsbanan antar en "lika höjd + adaptiv" hybridstrategi för att hålla skärbelastningen enhetlig. Använd båge R ≥ 1,5 mm eller B-splineövergång för skärning/indragning, och inaktivera G01 rak skärning för att undvika lokala vibrationer orsakade av omedelbar stöt. Kylmetoden rekommenderas att använda minsta smörjmängd MQL (oljeförstoftning 0,1–0,3 L/h) istället för stor vattenkylning för att undvika skevhet av aluminiumlegeringens tunna vägg på grund av temperaturförändringar (ΔT > 15°C, vilket innebär möjlig deformation av 0,01–0,02 mm/100 mm spännvidd).
Bearbetningssekvens och glödgningsprocess: kontroll av kumulativ deformation
De flesta flyg tunnväggiga delar är integrerat frästa eller slitsade efter svetsning av ramen, vilket resulterar i ojämn intern spänningsfördelning. Rekommenderad sekvens: Grovfräsning (lämnar 0,8–1,2 mm marginal) → Vila för spänningsavlastning (naturlig åldring i 24 timmar eller artificiell åldring vid 175°C×2h) → Halvfinfräsning (lämnar 0,2–0,3 mm) → Finfräsning (slutlig 0,1–0,15 mm). Efter varje fräsning detekteras förändringarna i längden på den tredimensionella X-Y-Z diagonalen. Om ΔL/L > 0,005 % är det nödvändigt att lägga till en vila eller justera skärparametrarna. För 7075-T7351 förstärkt aluminiumlegering kan ae avslappnas till 1,0–1,5 mm vid grovfräsning, men den plötsliga förändringen i skärdjupet (som ribbans rot) måste skäras i 3 lager, varje lager är 0,5 mm, för att undvika spänningskoncentration som leder till sprickinitiering. ShowyMetal implementerar fyra portar i massproduktion: "Inkommande materialinspektion → Första artikelbekräftelse → Processinspektion → Full leveranskontroll". I det första artikelsteget måste en tre-koordinat CMM användas för att mäta positionen för nyckelns monteringsyta. Om avvikelsen överstiger ±0,015 mm, kommer den omedelbart att hängas upp och spåras tillbaka till fixturens förspänning eller verktygsförskjutning för att förhindra partiskrotning.
Jämförelse av olika fixturlösningar: tillämpliga scenarier och kostnadseffektivitet
| planera | Tillämplig väggtjocklek (mm) | Maximalt säkert varvtal (rpm) | Typisk vågighet WR (μm) | Upplupet kostnad per fixtur (relativt värde) | Batchkonsistens CPK | Typiska fellägen |
|---|---|---|---|---|---|---|
| Stift + packning | ≥ 8 | ≤ 4000 | 4,5–8,0 | 1.0 | 1,0–1,2 | Packningsfel och positioneringsavvikelse |
| Vakuumadsorption + elastisk stift | 2–6 | 10 000–15 000 | 1,8–3,2 | 3.5 | ≥ 1,33 | Kontaminering av adsorptionsytan och åldring av PTFE-skiktet |
| Flexibel passform vakuum + lokal uppblåsning | 1,5–4 | 12000–18000 | 1,2–2,0 | 5.0 | ≥ 1,5 | Uppblåsningsventilen är igensatt och tätningen är försämrad |
Obs: Den relativa kostnaden baseras på stift + packning 1.0; WR är det uppmätta medelvärdet av precisionsfräsning vid 12000 rpm; CPK baseras på 200 stycken massproduktionsdata. Den flexibla lamineringsvakuumlösningen kräver skräddarsydda fixturer, och den initiala formkostnaden är hög, men den är lämplig för ett enda materialnummer på lång sikt; om projektcykeln är kort och materialtalen är blandade är vakuumadsorption + elastiska stift balanspunkten. Vid köpbeslut rekommenderas att specificera WR ≤ 3,0 μm och parallellitet ≤ 0,01 mm som acceptansgräns i det tekniska avtalet, samt komma överens om andelen trekoordinatprovtagningsbesiktning (såsom 10 % full kontroll av kritiska dimensioner).
Acceptansstandarder och detektionsmetoder: göra vibrationsmönster "synliga"
Vibrationsmärken kan inte bedömas enbart genom visuell inspektion utan måste kvantifieras. Rekommenderade testkombinationer:
- Ytvågighet WR: Interferometer för vitt ljus eller laserskanningsprofilometer, samplingslängd 10 mm, provtagningsavstånd 0,01 mm, rapporterar WRmax och WRavg. Flyg- och rymdstandarder kräver vanligtvis WRavg ≤ 3,2 μm för finfrästa ytor och ≤ 2,0 μm för högblanka monteringsytor.
- Parallellism/Platthet: Tre-koordinat CMM mäter minst 9 punkter, och det maximala avvikelsevärdet efter montering av planet. Tunnväggiga delar är benägna att "trumma" avvikelser på grund av fixturdeformation, och max-/minvärden måste rapporteras istället för medelvärden.
- Dimensionell tolerans: Placeringen av nyckelmonteringshålen är markerade enligt GD&T (såsom Ø0,02 A B C), och är fullständigt inspekterade med CMM; icke-kritiska dimensioner kan övervakas online med ett pneumatiskt mätinstrument och kan endast frigöras när CPK ≥ 1,33.
- inre spänningsrester: Röntgendiffraktionsmätning (XRD) av ytskikt på 20–50 μm, resterande dragspänningsrespons hos tunnväggiga delar av 7075 aluminiumlegering< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal utför 100% full utseende inspektion före leverans (högblank yta, inga repor, inga defekter) + 100% full storlek inspektion av kritiska dimensioner + 5% slumpmässig inspektion för vågighet. CMM-inspektionsrapport och råhetsmätares data ingår i godset. Köparen kan i kontraktet föreskriva rätten till tredje mans återbesiktning och i händelse av tvister ska skiljemannens mätning ha företräde.
FAQ
Vilken är den minsta väggtjocklek som kan uppnås genom CNC-bearbetning av tunnväggiga flygdelar?
Konventionell 3/5-axlig fräsning kan stabilt bearbeta 1,5 mm tjock 7075 eller 6061 aluminiumlegering. Vid användning av vakuumadsorption + flexibel monteringsfixtur kan den nedre gränsen nå 1,0 mm, men den måste kombineras med låg rotationshastighet (≤ 8000 rpm) och MQL-smörjning. Det rekommenderas att testa 3 stycken för att verifiera deformationsmängden.
Hur förutsäger man risken för vibrationsmärken från ritningsstadiet och skriver ett tekniskt avtal?
DFM-steg markerar alla väggtjocklekar< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
Är vakuumklämmor lämpliga för flyg- och rymddelar med djupa hålrum eller slutna strukturer?
Ej direkt tillämplig. Djupa kavitetsdelar kräver en blandad lösning av "punkttryck + luftuppblåsning": vakuumadsorption på planet utanför kaviteten, och lyft av den lokala luftblåsan inuti kaviteten. Denna lösning kräver skräddarsydda fixturer och har höga amorteringskostnader. Det rekommenderas endast att beaktas när den årliga användningen av ett enda materialnummer är > 500 stycken.
Vilka är skillnaderna i skärparametrar mellan 7075-T7351 och 6061-T6 tunnväggiga delar?
7075 har högre hårdhet (HRC 35–40). Det rekommenderas att använda CBN eller PCD pinnfräsar för slitstarka verktyg. ae reduceras till 0,3–0,5 mm och f är 0,06–0,10 mm/varv; 6061 har god seghet och belagd hårdmetall kan användas. ae är avslappnad till 0,5–0,8 mm. Båda måste undvika översvämningskylning och prioritera MQL.
Hur planerar man leverans- och inspektionscykeln för en sats av 200 stycken tunnväggiga flygdelar?
ShowyMetal bulkleverans inkluderar testning inom 15–25 dagar. Det rekommenderas att reservera 3 dagar för första artikelbekräftelse, 2 dagar för fixturfelsökning och 1 dag för slumpmässig inspektion och ny inspektion. Om WR är ur tolerans, kommer omarbetningscykeln att vara cirka 2-3 dagar (omskärning + ny inspektion), så omarbetning av batch kan undvikas genom att acceptera WR ≤ 3,0 μm vid första delen.
Slutsatser och rekommendationer till åtgärder
Kärnan i kontroll av vibrationsmärken för flygtunnväggiga delar är systemteknik: fixturens styvhet bestämmer den övre gränsen, verktygsparametrarna bestämmer effektiviteten, bearbetningssekvensen bestämmer deformationen och detekteringsmetoden bestämmer tillförlitligheten. Om en av de fyra saknas kommer satsens konsistens att kollapsa. Som leverantör har ShowyMetal möjligheten att skräddarsy 5-axliga centralmaskiner, vakuumadsorption + flexibla monteringsfixturer, med en noggrannhet på ±0,01 mm, Ra0,4 μm och batchleverans inom 15–25 dagar. Om du har 2–4 mm tjocka 7075 eller 6061 flygdelar som behöver serietillverkas är du välkommen att skicka 3D-modeller (STEP) och ritningar (PDF). Vi kommer att ge DFM-feedback och inventarieskisser inom 24 timmar. Efter att ha bekräftat processen kan vi schemalägga produktion och korrektur. Efter att den första biten är bekräftad kommer vi att följa upp i omgångar.



