Optimering av skärbanor för CNC-bearbetning av specialformade hål och djupa hålrumsspår i flyg- och rymddelar
Skärvägsoptimeringsstrategi för specialformade hål och djupa hålrumsspår i CNC-bearbetning av flyg- och rymddelar
Med tanke på de stränga kraven på precisions-CNC-delar inom flyg- och rymdområdet, är optimering av skärbanorna för specialformade hål och djupa hålrumsspår den centrala länken för att balansera bearbetningseffektivitet, verktygslivslängd och geometrisk noggrannhet. Effektiv vägplanering kan avsevärt minska ytjämnheten och förbättra dimensionsstabiliteten hos strukturer med djupa kaviteter. För delar som behöver uppnå en tolerans på ±0,01 mm och en ytfinish på Ra0,4μm, bestämmer den vetenskapliga verktygsbanan direkt acceptansgraden för slutprodukten.
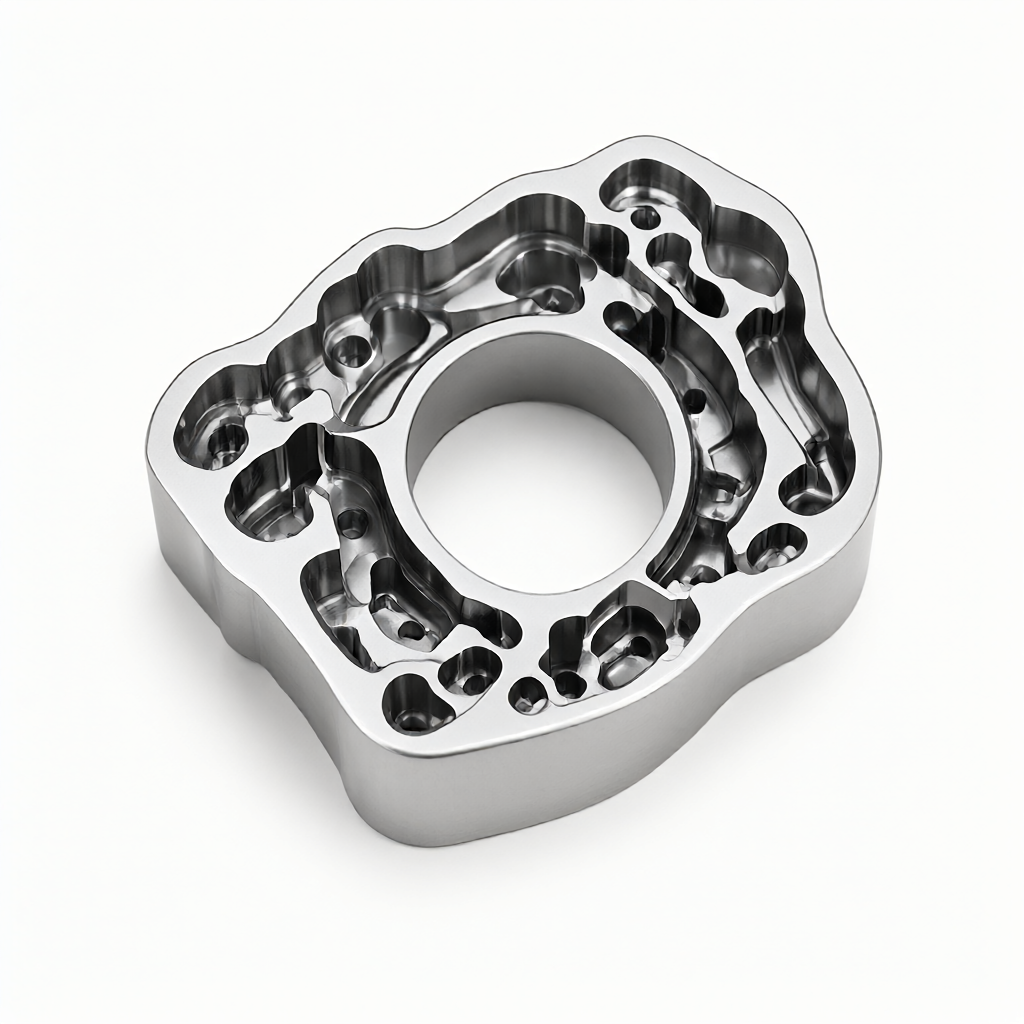
Specialformade hål av flyg- och rymdkvalitet åtföljs ofta av asymmetriska konturer, smala vinkelslitsar och extremt djupa blindhålsstrukturer. När traditionella nedfräsnings- eller uppfräsningsstrategier används för att hantera sådana strukturer, orsakar ojämn sidokraft på verktyget ofta verktyget att ge efter, vilket påverkar vertikaliteten hos hålväggen. Samtidigt, i en miljö med begränsad spånavlägsnande, kan djupa hålrumsspår lätt orsaka termiskt slitage eller flisning av verktyget om banans matningshastighet inte justeras stegvis. När köpare utvärderar leverantörer måste inköpare fokusera på om de har fleraxliga länkningssimuleringsmöjligheter för sådana svårigheter, snarare än att enbart förlita sig på generella parametertabeller.
Effekter av fleraxligt länkage och verktygshållarens styvhet på skäreffektiviteten
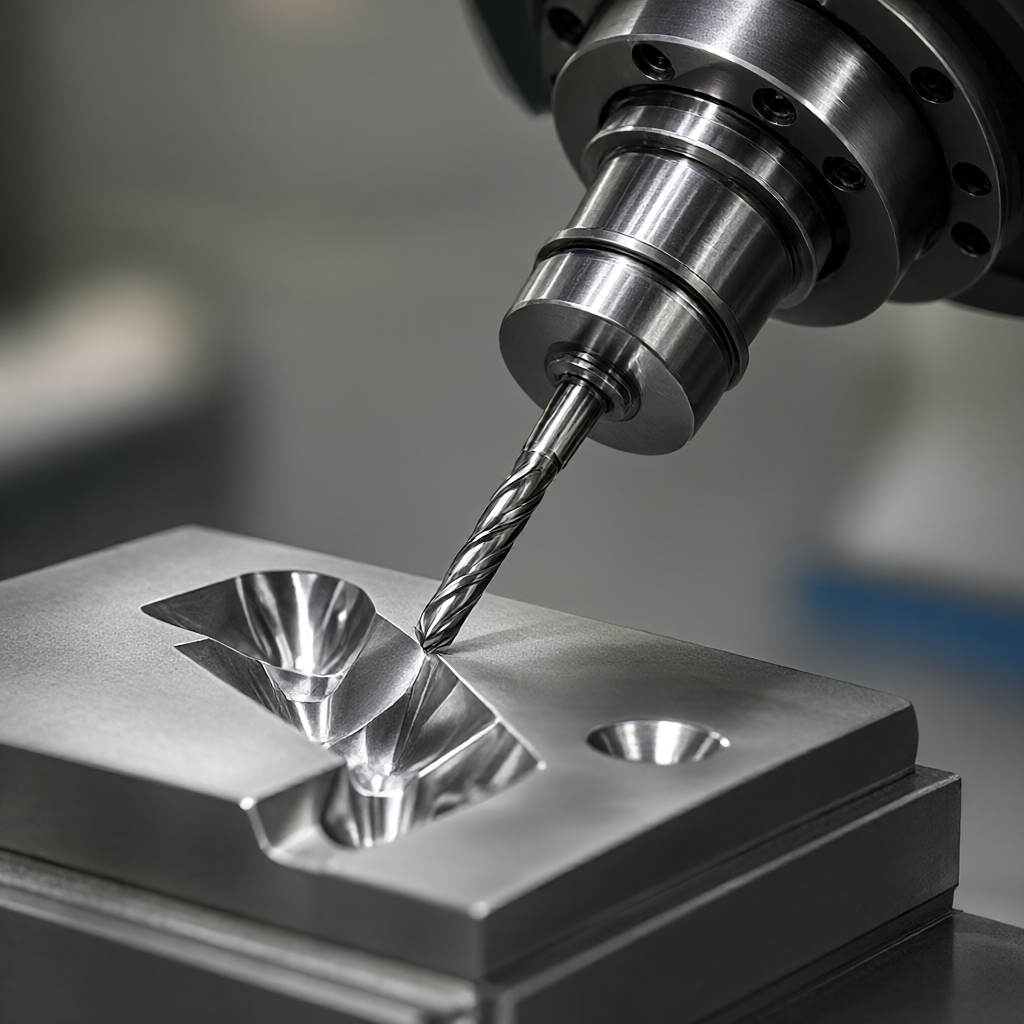
Användningen av 4-axliga eller 5-axliga bearbetningscentra är en förutsättning för effektiv optimering. Fleraxligt länkage gör att verktyget alltid kan bibehålla en bättre skärvinkel och minska överhänget, vilket avsevärt förbättrar styvheten vid bearbetning med djupa hålrum. Till exempel, vid bearbetning av ett djupt hålrum med en lutande yta, lutar en 5-axlig verktygsmaskin spindeln för att minimera vinkeln mellan verktygsaxeln och normallinjen på den bearbetade ytan, vilket effektivt minskar vibrationer.Femaxligt länkage förbättrar styvheten i djupa hålrumsspår
Nyckelparametrar för val av verktygsmaterial och beläggning
Hårdmetallmaterial: Lämplig för höghastighets precisionsfräsning, stark slitstyrka, lämplig för aluminium och aluminiumlegeringar.
Kobolthaltigt snabbstål: Bra seghet, slagtålighet, lämplig för grovbearbetning av specialformade hål med komplexa konturer.
beläggningsteknik: TiAlN-beläggning kan förbättra hög temperaturbeständighet och är lämplig för svårbearbetade material som rostfritt stål; DLC-beläggning minskar friktionskoefficienten och hjälper till att förbättra ytfinishen.
Stegmatning och värmeavledningshantering för skärbanor i djupa fickor
Vid bearbetning av djupa hålrumsspår (bildförhållande större än 10) kommer engångsskärning på full djup att orsaka värmeackumulering. Den optimerade strategin är att dela upp det totala djupet i flera steg och utföra tillräcklig kylning efter att varje lager skärs.
Spiral kniv: Jämfört med Z-axelns raka penetration kan spiralbanan undvika spänningskoncentration vid startpunkten och skydda verktygets något trubbiga vinkel.
adaptiv marginal: Justera dynamiskt skärdjupet för nästa process enligt det bearbetade området för att säkerställa enhetlig skärmängd och undvika lokal överbelastning.
Spånflänsdesign och sprutvinkel för skärvätska
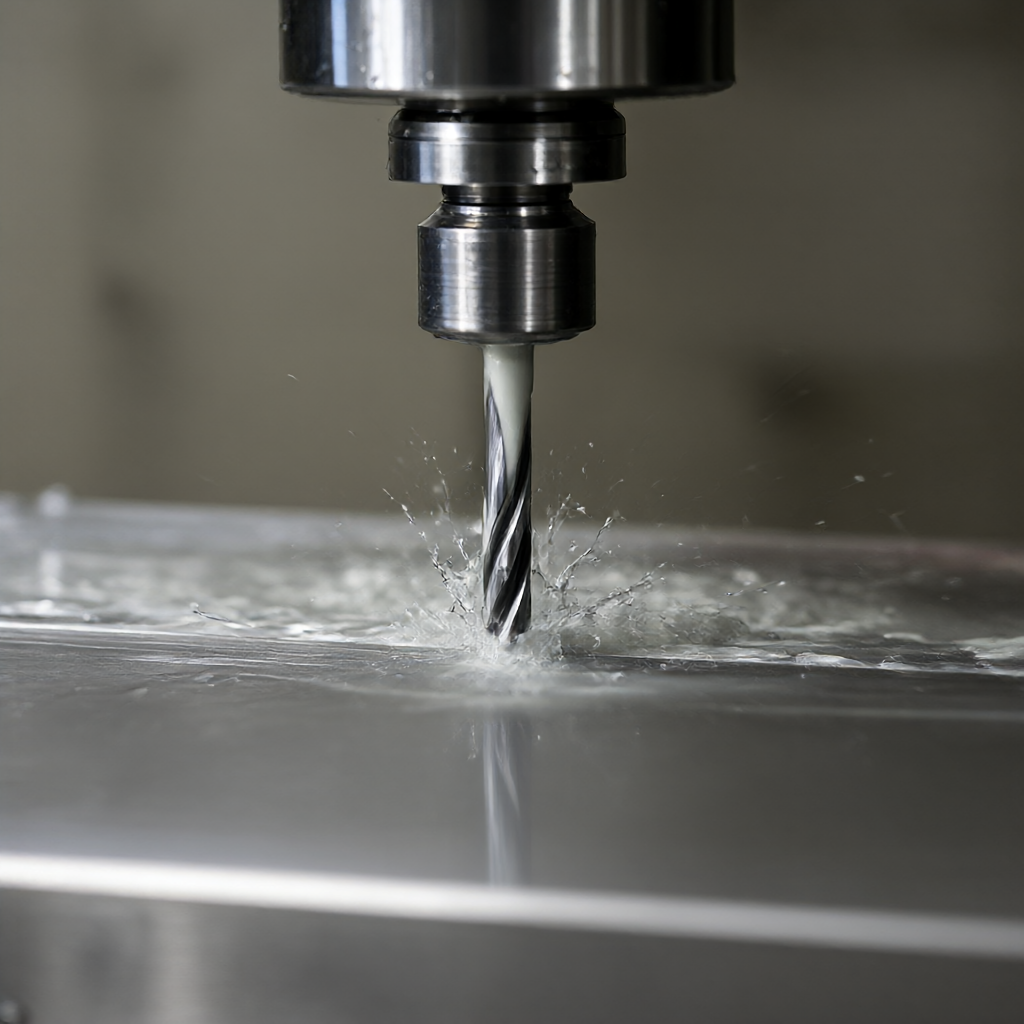
Rimlig utformning av spånborttagningsutrymme kan förhindra att spån trasslar in sig på verktyget. Vid skrivning av CNC-program bör tillräckligt med utrymme för sidoindragning reserveras. Samtidigt, med det riktade skärvätskemunstycket, sprutas kylvätskan direkt till kontaktpunkten mellan skäreggen och arbetsstycket, vilket tar bort spånen och minskar temperaturökningen, vilket är avgörande för att bibehålla finishen Ra0,4μm.Riktningsspray optimerar spånavlägsnande och kylning
Ytintegritetskontroll för profilbearbetning av specialformade hål
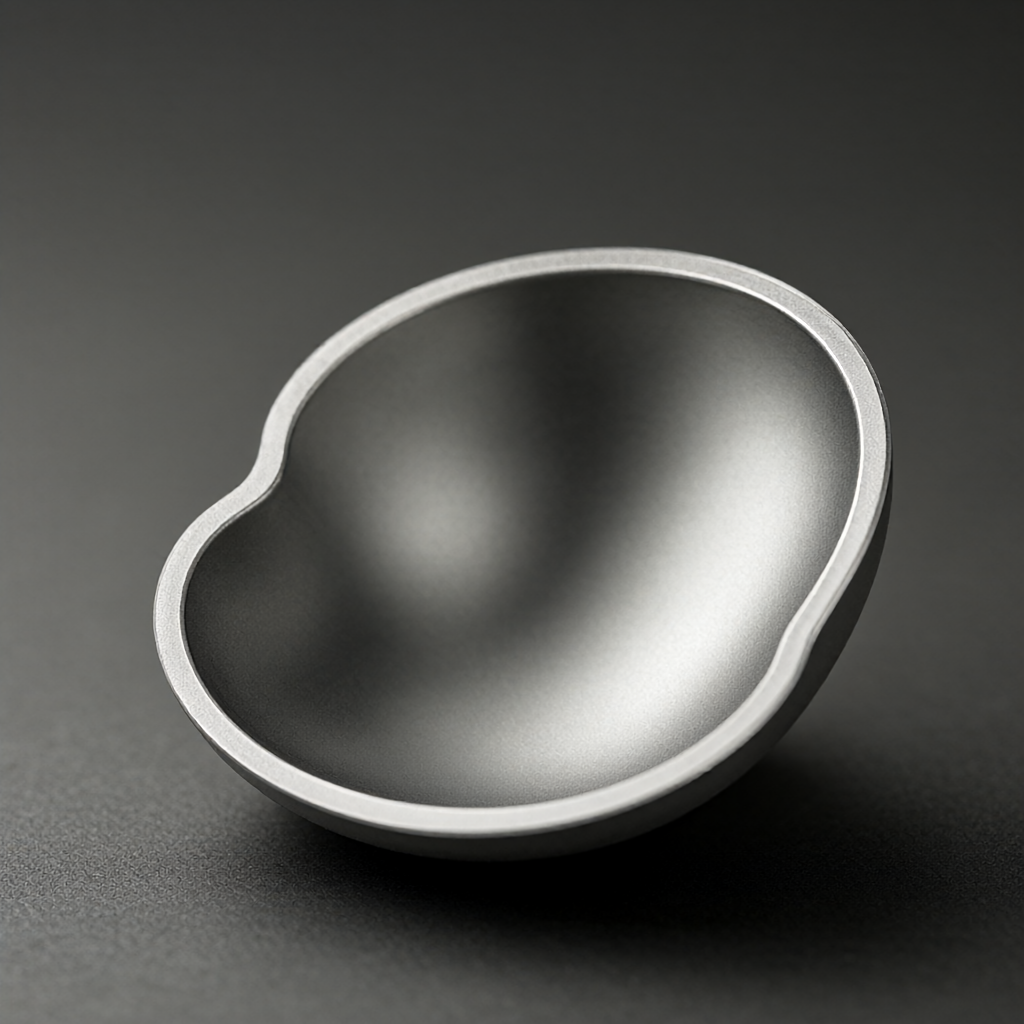
Efterbehandlingsstadiet av specialformade hål fokuserar på ytintegritet, inklusive restspänning, mikrosprickor och jämnhet. Att använda en mikroskärningsstrategi med litet skärdjup (som 0,1-0,2 mm) och hög rotationshastighet (över S12000) kan effektivt undertrycka sekundär härdning orsakad av plastisk deformation.Mikroskärning uppnår Ra0,4μm finish
Verktygssvängningsbana och överskärningsverifiering
Använd den 5-axliga efterbearbetningsfunktionen i CAM-programvaran för att skapa verktygssvängbanor. När du bearbetar R-vinkelövergångszonen, se till att utföra verktygsbanasimulering för att eliminera banor som kan orsaka överskärning eller interferens. För specialformade hål med underskurna spår måste en speciell kulskärare eller rotrengörare användas för att säkerställa att det inte finns något restmaterial i botten av spåret för att uppfylla monteringsstörningar.
Jämförelse av bearbetningslösningar: avvägningen mellan fräsning och EDM
För flygdelar med specifika strukturer påverkar valet av lämplig bearbetningslösning direkt kostnaden och leveranstiden. Följande tabell jämför prestandan för CNC-fräsning och långsam trådskärning/EDM vid bearbetning av specialformade hål och djupa hålrumsspår:
Ledande material (inklusive hårdmetall, härdat stål)
ytkvalitet
Ra0,4μm, ingen värmepåverkad zon
Det kan finnas ett omgjutet lager på den mikroskopiska ytan, vilket kräver efterbearbetning.
Komplexa kavitetsmöjligheter
Begränsad av verktygets tillgänglighet och styvhet
Kan bearbeta alla ledande specialformade inre kaviteter utan restriktioner för spånavlägsnande
Bearbetningseffektivitet
Medium till hög hastighet, lämplig för batcher
Lägre, lämplig för små delar eller prototyper med hög hårdhet
I själva produktionen, för komplexa delar som innehåller titanlegeringar, används vanligtvis 5-axlig fräsning som huvudlösning. För extremt djupa smala sömmar som är svåra att nå med fräsverktyg används EDM-borrning som ett medel för underskärningsbearbetning. Denna hybridprocessstrategi maximerar bearbetningsfriheten samtidigt som den säkerställer precision.
Kvalitetsacceptansstandarder och testmetoder
För att säkerställa tillförlitlig leverans av flygdelar måste ett fullständigt inspektionssystem upprättas från den första artikeln till leverans.
Måttnoggrannhet: Använd en tredimensionell koordinatmätmaskin (CMM) för att utföra fullskalig inspektion av viktiga specialformade hål och djupa hålrumsspårdimensioner för att säkerställa att toleransen är inom ±0,01 mm.
ytjämnhet: Använd en grovhetsmätare för att detektera den färdiga ytan för att verifiera om den uppfyller Ra0,4μm-kravet.
Utseendebesiktning: Bekräfta genom visuell inspektion och förstoringsglas att det inte finns några repor, grader och termisk missfärgning för att säkerställa konsistensen hos den högglansiga finishen.
Slutsats och förslag på samarbete
Utmärkt CNC-bearbetning är inte bara stapling av utrustning, utan också den djupa integrationen av skärbanor, verktygshantering och processparametrar. Som svar på utmaningarna med specialformade hål och djupa hålrumsspår är det enda sättet att förbättra kvaliteten att anta strategier för stegmatning, fleraxligt länkage och borttagning av finspån. Om du har ett flyg- och rymdkomponentprojekt som involverar komplexa inre hålrum och mångfacetterade specialformade hål, rekommenderas det att tillhandahålla ritningar för att diskutera den specifika verktygsbanan och materialvalet med oss. Professionell teknisk dockning kan hjälpa dig att undvika potentiella bearbetningsrisker och säkerställa stabil noggrannhet och utseendekonsistens under batchleverans. Välkommen att skicka ritningar för att få detaljerad processutvärdering och offert.
Skicka din ritning i STEP / DWG / PDF så återkommer våra ingenjörer inom 2 timmar med en detaljerad offert inklusive gratis DFM-analys och processstips — utan förbehåll.