





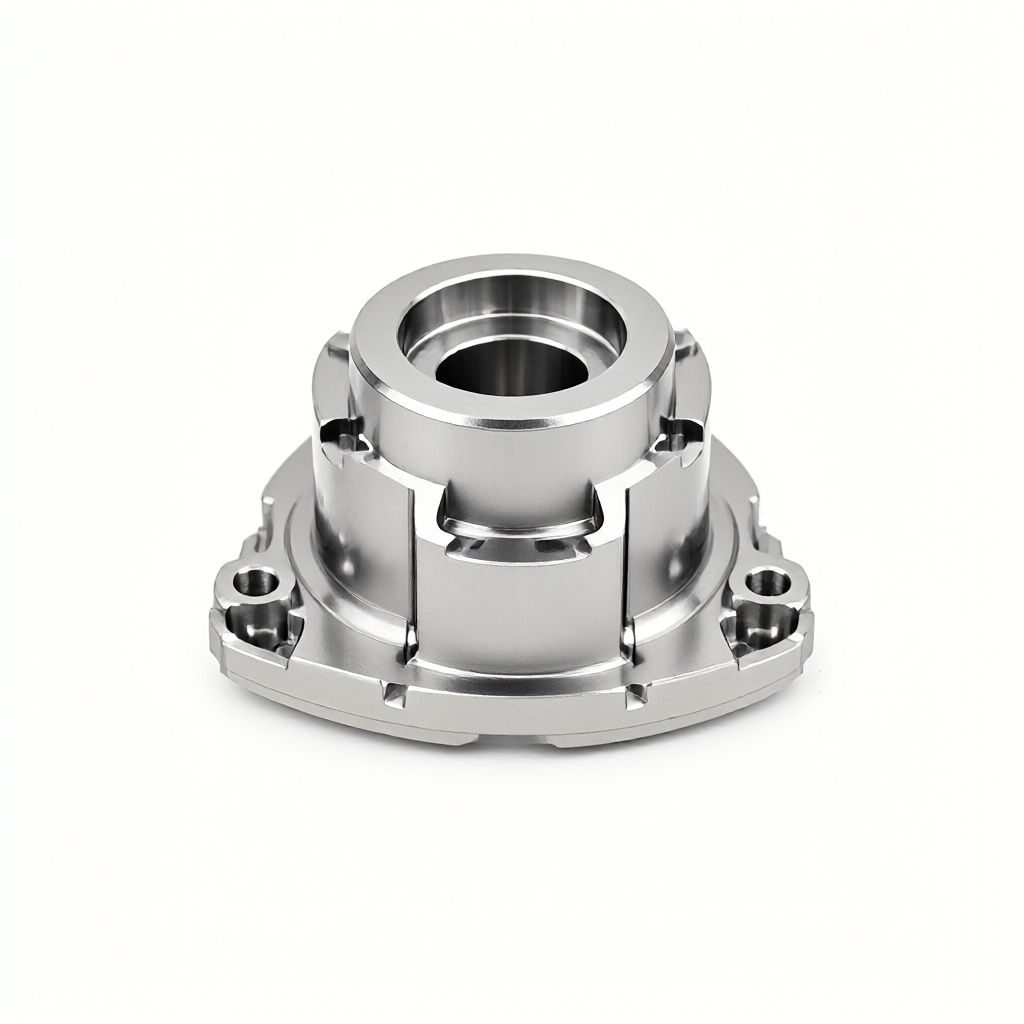
Kärnrollen och dataregistreringsspecifikationerna för FQC för första inspektion av bearbetning av flyg- och rymddelar
Inom området för precisionstillverkning inom flygindustrin är First Article Inspection (FAI) och Final Quality Control (FQC) av CNC-bearbetning viktiga kvalitetskontrolllänkar för att säkerställa batchkonsistens och uppfylla flygförsörjningsspecifikationer. Strikta FQC-standarder och standardiserade dataposter kan inte bara upptäcka systematiska fel som verktygsslitage och klämdeformation i förväg, utan är också hörnstenen för förtroende för att klara AS9100V- eller NADCAP-revisioner. Den här artikeln kommer att analysera processinspektionen och den fullständiga leveransinspektionsprocessen av CNC-delar av flyg- och rymdkvalitet efter att den första artikeln har bekräftats ur teknisk praxis, klargör de specifika parameterkraven för kritiska dimensioner, geometriska toleranser och ytintegritetsinspektion, och tillhandahåller en uppsättning specifikationer för dataregistreringsmall som kan implementeras för att hjälpa tekniska kvalitetstekniker att skapa en sluten slinga för upphandling och kvalitet.
FQC-inspektionsartiklar och toleransriktmärken för CNC-delar av flyg- och rymdkvalitet
Flyg- och rymddelar är extremt känsliga för dimensionsstabilitet och ytintegritet. FQC-länken är inte en enkel "mätning i full storlek", utan fokuserad kontroll baserad på programmet CMM (Coordinate Measuring Machine) och kritiska egenskaper (Critical to Quality, CTQ) markerade på ritningarna. För skräddarsydd bearbetning av precisions-CNC-delar täcker inspektionsprojekt vanligtvis följande tre dimensioner:
- Nyckelmått och geometriska toleranser:För nyckelfunktioner som passande ytor och monteringshål måste dimensionell noggrannhet vanligtvis kontrolleras inom ±0,01 mm; geometriska toleranser som koaxialitet och planhet är implementerade i enlighet med ASME Y14.5 eller ISO GD&T standarder. Planheten på nyckelreferensytor kontrolleras vanligtvis inom 0,02 mm för att säkerställa passform under montering.
- Ytintegritet och finish:Flygdelar involverar ofta hänsyn till utmattningslivslängden, och FQC måste kontrollera ytans Ra-värde (kräver vanligtvis Ra0,4μm till Ra0,8μm) och om det finns mikrosprickor, knivmärken och stressblekning. För krav på högblank yta eller spegeleffekt krävs en ojämnhetsmätare för fastpunktsbesiktning, kompletterat med manuell visuell inspektion för repor och defekter.
- Utseende och oförstörande testning (NDE):Beroende på materialegenskaperna (såsom titanlegering, höghållfast stål eller teknisk plast), kan magnetisk partikeltestning (MT), penetranttestning (PT) eller ultraljudstestning (UT) vara involverad för att eliminera inre porer, inneslutningar eller ytnära defekter för att säkerställa strukturell säkerhet.
Jämförelse av nyckelpunkter för FQC-testning av olika material och processer
Skäregenskaperna hos olika material påverkar direkt restspänningen och deformationsrisken efter bearbetning, och fokus för FQC-testning måste också justeras därefter. Följande är en jämförelse av nyckelpunkterna för FQC-testning av tre typiska flygmaterial efter CNC-bearbetning:
| Materialtyp | Typiska betyg/egenskaper | FQC nyckeltestobjekt | Vanliga fellägen och undvikande |
|---|---|---|---|
| Aluminiumlegering | 7075-T6 / 2024-T3 | Dimensionsnoggrannhet (anti-deformation), ytjämnhet, anodiserad filmtjocklek (om involverat) | Dålig skärvärmeavledning orsakar kvarvarande spänning; skärpan på verktyget måste kontrolleras, och åldrande eller stresslindrande behandling måste utföras omedelbart efter bearbetning. |
| Titanlegering | TC4/Ti-6Al-4V | Mikrosprickor, knivmärkesdjup, termisk missfärgning, hårdhetsverifiering | Låg värmeledningsförmåga och lätt överhettning; litet skärdjup och hög rotationshastighet krävs, och FQC kräver ett högeffektmikroskop för att inspektera verktygsmärkena och värmepåverkade zoner. |
| Höghållfast stål/rostfritt stål | 17-4PH / 316L | Magnetisk partikel/penetrantprovning, ytgradningskvalitet, dimensionstoleranser | Allvarlig arbetshärdning är benägen till kantflisning; verktygsbanan måste optimeras, och FQC fokuserar på att kontrollera skarpa kanter och spänningskoncentrationspunkter. |
FQC-dataregistreringsspecifikationer och spårbarhetskrav
I flygets leveranskedja är integriteten och spårbarheten av dataposter kärnan i revision. En kvalificerad FQC-rapport är inte bara ett kvalitetscertifikat, utan också underlaget för efterföljande processoptimering. Standardiserad dataregistrering bör uppfylla följande tekniska riktlinjer:
- Datagranularitet:Undvik att bara registrera "godkänd/underkänd" och registrera istället specifika faktiska uppmätta värden. Till exempel registrerar den kritiska bländaren inte bara om den uppfyller standarden, utan registrerar också de faktiska diameter- och koaxialavvikelsevärdena som mäts av CMM. För ytfinish, registrera det faktiska uppmätta värdet av Ra vid varje testpunkt snarare än medelvärdet för en enda punkt.
- Spårbarhet för miljö och utrustning:Registrera omgivningstemperaturen under inspektionen (flygprecisionsmätningar måste vanligtvis utföras vid en konstant temperatur på 20±2°C), såväl som kalibreringens giltighetsperiod och nummer för CMM, grovhetsmätare och annan utrustning som används för att säkerställa att data är repeterbara när det gäller fysiska förhållanden.
- Onormala fluktuationsposter:Trenddiagram (SPC-diagramdata) måste registreras för dimensionsavvikelsetrender som inträffar i på varandra följande partier (t.ex. gradienter på grund av verktygsslitage). Även om en enskild bit är inom toleranszonen, om det finns en nedåtgående trend i CPK-värdet som fortsätter att närma sig toleransgränsen, måste en tidig varning utlösas och hanteringsåtgärder måste registreras.
FQC-inspektionslogik från första artikelbekräftelse till batchleverans
Från första artikel (FAI) till batchleverans (FQC) är kvalitetskontroll en dynamisk sluten slinga. Den första artikelbekräftelsen verifierar huvudsakligen programmets korrekthet och initial storleksstatus; medan kärnan i batch FQC ligger i "konsistenskontroll." I massproduktion med 72 CNC-utrustningar (inklusive 3/4/5-axliga bearbetningscentra, CNC-svarvar, centreringsmaskiner och svarv- och fräskombinationer) används vanligtvis AQL (acceptabel kvalitetsnivå) provtagningsinspektioner kombinerat med 100 % full inspektion.
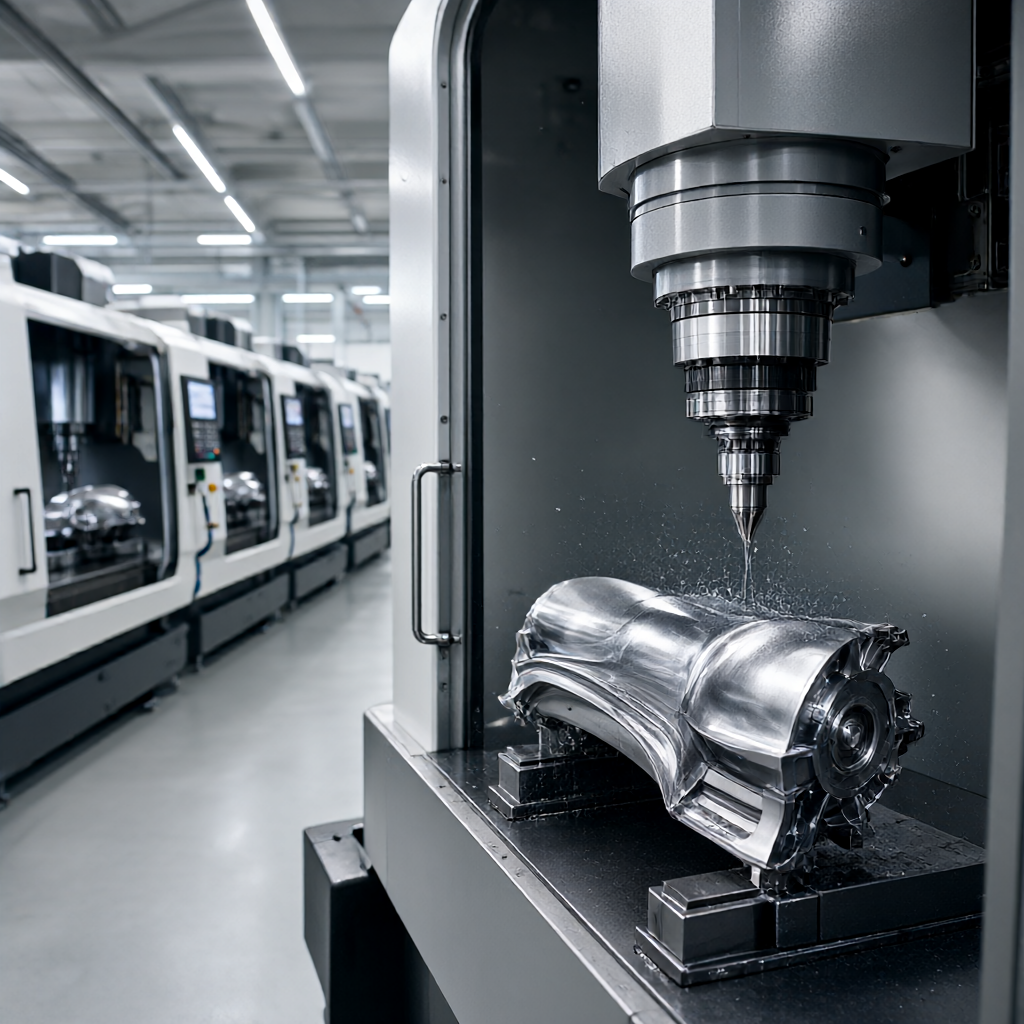
För kritiska delar av flyg- och rymdkvalitet utförs vanligtvis 100 % fullskalig inspektion före leverans. Förutom det konventionella utseendet och storleken måste FQC-steget också verifiera om dimensionskompensationen efter ytbehandling (som anodisering, galvanisering) är korrekt och om ytan är repfri och felfri. Ett riktmärke upprättas genom bekräftelse i första delen och regelbundna inspektioner under processen övervakar verktygsstatus och batchfluktuationer. Slutligen kontrollerar FQC för att säkerställa att varje produkt inom batchleveransperioden (vanligtvis 15-25 dagar för massproduktion) uppfyller ritningarna och specifikationerna.
FQC vanliga fellägen och lösningar för att undvika tekniska lösningar
Vid faktisk CNC-bearbetning och inspektion kommer defekter som fångas upp av FQC ofta från framsidan av processkedjan. Här är flera högfrekventa fellägen och deras tekniska undvikandestrategier:
- Spänndeformation och avspänning:Spänningsavlastningen av tunnväggiga delar under borttagningsprocessen leder till dimensionsavvikelser. Undvikelseplan: Öka vilotiden för "fritt tillstånd" före FQC, eller använd flexibla flerpunktsfixturer för att skingra stressen, och förutsäg mängden stressfrigöring i det första delstadiet för programkompensation.
- Verktygsslitaget ändras gradvis utanför toleransen:Vid massproduktion ökar skärkrafterna vid slutet av verktygets livslängd, vilket gör att dimensionerna glider mot negativa toleranser. Undvikelseplan: Introducera ett hanteringssystem för verktygslivslängd, kombinera det med SPC för att övervaka Cpk-värdet och byt verktyget proaktivt eller slipa det innan FQC upptäcker en trendavvikelse, istället för att vänta på fullständig inspektion och skrotning.
- Ytmikrochips och sekundära repor:De ytfel som FQC upptäcker är ofta inte defekter i själva bearbetningen, utan sekundära repor vid omsättning, gradning eller ytbehandling. Undvikelseplan: Använd antistatiska sugkoppar eller mjuka verktyg för hela processen, och upprätta ytskyddsstandarder mellan varje process. Under FQC är det nödvändigt att skilja mellan "bearbetningsverktygsmärken" och "omsättningsrepor" och tydliggöra ansvarsspårbarhet.
Vanliga frågor: FQC-standarder för flyg- och rymddelar och dataregistrering
Vilka är de typiska dimensionella toleranskraven för FQC för CNC-delar av flyg- och rymdkvalitet?
Beror på de specifika ritningskraven, men precisionsflygdelar kräver vanligtvis kritiska dimensionstoleranser inom ±0,01 mm, geometriska toleranser som planhet och koaxialitet i storleksordningen 0,02 mm och ytfinish mellan Ra0,4μm och Ra0,8μm. Detaljerna är föremål för designritningar och AS-specifikationer.
Vilken roll har SPC-kontrolldiagram i FQC-dataregistrering?
SPC används för att övervaka processkapacitet (Cpk) och dimensionella fluktuationstrender i batchproduktion. I FQC-stadiet kan SPC-data användas för att identifiera systematiska avvikelser orsakade av verktygsslitage eller termisk drift i utrustningen, för att undvika skrotning av hela partiet och uppnå förebyggande kvalitetskontroll.
Hur fokuserar man på att inspektera den värmepåverkade zonen under FQC för flyg- och rymddelar av titanlegering?
Det är nödvändigt att fokusera på att kontrollera ytans termiska missfärgning (graden av missfärgning återspeglar den lokala temperaturen) och djupet på mikroskopiska knivmärken. Vanligtvis används ett förstoringsglas med hög förstoring för att kontrollera ytans integritet, kombinerat med ett hårdhetstest för att verifiera om lokala överåldersmjuknings- eller släckningseffekter har inträffat, och vid behov utförs ett penetranttest för att kontrollera om det finns mikrosprickor.
Är FQC i massproduktion en fullständig inspektion eller en slumpmässig inspektion?
För säkerhetskritiska delar av flygkvalitet utförs vanligtvis 100 % fullskalig inspektion (full inspektion) före leverans. För standarddelar eller lågkritiska delar kan slumpmässiga inspektioner utföras enligt AQL-standarder (som AQL 0.65 eller 1.0), men det rekommenderas fortfarande att fullständigt inspektera och registrera data för kritiska CTQ-dimensioner.
Vilka dimensioner behöver mätas om av FQC efter ytbehandling (som anodisering)?
Ytbehandlingsmetoden kommer att ändra delens geometriska dimensioner (till exempel är tjockleken på den anodiserade filmen vanligtvis 8-25μm per sida). Under FQC är det nödvändigt att fokusera på att testa nyckelmatchande dimensioner och pordiametrar (filmskiktet kommer att göra hålen mindre) för att säkerställa att dimensionerna efter behandling fortfarande är inom ritningens toleranszon, och att filmskiktet har ett enhetligt utseende, ingen skalning eller lokal överdriven tjocklek.
Slutsats och förslag på åtgärder
Kvalitetsbarriärerna för bearbetning av flyg- och rymddelar ligger i huvudsak i "dataspårbarhet" och "processkontroll." En rigorös uppsättning FQC-standarder och dataregistreringsspecifikationer är bryggan som förbinder tillverkningsprocessen och slutlig säkerhetsprestanda. Om du letar efter en CNC-bearbetningspartner med ett strikt kvalitetskontrollsystem för flyg-, rymd- eller högprecisionsutrustningsprojekt, rekommenderas det att förbereda kompletta designritningar, materialspecifikationer och beskrivningar av kritiska egenskaper (CTQ). Du kan skicka in ritningar och tekniska krav för att få processutvärdering baserat på 3/4/5-axliga bearbetningsmöjligheter, DFM-förslag och en skräddarsydd offertplan inklusive detaljerade FQC-inspektionsobjekt och dataregistreringsspecifikationer för att säkerställa kvalitetskonsistensen och leveransstabiliteten i projektet från den första artikeln till batchleverans.



